
 EN
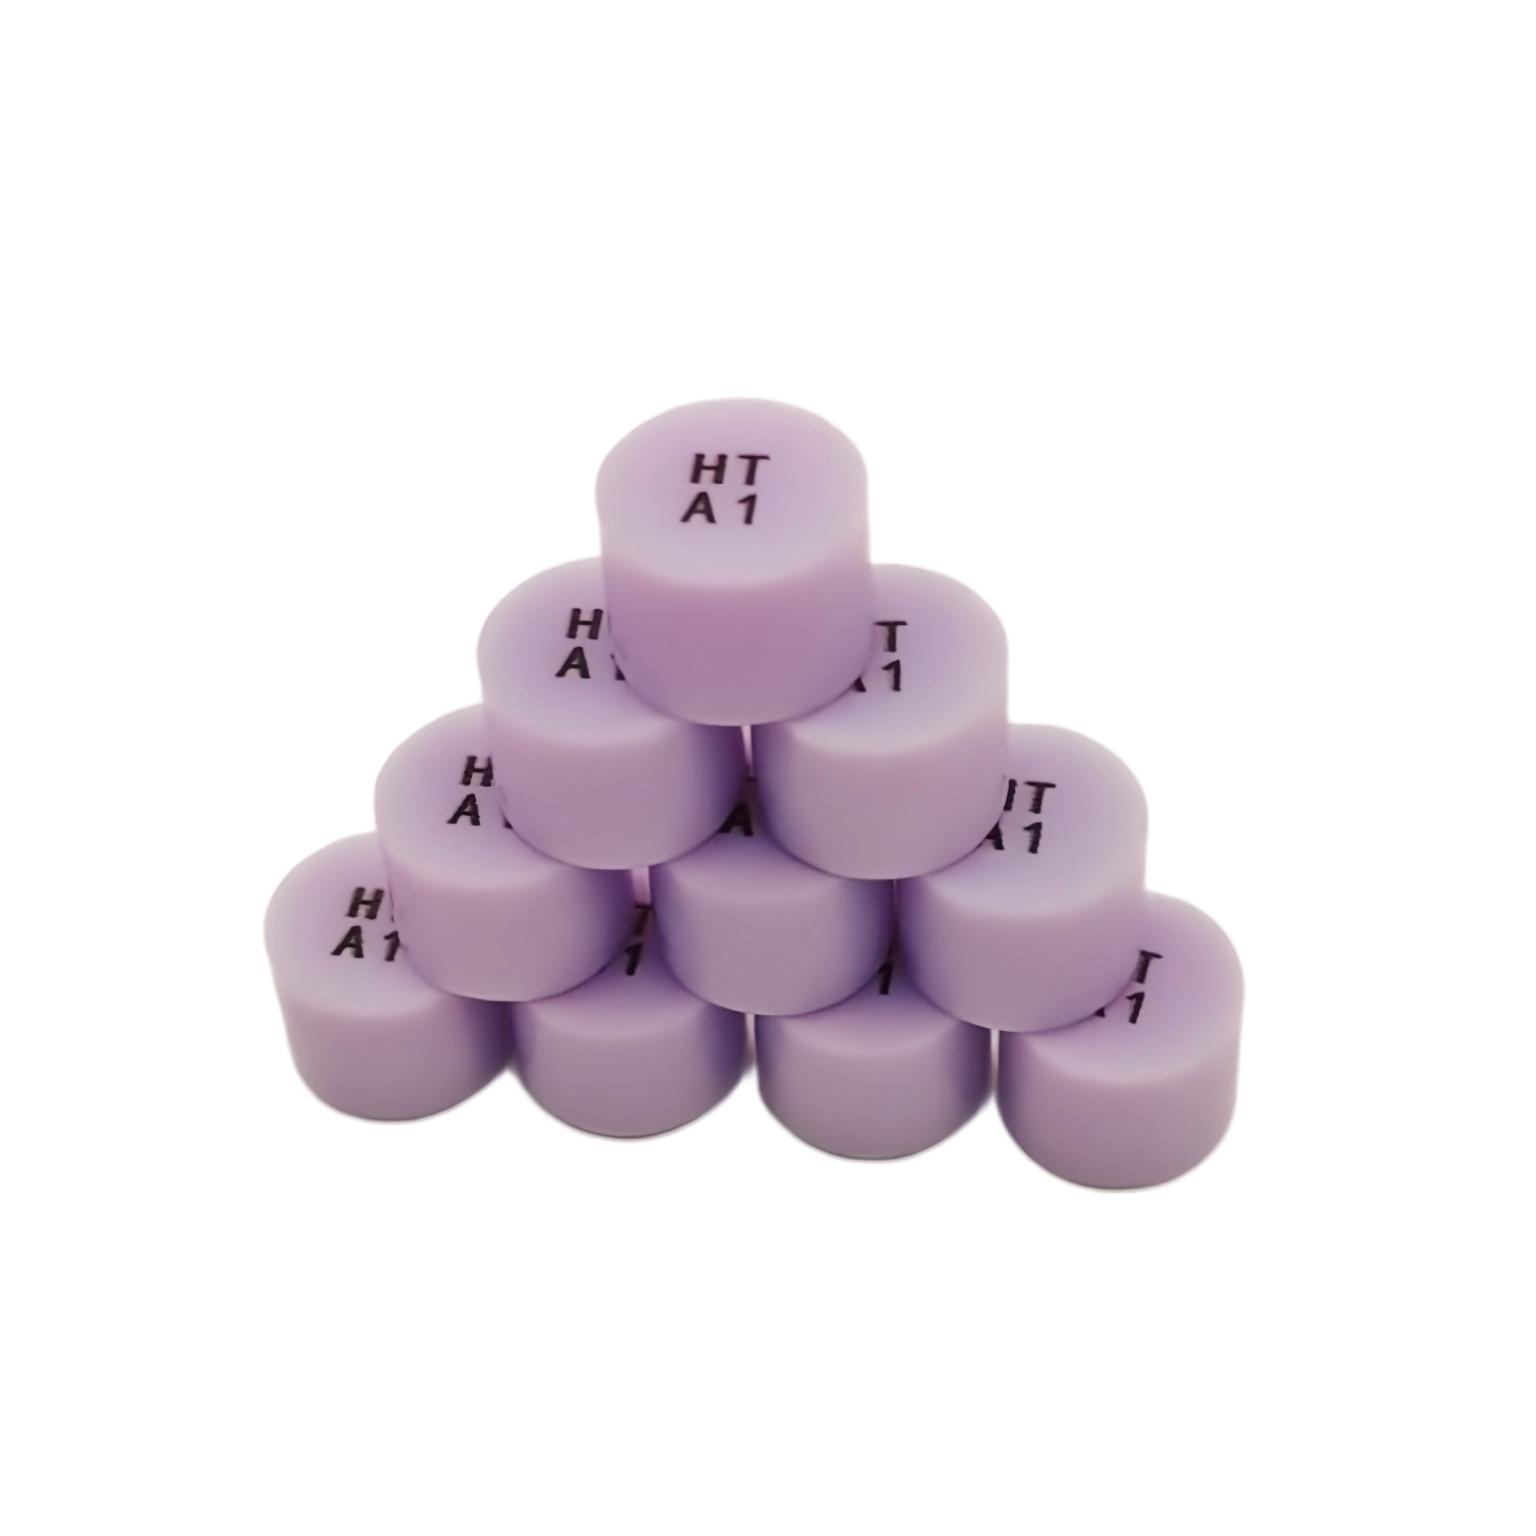
دقت بازسازی دندانی عمدتاً به میزان سازگاری مواد با حاشیههای دندان بستگی دارد و آلتینگ فشردهشده دندانپزشکی نمایانگر پیشرفت قابل توجهی در دستیابی به تناسب حاشیهای برتر است. برخلاف روشهای ریختهگری سنتی که ممکن است تغییرات ابعادی ایجاد کنند، آلوئینهای دندانی فشاری طوری طراحی شدهاند که در طول فرآیند فشار دادن، ثبات خود را حفظ کنند و در نتیجه بازسازیهایی را ایجاد میکنند که دقیقاً روی سطح دندان آمادهشده قرار میگیرند. درک این موضوع که چرا یک آلوئین دندانی فشاری چنین تناسب حاشیهای استثنایی ارائه میدهد، نیازمند بررسی ویژگیهای ماده، دقت ساخت و پویاییهای حرارتی است که این فناوری را از سایر مواد بازسازیکننده متمایز میسازد.
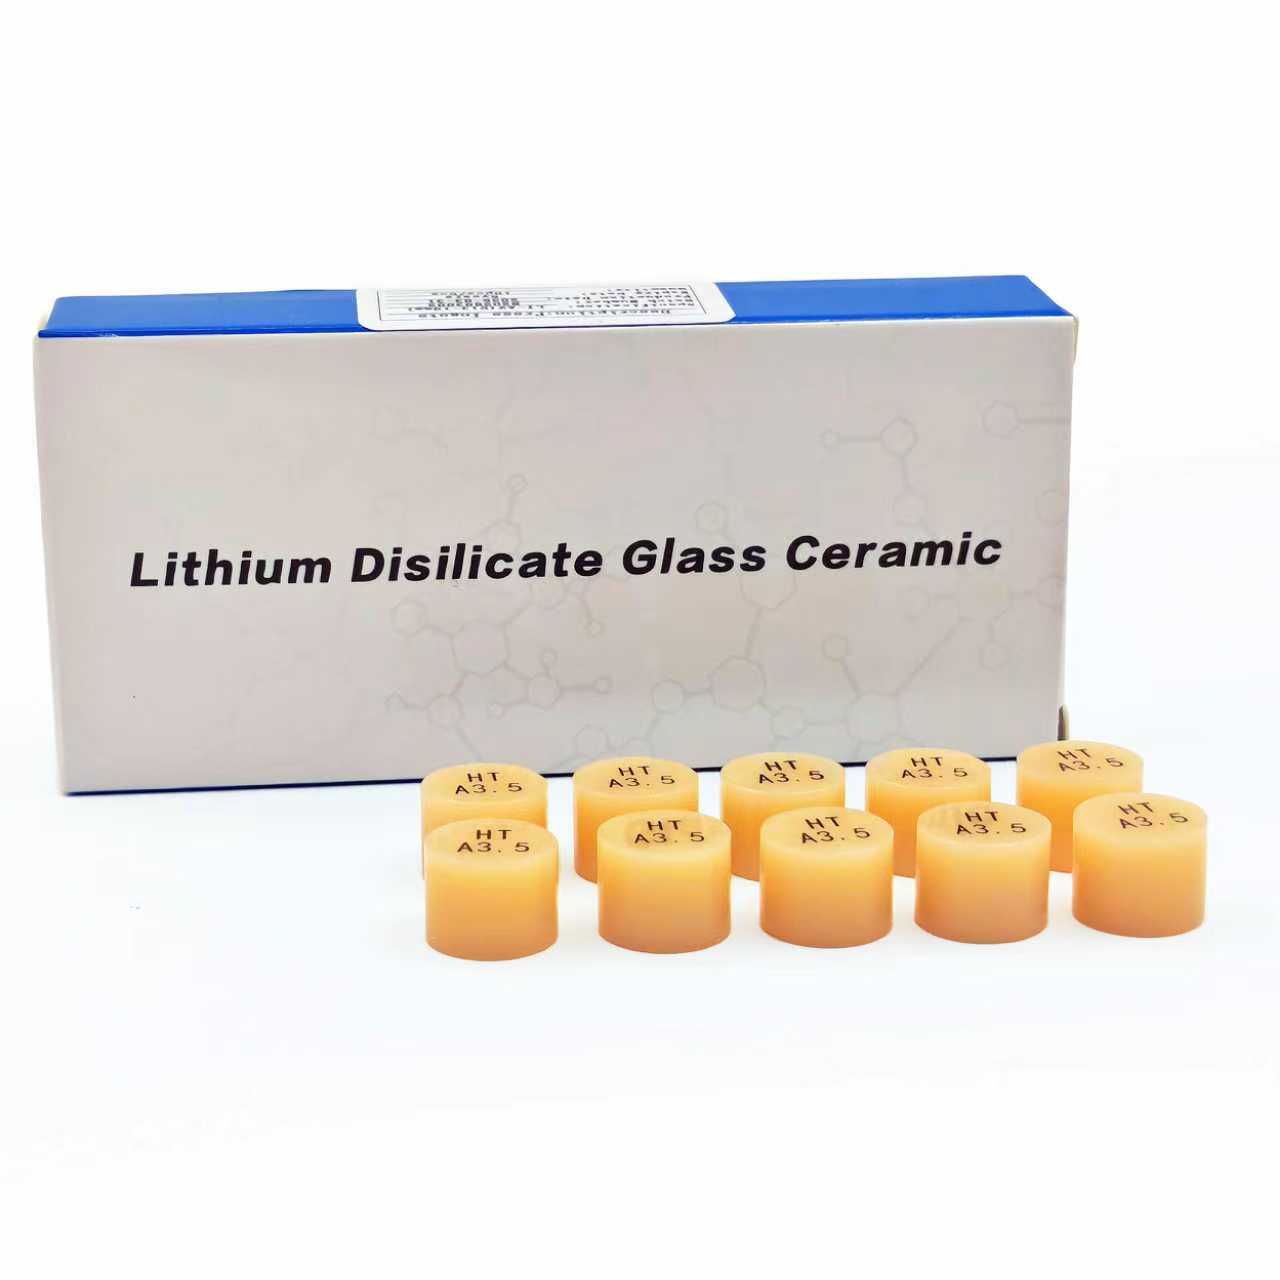
انطباق حاشیهای یکی از مهمترین عوامل در موفقیت بلندمدت ترمیم است، زیرا حتی شکافهای ریز هم میتوانند منجر به پوسیدگی ثانویه، شکست ترمیم و کاهش زیبایی شوند. بلوک فشاری دندانی با ساختار کریستالی کنترلشده و مکانیزم فشار بالای خود که ماده را بهصورت نزدیک به هندسهٔ حاشیهٔ آمادهشده میفشرد، انطباق عالی حاشیهای را تضمین میکند. این مقاله بر پایههای مکانیکی و علم مواد، دلایل برتری ثابت بلوک فشاری دندانی در انطباق حاشیهای در سناریوهای بالینی متنوع را بررسی میکند.
ویژگیهای مادی که انطباق عالی حاشیهای را ممکن میسازند
ساختار کریستالی و یکنواختی
آلتینگ فشردهشده دندانی از ترکیب آلیاژی دقیقاً تنظیمشدهای آغاز میشود که ساختار بلوری یکنواختی را در صورت پردازش صحیح تضمین میکند. در مرحلهٔ تولید آلتینگ، کنترل دقیق دما و نرخ سردشدن، ماتریسی بلوری ریز و همگن ایجاد میکند که در برابر تغییر شکل مقاوم است و ثبات ابعادی را حفظ میکند. این یکنواختی بلوری به این معناست که هنگام گرمکردن و فشردهشدن آلتینگ فشردهشده دندانی در قالب بازسازی، ماده بهصورت یکنواخت جریان مییابد و نقاط ضعیف یا تمرکزهای تنش داخلی ایجاد نمیشود که ممکن است منجر به شکافهای ریز یا ناهماهنگی در لبهها شود.
روشهای سنتی ریختهگری به نیروی گرانش و ریختن کمکشده توسط گرانش متکی هستند که میتوانند باعث ایجاد تخلخل، جدایی اجزا و الگوهای سردشدن نامنظم در سراسر ترمیم ریختهگریشده شوند. یک آلت فشاری دندانی از این ناهماهنگیها جلوگیری میکند، زیرا خود این آلت در محیط کنترلشدهای مانند ذوبخانه تولید میشود و سپس فرآیند فشاردهی، فشاری یکنواخت از تمام جهات اعمال میکند. این کنترل کیفیت دو مرحلهای بدین معناست که هر ترمیمی که از یک آلت فشاری دندانی ساخته میشود، دقت ابعادی و استحکام ساختاری آن آلت را به ارث میبرد.
قابلپیشبینیبودن انبساط حرارتی
تفاوتهای حاشیهای اغلب در اثر انبساط حرارتی متفاوت در فاز سردشدن پس از ساخت ترمیم رخ میدهد. بلوک فشاری دندانی ویژگیهای قابل پیشبینی انبساط حرارتی را نشان میدهد، زیرا ترکیب شیمیایی و ساختار بلوری آن استاندارد شده است. هنگامی که بلوک فشاری دندانی برای فرآیند فشار دادن گرم و سپس درون قالب سرد میشود، انقباض حرارتی بهصورت یکنواخت انجام میگیرد و احتمال باز یا بسته شدن حاشیهها که میتواند تناسب ترمیم را تحت تأثیر قرار دهد، به حداقل میرسد.
آزمایشگاهها میتوانند رفتار حرارتی بلوک فشاری دندانی را با دقت بیشتری محاسبه و جبران کنند تا آنچه که در آلیاژهای ریختهگری سنتی امکانپذیر است؛ زیرا متغیرهای ترکیبی و نقصهای ریختهگری در این آلیاژها پیشبینیناپذیری ایجاد میکنند. این الگوی قابل پیشبینی انبساط به این معناست که طراحی قالب و انتخاب مادهی سرمایشی (اینواستمنت) میتواند بهطور خاص برای بلوک فشاری دندانی بهینهسازی شود و در نتیجه کنترل دقیقتری بر ابعاد نهایی حاشیهها حاصل میشود.
مکانیسم فشار و اعمال دقیق نیرو
انطباق فشار بالا با هندسه حاشیه
بیلِت دندانی درون قالب گرم قرار میگیرد و با فشار کنترلشده و یکنواختی فشرده میشود که آلیاژ نرمشده را بهطور فعال در تمام جزئیات حفره قالب هدایت میکند. برخلاف روشهای ریختهگری گریز از مرکز یا خلأ، که در آن آلیاژ بهصورت غیرفعال وارد قالب میشود، مکانیزم فشردن فعال در سیستم بیلِت دندانی تضمین میکند که ماده به خط حاشیه برسد و بدون وجود حفره یا پرنشدن ناقص، دقیقاً با هندسه حاشیه انطباق پیدا کند. این فشار مستقیم کاربرد بهویژه در ثبت زوایای تیز داخلی و بخشهای دیواره نازک که اغلب در ریختهگری معمولی مشکلساز هستند، بسیار مؤثر است.
نیروی فشارِ بهکاررفته همراه با بلوک فشار دندانی، بهگونهای تنظیم میشود که برای جریان کامل مواد کافی باشد، بدون اینکه بیشازحد باشد و باعث تغییر شکل قالب یا ایجاد تنش داخلی گردد. این اعمال کنترلشده نیرو، منجر میشود تا بازسازی نهایی با حاشیههایی خارج شود که در سطح میکرومتر با آمادهسازی قالب تطابق دارد، نه اینکه دارای پراکندگی تلرانس ابعادی روشهای ریختهگری سنتی باشد.
حذف نقصهای ریختهگری
نقصهای رایج ریختهگری مانند درجات شن، تخلخل گازی، حفرههای انقباضی و ریختهگری ناقص، ناهمواریهای سطحی و تغییرات ابعادی ایجاد میکنند که تناسب حاشیهها را تحت تأثیر قرار میدهند. ازآنجاکه بلوک فشار دندانی فشرده میشود نه ریختهگری میگردد، خطر این نقصها بهطور چشمگیری کاهش مییابد. فرآیند فشردن هوا را به بازسازی وارد نمیکند، زیرا ماده بهصورت اجباری در قالب جا میگیرد؛ و خود بلوک ازپیش تصفیه و آزمایششده است قبل از اینکه در جریان ساخت بازسازی گنجانده شود.
این رفع نقص به این معناست که حاشیههای ساختهشده از آلت فشاری دندانی کمتر مستعد ناهمواریهای میکروسکوپی یا تغییرات ابعادی ناشی از تخلخل ریختهگری هستند. حاشیههای صافتر و یکنواختتر منجر به انطباق بهتر با آمادهسازی دندان و کاهش نشت میکروسکوپی در مرز بین ترمیم و دندان میشوند.
سرمایهگذاری دقیق و سازگانی قالب
انتخاب بهینه ماده سرمایهگذاری
ویژگیهای منحصربهفرد آلت فشاری دندانی منجر به توسعه مواد سرمایهگذاری شده است که بهطور خاص برای کار با این فناوری طراحی شدهاند. این مواد سرمایهگذاری تخصصی برای تحمل فشارهای بالا و چرخههای گرمایش کنترلشدهای که در پردازش آلت فشاری دندانی به کار میروند، طراحی شدهاند. نتیجه این است که قالب، دقت ابعادی و بازتولید جزئیات سطحی خود را در طول کل چرخه فشاردهی حفظ میکند و اطمینان حاصل میشود که ترمیم فشاردهیشده، دقیقاً اشکال حاشیهای تعیینشده در طراحی اولیه را حفظ میکند.
آزمایشگاههایی که با سیستم جامد تراکمی دندانی کار میکنند، میتوانند ترکیبات قالبگیری را انتخاب نمایند که تعادل بهینهای بین پایداری حرارتی، وفاداری به جزئیات سطحی و استحکام قالب فراهم میکنند. این رویکرد سفارشی به این معناست که خود قالب در دستیابی به تناسب لبهای عالی نقش دارد، زیرا همچنان از نظر ابعادی پایدار باقی میماند و هندسهٔ آمادهسازی لبه را با دقت بازتولید میکند.
سوزاندن و دقت در کنترل دما
فرآیند سوزاندن الگوی شمعی را از قالب قالبگیری حذف میکند و مدیریت دقیق دما در این مرحله برای حفظ دقت ابعادی قالب ضروری است. سیستم جامد تراکمی دندانی از برنامههای سوزاندنی بهره میبرد که بهطور خاص برای این فناوری بهینهسازی شدهاند تا اطمینان حاصل شود که حفرهٔ قالب پس از حذف شمع، همچنان مطابق با طراحی اولیه باقی میماند. زمانبندی گرمایش برای تراکم جامد تراکمی دندانی نیز بهدقت کنترل میشود تا از صدمهٔ حرارتی و تغییر شکل قالب کاسته شود؛ زیرا چنین پدیدههایی میتوانند خطاهایی در تناسب لبه ایجاد کنند.
این ادغام یک بلوک فلزی برای فرآیند ریختهگری دندانی با پروتکلهای بهینهشدهٔ سوزاندن و دمای فشردن، یک فرآیند کامل را ایجاد میکند که برای حداکثرسازی ثبات ابعادی از قالب تا قطعهٔ نهایی طراحی شده است. انطباق لبهها بهطور قابلاندازهگیری بهبود مییابد وقتی هر مرحله از فرآیند با توجه به ویژگیهای خاص بلوک فلزی ریختهگری دندانی تنظیم شده باشد.
پرسشهای متداول
بلوک فلزی ریختهگری دندانی از نظر انطباق لبهها در مقایسه با روشهای سنتی ریختهگری چگونه عمل میکند؟
آلت فشاردهنده دندانی با استفاده از فشار فعال به جای جریان بیحرکت ناشی از گرانش، تناسب لبهای برتری نسبت به روشهای ریختهگری سنتی ایجاد میکند؛ در نتیجه پرکردن کامل و یکنواخت قالب، حذف نقصهای رایج ریختهگری مانند تخلخل و حفرهها، و انقباض حرارتی قابلپیشبینیتری حاصل میشود. روشهای ریختهگری سنتی متکی بر نیروهای گرانشی و مرکزگرا هستند که ممکن است مناطق نازک در لبهها را بدون پرکردن باقی بگذارند و نقصهایی ایجاد کنند که دقت ابعادی را تحت تأثیر قرار دهند. علاوه بر این، فرآیند آلت فشاردهنده دندانی با مواد قالبگیری تخصصی و برنامههای سوزاندن بهینهشده برای این فناوری پشتیبانی میشود که دقت لبهای را بیشتر بهبود میبخشد.
آیا تناسب لبهای با انتقال به سیستم آلت فشاردهنده دندانی بهبود مییابد؟
بله، بسیاری از آزمایشگاهها بهبود قابل اندازهگیری در تناسب حاشیهای هنگام انتقال از روش ریختهگری سنتی به سیستم مفتول فشاری دندانی گزارش کردهاند. این بهبودها ناشی از یکنواختی برتر خود مفتول، اعمال کامل و یکنواخت فشار در طول فرآیند فشار دادن و کاهش نقصهای ریختهگری است. علاوه بر این، استفاده از مفتول فشاری دندانی امکان پیشبینی دقیقتر ابعاد ترمیم را فراهم میکند، زیرا رفتار ماده و ویژگیهای حرارتی آن استاندارد شدهاند؛ بنابراین تکنسینها میتوانند پارامترهای قالب و مواد اینوستمنت را بهگونهای تنظیم کنند که نتایج ثابتتری بهدست آورند. مطالعات بالینی کاهش نشت میکروسکوپی و افزایش طول عمر ترمیمهای ساختهشده از مفتول فشاری دندانی را مستند کردهاند.
نقش ماده اینوستمنت در دستیابی به تناسب مناسب حاشیهای با مفتول فشاری دندانی چیست؟
مادهٔ سرمایهگذاری حیاتی است، زیرا باید فشار بالای فشردن را تحمل کند و در طول چرخههای گرمکردن، فشردن و سردکردن خاص سیستم آلت فشاری دندانی (dental press ingot system)، پایداری ابعادی را حفظ نماید. ترکیبات ویژهٔ سرمایهگذاری که بهطور اختصاصی برای فناوری آلت فشاری دندانی توسعه یافتهاند، بازتولید جزئیات عالیتر، پایداری حرارتی بهتر و استحکام قالب بالاتری نسبت به مواد سرمایهگذاری ریختهگری سنتی ارائه میدهند. قالبی که این مواد ایجاد میکنند، هندسهٔ دقیق حاشیه را در تمام مراحل ساخت حفظ مینماید و مستقیماً به انطباق عالی حاشیهای که سیستم آلت فشاری دندانی ارائه میدهد کمک میکند. انتخاب مادهٔ مناسب سرمایهگذاری برای سیستم خاص آلت فشاری دندانی شما، برای دستیابی به ظرفیت کامل این فناوری ضروری است.