
 EN
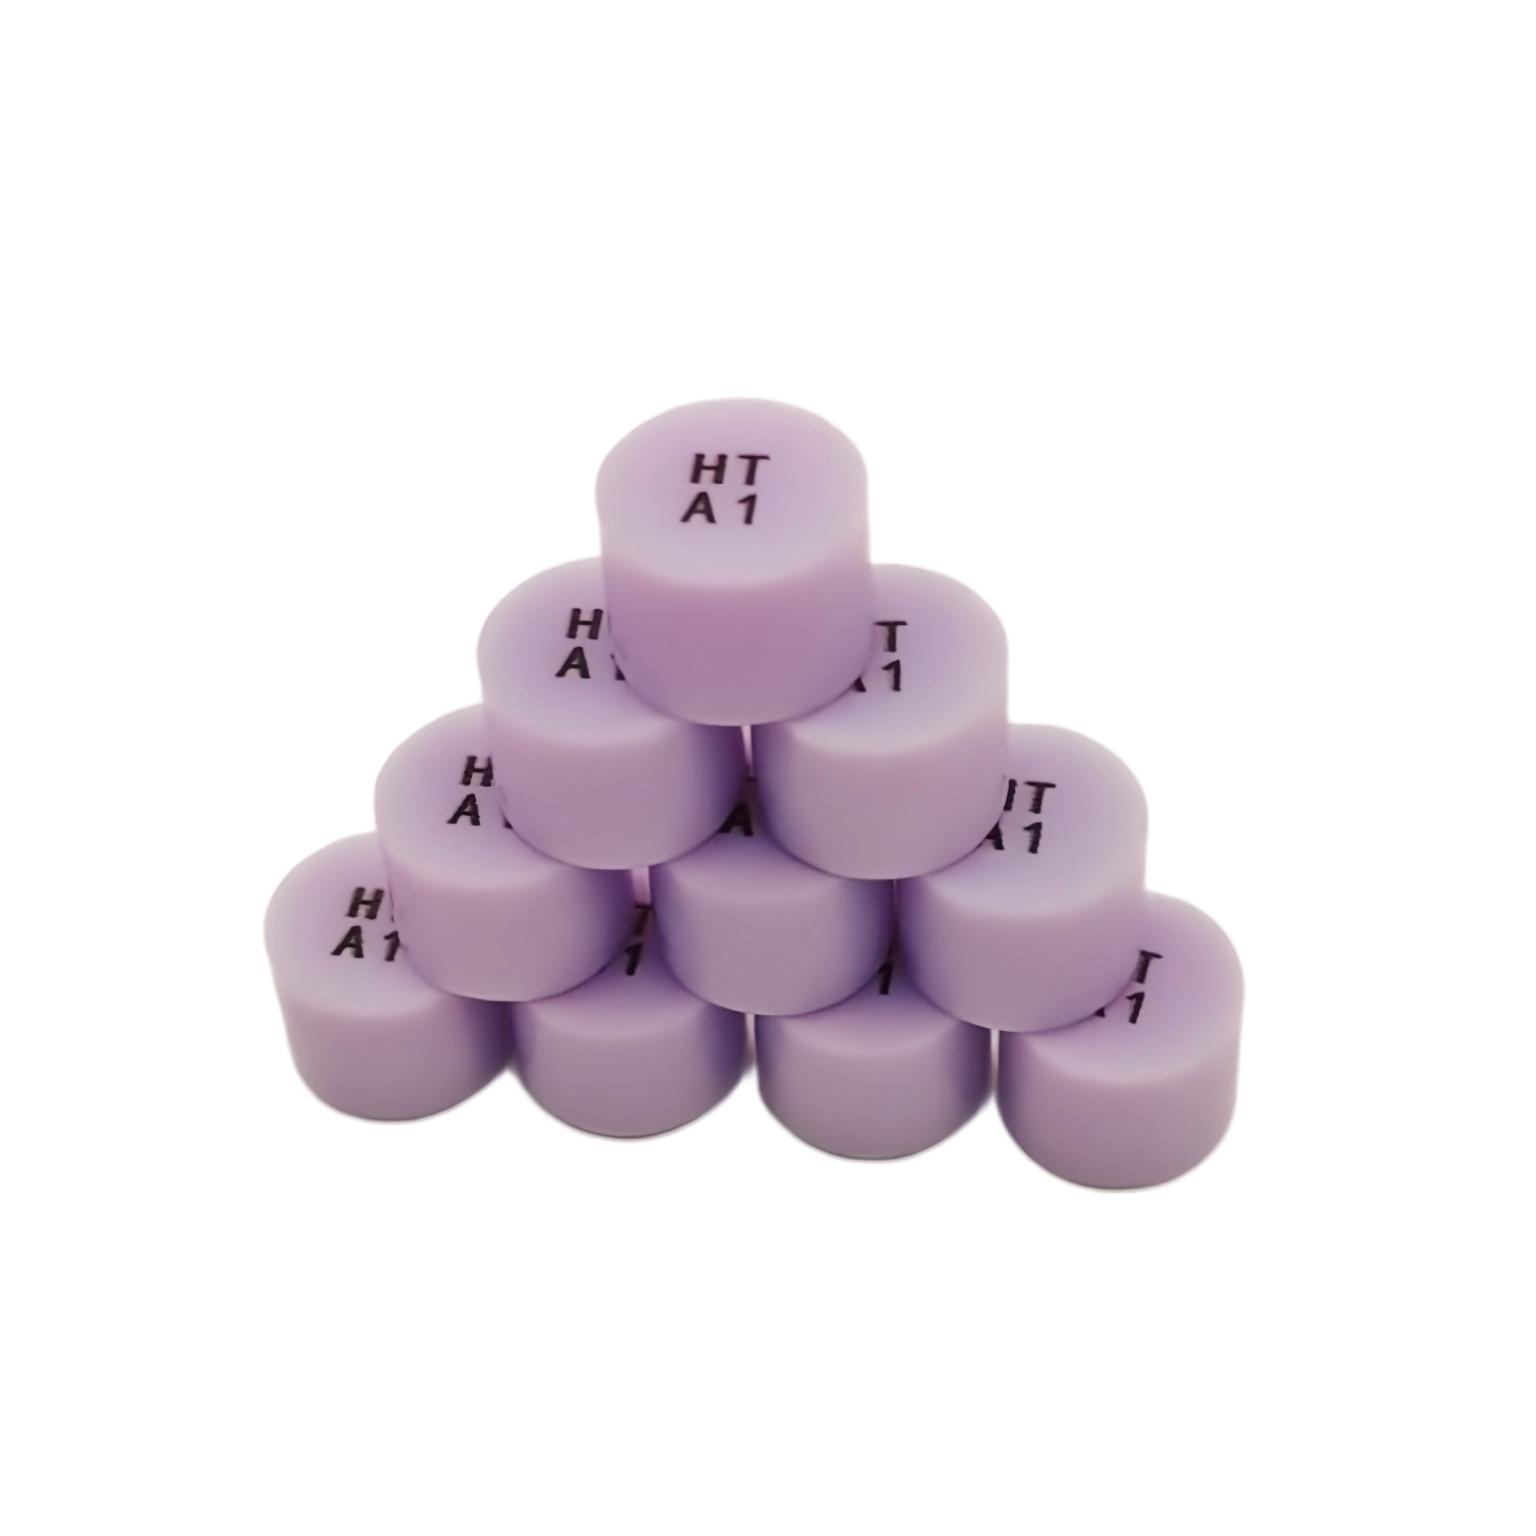
ຄວາມຖືກຕ້ອງຂອງການບຳລຸງທັນຕະກຳຂຶ້ນກັບການທີ່ວັດສະດຸປັບຕົວເຂົ້າກັບສ່ວນຂອງແຖວຟັນຢ່າງໃກ້ຊິດ, ແລະ... ແທ່ງເຄື່ອງທັນຕະກຳ ເປັນການພັດທະນາທີ່ສຳຄັນຢ່າງຫຼວງຫຼາຍໃນການບັນລຸຄວາມແໜ້ນຂອງເສັ້ນຕິດຕໍ່ທີ່ດີເລີດ. ຕ່າງຈາກວິທີການຫຼໍ່ທຳມະດາທີ່ອາດຈະເຮັດໃຫ້ເກີດຄວາມແຕກຕ່າງດ້ານມິຕິ, ວັດຖຸທີ່ໃຊ້ໃນການກົດແບບທັນຕະກຳ (dental press ingots) ແມ່ນຖືກອອກແບບມາເພື່ອຮັກສາຄວາມສອດຄ່ອງຢ່າງຕໍ່ເນື່ອງໃນຂະບວນການກົດ, ເຮັດໃຫ້ການບູຮານເປັນໄປຢ່າງຖືກຕ້ອງແລະແໜ້ນພໍດີຕາມຜິວຂອງຟັນທີ່ຖືກກະກຽມໄວ້. ການເຂົ້າໃຈເຫດຜົນທີ່ວັດຖຸທີ່ໃຊ້ໃນການກົດແບບທັນຕະກຳສາມາດໃຫ້ຄວາມແໜ້ນຂອງເສັ້ນຕິດຕໍ່ທີ່ດີເລີດເຊັ່ນີ້ ຈຳເປັນຕ້ອງສຶກສາຄຸນສົມບັດຂອງວັດຖຸ, ຄວາມຖືກຕ້ອງຂອງການຜະລິດ, ແລະ ອາກາດສີ່ງແວດລ້ອມທີ່ເກີດຈາກຄວາມຮ້ອນ ເຊິ່ງເປັນສິ່ງທີ່ເຮັດໃຫ້ເຕັກໂນໂລຊີນີ້ແຕກຕ່າງຈາກວັດຖຸທີ່ໃຊ້ໃນການບູຮານອື່ນໆ.
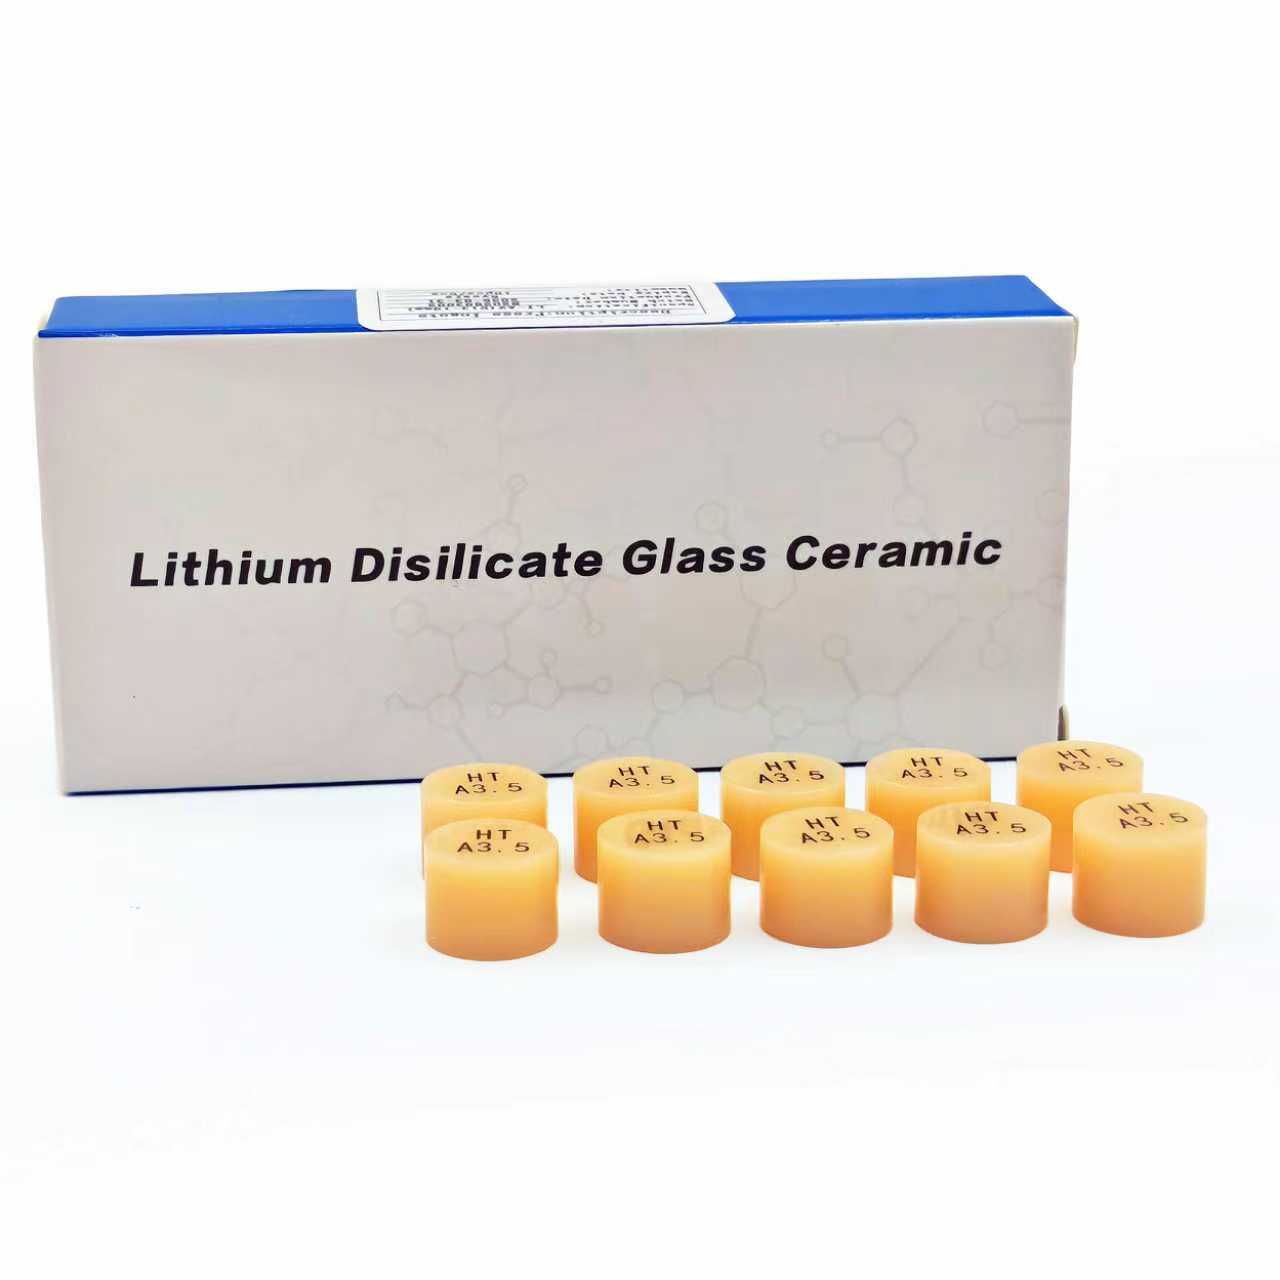
ການປັບເຂົ້າກັນຢ່າງຖືກຕ້ອງຂອງເສັ້ນແຄບ (margin fit) ແມ່ນໜຶ່ງໃນປັດໄຈທີ່ສຳຄັນທີ່ສຸດຕໍ່ຄວາມສຳເລັດຂອງການບູຮານໃນໄລຍະຍາວ ເນື່ອງຈາກວ່າຊ່ອງຫວ່າງທີ່ເລັກທີ່ສຸດເທົ່າທີ່ຕາມເຫັນໄດ້ເທົ່ານັ້ນກໍອາດນຳໄປສູ່ການຜຸ້ເສຍທີ່ເກີດຂື້ນອີກ (secondary decay), ການລົ້ມເຫຼວຂອງການບູຮານ, ແລະຄວາມງາມທີ່ຖືກທຳລາຍ. ວັດຖຸທີ່ໃຊ້ໃນການກົດຮ້ອນ (dental press ingot) ສາມາດບັນລຸການປັບເຂົ້າກັນຢ່າງດີເລີດທີ່ເສັ້ນແຄບ ໂດຍຜ່ານໂຄງສ້າງເຄີສຕັນທີ່ຖືກຄວບຄຸມໄວ້ຢ່າງເຂັ້ມງວດ ແລະ ເຄື່ອງຈັກກົດທີ່ໃຊ້ຄວາມກົດດັນສູງ ເຊິ່ງເຮັດໃຫ້ວັດຖຸເຂົ້າໄປຢູ່ໃນການຕິດຕໍ່ຢ່າງໃກ້ຊິດກັບຮູບຮ່າງຂອງເສັ້ນແຄບທີ່ຖືກກະກຽມໄວ້ແລ້ວ. ບົດຄວາມນີ້ຈະສຶກສາພື້ນຖານດ້ານເຄື່ອງຈັກ ແລະ ວິທະຍາສາດວັດຖຸ ທີ່ອະທິບາຍເຖິງເຫດຜົນທີ່ວ່າ ວັດຖຸທີ່ໃຊ້ໃນການກົດຮ້ອນ (dental press ingot) ມີປະສິດທິພາບດີກວ່າເທື່ອລະເທີຍບົ່ວນໃນການປັບເຂົ້າກັນທີ່ເສັ້ນແຄບ ໃນສະຖານະການທາງດ້ານການແພດທີ່ແຕກຕ່າງກັນ.
ຄຸນສົມບັດຂອງວັດຖຸທີ່ເຮັດໃຫ້ການປັບເຂົ້າກັນທີ່ເສັ້ນແຄບດີເລີດ
ໂຄງສ້າງເຄີສຕັນ ແລະ ຄວາມເປັນເອກະພາບ
ການເຮັດເປັນກ້ອນທີ່ໃຊ້ໃນການຂຶ້ນຮູບທັນຕະກຳເລີ່ມຕົ້ນດ້ວຍສູດເຄື່ອງປະສົມທີ່ຖືກອອກແບບຢ່າງລະອຽດເພື່ອໃຫ້ໄດ້ໂຄງສ້າງຜົງທີ່ເປັນເອກະພາບເມື່ອຜ່ານຂະບວນການທີ່ຖືກຕ້ອງ. ໃນຂະບວນການຜະລິດກ້ອນ, ການຄວບຄຸມອຸນຫະພູມຢ່າງແນ່ນອນ ແລະ ອັດຕາການເຢັນຈະສ້າງໃຫ້ເກີດເປັນເຄືອຂ່າຍຜົງທີ່ບາງ ແລະ ເປັນເອກະພາບ ເຊິ່ງຕ້ານການເກີດການເບິ່ງເບົາ ແລະ ຮັກສາຄວາມສະຖຽນຂອງຂະໜາດໄດ້. ຄວາມເປັນເອກະພາບຂອງຜົງນີ້ໝາຍຄວາມວ່າ ເມື່ອກ້ອນທີ່ໃຊ້ໃນການຂຶ້ນຮູບທັນຕະກຳຖືກເຮັດໃຫ້ຮ້ອນ ແລະ ຂຶ້ນຮູບເຂົ້າໄປໃນບ່ອນທີ່ໃຊ້ຂຶ້ນຮູບຊິ້ນສ່ວນທີ່ຈະຕິດຕັ້ງໃນຟັນ ວັດສະດຸຈະລົ້ນໄປຢ່າງເປັນເອກະພາບໂດຍບໍ່ມີຈຸດທີ່ອ່ອນແອ ຫຼື ຈຸດທີ່ມີຄວາມເຄັ່ງຕຶງພາຍໃນ ເຊິ່ງອາດຈະເຮັດໃຫ້ເກີດຊ່ອງຫວ່າງຈຸລະພາກ ຫຼື ຄວາມບໍ່ສອດຄ່ອງທີ່ເສັ້ນຕາມຮູບຮ່າງຂອງຊິ້ນສ່ວນ.
ວິທີການຫຼໍ່ແບບດັ້ງເດີມອີງໃສ່ແຮງດຶງດູດຂອງໂລກ ແລະ ການຫຼໍ່ທີ່ຊ່ວຍຈາກແຮງດຶງດູດຂອງໂລກ ເຊິ່ງອາດຈະເຮັດໃຫ້ເກີດຄວາມບໍ່ເຕັມເປີ່ມ (porosity), ການແຍກຊັ້ນ (segregation), ແລະ ລັກສະນະການເຢັນທີ່ບໍ່ເທົ່າທຽນກັນທົ່ວທັງຊິ້ນສ່ວນທີ່ຫຼໍ່. ອົງປະກອບທີ່ໃຊ້ໃນການກົດແບບທັນຕະກຳ (dental press ingot) ສາມາດຫຼີກເວັ້ນບັນຫາເຫຼົ່ານີ້ໄດ້ ເນື່ອງຈາກອົງປະກອບດັ່ງກ່າວຖືກຜະລິດໃນສະພາບແວດລ້ອມຂອງເຕົາຫຼໍ່ທີ່ຄວບຄຸມໄດ້ຢ່າງເຂັ້ມງວດ, ແລະ ຂະບວນການກົດຈະປະຕິບັດຄວາມກົດດັນທີ່ເທົ່າທຽນກັນຈາກທຸກທິດທາງ. ການຄວບຄຸມຄຸນນະພາບສອງຂັ້ນຕອນນີ້ໝາຍຄວາມວ່າ ທຸກໆຊິ້ນສ່ວນທີ່ຜະລິດຈາກອົງປະກອບທີ່ໃຊ້ໃນການກົດແບບທັນຕະກຳຈະສືບທອດຄວາມຖືກຕ້ອງດ້ານມິຕິ ແລະ ຄວາມເຂັ້ມແຂງດ້ານໂຄງສ້າງຈາກອົງປະກອບດັ່ງກ່າວ.
ຄວາມຄາດຫວັງໄດ້ຂອງການຂະຫຍາຍຕัวຈາກອຸນຫະພູມ
ຄວາມແຕກຕ່າງຂອງຊ່ອງຫວ່າງມັກເກີດຂຶ້ນຈາກການຂະຫຍາຍຕัวທາງຄວາມຮ້ອນທີ່ແຕກຕ່າງກັນໃນໄລຍະເວລາທີ່ເຢັນລົງຫຼັງຈາກການຜະລິດຊິ້ນສ່ວນຄືນ. ວັດຖຸທີ່ໃຊ້ໃນການກົດແບບທັນຕະກຳ (dental press ingot) ມີລັກສະນະການຂະຫຍາຍຕົວທາງຄວາມຮ້ອນທີ່ສາມາດທຳนายໄດ້ ເນື່ອງຈາກປະກອບສ່ວນ ແລະ ລັກສະນະໂຄງສ້າງຂອງເຄີຍສະຕັນ (crystal structure) ຖືກມາດຕະຖານ. ເມື່ອວັດຖຸທີ່ໃຊ້ໃນການກົດແບບທັນຕະກຳຖືກເຮັດໃຫ້ຮ້ອນເພື່ອການກົດແລ້ວເຢັນລົງພາຍໃນບ່ອນຫຼີ້ນ (mold) ການຫຼຸດລົງຂອງຂະຫຍາຍຕົວທາງຄວາມຮ້ອນຈະເກີດຂຶ້ນຢ່າງເປັນເອກະພາບ ເຊິ່ງຈະຫຼຸດຜ່ອນຄວາມສ່ຽງທີ່ຈະເກີດການເປີດ ຫຼື ປິດຂອງຊ່ອງຫວ່າງ ທີ່ອາດຈະເຮັດໃຫ້ຄວາມພ້ອມໃນການຕິດຕັ້ງບໍ່ດີ.
ຫ້ອງທົດລອງສາມາດຄຳນວນ ແລະ ຊົດເຊີຍການປະພຶດທາງຄວາມຮ້ອນຂອງວັດຖຸທີ່ໃຊ້ໃນການກົດແບບທັນຕະກຳໄດ້ຢ່າງຖືກຕ້ອງຫຼາຍກວ່າກັບອະນຸກົມທີ່ໃຊ້ໃນການຫຼີ້ນແບບດັ້ງເດີມ (traditional casting alloys) ໂດຍທີ່ປະກອບສ່ວນທີ່ແຕກຕ່າງກັນ ແລະ ຂໍ້ບົກເບື່ອນໃນຂະບວນການຫຼີ້ນແບບເຮັດໃຫ້ເກີດຄວາມບໍ່ແນ່ນອນ. ລັກສະນະການຂະຫຍາຍຕົວທີ່ສາມາດທຳนายໄດ້ນີ້ໝາຍຄວາມວ່າ ການອອກແບບບ່ອນຫຼີ້ນ ແລະ ການເລືອກວັດຖຸທີ່ໃຊ້ໃນການຫຼີ້ນແບບ (investment material) ສາມາດເຮັດໄດ້ຢ່າງເໝາະສົມເປັນພິເສດສຳລັບວັດຖຸທີ່ໃຊ້ໃນການກົດແບບທັນຕະກຳ ເຊິ່ງຈະເຮັດໃຫ້ຄວາມຄຸມຄຸມຂອງຂະໜາດຊ່ອງຫວ່າງສຸດທ້າຍມີຄວາມຖືກຕ້ອງຫຼາຍຂຶ້ນ.
ເຄື່ອງກົດແລະການນຳໃຊ້ແຮງທີ່ມີຄວາມຖືກຕ້ອງ
ການປັບຕົວຕາມຮູບຮ່າງເສັ້ນແດນດ້ວຍຄວາມກົດດັນສູງ
ວັດຖຸທີ່ໃຊ້ໃນການຂຶ້ນຮູບທັນຕະກຳຖືກນຳໄປໃສ່ໃນບ່ອນຂຶ້ນຮູບທີ່ຖືກຄວາມຮ້ອນແລ້ວ ແລະ ຖືກກົດດ້ວຍຄວາມກົດດັນທີ່ຄວບຄຸມໄດ້ຢ່າງເທົ່າທຽມກັນ ເຊິ່ງເຮັດໃຫ້ວັດຖຸທີ່ອ່ອນຕົວລົງເຂົ້າໄປໃນທຸກໆລາຍລະອຽດຂອງບ່ອນຂຶ້ນຮູບ. ຕ່າງຈາກວິທີການຫຼີ້ນດ້ວຍຄວາມເຄື່ອນໄຫວຈູນ (centrifugal) ຫຼື ວິທີການຫຼີ້ນດ້ວຍສຸນຍາກາດ (vacuum casting) ທີ່ວັດຖຸເຄື່ອນເຂົ້າໄປໃນບ່ອນຂຶ້ນຮູບຢ່າງເປັນທຳມະຊາດ, ວິທີການກົດດັນໂດຍກົງຂອງລະບົບວັດຖຸທີ່ໃຊ້ໃນການຂຶ້ນຮູບທັນຕະກຳນີ້ຮັບປະກັນວ່າວັດຖຸຈະເຂົ້າໄປເຖິງເສັ້ນແດນ (margin line) ແລະ ປັບຕົວຕາມຮູບຮ່າງເສັ້ນແດນຢ່າງຖືກຕ້ອງ ໂດຍບໍ່ມີຊ່ອງຫວ່າງຫຼື ການເຕັມບໍ່ຄົບຖ້ວນ. ຄວາມກົດດັນໂດຍກົງນີ້ ການນຳໃຊ້ ມີປະສິດທິຜົນເປັນຢ່າງຍິ່ງໃນການຈັບເອົາມຸມແຖວພາຍໃນທີ່ແຖວຊັດເຈນ ແລະ ສ່ວນທີ່ມີຄວາມໜາແທ້ທີ່ມັກຈະເກີດບັນຫາໃນການຫຼີ້ນແບບດັ້ງເດີມ.
ແຮງທີ່ໃຊ້ໃນການກົດຮ່ວມກັບເຄື່ອງກົດທັນຕະກຳຖືກປັບຄ່າໃຫ້ພໍສົມຄວນເພື່ອໃຫ້ວັດຖຸລວມຕົວຢ່າງສົມບູນໂດຍບໍ່ເກີດຄວາມເກີນໄປ ເຊິ່ງອາດຈະເຮັດໃຫ້ບ່ອນຂຶ້ນຮູບເສຍຮູບ ຫຼື ເກີດຄວາມເຄັ່ງຕຶດພາຍໃນ. ການສົ່ງຜ່ານແຮງທີ່ຄວບຄຸມໄດ້ນີ້ເຮັດໃຫ້ຊິ້ນສ່ວນທີ່ສຳເລັດມາຈາກບ່ອນຂຶ້ນຮູບມີເສັ້ນແຖວທີ່ສອດຄ່ອງກັບການກະກຽມບ່ອນຂຶ້ນຮູບໃນລະດັບໄມໂຄຣເມີເຕີ (micrometer) ແທນທີ່ຈະມີຄວາມແຕກຕ່າງດ້ານມິຕິເຊິ່ງເກີດຂື້ນໃນວິທີການຫຼໍ່ແບບດັ້ງເດີມ.
ການຂັບອອກຂໍ້ບົກເບີ່ນທີ່ເກີດຈາກການຫຼໍ່
ຂໍ້ບົກເບີ່ນທີ່ເກີດຈາກການຫຼໍ່ເຊັ່ນ: ການປົນເປື້ອນຂອງທີ່ທີ່ເປັນເຊີນ, ສາເຫດຈາກອາກາດທີ່ຕິດຢູ່ໃນວັດຖຸ, ສາເຫດຈາກການຫຼຸດລົງຂອງວັດຖຸເມື່ອເຢັນຕົວ, ແລະ ການຫຼໍ່ບໍ່ທັນເຕັມທີ່ ສ້າງໃຫ້ເກີດຄວາມບໍ່ເລືອນເທົ່າທຽມກັນທີ່ເທື້ອຜິວ ແລະ ຄວາມແຕກຕ່າງດ້ານມິຕິ ເຊິ່ງເຮັດໃຫ້ຄວາມສອດຄ່ອງຂອງເສັ້ນແຖວບໍ່ດີ. ເນື່ອງຈາກວ່າເຄື່ອງກົດທັນຕະກຳບໍ່ໄດ້ໃຊ້ວິທີການຫຼໍ່ ແຕ່ໃຊ້ວິທີການກົດ, ຄວາມສ່ຽງທີ່ຈະເກີດຂໍ້ບົກເບີ່ນເຫຼົ່ານີ້ຈຶ່ງຫຼຸດລົງຢ່າງມີນັກ. ວິທີການກົດບໍ່ເຮັດໃຫ້ອາກາດເຂົ້າໄປຢູ່ໃນຊິ້ນສ່ວນທີ່ກຳລັງຜະລິດ ເນື່ອງຈາກວ່າວັດຖຸຖືກບີບເຂົ້າໄປໃນບ່ອນຂຶ້ນຮູບ, ແລະ ວັດຖຸທີ່ໃຊ້ເປັນເຄື່ອງກົດໄດ້ຜ່ານການກົງເຄື່ອງ ແລະ ການທົດສອບມາແລ້ວກ່ອນທີ່ຈະນຳມາໃຊ້ໃນຂະບວນການຜະລິດຊິ້ນສ່ວນ.
ການຂຈັດອາການບໍ່ດີນີ້ໝາຍຄວາມວ່າ ສ່ວນທີ່ຢູ່ແຖວຂອງເຄື່ອງປົກປິດທີ່ຜະລິດຈາກບັອກເຄື່ອງທີ່ໃຊ້ໃນການຂຶ້ນຮູບດ້ວຍຄວາມຮ້ອນຈະມີຄວາມເປີດເຜີຍຕໍ່ຄວາມຂຸ່ມຂຸ່ນໃນລະດັບຈຸລະພາກ ຫຼື ຄວາມແຕກຕ່າງດ້ານຂະໜາດທີ່ເກີດຈາກຄວາມເປີດເຜີຍຂອງຮູບແບບການຫຼືນ້ອຍລົງ. ສ່ວນທີ່ຢູ່ແຖວທີ່ເລືອກແລະສອດຄ່ອງດີຂຶ້ນຈະເຮັດໃຫ້ເຄື່ອງປົກປິດເຂົ້າກັບຮູບຮ່າງຂອງຟັນທີ່ຖືກກະກຽມໄດ້ດີຂຶ້ນ ແລະ ລົດລ່າງການລົ້ນເຂົ້າໄປໃນເຂດຕ່ອງຕ່າມລະຫວ່າງເຄື່ອງປົກປິດກັບຟັນຈະໝາຍເຖິງການຫຼຸດລົງ.
ການລົງທຶນແລະການເຂົ້າກັນໄດ້ຂອງແບບຫຼືນ
ການເລືອກວັດຖຸທີ່ໃຊ້ໃນການຫຼືນທີ່ຖືກປັບປຸງໃຫ້ເໝາະສົມ
ຄຸນລັກສະນະທີ່ເປັນເອກະລັກຂອງວັດຖຸທີ່ໃຊ້ໃນການກົດແບບທັນຕະກຳ ໄດ້ນຳໄປສູ່ການພັດທະນາວັດຖຸທີ່ໃຊ້ໃນການຫຸ້ມຫໍ່ (investment materials) ໂດຍເປົ້າໝາຍເພື່ອໃຊ້ຮ່ວມກັບເຕັກໂນໂລຢີນີ້ເປັນພິເສດ. ວັດຖຸທີ່ໃຊ້ໃນການຫຸ້ມຫໍ່ເຫຼົ່ານີ້ຖືກອອກແບບມາເພື່ອຮັບມືກັບຄວາມກົດດັນສູງ ແລະ ວຟົງການເຮັດຮ້ອນທີ່ຄວບຄຸມໄດ້ຢ່າງເຂັ້ມງວດ ເມື່ອດຳເນີນການກັບວັດຖຸທີ່ໃຊ້ໃນການກົດແບບທັນຕະກຳ. ຜົນທີ່ໄດ້ຮັບແມ່ນຮູບແບບທີ່ຮັກສາຄວາມຖືກຕ້ອງຂອງຂະໜາດ ແລະ ລາຍລະອຽດຂອງພື້ນຜິວໄດ້ຢ່າງຕໍ່ເນື່ອງໃນທັງໝົດຂອງຂະບວນການກົດແບບ, ເຮັດໃຫ້ການກົດແບບສ່ວນທີ່ຈະຕິດຕັ້ງຄືນໃໝ່ນັ້ນຮັກສາຮູບຮ່າງຂອງເສັ້ນແຖວ (margin contours) ຢ່າງຖືກຕ້ອງຕາມທີ່ກຳນົດໄວ້ໃນການອອກແບບເດີມ.
ຫ້ອງທົດລອງທີ່ເຮັດວຽກກັບລະບົບ ingot ສຳລັບທັນຕະກຳ ສາມາດເລືອກສູດຂອງວັດສະດຸທີ່ໃຊ້ເທິງແບບ (investment) ເພື່ອໃຫ້ໄດ້ຄວາມສົມດຸນທີ່ດີທີ່ສຸດລະຫວ່າງຄວາມສະຖຽນທາງອຸນຫະພູມ, ຄວາມຖືກຕ້ອງຂອງລາຍລະອຽດທີ່ເປີດເຜີຍຢູ່ເທິງໜ້າພ້ອມ, ແລະ ຄວາມແຂງແຮງຂອງແບບ. ວິທີການທີ່ຖືກປັບແຕ່ງເປັນພິເສດນີ້ໝາຍຄວາມວ່າ ແບບເອງຈະຊ່ວຍໃຫ້ໄດ້ຄວາມສອດຄ່ອງທີ່ດີເລີດທີ່ເສັ້ນແຄບ (margin) ເນື່ອງຈາກມັນຮັກສາຄວາມສະຖຽນທາງມິຕິ ແລະ ສາມາດສືບທອດຮູບຮ່າງຂອງເສັ້ນແຄບທີ່ຖືກກຳນົດໄວ້ຢ່າງຖືກຕ້ອງ.
ການຂັບໄອ້ນ້ຳມັນອອກ (burnout) ແລະ ຄວາມຖືກຕ້ອງຂອງການຄວບຄຸມອຸນຫະພູມ
ຂະບວນການ burnout ແມ່ນເປັນການຂັບຮູບແບບຂອງຂີ້ເຫຼື້ອ (wax pattern) ອອກຈາກແບບທີ່ເຮັດດ້ວຍວັດສະດຸທີ່ໃຊ້ເທິງແບບ (investment mold), ແລະ ການຄວບຄຸມອຸນຫະພູມຢ່າງລະມັດລະວັງໃນຂະບວນການນີ້ແມ່ນມີຄວາມສຳຄັນຫຼາຍຕໍ່ການຮັກສາຄວາມຖືກຕ້ອງຂອງມິຕິຂອງແບບ. ລະບົບ ingot ສຳລັບທັນຕະກຳ ມີປະໂຫຍດຈາກການຈັດຕັ້ງຂະບວນການ burnout ທີ່ຖືກປັບປຸງໃຫ້ເໝາະສົມເປັນພິເສດສຳລັບເຕັກໂນໂລຊີນີ້, ເພື່ອໃຫ້ຫ້ອງທີ່ເກີດຂຶ້ນພາຍໃນແບບ (mold cavity) ຍັງຄົງຮັກສາຮູບຮ່າງຕາມການອອກແບບໄວ້ຫຼັງຈາກຂັບຂີ້ເຫຼື້ອອອກ. ຂະບວນການໃຫ້ຄວາມຮ້ອນເພື່ອການກົດ ingot ສຳລັບທັນຕະກຳ ກໍຖືກຄວບຄຸມຢ່າງເປັນຈັງຫວะເຊັ່ນກັນ, ເພື່ອຫຼຸດຜ່ອນຄວາມເຄີຍຂອງຄວາມຮ້ອນ (thermal shock) ແລະ ການເບິ່ງເຄີຍຂອງແບບ (mold distortion) ທີ່ອາດຈະເຮັດໃຫ້ເກີດຂໍ້ຜິດພາດໃນຄວາມສອດຄ່ອງທີ່ເສັ້ນແຄບ.
ການປະສົມປະສານນີ້ຂອງວັດຖຸທີ່ໃຊ້ໃນການຫຼໍ້ອນຟັນ ຮ່ວມກັບໂປຕີຄອນການຫຼຸດລົງອຸນຫະພູມແລະການຫຼໍ້ອນທີ່ຖືກເຮັດໃຫ້ເໝາະສົມ ສ້າງເປັນຂະບວນການທັງໝົດທີ່ອອກແບບມາເພື່ອເພີ່ມຄວາມສອດຄ່ອງດ້ານຂະໜາດຈາກແບບຮູບຮ່າງໄປຫາຊິ້ນສ່ວນສຸດທ້າຍ. ຄວາມເໝາະສົມຂອງເສັ້ນແຄບດີຂຶ້ນຢ່າງວັດຖຸຖ້າທຸກຂັ້ນຕອນຂອງຂະບວນການຖືກປັບຄ່າໃຫ້ເໝາະສົມກັບຄຸນສົມບັດເພີ່ມເຕີມຂອງວັດຖຸທີ່ໃຊ້ໃນການຫຼໍ້ອນຟັນ.
ຖາມບ່ອຍໆ
ວັດຖຸທີ່ໃຊ້ໃນການຫຼໍ້ອນຟັນແຕກຕ່າງຈາກການຫຼໍ້ອນແບບດັ້ງເດີມແນວໃດໃນດ້ານຄວາມເໝາະສົມຂອງເສັ້ນແຄບ?
ການໃຊ້ວັດຖຸທີ່ເຮັດດ້ວຍວິທີການກົດອັດ (dental press ingot) ສາມາດປັບປຸງຄວາມພ້ອມຂອງແຖວຂອບ (margin fit) ໃຫ້ດີຂຶ້ນເທື່ອລະຫຼາຍເທົ່າເທິງວິທີການຫຼໍ່ທຳມະດາ ເນື່ອງຈາກມັນໃຊ້ຄວາມກົດອັດທີ່ເກີດຈາກການເຄື່ອນໄຫວ (active pressure) ແທນທີ່ຈະເປັນການຫຼໍ່ດ້ວຍຄວາມເປັນທຳມະຊາດຈາກແຮງດຶງດູດຂອງໂລກ (passive gravity flow) ເຊິ່ງເຮັດໃຫ້ການຫຼໍ່ເຕັມຮູບແບບ ແລະ ມີຄວາມເປັນເອກະພາບທົ່ວທັງຮູບແບບ, ຂັບອອກຂໍ້ບົກຜ່ອງທີ່ເກີດຂື້ນເປັນປົກກະຕິໃນການຫຼໍ່ເຊັ່ນ: ສ່ວນທີ່ມີຮູ (porosity) ຫຼື ສ່ວນທີ່ຫວ່າງ (voids), ແລະ ມີການຫຼຸດລົງຂອງຄວາມຮ້ອນ (thermal contraction) ທີ່ຄາດເດົາໄດ້ດີຂື້ນ. ສ່ວນວິທີການຫຼໍ່ທຳມະດານັ້ນອີງໃສ່ແຮງດຶງດູດຂອງໂລກ ແລະ ແຮງເຄື່ອນທີ່ເກີດຈາກການປັ່ນ (centrifugal forces) ເຊິ່ງອາດຈະເຮັດໃຫ້ສ່ວນທີ່ບາງຢູ່ແຖວຂອບບໍ່ຖືກຫຼໍ່ເຕັມ ແລະ ນຳເອົາຂໍ້ບົກຜ່ອງເຂົ້າໄປໃນຊິ້ນສ່ວນ ເຊິ່ງຈະສົ່ງຜົນຕໍ່ຄວາມຖືກຕ້ອງຂອງຂະໜາດ. ນອກຈາກນີ້ ວິທີການກົດອັດວັດຖຸທີ່ເຮັດດ້ວຍວິທີການກົດອັດ (dental press ingot process) ຍັງໄດ້ຮັບການສະໜັບສະໜູນຈາກວັດຖຸທີ່ໃຊ້ໃນການຫຼໍ່ (investment materials) ແລະ ລະບົບການເຜົາ (burnout schedules) ທີ່ຖືກອອກແບບມາເປັນພິເສດສຳລັບເຕັກໂນໂລຊີນີ້ ເຊິ່ງຊ່ວຍປັບປຸງຄວາມຖືກຕ້ອງຂອງແຖວຂອບໃຫ້ດີຂື້ນອີກ.
ຄວາມພ້ອມຂອງແຖວຂອບ (margin fit) ຈະດີຂື້ນຫຼືບໍ່ ຖ້າຂ້ອຍປ່ຽນໄປໃຊ້ລະບົບກົດອັດວັດຖຸທີ່ເຮັດດ້ວຍວິທີການກົດອັດ (dental press ingot system)?
ແມ່ນ, ຫຼາຍຫ້ອງທົດລອງລາຍງານວ່າມີການປັບປຸງທີ່ວັດແທກໄດ້ໃນຄວາມພ້ອມຂອງເສັ້ນແຖວ (margin fit) ເມື່ອປ່ຽນຈາກການຫຼໍ່ແບບດັ້ງເດີມໄປເປັນລະບົບ ingot ສຳລັບການກົດທີ່ທັນສະໄໝ. ການປັບປຸງເຫຼົ່ານີ້ເກີດຈາກຄວາມເປັນເນື້ອດຽວກັນຢ່າງສົມບູນຂອງວັດຖຸ ingot, ການນຳໃຊ້ຄວາມກົດທີ່ເຕັມທີ່ແລະສົມໍາເທົ່າກັນໃນຂະນະກົດ, ແລະ ການຫຼຸດຜ່ອນຂໍ້ບົກພ່ອງທີ່ເກີດຈາກການຫຼໍ່. ນອກຈາກນີ້, ingot ສຳລັບທັນຕະກຳຍັງເຮັດໃຫ້ຂະໜາດຂອງການຟື້ນຟູມີຄວາມຄາດຫວັງໄດ້ດີຂຶ້ນ ເນື່ອງຈາກພຶດຕິກຳຂອງວັດຖຸແລະລັກສະນະທາງຄວາມຮ້ອນຖືກມາດຕະຖານໄວ້, ເຊິ່ງຊ່ວຍໃຫ້ຊ່າງເຮັດທັນຕະກຳສາມາດປັບປຸງພາລາມິເຕີຂອງແບບແລະວັດຖຸທີ່ໃຊ້ຫຼໍ່ເພື່ອໃຫ້ໄດ້ຜົນລັບທີ່ດີຂຶ້ນຢ່າງຕໍ່ເນື່ອງ. ການສຶກສາທາງດ້ານຄລິນິກໄດ້ບັນທຶກວ່າມີການຫຼຸດຜ່ອນການຮັ່ວໄຫຼຂອງຈຸລັງ (microleakage) ແລະ ການຍືດເວລາໃນການໃຊ້ງານຂອງການຟື້ນຟູທີ່ຜະລິດຈາກ ingot ສຳລັບທັນຕະກຳ.
ວັດຖຸທີ່ໃຊ້ຫຼໍ່ມີບົດບາດໃດໃນການບັນລຸຄວາມພ້ອມຂອງເສັ້ນແຖວ (margin fit) ກັບ ingot ສຳລັບທັນຕະກຳ?
ວັດຖຸທີ່ໃຊ້ໃນການປະກອບແມ່ພິມມີຄວາມສຳຄັນຢ່າງຍິ່ງ ເນື່ອງຈາກມັນຕ້ອງສາມາດຕ້ານກັບຄວາມກົດດັນສູງໃນຂະນະທີ່ເຮັດໃຫ້ຮ້ອນ ກົດ ແລະ ເຢັນ ໂດຍເລີຍການໃຊ້ລະບົບແມ່ພິມສຳລັບການຂຶ້ນຮູບແບບທັນຕະກຳ. ສູດວັດຖຸທີ່ໃຊ້ໃນການປະກອບແມ່ພິມທີ່ຖືກອອກແບບເປັນພິເສດສຳລັບເຕັກໂນໂລຊີແມ່ພິມສຳລັບການຂຶ້ນຮູບແບບທັນຕະກຳ ມີຄວາມສາມາດໃນການສະທ້ອນລາຍລະອຽດໄດ້ດີເລີດ ຄວາມສະຖຽນທາງອຸນຫະພູມ ແລະ ຄວາມແຂງແຮງຂອງແມ່ພິມ ເທົ່າທີ່ເທີຍບ່ຽງກັບວັດຖຸທີ່ໃຊ້ໃນການປະກອບແມ່ພິມທີ່ໃຊ້ທົ່ວໄປ. ແມ່ພິມທີ່ຜະລິດຈາກວັດຖຸເຫຼົ່ານີ້ຈະຮັກສາຮູບຮ່າງຂອງເສັ້ນແຄບ (margin) ໃຫ້ຖືກຕ້ອງຢ່າງຕໍ່ເນື່ອງໃນທັງໝົດຂອງຂະບວນການຜະລິດ ເຊິ່ງເປັນປັດໄຈທີ່ສຳຄັນທີ່ເຮັດໃຫ້ລະບົບແມ່ພິມສຳລັບການຂຶ້ນຮູບແບບທັນຕະກຳສາມາດໃຫ້ຜົນໄດ້ຮັບທີ່ມີຄຸນນະພາບສູງໃນດ້ານຄວາມພ້ອມຂອງເສັ້ນແຄບ. ການເລືອກວັດຖຸທີ່ໃຊ້ໃນການປະກອບແມ່ພິມທີ່ເໝາະສົມສຳລັບລະບົບແມ່ພິມສຳລັບການຂຶ້ນຮູບແບບທັນຕະກຳຂອງທ່ານ ແມ່ນເປັນສິ່ງຈຳເປັນເພື່ອໃຫ້ໄດ້ຮັບປະໂຫຍດສູງສຸດຈາກເຕັກໂນໂລຊີນີ້.
ບັນຊີເນື້ອຫາ
- ຄຸນສົມບັດຂອງວັດຖຸທີ່ເຮັດໃຫ້ການປັບເຂົ້າກັນທີ່ເສັ້ນແຄບດີເລີດ
- ເຄື່ອງກົດແລະການນຳໃຊ້ແຮງທີ່ມີຄວາມຖືກຕ້ອງ
- ການລົງທຶນແລະການເຂົ້າກັນໄດ້ຂອງແບບຫຼືນ
-
ຖາມບ່ອຍໆ
- ວັດຖຸທີ່ໃຊ້ໃນການຫຼໍ້ອນຟັນແຕກຕ່າງຈາກການຫຼໍ້ອນແບບດັ້ງເດີມແນວໃດໃນດ້ານຄວາມເໝາະສົມຂອງເສັ້ນແຄບ?
- ຄວາມພ້ອມຂອງແຖວຂອບ (margin fit) ຈະດີຂື້ນຫຼືບໍ່ ຖ້າຂ້ອຍປ່ຽນໄປໃຊ້ລະບົບກົດອັດວັດຖຸທີ່ເຮັດດ້ວຍວິທີການກົດອັດ (dental press ingot system)?
- ວັດຖຸທີ່ໃຊ້ຫຼໍ່ມີບົດບາດໃດໃນການບັນລຸຄວາມພ້ອມຂອງເສັ້ນແຖວ (margin fit) ກັບ ingot ສຳລັບທັນຕະກຳ?