
 EN
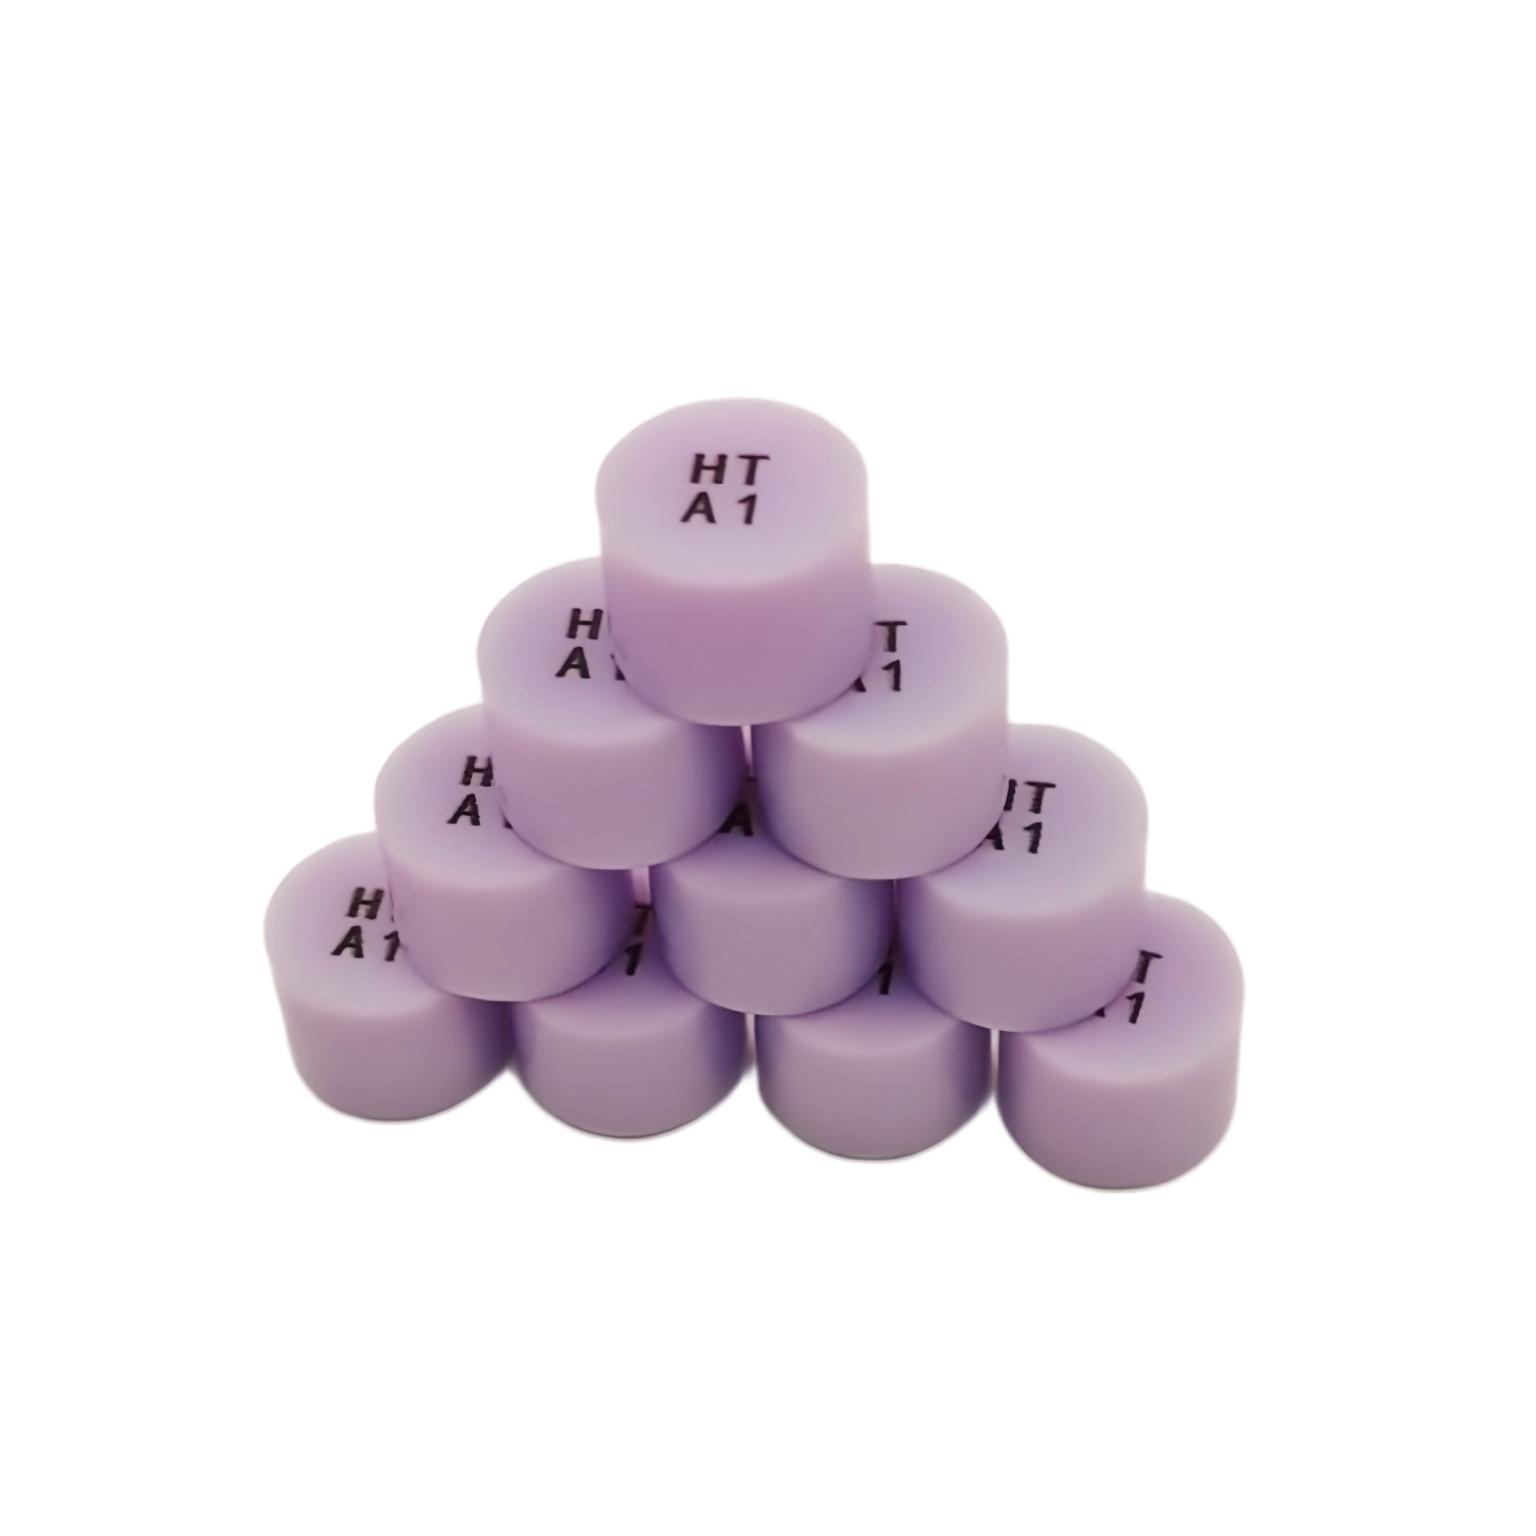
Precyzja stomatologicznej rekonstrukcji zależy w dużej mierze od tego, jak dobrze materiał dopasowuje się do brzegów zębów, i sztabik do prasowania stomatologicznego reprezentuje istotny postęp w osiąganiu doskonałego dopasowania brzegowego. W przeciwieństwie do tradycyjnych metod odlewania, które mogą powodować odchylenia wymiarowe, sztabki do prasowania stomatologicznego są zaprojektowane tak, aby zachowywać spójność na całym etapie prasowania, co daje protetyczne odtworzenia idealnie dopasowane do przygotowanej powierzchni zęba. Zrozumienie przyczyn wyjątkowego dopasowania brzegowego zapewnianego przez sztabkę do prasowania stomatologicznego wymaga analizy właściwości materiału, precyzji produkcji oraz dynamiki termicznej, które wyróżniają tę technologię spośród innych materiałów protetycznych.
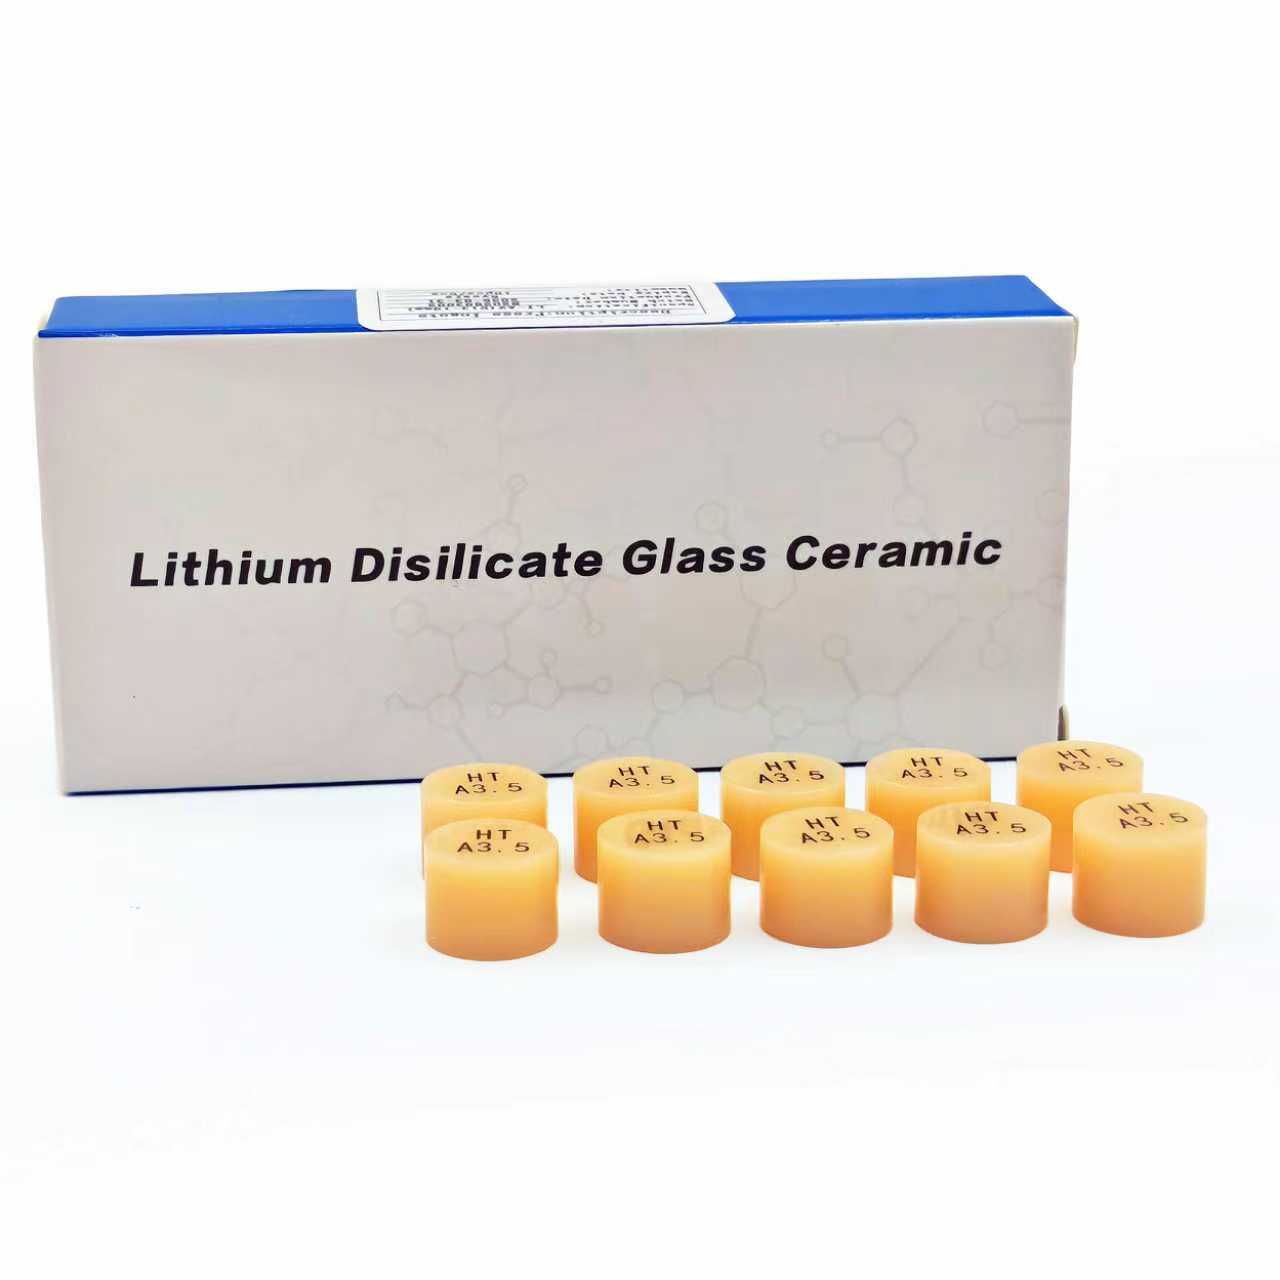
Dopasowanie brzegowe jest jednym z najważniejszych czynników decydujących o długotrwałym powodzeniu leczenia protetycznego, ponieważ nawet mikroskopijne szczeliny mogą prowadzić do próchnicy wtórnej, uszkodzenia protezy oraz pogorszenia estetyki. Wkład do prasowania stomatologicznego zapewnia doskonałe dopasowanie brzegowe dzięki kontrolowanej strukturze krystalicznej oraz mechanizmowi prasowania pod wysokim ciśnieniem, który zmusza materiał do ścisłego przylegania do geometrii przygotowanego brzegu zęba. W niniejszym artykule omówiono podstawy mechaniczne i naukowe dotyczące materiałów, które wyjaśniają, dlaczego wkład do prasowania stomatologicznego osiąga zawsze lepsze dopasowanie brzegowe w różnorodnych scenariuszach klinicznych.
Właściwości materiału umożliwiające doskonałe dopasowanie brzegowe
Struktura krystaliczna i jednorodność
Wkład do prasowania stomatologicznego zaczyna się od starannie dobranego składu stopu, który zapewnia jednolitą strukturę krystaliczną po odpowiednim przetworzeniu. W fazie produkcji wkładu precyzyjna kontrola temperatury oraz szybkości chłodzenia tworzy drobnoziarnistą, jednorodną matrycę krystaliczną odporną na odkształcenia i zapewniającą stabilność wymiarową. Jednolitość krystaliczna oznacza, że podczas nagrzewania i prasowania wkładu stomatologicznego do formy protetycznej materiał przepływa w sposób spójny, bez miejsc osłabionych ani skupisk naprężeń wewnętrznych, które mogłyby powodować mikroprzerwy lub niezgodności brzegowe.
Tradycyjne metody odlewania opierają się na grawitacji i wspomaganej grawitacyjnie zalewce, co może powodować porowatość, segregację oraz nieregularne wzory chłodzenia w całym odlewie stomatologicznym. Ingot do prasowania stomatologicznego unika tych niejednorodności, ponieważ sam ingot jest produkowany w kontrolowanym środowisku hutniczym, a następnie proces prasowania wywiera stałe ciśnienie ze wszystkich kierunków. Ta dwuetapowa kontrola jakości oznacza, że każdy odlew stomatologiczny wykonany z ingotu do prasowania dziedziczy precyzję wymiarową i integralność strukturalną ingotu.
Przewidywalność rozszerzalności cieplnej
Różnice w marginesach często wynikają z różnicowego rozszerzania termicznego podczas fazy chłodzenia po wytworzeniu rekonstrukcji. Słupki do prasowania stomatologicznego wykazują przewidywalne cechy rozszerzania termicznego, ponieważ ich skład chemiczny i struktura krystaliczna są standaryzowane. Gdy słupek do prasowania stomatologicznego jest nagrzewany w celu prasowania, a następnie ochładzany w formie, skurcz termiczny zachodzi jednorodnie, co minimalizuje ryzyko otwarcia lub zamknięcia marginesów, które mogłyby pogorszyć dopasowanie.
Laboratoria mogą obliczać i korygować zachowanie termiczne słupków do prasowania stomatologicznego z większą dokładnością niż w przypadku tradycyjnych stopów odlewniczych, w których zmienne składu oraz wady odlewania wprowadzają nieprzewidywalność. Ten przewidywalny wzór rozszerzania oznacza, że projekt formy oraz dobór materiału inwestycyjnego mogą być zoptymalizowane specjalnie dla słupków do prasowania stomatologicznego, co zapewnia lepszą kontrolę końcowych wymiarów marginesów.
Mechanizm prasowania i precyzyjne zastosowanie siły
Wysokociśnieniowa zgodność z geometrią brzegową
Szlachetny stop w postaci ingotu do prasowania stomatologicznego jest wkładany do nagrzanego formierza i poddawany kontrolowanemu, jednolitemu ciśnieniu, które zmusza miękki stop do wypełnienia każdej szczegóły jamy formierza. W przeciwieństwie do odlewania odśrodkowego lub pod próżnią, gdzie stop wpływa do formierza biernie, aktywny mechanizm prasowania w systemie ingotów do prasowania stomatologicznego zapewnia, że materiał dociera aż do linii brzegowej i dokładnie odzwierciedla jej geometrię bez pustych przestrzeni ani niepełnego wypełnienia. To bezpośrednie ciśnienie aplikacja jest szczególnie skuteczne przy odtwarzaniu ostrych kątów wewnętrznych oraz cienkich ścianek, które często sprawiają trudności w konwencjonalnym odlewaniu.
Siłę docisku stosowaną w połączeniu z ingotem do prasowania stomatologicznego kalibruje się tak, aby była wystarczająca do pełnego przepływu materiału bez nadmiaru, który mógłby zniekształcić formę lub wywołać naprężenia wewnętrzne. Kontrolowane dostarczanie tej siły oznacza, że końcowa proteza wychodzi z formy z krawędziami dopasowanymi do przygotowania formy na poziomie mikrometra, a nie z rozrzutem tolerancji wymiarowych charakterystycznym dla tradycyjnego odlewania.
Eliminacja wad odlewniczych
Typowe wady odlewnicze, takie jak wtrącenia piasku, porowatość gazowa, ugięcia skurczowe i niedolewy, powodują nieregularności powierzchniowe oraz odchylenia wymiarowe, które pogarszają dopasowanie krawędzi. Ponieważ ingot do prasowania stomatologicznego jest prasowany, a nie odlewany, ryzyko wystąpienia tych wad jest znacznie zmniejszone. Proces prasowania nie wprowadza powietrza do protezy, ponieważ materiał jest wciskany do formy pod ciśnieniem, a sam ingot został wcześniej oczyszczony i przetestowany przed jego włączeniem do procesu wytwarzania protez.
Eliminacja tego defektu oznacza, że brzegi wykonywane z ingotu do prasowania stomatologicznego są mniej podatne na mikroskopową chropowatość lub odchylenia wymiarowe związane z porowatością odlewania. Gładkie i bardziej jednolite brzegi zapewniają lepsze dopasowanie do przygotowania zęba oraz zmniejszają mikroprzecieki na granicy między protezą a zębem.
Precyzyjne wytwarzanie formy i jej zgodność z technologią prasowania
Optymalny dobór materiału do formy
Unikalne cechy ingotu do prasowania stomatologicznego doprowadziły do opracowania materiałów do formy specjalnie zaprojektowanych do współpracy z tą technologią. Te specjalizowane materiały do formy zostały stworzone tak, aby wytrzymać wysokie ciśnienia oraz kontrolowane cykle nagrzewania stosowane podczas przetwarzania ingotu do prasowania stomatologicznego. Wynikiem jest forma zachowująca dokładność wymiarową i wiernie odtwarzająca szczegóły powierzchni w całym cyklu prasowania, co gwarantuje, że proteza wykonana metodą prasowania zachowa dokładnie te kontury brzegów, które określono w pierwotnym projekcie.
Laboratoria pracujące z systemem ingotów do prasowania stomatologicznego mogą dobierać masy odlewnicze zapewniające optymalny kompromis między stabilnością termiczną, wiernością oddawania szczegółów powierzchni oraz wytrzymałością formy. Tak dostosowane podejście oznacza, że sama forma przyczynia się do doskonałego dopasowania brzegowego, ponieważ zachowuje stabilność wymiarową i dokładnie odtwarza geometrię przygotowania brzegowego.
Proces wypalania i precyzja kontroli temperatury
W procesie wypalania usunięty zostaje wzór woskowy z formy odlewniczej; dokładna kontrola temperatury w tym etapie jest kluczowa dla zachowania dokładności wymiarowej formy. System ingotów do prasowania stomatologicznego korzysta z harmonogramów wypalania specjalnie zoptymalizowanych pod kątem tej technologii, co gwarantuje, że wnęka formy pozostaje zgodna z projektem po usunięciu wzoru woskowego. Harmonogram nagrzewania podczas prasowania ingotu stomatologicznego jest również ściśle kontrolowany, co ogranicza wstrząsy termiczne oraz odkształcenia formy, które mogłyby spowodować błędy dopasowania brzegowego.
Ta integracja sztabki do prasowania stomatologicznego z zoptymalizowanymi protokołami spalania i temperatury prasowania tworzy kompleksowy przepływ pracy zaprojektowany tak, aby maksymalizować spójność wymiarową od formy do końcowej protezy. Dopasowanie brzegowe ulega wyraźnej poprawie, gdy każdy etap procesu jest kalibrowany pod kątem konkretnych właściwości sztabki do prasowania stomatologicznego.
Często zadawane pytania
W jaki sposób sztabka do prasowania stomatologicznego różni się od tradycyjnego odlewania pod względem dopasowania brzegowego?
Szlifowany wypalany walec do prasowania zębów zapewnia lepsze dopasowanie brzegów w porównaniu do tradycyjnego odlewania, ponieważ wykorzystuje aktywne ciśnienie zamiast pasywnego przepływu pod wpływem grawitacji. Dzięki temu uzyskuje się pełne i jednorodne wypełnienie formy, eliminuje typowe wady odlewów, takie jak porowatość i puste przestrzenie, a także osiąga się bardziej przewidywalną kurczliwość termiczną. Tradycyjne odlewanie opiera się na siłach grawitacyjnych i odśrodkowych, które mogą pozostawiać cienkie obszary przy brzegach nieuwypełnione oraz wprowadzać wady pogarszające dokładność wymiarową. Proces szlifowanego wypalanego walca do prasowania zębów wspierany jest również specjalnymi materiałami formotwórczymi i cyklami wypalania zoptymalizowanymi pod kątem tej technologii, co daje dodatkowe poprawy precyzji brzegów.
Czy dopasowanie brzegów poprawi się, jeśli przejdę na system szlifowanego wypalanego walca do prasowania zębów?
Tak, wiele laboratoriów zgłasza mierzalne poprawy dopasowania brzegowego przy przejściu od tradycyjnego odlewania do systemu z użyciem wlewków do prasowania stomatologicznego. Poprawy te wynikają z wyższej jednorodności samego materiału wlewki, pełnego i jednolitego nacisku stosowanego podczas prasowania oraz ograniczenia wad odlewania. Ponadto wlewka do prasowania stomatologicznego umożliwia bardziej przewidywalne wymiary protez, ponieważ zachowanie materiału i jego cechy termiczne są standaryzowane, co pozwala technikom precyzyjnie dostosować parametry formy i masy odlewniczej, uzyskując w ten sposób spójnie lepsze rezultaty. Badania kliniczne potwierdziły zmniejszenie mikroprzecieków oraz wydłużenie trwałości protez wykonanych z wleków do prasowania stomatologicznego.
Jaką rolę odgrywa masa odlewnicza w osiąganiu dobrego dopasowania brzegowego przy użyciu wlewki do prasowania stomatologicznego?
Materiał do formowania odlewniczego jest kluczowy, ponieważ musi wytrzymać wysokie ciśnienia prasowania oraz zachować stabilność wymiarową w trakcie cykli nagrzewania, prasowania i chłodzenia charakterystycznych dla systemu odlewania podciśnieniowego w stomatologii. Specjalne formuły materiałów do formowania odlewniczego opracowane specjalnie dla technologii odlewania podciśnieniowego w stomatologii zapewniają doskonałą reprodukcję szczegółów, stabilność termiczną oraz wytrzymałość formy w porównaniu z tradycyjnymi materiałami do formowania odlewniczego. Forma utworzona z tych materiałów zachowuje precyzyjną geometrię brzegów w całym procesie wytwarzania, co bezpośrednio przyczynia się do doskonałego dopasowania brzegów – cechy charakterystycznej dla systemów odlewania podciśnieniowego w stomatologii. Wybór odpowiedniego materiału do formowania odlewniczego dostosowanego do konkretnego systemu odlewania podciśnieniowego w stomatologii jest niezbędny, aby w pełni wykorzystać potencjał tej technologii.
Spis treści
- Właściwości materiału umożliwiające doskonałe dopasowanie brzegowe
- Mechanizm prasowania i precyzyjne zastosowanie siły
- Precyzyjne wytwarzanie formy i jej zgodność z technologią prasowania
-
Często zadawane pytania
- W jaki sposób sztabka do prasowania stomatologicznego różni się od tradycyjnego odlewania pod względem dopasowania brzegowego?
- Czy dopasowanie brzegów poprawi się, jeśli przejdę na system szlifowanego wypalanego walca do prasowania zębów?
- Jaką rolę odgrywa masa odlewnicza w osiąganiu dobrego dopasowania brzegowego przy użyciu wlewki do prasowania stomatologicznego?