
 EN
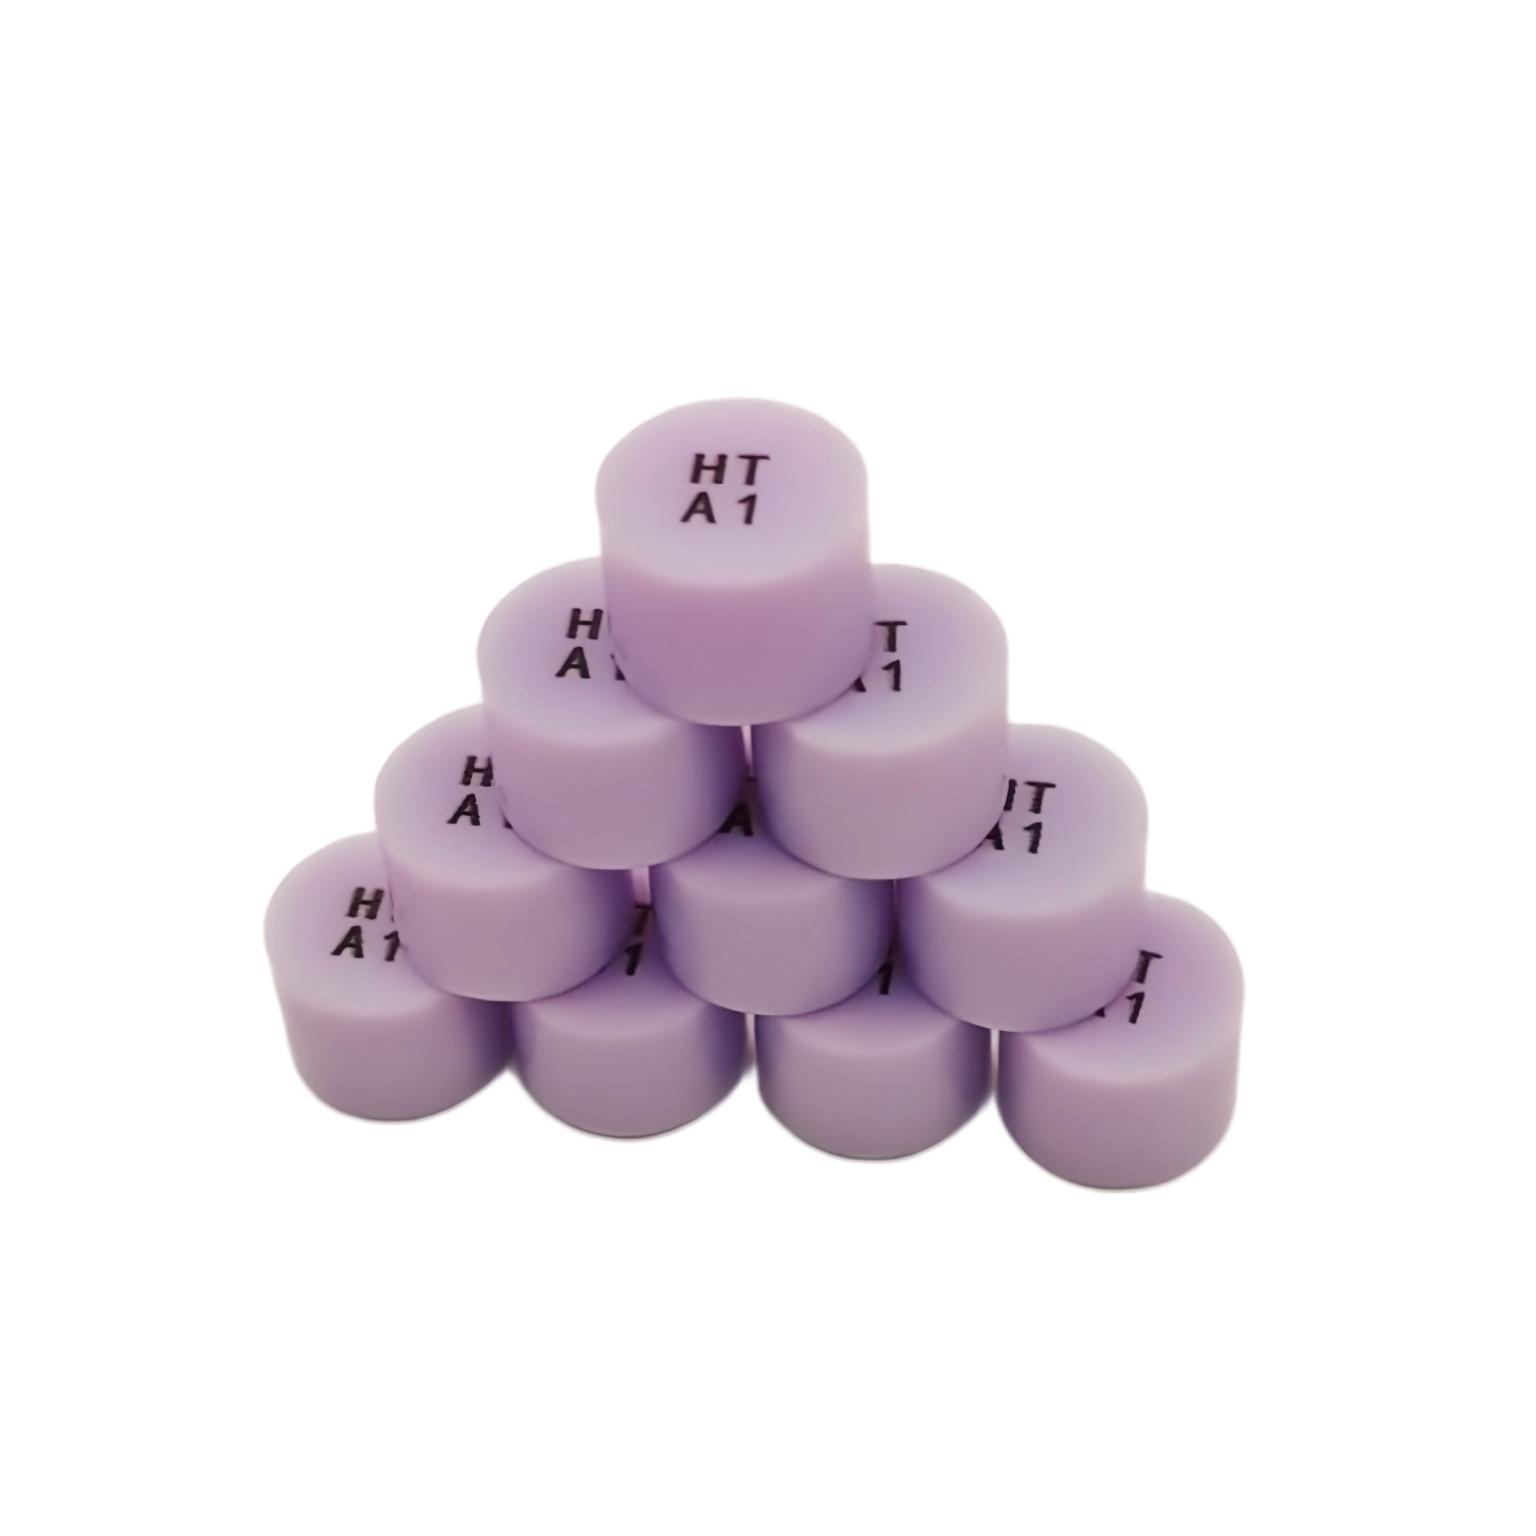
பல் மறுசீரமைப்பின் துல்லியம் என்பது பொருள்கள் பற்களின் ஓரங்களுக்கு எவ்வளவு நன்றாகப் பொருந்துகின்றன என்பதைப் பொறுத்தே அதிகமாகச் சார்ந்துள்ளது, மேலும் டென்டல் பிரெஸ் இங்காட் மேம்பட்ட ஓரங்க பொருத்தத்தை அடைவதில் இது முக்கியமான முன்னேற்றத்தைக் குறிக்கிறது. பரிமாண மாறுபாடுகளை உருவாக்கக்கூடிய பாரம்பரிய வார்ப்பு முறைகளிலிருந்து வேறுபட்டு, பல் அழுத்த உருக்கு விழுதுகள் அழுத்தும் செயல்முறை முழுவதும் ஒருவிதமான துல்லியத்தை பராமரிக்க வடிவமைக்கப்பட்டுள்ளன, இதனால் தயாரிக்கப்பட்ட பற்களின் மேற்பரப்பில் துல்லியமாக பொருத்தமாக அமரும் மறுசீரமைப்புகள் உருவாகின்றன. ஏன் ஒரு பல் அழுத்த உருக்கு விழுது இவ்வளவு சிறந்த ஓரங்க பொருத்தத்தை வழங்குகிறது என்பதை புரிந்துகொள்ள, இந்த தொழில்நுட்பத்தை மற்ற மறுசீரமைப்பு பொருட்களிலிருந்து வேறுபடுத்தும் பொருளின் பண்புகள், தயாரிப்பு துல்லியம் மற்றும் வெப்ப இயக்கவியல் ஆகியவற்றை ஆராய வேண்டும்.
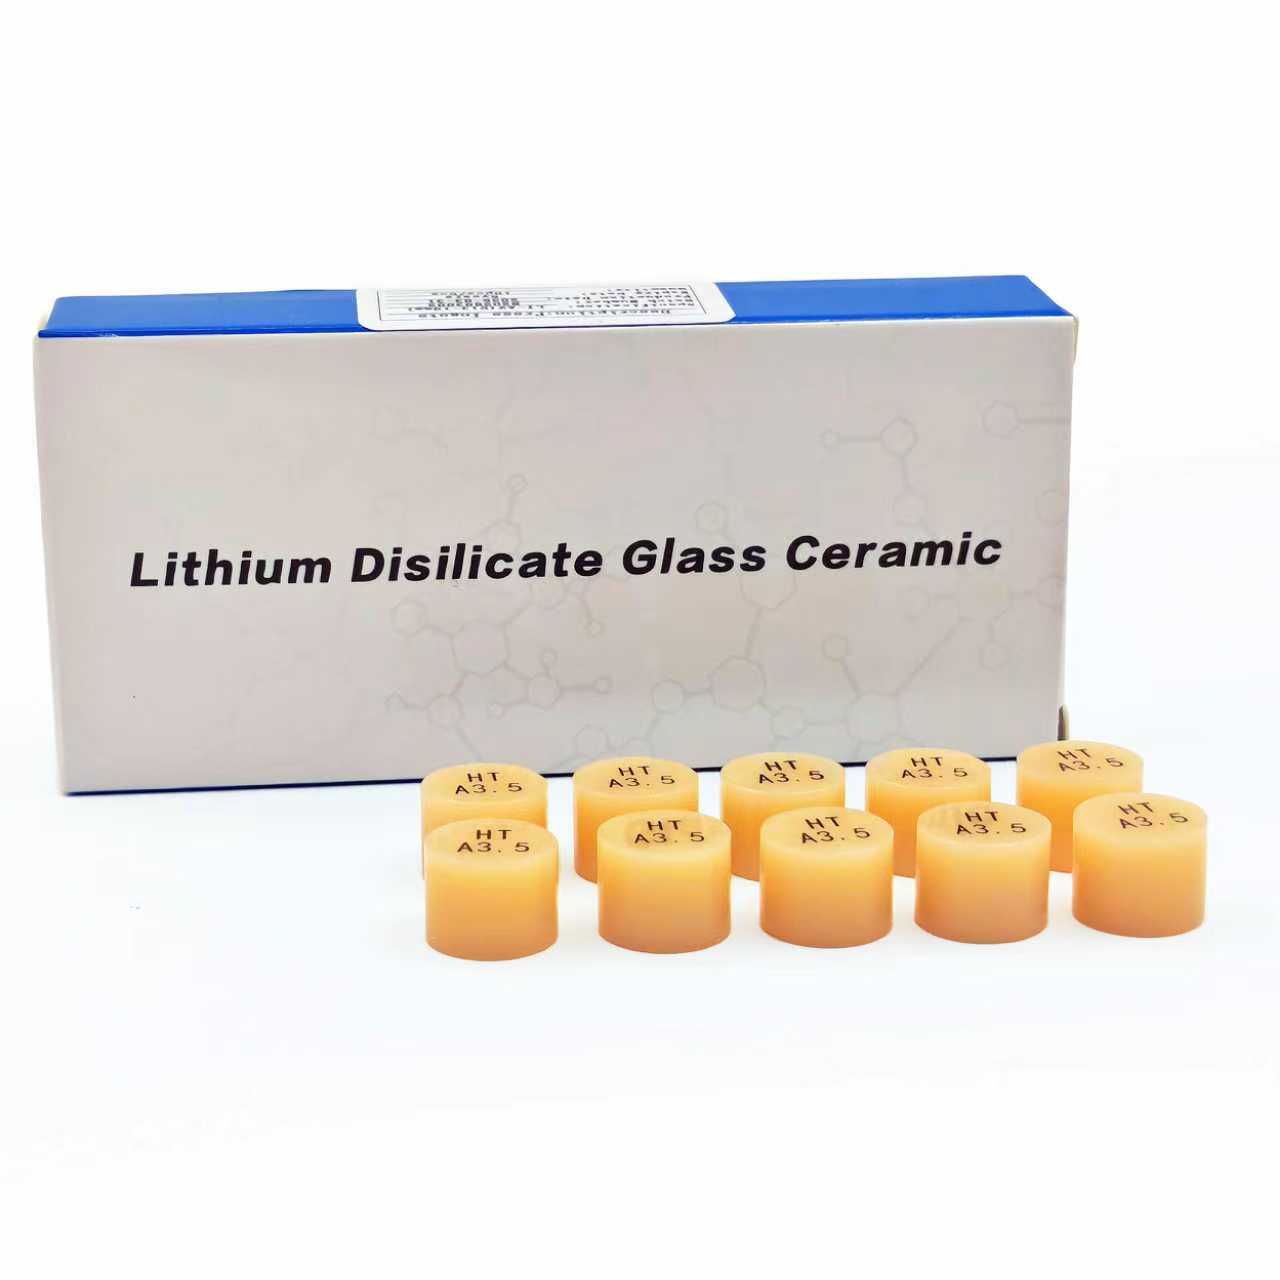
வெளிப்புற வடிவமைப்பு பொருத்தம் நீண்டகால மறுசீரமைப்பு வெற்றிக்கு மிகவும் முக்கியமான காரணிகளில் ஒன்றாகும், ஏனெனில் சிறிய இடைவெளிகள் கூட இரண்டாம் நிலை சிதைவு, மறுசீரமைப்பு தோல்வி மற்றும் கலைத்தன்மையில் குறைவு ஆகியவற்றை ஏற்படுத்தலாம். கட்டுப்படுத்தப்பட்ட படிக அமைப்பு மற்றும் தயாரிக்கப்பட்ட வெளிப்புற வடிவத்துடன் பொருளை நெருக்கமாக தொடர்பு கொள்ளச் செய்யும் உயர் அழுத்த அழுத்துதல் இயந்திர முறை ஆகியவற்றின் மூலம் பல் அழுத்துதல் உருகிய பொருள் சிறந்த வெளிப்புற பொருத்தத்தை அடைகிறது. இந்தக் கட்டுரை பல் அழுத்துதல் உருகிய பொருள் பல்வேறு மருத்துவ சூழ்நிலைகளிலும் வெளிப்புற பொருத்தத்தில் தொடர்ந்து சிறப்பாக செயல்படுவதற்கான எந்திர மற்றும் பொருள் அறிவியல் அடித்தளங்களை ஆராய்கிறது.
சிறந்த வெளிப்புற பொருத்தத்தை சாத்தியமாக்கும் பொருள் பண்புகள்
படிக அமைப்பு மற்றும் ஒருமைப்பாடு
பல் சிகிச்சை அழுத்த உருகிய உலோகத்தின் தயாரிப்பு, சரியான முறையில் செயலாக்கப்படும்போது ஒருவிதமான படிக அமைப்பை உறுதிப்படுத்தும் வகையில் கவனமாக உருவாக்கப்பட்ட உலோகக் கலவை கூறுகளை அடிப்படையாகக் கொண்டது. உருகிய உலோகத்தைத் தயாரிக்கும் கட்டத்தில், துல்லியமான வெப்பநிலைக் கட்டுப்பாடு மற்றும் குளிர்விப்பு வேகம் ஆகியவை விரிவான மற்றும் ஒருவிதமான படிக அமைப்பை உருவாக்குகின்றன, இது வடிவ மாற்றத்தை எதிர்த்து, அளவு நிலைத்தன்மையை பராமரிக்கிறது. இந்த படிக ஒருவிதமான தன்மை என்பது, பல் சிகிச்சை அழுத்த உருகிய உலோகத்தை சூடேற்றி, மறுசீரமைப்பு வார்ப்பு வடிவில் அழுத்தும்போது, பொருள் பலவீனமான புள்ளிகள் அல்லது உள் வடிவ முறிவுகள் ஏற்படாமல், தொடர்ச்சியாக ஓடும் என்பதைக் குறிக்கிறது; இது நுண்ணிய இடைவெளிகள் அல்லது ஓரங்களில் ஏற்படும் பிழைகளை ஏற்படுத்தாது.
பாரம்பரிய வார்ப்பு முறைகள் ஈர்ப்பு விசையையும், ஈர்ப்பு விசையால் உதவப்படும் ஊற்றுதலையும் சார்ந்தவை; இவை வார்ப்பு மறுசீரமைப்பில் துளைகள், பிரிவுகள் மற்றும் சீரற்ற குளிர்விப்பு வடிவங்களை ஏற்படுத்தலாம். ஒரு பல் அழுத்து உருகிய உலோகத்தின் மூலம் இந்த மாறுபாடுகள் தவிர்க்கப்படுகின்றன, ஏனெனில் இந்த உருகிய உலோகம் கட்டுப்படுத்தப்பட்ட உருகும் தொழிற்சாலை சூழலில் தயாரிக்கப்படுகிறது, பின்னர் அழுத்துதல் செயல்முறை அனைத்து திசைகளிலும் சீரான அழுத்தத்தைச் செலுத்துகிறது. இந்த இரு கட்ட தர கட்டுப்பாடு என்பது, பல் அழுத்து உருகிய உலோகத்திலிருந்து தயாரிக்கப்படும் ஒவ்வொரு மறுசீரமைப்பும் அந்த உருகிய உலோகத்தின் அளவு துல்லியத்தையும், அமைப்பு வலிமையையும் பெறுகிறது என்பதைக் குறிக்கிறது.
வெப்ப விரிவாக்க கணிக்கத்தக்கத்தன்மை
விளிம்பு மாறுபாடுகள் பெரும்பாலும் மறுசீரமைப்பு உருவாக்கத்திற்குப் பின் குளிர்விப்பு நிலையில் வெவ்வேறு வெப்ப விரிவாக்கத்தின் காரணமாக ஏற்படுகின்றன. பல் அழுத்து உருக்கு உருண்டையின் வெப்ப விரிவாக்கப் பண்புகள் முன்கூட்டியே கணிக்கக்கூடியவை, ஏனெனில் அதன் கலவை மற்றும் படிக அமைப்பு தரநிலைப்படுத்தப்பட்டவை. பல் அழுத்து உருக்கு உருண்டை அழுத்துதலுக்காக சூடேற்றப்பட்டு, பின்னர் வார்ப்பு வடிவில் குளிர்விக்கப்படும்போது, வெப்ப சுருக்கம் சீராக நிகழ்கிறது, இது பொருத்தத்தை பாதிக்கக்கூடிய விளிம்பு திறப்பு அல்லது மூடல் ஆகியவற்றின் அபாயத்தை குறைக்கிறது.
தொழிற்சாலைகள், பாரம்பரிய வார்ப்பு உலோகக் கலவைகளுடன் ஒப்பிடும்போது, பல் அழுத்து உருக்கு உருண்டையின் வெப்ப நடத்தையை மிகுந்த துல்லியத்துடன் கணக்கிட்டு, அதற்கு ஏற்றவாறு சரிசெய்ய முடியும்; ஏனெனில் பாரம்பரிய வார்ப்பு உலோகக் கலவைகளில் கலவை மாறுபாடுகளும் வார்ப்பு குறைபாடுகளும் முன்கூட்டியே கணிக்க முடியாத தன்மையை ஏற்படுத்துகின்றன. இந்த முன்கூட்டியே கணிக்கக்கூடிய விரிவாக்க அமைப்பு என்பது, வார்ப்பு வடிவம் மற்றும் வார்ப்பு பொருளைத் தேர்வு செய்வதை பல் அழுத்து உருக்கு உருண்டைக்கு ஏற்றவாறு தனிப்பயனாக்க முடியும் என்பதைக் குறிக்கிறது, இதன் விளைவாக இறுதி விளிம்பு அளவுகளை மிகுந்த துல்லியத்துடன் கட்டுப்படுத்த முடிகிறது.
அழுத்துதல் இயந்திரவியல் மற்றும் துல்லியமான விசை பயன்பாடு
உயர் அழுத்தத்தில் மார்ஜின் வடிவவியலுக்கு ஏற்ப ஒத்திசைவு
பல் அச்சு உருகிய கட்டி சூடான வார்ப்பு வடிவத்தில் வைக்கப்பட்டு, கட்டுப்படுத்தப்பட்ட, சீரான அழுத்தத்துடன் அழுத்தப்படுகிறது. இது மென்மையான கலவையை வார்ப்பு குழியின் ஒவ்வொரு விவரத்திற்கும் தள்ளுகிறது. சுழற்சி அல்லது வெற்றிட வார்ப்பு போன்ற முறைகளில் கலவை வார்ப்புக்குள் செயலில்லாமல் ஓடுவதற்கு பதிலாக, பல் அச்சு உருகிய கட்டி முறையின் செயலிலான அழுத்த வழிமுறை பொருள் மார்ஜின் கோட்டை அடைந்து, வெற்றிடங்கள் அல்லது முழுமையற்ற நிரப்புதல் இன்றி மார்ஜின் வடிவவியலுக்கு துல்லியமாக ஒத்திசைவு பெறுவதை உறுதிசெய்கிறது. இந்த நேரடி அழுத்தம் பயன்பாடு கூரிய உள் கோடு கோணங்கள் மற்றும் மெல்லிய சுவர் பகுதிகளை பிடிப்பதில் குறிப்பாக திறமையானது; இவை பொதுவான வார்ப்பு முறைகளில் பெரும்பாலும் சிக்கலை ஏற்படுத்தும்.
பல் அழுத்து உருக்கு முத்திரையுடன் பயன்படுத்தப்படும் அழுத்து விசை, முழுமையான ஓட்டத்தை உறுதிப்படுத்துவதற்கு போதுமானதாகவும், முத்திரையை வடிவம் மாற்றவோ அல்லது உள் வினைத்தன்மையை ஏற்படுத்தவோ அதிகமாகவும் இருக்காதவாறு துல்லியமாக அமைக்கப்படுகிறது. இந்தக் கட்டுப்படுத்தப்பட்ட விசை வழங்கல் காரணமாக, இறுதி மறுசீரமைப்பு முத்திரையிலிருந்து மைக்ரோமீட்டர் அளவில் முத்திரை தயாரிப்புக்கு ஏற்றவாறு விளிம்புகளுடன் வெளிவருகிறது; பாரம்பரிய வார்ப்பு முறையில் காணப்படும் அளவு துல்லிய மாறுபாடுகள் இதில் இல்லை.
வார்ப்பு குறைபாடுகளின் நீக்கம்
மணல் கலப்பு, வளிக் குழிகள், சுருங்கும் துளைகள் மற்றும் தவறான நிர filling ஆகியவை போன்ற பொதுவான வார்ப்புக் குறைபாடுகள் பரப்பு அசீர்மைகளையும் அளவு மாறுபாடுகளையும் ஏற்படுத்தி, விளிம்பு பொருத்தத்தை பாதிக்கின்றன. பல் அழுத்து உருக்கு முத்திரை வார்ப்பு செய்யப்படுவதில்லை, அழுத்தப்படுவதால், இந்தக் குறைபாடுகளின் அபாயம் குறிப்பிடத்தக்க அளவில் குறைகிறது. அழுத்து செயல்முறையில், மறுசீரமைப்பு முத்திரைக்குள் வளி சேர்க்கப்படுவதில்லை; மேலும், முத்திரைப் பொருள் மறுசீரமைப்பு தயாரிப்பு பணியின் ஒரு பகுதியாக ஒருங்கிணைக்கப்படுவதற்கு முன்பே தூய்மைப்படுத்தப்பட்டு சோதிக்கப்பட்டிருக்கிறது.
இந்த குறைபாடு நீக்கம் என்பது, பல் அழுத்த உருக்கு முத்திரையிலிருந்து தயாரிக்கப்படும் விளிம்புகள் சாதாரண வார்ப்பு முறையில் ஏற்படும் நுண்ணிய முடுக்கம் அல்லது அளவு மாறுபாடுகளை விடக் குறைவாகக் காட்டும் என்பதைக் குறிக்கிறது. மேலும் சீரான, மென்மையான விளிம்புகள் பற்களின் தயாரிப்புக்கு சிறப்பாக பொருந்துவதையும், மறுசீரமைப்பு மற்றும் பல்லுக்கு இடையேயான இணைப்பில் நுண்ணிய சீரற்ற கசிவைக் குறைப்பதையும் உறுதி செய்கிறது.
துல்லியமான முதலீடு மற்றும் வார்ப்பு ஒத்துழைப்பு
முதலீட்டுப் பொருள் தேர்வின் மேம்பாடு
பல் அழுத்த உருக்கு முத்திரையின் தனித்துவமான பண்புகள், இந்த தொழில்நுட்பத்துடன் செயல்பட வடிவமைக்கப்பட்ட முதலீட்டுப் பொருட்களை உருவாக்குவதற்கு வழிவகுத்துள்ளன. இந்த சிறப்பு முதலீட்டுப் பொருட்கள், பல் அழுத்த உருக்கு முத்திரையைச் செயலாக்கும்போது பயன்படுத்தப்படும் உயர் அழுத்தங்கள் மற்றும் கட்டுப்படுத்தப்பட்ட சூடாக்க சுழற்சிகளைத் தாங்கும் வகையில் வடிவமைக்கப்பட்டுள்ளன. இதன் விளைவாக, அழுத்துதல் சுழற்சியின் முழு காலத்திலும் அதன் அளவு துல்லியத்தையும், மேற்பரப்பு விவரங்களின் துல்லியத்தையும் பராமரிக்கும் ஒரு வார்ப்பு உருவாகிறது. இது, அழுத்தப்பட்ட மறுசீரமைப்பு அசல் வடிவமைப்பில் குறிப்பிடப்பட்டுள்ள துல்லியமான விளிம்பு வடிவங்களை பாதுகாத்திருப்பதை உறுதி செய்கிறது.
பல் அழுத்து உருகிய துண்டு முறையில் பணிபுரியும் ஆய்வகங்கள், வெப்ப நிலைத் திட்டவட்டம், மேற்பரப்பு விவரங்களின் துல்லியம் மற்றும் வார்ப்பு வலிமை ஆகியவற்றிற்கு இடையே சிறந்த சமநிலையை வழங்கும் வார்ப்பு கலவைகளைத் தேர்ந்தெடுக்கலாம். இந்த தனிப்பயன் அணுகுமுறை காரணமாக, வார்ப்பு தன்னிலேயே சிறந்த விளிம்பு பொருத்தத்திற்கு பங்களிக்கிறது, ஏனெனில் அது அளவு நிலைத்தன்மையை பராமரித்து, விளிம்பு தயாரிப்பு வடிவத்தை துல்லியமாக மீண்டும் உருவாக்குகிறது.
சூடுப்படுத்தல் மற்றும் வெப்பநிலை கட்டுப்பாட்டின் துல்லியம்
சூடுப்படுத்தல் செயல்முறை வார்ப்பு வாளியிலிருந்து மெழுகு வடிவத்தை அகற்றுகிறது, மேலும் இந்த கட்டத்தின் போது வெப்பநிலையை கவனமாக கட்டுப்படுத்துவது வார்ப்பு அளவு துல்லியத்தை பாதுகாப்பதற்கு மிகவும் அவசியம். பல் அழுத்து உருகிய துண்டு முறைக்காக குறிப்பாக மேம்படுத்தப்பட்ட சூடுப்படுத்தல் அட்டவணைகள் இந்த தொழில்நுட்பத்திற்கு பயன்படுகின்றன, இதனால் மெழுகு அகற்றல் செயல்முறைக்குப் பிறகும் வார்ப்பு குழியின் வடிவம் வடிவமைப்புக்கு ஏற்ப துல்லியமாக நிலைத்திருக்கிறது. பல் அழுத்து உருகிய துண்டை அழுத்தும் போது சூடாக்கும் அட்டவணையும் மிகத் துல்லியமாக கட்டுப்படுத்தப்படுகிறது, இது வெப்ப அதிர்ச்சி மற்றும் வார்ப்பு வடிவ மாற்றத்தைக் குறைக்கிறது, இவை விளிம்பு பொருத்தத்தில் பிழைகளை ஏற்படுத்தக்கூடும்.
இந்த பல் அழுத்து உருகிய உலோகத்தின் ஒருங்கிணைப்பு, சிறப்பாக திட்டமிடப்பட்ட எரித்தல் மற்றும் அழுத்துதல் வெப்பநிலை நடைமுறைகளுடன், வார்ப்பு முதல் இறுதி மறுசீரமைப்பு வரை அளவு ஒழுங்குத்தன்மையை அதிகபட்சமாக்கும் முழுமையான பணிப்பாய்வை உருவாக்குகிறது. பல் அழுத்து உருகிய உலோகத்தின் குறிப்பிட்ட பண்புகளுக்கு ஏற்றவாறு ஒவ்வொரு செயல்முறை நிலையும் துல்லியமாக ஒழுங்குபடுத்தப்படும்போது, ஓர பொருத்தம் அளவீட்டில் மேம்படுகிறது.
அடிக்கடி கேட்கப்படும் கேள்விகள்
ஓர பொருத்தத்தின் அடிப்படையில், பல் அழுத்து உருகிய உலோகம் பாரம்பரிய வார்ப்பு முறையுடன் எவ்வாறு ஒப்பிடப்படுகிறது?
பாரம்பரிய வார்ப்பு முறையை விட ஒரு டென்டல் பிரெஸ் இன்காட், செயலில் அழுத்தத்தைப் பயன்படுத்துவதால் மேம்பட்ட விளிம்பு பொருத்தத்தை அளிக்கிறது; இது முழுமையான மற்றும் சீரான வார்ப்பு நிரப்பலை உறுதி செய்கிறது, துளைகள் மற்றும் காலியிடங்கள் போன்ற பொதுவான வார்ப்புக் குறைபாடுகளை நீக்குகிறது, மேலும் வெப்பச் சுருக்கத்தை முன்கூட்டியே கணிக்க முடியுமாறு செய்கிறது. பாரம்பரிய வார்ப்பு முறை ஈர்ப்பு மற்றும் மையவிலக்கு விசைகளை நம்பியுள்ளது, இது விளிம்புகளில் மெல்லிய பகுதிகள் நிரப்பப்படாமல் இருக்க வழிவகுக்கிறது, மேலும் அளவு துல்லியத்தை பாதிக்கும் குறைபாடுகளை ஏற்படுத்துகிறது. டென்டல் பிரெஸ் இன்காட் செயல்முறை இந்த தொழில்நுட்பத்திற்கு ஏற்றவாறு தனிபயனாக்கப்பட்ட முதன்மை பொருட்கள் மற்றும் எரித்தல் அட்டவணைகளால் ஆதரிக்கப்படுகிறது, இது விளிம்பு துல்லியத்தை மேலும் மேம்படுத்துகிறது.
நான் டென்டல் பிரெஸ் இன்காட் முறையைப் பயன்படுத்தத் தொடங்கினால், விளிம்பு பொருத்தம் மேம்படுமா?
ஆம், பல ஆய்வகங்கள் மருத்துவ வார்ப்பு முறையிலிருந்து பற்று அழுத்த உலோகத்தின் மூலம் தயாரிக்கப்படும் பற்று முறைக்கு மாறும்போது விளிம்பு பொருத்தத்தில் அளவிடக்கூடிய மேம்பாடுகளை அறிவித்துள்ளன. இந்த மேம்பாடுகள் உலோகத்தின் சீரான தன்மை, அழுத்தத்தைச் சீராகவும் முழுமையாகவும் பயன்படுத்தும் செயல்முறை மற்றும் வார்ப்பு குறைபாடுகளைக் குறைத்தல் ஆகியவற்றிலிருந்து ஏற்படுகின்றன. மேலும், பற்று அழுத்த உலோகம் மூலம் தயாரிக்கப்படும் மருத்துவ பற்றுகளின் அளவுகளை முன்கூட்டியே கணிக்க முடியும், ஏனெனில் பொருளின் செயல்பாடு மற்றும் வெப்ப பண்புகள் தரநிலைப்படுத்தப்பட்டுள்ளன; இதனால் தொழில்நுட்ப வல்லுநர்கள் தங்கள் வார்ப்பு மற்றும் முதலீட்டு அமைப்புகளை மேலும் துல்லியப்படுத்தி தொடர்ச்சியான சிறந்த முடிவுகளை அடைய முடிகிறது. மருத்துவ ஆய்வுகள் பற்று அழுத்த உலோகத்திலிருந்து தயாரிக்கப்படும் பற்றுகளுக்கு குறைந்த நுண்ணிய கசிவு மற்றும் நீண்ட ஆயுள் ஆகியவற்றை ஆவணப்படுத்தியுள்ளன.
பற்று அழுத்த உலோகத்துடன் நல்ல விளிம்பு பொருத்தத்தை அடைவதில் முதலீட்டுப் பொருள் என்ன பங்கு வகிக்கிறது?
முதலீட்டுப் பொருள் மிகவும் முக்கியமானது, ஏனெனில் அது உயர் அழுத்த அச்சுதலுக்கு எதிராக தாங்க வேண்டும், மேலும் பற்று முறையில் பயன்படுத்தப்படும் வெப்பப்படுத்தல், அச்சுதல் மற்றும் குளிர்வித்தல் சுழற்சிகளின் போது அளவு நிலைத்தன்மையை பராமரிக்க வேண்டும். பற்று முறைக்காக உருவாக்கப்பட்ட சிறப்பு முதலீட்டு கலவைகள், பாரம்பரிய வார்ப்பு முதலீடுகளை விட சிறந்த விவர மீள்பதிவு, வெப்ப நிலைத்தன்மை மற்றும் வார்ப்பு வலிமையை வழங்குகின்றன. இந்தப் பொருள்களால் உருவாக்கப்படும் வார்ப்பு, தயாரிப்பு செயல்முறை முழுவதும் துல்லியமான ஓர வடிவத்தைப் பாதுகாக்கிறது, இது பற்று முறை வழங்கும் சிறந்த ஓர பொருத்தத்திற்கு நேரடியாக பங்களிக்கிறது. உங்கள் குறிப்பிட்ட பற்று முறை அமைப்புக்கு சரியான முதலீட்டுப் பொருளைத் தேர்ந்தெடுப்பது, இந்தத் தொழில்நுட்பத்தின் முழு சாத்தியத்தையும் பயன்படுத்திக் கொள்ள அத்தியாவசியமாகும்.
உள்ளடக்கப் பட்டியல்
- சிறந்த வெளிப்புற பொருத்தத்தை சாத்தியமாக்கும் பொருள் பண்புகள்
- அழுத்துதல் இயந்திரவியல் மற்றும் துல்லியமான விசை பயன்பாடு
- துல்லியமான முதலீடு மற்றும் வார்ப்பு ஒத்துழைப்பு
-
அடிக்கடி கேட்கப்படும் கேள்விகள்
- ஓர பொருத்தத்தின் அடிப்படையில், பல் அழுத்து உருகிய உலோகம் பாரம்பரிய வார்ப்பு முறையுடன் எவ்வாறு ஒப்பிடப்படுகிறது?
- நான் டென்டல் பிரெஸ் இன்காட் முறையைப் பயன்படுத்தத் தொடங்கினால், விளிம்பு பொருத்தம் மேம்படுமா?
- பற்று அழுத்த உலோகத்துடன் நல்ல விளிம்பு பொருத்தத்தை அடைவதில் முதலீட்டுப் பொருள் என்ன பங்கு வகிக்கிறது?