
 EN
Kastetun ja kuivakäyttöisen leikkauskoneen välisten erojen ymmärtäminen on välttämätöntä valmistajille ja koneen käyttäjille, jotka luottavat tarkkuusporauskoneiden prosesseihin. Molemmat menetelmät täyttävät erilaisia toiminnallisia tehtäviä, ja niiden välillä tehtävä valinta vaikuttaa suoraan tuottavuuteen, työkalujen kestoon ja työkappaleen laatuun. Kastetukseen sopeutettu porauskone toimii perustavanlaatuisesti eri tavoin kuin sen kuivakäyttöinen vastine, mikä vaikuttaa materiaalin poistumisnopeuteen, ympäristöolosuhteisiin ja kokonaisvaltaiseen koneistustehokkuuteen. Tämä kattava opas tutkii, miten kastettu ja kuivakäyttöinen leikkaus eroavat toisistaan nykyaikaisen porauskoneen teknologian kontekstissa ja auttaa päätöksentekijöitä valitsemaan oikean menetelmän tiettyihin tuotantotarpeisiinsa.
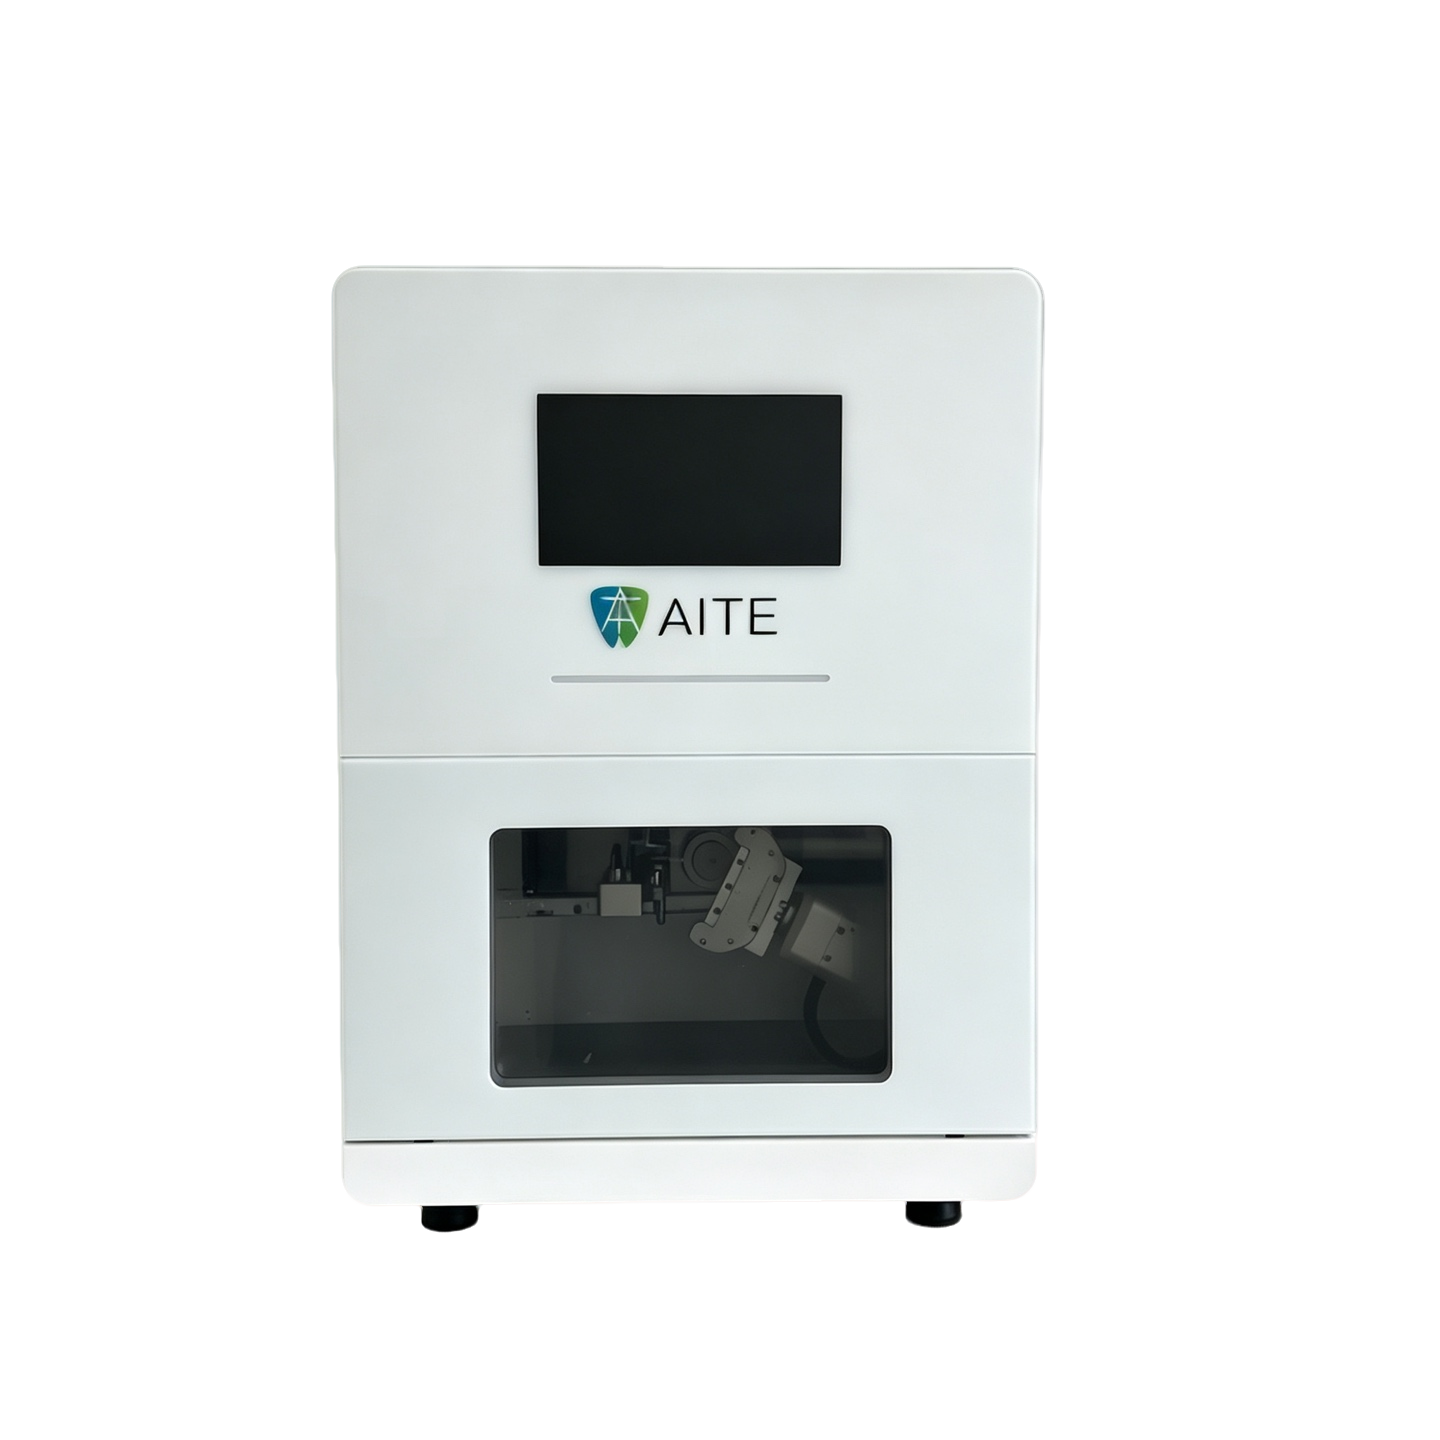
Porakone edustaa yhtä monikäyttöisimmistä työkaluista nykyaikaisessa valmistuksessa ja kykenee suorittamaan sekä kosteita että kuivia leikkaustoimintoja suunnitteluspesifikaatioiden ja käyttövaatimusten mukaan. Näiden kahden leikkaustavan ero ei rajoitu pelkästään jäähdytteen käyttöön hakemus —se kattaa työkalujen suunnittelun, pyörivän akselin nopeuden optimoinnin, pölynhallintajärjestelmät ja lämmönhallintastrategiat. Teollisuuden käyttäjien on ymmärrettävä, että kostean ja kuivan leikkaamisen valinta vaikuttaa perustavanlaatuisesti porakoneen suorituskykyyn, huoltovaatimuksiin sekä soveltuvuuteen tiettyihin materiaaleihin ja tuotantomääriin.
Jäähdytysjärjestelmät ja lämmönhallinta porakoneoperaatioissa
Kostea leikkausteknologia ja jäähdytteen käyttö
Kostea leikkaus porakoneella tarkoittaa leikkuunesteen jatkuvaa soveltamista suoraan työkalun ja työkappaleen väliin koneistuksen aikana. Tämä jäähdytysneste hoitaa useita kriittisiä tehtäviä: se imee itseensä lämmön, joka syntyy materiaalin poistamisen aikana, vähentää kitkaa työkalun ja työkappaleen välillä sekä pesee pois lastut ja lika. Kostealle leikkaukselle suunniteltu porakone sisältää yleensä integroidut jäähdytysnesteen jakelujärjestelmät, painepurkaukset ja keräysmekanismit, jotka kierrättävät tai poistavat käytetyn nesteen. Kostean leikkauksen lämmönhallinnan etu tulee erityisen selväksi vaikeasti koneistettavien materiaalien, kuten ruostumattoman teräksen tai titaaniseosten, koneistuksessa, jossa työkalun lämpötila voi nousta kriittiselle tasolle muutamassa sekunnissa.
Konepistoolin kärkivarsi ja leikkuutyökalu pysyvät huomattavasti viileämpinä kosteassa leikkauksessa, mikä suoraan pidentää työkalun käyttöikää ja mahdollistaa korkeammat leikkausnopeudet. Jäähdytysneste toimii myös voiteluaineena, vähentäen kitkasta aiheutuvaa lämmön muodostumista ja mahdollistaen tarkemmat mittatoleranssit sekä paremman pinnanlaadun. Kosteassa leikkauksessa konepistoolin on kuitenkin oltava varustettu valumajärjestelmällä, jäähdytysnesteen suodatusjärjestelmällä ja säännöllisillä huoltotoimenpiteillä nesteen laadun heikkenemisen ja bakteerikasvun hallitsemiseksi pitkien käyttöjaksojen aikana.
Kuiva leikkausteknologia ja ilmapohjainen lämmön poisto
Kuivaleikkaus poistaa jäähdytteen käytön kokonaan ja sen sijaan hyödyntää ilman kiertoa, työkalujen geometrian optimointia ja ohjattuja pyörintänopeuksia jotta lämpötilaolosuhteet jyrsimessä pysyvät hallinnassa. Tämä menetelmä edellyttää, että jyrsin käyttää erityisesti suunniteltuja leikkaustyökaluja, joilla on parannettu lämpönsietokyky ja jotka on muotoiltu siten, että kitka minimoituu. Kuivaleikkaus jyrsimessä aiheuttaa korkeammat paikallisesti rajoitetut lämpötilat työkalun kärjessä, mikä vaatii tarkkaa syöttönopeuden säätöä ja pyörintänopeuden valintaa, jotta estetään lämpövauriot ja liian nopea työkalun kulumine.
Jyrsinkone, joka on optimoitu kuivalle leikkaamiselle, sisältää usein ilmajäähdytysjärjestelmiä, korkeapaineisia ilmanuulia tai jopa kryogeenisiä jäähdytystekniikoita lämpötilan nousun hallitsemiseksi. Nestemäisen jäähdytteen puuttuminen tarkoittaa, että jyrsinkoneelta voidaan välttää jäähdytteen aiheuttama huolto ja toiminnallinen monimutkaisuus pienenee. Kuitenkin kuivan leikkaamisen lämpörajoitukset rajoittavat yleensä sen käyttöä materiaaleihin, joilla on alhainen lämmönjohtavuus, tai toimenpiteisiin, joissa poistetaan vain vähän materiaalia, jolloin jyrsinkone pystyy säilyttämään hyväksyttävät työkalun leikkauslämpötilat ilman nestemäistä apua.
Jyrsinkoneen leikkausmenetelmien ympäristövaikutukset ja toimintatehokkuus
Pölyn muodostuminen ja työpaikan ympäristö
Yksi näkyvimmin erottuva ero kostean ja kuivan poraamisen välillä jyrsimessä on pölyn ja lastun käsittely. Kuiva poraus tuottaa runsaasti ilmassa leijuvia hiukkasia ja kuivia lastuja, joiden keräämiseen tarvitaan erityisiä pölynpoistojärjestelmiä työpaikan turvallisuuden ja ilmanlaatutason säilyttämiseksi. Kuivassa porauksessa toimiva jyrsin vaatii suuritehoisia imujärjestelmiä, mahdollisesti integroituja imujärjestelmiä sekä säännöllistä ilmansuodattimien huoltoa, jotta voidaan noudattaa ammattiterveyden vaatimuksia. Kuiva poraus aiheuttaa näkyviä pölypilviä käytön aikana, mikä edellyttää, että käyttäjät käyttävät henkilökohtaisia suojavarusteita ja että jyrsinfacilityn ilmanvaihtojärjestelmä on vankka.
Kosteassa porauskoneessa leikkaus tapahtuu pääasiassa siten, että jäähdytysneste kiinnittää lastut ja hiukkaset, mikä käytännössä poistaa ilmassa leijuvan pölyn kokonaan. Tämä luo puhtaamman työympäristön ja yksinkertaisemman työtilan hallinnan. Porauskoneen käyttäjä altistuu metallipölylle ja hengitystietä ärsyttäville aineille vähemmän, mikä parantaa pitkän aikavälin työterveyden tuloksia. Kosteassa leikkauksessa käytettävä jäähdytysneste toimii kantajana, joka sitoo irtoilevat hiukkaset ja estää niiden leviämisen ilmaan. Tämä tarkoittaa, että kosteaa leikkausta käyttävä porauskone vähentää laitoksen ilmanvaihtojärjestelmien ja pölynkeruun infrastruktuurin kuormitusta.
Jäähdytysnesteiden hävittäminen ja ympäristöön liittyvät näkökohdat
Kostean leikkaamisen käyttö jyrsimessä aiheuttaa jäähdytteen poistamiseen liittyviä vastuita, joita kuivalla leikkaamisella ei esiinny lainkaan. Käytetty jäähdytyneste jyrsimessä vaatii asianmukaista käsittelyä ja poistamista ympäristöasetusten mukaisesti, mikä edustaa toistuvaa toimintakustannusta ja logistista huomiointia. Jyrsinfabrikan, jossa käytetään kosteaa leikkaamista, on otettava käyttöön jäähdytteen hallintaprotokollat, mukaan lukien säännöllinen testaus, nesteen täydennys, jätteen keruu ja mahdollisesti vaarallisten aineiden käsittely. Kuiva leikkaaminen jyrsimessä puolestaan ei tuota nestemäistä jätettä, mikä poistaa nämä ympäristövaatimusten noudattamiseen liittyvät taakat ja vähentää tehtaan vaarallisten aineiden jalanjälkeä.
Ympäristöllinen vaihtoehto viittaa siihen, että kuiva leikkaaminen tarjoaa puhtaammat toiminnot jätteenhallinnan näkökulmasta, mutta kostea leikkaaminen jyrsimessä tarjoaa paremman pölynhallinnan ja työpaikan ilmanlaadun. Edistykselliset valmistajat etsivät yhä enemmän jyrsinkone tekniikat, jotka tasapainottavat näitä kilpailevia ympäristö- ja toimintavaatimuksia edistetyllä suodatuksella, jäähdytynesteen kierrätyksellä ja hybridijäähdytysmenetelmillä.
Materiaalien yhteensopivuus ja käytännön sovellustilanteet jyrsimissähkön käytössä
Materiaalit, jotka sopivat kosteassa leikkaamisessa jyrsimissähkössä
Kostealla leikkaamisella saavutetaan parempia tuloksia, kun jyrsintäkoneella työstetään kovia, lämmönherkkiä tai vaikeasti työstettäviä materiaaleja. Ruisutetut teräkset, alumiiniseokset, titaani ja nikkeli-pohjaiset yli-seokset hyötyvät kaikki kylmänesteen käytöstä jyrsintäkoneessa syntyvän lämmön hallinnasta ja voitelusta. Nämä materiaalit tuottavat erittäin korkeita lämpötiloja puristusmuodostuksen aikana, ja jyrsintäkone ilman jäähdytysnesteiden käyttöä ei pysty saavuttamaan hyväksyttävää työkalun kestoa tai pintojen laadua. Kostealla leikkaamisella jyrsintäkone pystyy säilyttämään korkeammat leikkausnopeudet ja saavuttamaan tarkemmat mitalliset toleranssit, mikä tekee siitä standardimenetelmän tarkkojen ilmailu-, lääkintälaitteiden ja autoteollisuuden komponenttien valmistuksessa.
Hienojen viimeistelytoimintojen suorittava jyrsin vaatii lähes aina kastekäsittelyä, jotta saavutetaan nykyaikaisten tuotemäärittelyjen vaatima pinnanlaatu ja mitallinen tarkkuus. Kastekäsittelyn kyky poistaa puristusjätteet ja pitää lämpötilaolosuhteet vakaina tekee siitä välttämättömän, kun jyrsimen on säilytettävä tiukkoja toleransseja suurilla tuotantomäärillä vaikeissa materiaaleissa.
Materiaalit, jotka soveltuvat kuivajyrsintään jyrsimissä
Kuivaleikkaus toimii tehokkaasti, kun jyrsin käsittelee tiettyjä valurautoja, alumiinikomposiitteja ja ei-metallisia materiaaleja, joissa lämpöherkkyys on alhainen tai joihin jäähdytysneste ei pääse kunnolla. Joitakin pehmeitä materiaaleja, kuten magnesiumseoksia ja puhtaata alumiinia, voidaan itse asiassa työstää paremmin kuivana jyrsimellä, koska jäähdytysneste voi joskus aiheuttaa kemiallisia reaktioita tai edistää korroosiota. Kuivaleikkaukseen suunniteltu jyrsin toimii erinomaisesti hauraiden keraamien ja kuiduin vahvistettujen komposiittien käsittelyssä, sillä nestemäisen jäähdytysnesteen puuttuminen estää hartsin pehmenevän tai hiukkasten irtoamisen.
Kuiva leikkaus jyrsimessä sopii myös nopeaan prototyyppien valmistukseen ja lyhyille tuotantosarjoille, joissa jäähdytysnesteiden asennus- ja puhdistusaika muodostaa merkittävän osan kokonaistyöaikaa. Jyrsimen käyttäjä voi vaihtaa tehtäviä nopeammin ilman jäähdytysjärjestelmän tyhjentämistä, mikä tekee kuivasta leikkauksesta houkuttelevan vaihtoehdon työpajoille ja joustaviin valmistusympäristöihin. Kuivan leikkauksen suorituskyvyn rajoitukset tarkoittavat kuitenkin, että jyrsin tuottaa yleensä vähemmän kappaleita työkalun käyttöiän aikana ja saattaa olla vaikeaa käsitellä materiaaleja, joissa vaaditaan tarkkaa mitallista hallintaa.
UKK
Mitkä ovat pääasialliset kustannuserot jyrsimessä tapahtuvan kostean ja kuivan leikkauksen välillä?
Kosteassa leikkauksessa porakoneessa tarvitaan suurempaa pääomaintensiivistä investointia jäähdytysjärjestelmiin, suodatuslaitteisiin ja jätteiden käsittelyinfrastruktuuriin sekä toistuvia kustannuksia jäähdytteen ostamiseen ja huoltoon. Kuiva leikkaus poistaa jäähdytyskustannukset, mutta vaatii erityisesti korkeaa lämmönkestävyyttä varten suunniteltuja leikkuutyökaluja, jotka voivat olla kalliimpia kappaleeltaan. Porakoneen kokonaistoimintakustannukset riippuvat tuotantomäärästä, materiaalin tyypistä ja työkalun kestosta – kostea leikkaus on yleensä taloudellisemmin kannattava vaihtoehto vaikeiden materiaalien suuritehoisessa tuotannossa, kun taas kuiva leikkaus voi alentaa kustannuksia lyhyen tuotantosarjan yhteydessä. Kokonaiskustannusten laskennassa on otettava huomioon teollisuuslaitoksen infrastruktuuri, huoltotyövoima ja jätteiden hallinta, kun verrataan kosteaa ja kuivaa leikkausta porakoneen toiminnassa.
Voiko porakone vaihtaa kosteasta leikkauksesta kuivaan leikkaukseen tuotannon aikana?
Useimmat perinteiset jyrsimet on suunniteltu joko kostealle tai kuivalle käytölle, mutta ei molemmille, vaikka joissakin edistyneissä malleissa on kaksitilatoimintamahdollisuus. Erityisesti kosteajyrstään suunniteltu jyrsin sisältää jäähdytysnesteiden jakelujärjestelmän ja tyhjennysjärjestelyt, joita ei voida yksinkertaisesti poistaa käytöstä kuivajyrsintää varten ilman riskiä, että jäähdytysneste saastuttaa kuivajyrsintään tarkoitettuja työkappaleita. Toisaalta kuivajyrsintään tarkoitetun jyrsimen varustaminen täydellä kosteajyrsintäkyvyllä vaatii merkittäviä muutoksia pyörivän akselin suunnitteluun, työpöydän tyhjennysjärjestelyihin ja jäähdytysnesteen kierrätysjärjestelmiin. Jotkut nykyaikaiset jyrsintäkoneiden valmistajat tarjoavat hybridijärjestelmiä, jotka mahdollistavat vaihtamisen, vaikka tämä vaatii manuaalisia työkaluvaihtoja ja järjestelmän tarkistuksia oikean toiminnan varmistamiseksi, mikä tekee siitä epäkäytännöllisen usein vaihdettavana tuotantosuunnitelmassa.
Miten kosteajyrsintä ja kuivajyrsintä vaikuttavat jyrsintäkoneen työkaluvalintaan?
Kosteassa porauskoneessa voidaan käyttää geometrisesti tehokkaita työkaluja, joissa on terävämpi leikkausreuna ja pienempi kallistuskulma, koska jäähdytyneste tarjoaa voitelua ja lämmönhallintaa. Kuivassa leikkauksessa porauskoneen käyttäjän on valittava työkalut, joiden geometria on erityisesti suunniteltu, työkalun kärjen säde on suurempi lujuuden varmistamiseksi ja työkalumateriaalit, kuten pinnoitetut kovametallit tai keraamit, kestävät korkeampia lämpötiloja. Porauskoneen työkalukirjaston on vastattava sen leikkaustapaa – kosteassa leikkauksessa käytetyt työkalut vahingoittuvat, jos niitä käytetään kuivassa leikkauksessa, ja kuivassa leikkauksessa tarkoitetun työkalun käyttö kosteassa porauskoneessa voi johtaa riittämättömiin materiaalinpoistonopeuksiin ja pinnanlaatuun. Työkaluyhteensopivuus edustaa kriittistä toiminnallista rajoitetta, joka korostaa kostean ja kuivan leikkauksen kykyjen eroa mille tahansa porauskoneelle.