
 EN
Comprendere la differenza tra macchine per taglio a umido e macchine per taglio a secco è fondamentale per i produttori e gli operatori di macchine che fanno affidamento su processi di fresatura di precisione. Entrambi gli approcci soddisfano scopi operativi distinti, e la scelta tra l’uno e l’altro influisce direttamente sulla produttività, sulla durata degli utensili e sulla qualità del pezzo lavorato. Una macchina fresatrice predisposta per il taglio a umido funziona in modo sostanzialmente diverso rispetto alla sua controparte per taglio a secco, con implicazioni che riguardano le velocità di asportazione materiale, le condizioni ambientali e l’efficienza complessiva della lavorazione. Questa guida completa esplora come le metodologie di taglio a umido e a secco si differenzino nel contesto della moderna tecnologia delle macchine fresatrici, aiutando i decisori a scegliere l’approccio più adatto alle proprie specifiche esigenze produttive.
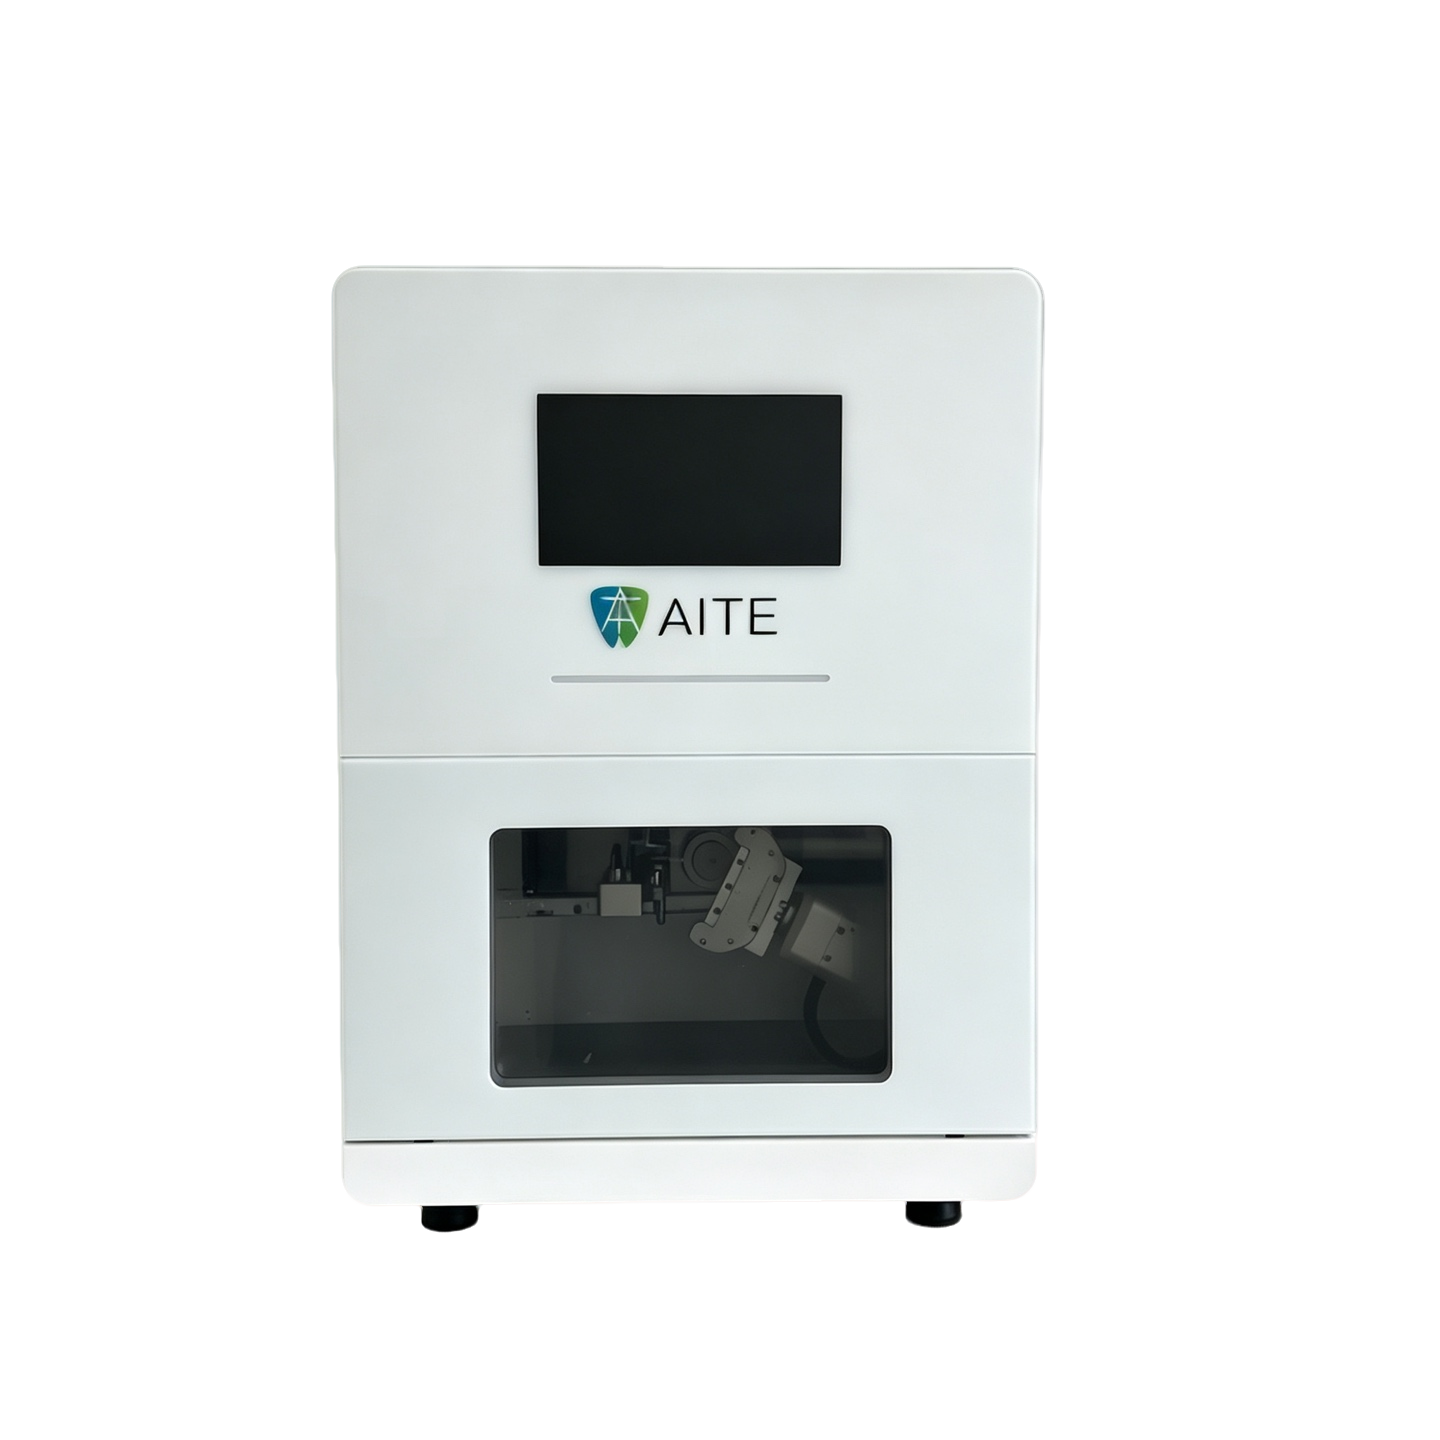
Una fresatrice rappresenta uno degli strumenti più versatili nella produzione moderna, in grado di eseguire sia operazioni di taglio a umido che a secco, a seconda delle specifiche di progettazione e dei requisiti operativi. La distinzione tra questi due metodi di taglio va oltre il semplice utilizzo del refrigerante applicazione —comprende la progettazione degli utensili, l’ottimizzazione della velocità del mandrino, i sistemi di gestione della polvere e le strategie di controllo termico. Gli operatori industriali devono riconoscere che la scelta tra taglio a umido e taglio a secco modella fondamentalmente il campo di prestazioni della fresatrice, le esigenze di manutenzione e la sua idoneità per materiali specifici e volumi produttivi.
Sistemi di raffreddamento e gestione termica nelle operazioni di fresatura
Tecnologia di taglio a umido e applicazione del refrigerante
La lavorazione a umido con una fresatrice prevede l’applicazione continua di fluido da taglio direttamente all’interfaccia utensile-pezzo durante il processo di lavorazione. Questo refrigerante svolge diverse funzioni fondamentali: assorbe il calore generato durante la rimozione del materiale, riduce l’attrito tra l’utensile e il pezzo, e allontana trucioli e detriti. Una fresatrice progettata per la lavorazione a umido dispone generalmente di sistemi integrati di erogazione del refrigerante, ugelli a pressione e meccanismi di raccolta che ne consentono il ricircolo o lo smaltimento. Il vantaggio in termini di gestione termica della lavorazione a umido diventa particolarmente evidente nella lavorazione di materiali difficili da tagliare, come acciaio inossidabile o leghe di titanio, nei quali le temperature dell’utensile possono raggiungere livelli critici in pochi secondi.
L’albero portautensile e l’utensile da taglio della fresatrice raggiungono temperature significativamente più basse durante le operazioni di fresatura a umido, il che prolunga direttamente la durata dell’utensile e consente velocità di taglio più elevate. Il liquido refrigerante funge inoltre da lubrificante, riducendo il calore generato dall’attrito e permettendo agli operatori di ottenere tolleranze più strette e finiture superficiali superiori. Tuttavia, la fresatura a umido richiede che la fresatrice sia dotata di sistemi di drenaggio, filtri per il refrigerante e protocolli di manutenzione regolare per gestire il degrado del fluido e la crescita batterica durante periodi prolungati di funzionamento.
Tecnologia di fresatura a secco e dissipazione del calore basata sull’aria
La lavorazione a secco elimina completamente l’uso del refrigerante, affidandosi invece alla circolazione dell’aria, all’ottimizzazione della geometria degli utensili e alla regolazione controllata dei giri del mandrino per gestire le condizioni termiche su una fresatrice. Questo approccio richiede che la fresatrice utilizzi utensili da taglio appositamente progettati, con maggiore resistenza al calore e geometrie in grado di ridurre al minimo l’attrito. La lavorazione a secco su una fresatrice genera temperature localizzate più elevate sulla punta dell’utensile, rendendo necessaria una gestione accurata della velocità di avanzamento e una scelta oculata dei giri del mandrino per prevenire danni termici e usura prematura dell’utensile.
Una fresatrice ottimizzata per la lavorazione a secco spesso incorpora sistemi di raffreddamento ad aria, ugelli ad aria ad alta pressione o persino tecniche criogeniche per gestire l’innalzamento della temperatura. L’assenza di refrigerante liquido consente alla fresatrice di evitare la manutenzione legata al refrigerante, riducendo la complessità operativa. Tuttavia, i vincoli termici della lavorazione a secco limitano tipicamente la sua applicazione a materiali con minore conducibilità termica o a operazioni che prevedono tassi di asportazione di materiale più contenuti, nei quali la fresatrice riesce a mantenere temperature accettabili degli utensili da taglio senza assistenza fluida.
Impatto ambientale ed efficienza operativa dei metodi di taglio della fresatrice
Generazione di polvere e ambiente di lavoro
Una delle differenze più evidenti tra taglio a umido e taglio a secco su una fresatrice riguarda la gestione della polvere e dei trucioli. Il taglio a secco produce una grande quantità di particelle sospese in aria e trucioli secchi, che richiedono sistemi dedicati di aspirazione per garantire la sicurezza sul luogo di lavoro e la qualità dell'aria. Una fresatrice funzionante in modalità di taglio a secco necessita di apparecchiature di estrazione ad alta capacità, potenzialmente integrate con sistemi a vuoto, e di una manutenzione regolare dei filtri dell'aria per rispettare gli standard di salute occupazionale. L'approccio di taglio a secco genera nubi di polvere visibili durante il funzionamento, rendendo obbligatorio l'uso di dispositivi di protezione individuale da parte degli operatori e richiedendo che l'impianto della fresatrice disponga di un'infrastruttura di ventilazione robusta.
La lavorazione a umido su una fresatrice elimina essenzialmente la polvere aerodispersa intrappolando trucioli e particelle nel fluido refrigerante, creando un ambiente di lavoro più pulito e una gestione dello spazio operativo più semplice. L’operatore della fresatrice è meno esposto alla polvere metallica e agli irritanti respiratori, migliorando i risultati sulla salute a lungo termine in ambiente lavorativo. Il fluido refrigerante utilizzato nella lavorazione a umido funge da veicolo, contenendo le particelle libere e impedendone la dispersione nell’aria; ciò significa che una fresatrice che impiega la lavorazione a umido riduce il carico sui sistemi di ventilazione dell’impianto e sulle infrastrutture per la raccolta della polvere.
Smaltimento del fluido refrigerante e considerazioni ambientali
La lavorazione a umido con una fresatrice comporta responsabilità relative allo smaltimento del liquido refrigerante, che invece vengono completamente evitate nelle operazioni di taglio a secco. I fluidi refrigeranti esausti provenienti da una fresatrice devono essere trattati e smaltiti correttamente secondo le normative ambientali, rappresentando un costo operativo ricorrente e un fattore logistico da considerare. Una struttura dotata di fresatrice che impiega la lavorazione a umido deve implementare protocolli di gestione del refrigerante, inclusi test regolari, rabbocco del fluido, raccolta dei rifiuti e, potenzialmente, manipolazione di materiali pericolosi. Al contrario, il taglio a secco con una fresatrice non genera rifiuti liquidi, eliminando questi oneri legati alla conformità ambientale e riducendo l’impronta di materiali pericolosi della struttura.
Il compromesso ambientale suggerisce che il taglio a secco offre operazioni più pulite dal punto di vista della gestione dei rifiuti, mentre la lavorazione a umido con una fresatrice garantisce un controllo della polvere superiore e una migliore qualità dell’aria negli ambienti di lavoro. I produttori più innovativi ricercano sempre di più mACCHINA FRESELLA tecnologie che bilanciano queste esigenze ambientali e operative contrastanti mediante sistemi avanzati di filtrazione, riciclo del liquido refrigerante e approcci ibridi di raffreddamento.
Compatibilità dei materiali e scenari applicativi pratici per le operazioni di fresatura
Materiali adatti alla fresatura a umido
Il taglio bagnato si rivela superiore per una fresatrice che lavora materiali resistenti, sensibili al calore o di difficile lavorazione. Acciai inossidabili, leghe di alluminio, titanio e superleghe a base di nichel traggono vantaggio dai benefici in termini di gestione termica e lubrificazione offerti dal taglio bagnato su una fresatrice. Questi materiali generano temperature estreme durante la formazione del truciolo, e una fresatrice priva di applicazione di refrigerante non riesce a garantire una durata accettabile degli utensili né finiture superficiali soddisfacenti. Il taglio bagnato consente alla fresatrice di mantenere velocità di taglio più elevate e di raggiungere tolleranze dimensionali più strette, rendendolo l’approccio standard nella produzione di precisione di componenti aerospaziali, dispositivi medici e automobilistici.
Una fresatrice impegnata in operazioni di finitura ad alta precisione richiede quasi sempre la lavorazione a umido per raggiungere la qualità superficiale e l’accuratezza dimensionale richieste dalle moderne specifiche di prodotto. La capacità della lavorazione a umido di rimuovere i trucioli e mantenere condizioni termiche costanti la rende indispensabile quando una fresatrice deve rispettare tolleranze strette su grandi serie di produzione di materiali difficili.
Materiali adatti alla lavorazione a secco nelle fresatrici
La lavorazione a secco è efficace quando una fresatrice processa alcune ghise, compositi in alluminio e materiali non metallici con bassa sensibilità termica o in cui la penetrazione del refrigerante è difficoltosa. Alcuni materiali morbidi, come le leghe di magnesio e l’alluminio puro, vengono effettivamente lavorati meglio in condizioni di asciutto su una fresatrice, poiché il refrigerante può talvolta causare reazioni chimiche o favorire la corrosione. Una fresatrice progettata per la lavorazione a secco eccelle nel processare ceramiche fragili o compositi rinforzati con fibre, dove l’assenza di refrigerante liquido impedisce l’ammorbidimento della resina o la delaminazione delle particelle.
La lavorazione a secco su una fresatrice è adatta anche alla prototipazione rapida e alla produzione in piccole serie, dove il tempo necessario per installare e pulire il sistema di refrigerante rappresenta una percentuale significativa del tempo totale di lavorazione. Un operatore di fresatrice può passare da un compito all’altro più rapidamente, senza dover effettuare lo spurgo del sistema di refrigerazione, rendendo la lavorazione a secco particolarmente vantaggiosa per le officine meccaniche e gli ambienti di produzione flessibile. Tuttavia, i limiti prestazionali della lavorazione a secco comportano che, in genere, una fresatrice produca meno pezzi per ogni vita utile dell’utensile e possa incontrare difficoltà con materiali che richiedono un controllo dimensionale preciso.
FAQ
Quali sono le principali differenze di costo tra lavorazione bagnata e lavorazione a secco su una fresatrice?
La lavorazione a bagnato su una fresatrice comporta un investimento iniziale maggiore per i sistemi di refrigerante, le attrezzature di filtraggio e le infrastrutture per lo smaltimento, oltre a spese ricorrenti per l’acquisto del refrigerante e la manutenzione. La lavorazione a secco elimina i costi del refrigerante, ma richiede utensili da taglio specializzati, progettati per resistere a temperature più elevate, il cui costo unitario può essere superiore. Il costo operativo complessivo di una fresatrice dipende dal volume di produzione, dal tipo di materiale e dalla durata degli utensili: la lavorazione a bagnato risulta generalmente più economica per produzioni in grande serie di materiali difficili, mentre la lavorazione a secco può ridurre i costi nelle produzioni in piccola serie. Nel calcolo del costo totale, confrontando lavorazione a bagnato e lavorazione a secco su una fresatrice, è necessario includere le infrastrutture dell’impianto, il lavoro per la manutenzione e la gestione dei rifiuti.
Una fresatrice può passare da lavorazione a bagnato a lavorazione a secco durante la produzione?
La maggior parte delle fresatrici convenzionali è progettata per funzionare esclusivamente in modalità bagnata o asciutta, ma non entrambe; tuttavia alcuni modelli avanzati offrono capacità dual-mode. Una fresatrice progettata specificamente per la lavorazione bagnata include sistemi di erogazione del refrigerante e dispositivi di drenaggio che non possono semplicemente essere disattivati per la lavorazione a secco, poiché ciò comporterebbe il rischio di contaminazione dei pezzi lavorati con fluidi. Viceversa, dotare una fresatrice per lavorazione a secco di una completa capacità di lavorazione bagnata richiede modifiche sostanziali al design del mandrino, al sistema di drenaggio del piano di lavoro e al circuito di circolazione del refrigerante. Alcuni produttori moderni di fresatrici offrono sistemi ibridi che consentono di passare da una modalità all’altra, anche se tale commutazione richiede cambi manuali degli utensili e verifiche del sistema per garantire un funzionamento corretto, rendendola quindi poco pratica per transizioni frequenti all’interno di un programma produttivo.
In che modo la scelta tra lavorazione bagnata e a secco influenza la selezione degli utensili per fresatrici?
La lavorazione a bagnato su una fresatrice consente l’uso di utensili geometricamente efficienti, con spigoli di taglio più affilati e angoli di posa inferiori, poiché il liquido refrigerante fornisce lubrificazione e gestione termica. La lavorazione a secco richiede che l’operatore della fresatrice scelga utensili con geometrie appositamente progettate, raggio maggiore sul naso dell’utensile per garantirne la resistenza e materiali come carburi rivestiti o ceramici, in grado di sopportare temperature più elevate. La libreria utensili di una fresatrice deve corrispondere al metodo di taglio impiegato: gli utensili per lavorazione a bagnato si danneggiano se utilizzati in operazioni a secco, mentre l’impiego di utensili per lavorazione a secco su una fresatrice a bagnato può comportare velocità di asportazione del materiale insufficienti e qualità superficiale scadente. La compatibilità degli utensili rappresenta un vincolo operativo fondamentale, che sottolinea la distinzione tra le capacità di lavorazione a bagnato e a secco di qualsiasi fresatrice.
Indice dei Contenuti
- Sistemi di raffreddamento e gestione termica nelle operazioni di fresatura
- Impatto ambientale ed efficienza operativa dei metodi di taglio della fresatrice
- Compatibilità dei materiali e scenari applicativi pratici per le operazioni di fresatura
-
FAQ
- Quali sono le principali differenze di costo tra lavorazione bagnata e lavorazione a secco su una fresatrice?
- Una fresatrice può passare da lavorazione a bagnato a lavorazione a secco durante la produzione?
- In che modo la scelta tra lavorazione bagnata e a secco influenza la selezione degli utensili per fresatrici?