
 EN
Att förstå skillnaden mellan våta och torra skärmaskiner är avgörande för tillverkare och maskinoperatörer som är beroende av precisionsfräsprocesser. Båda metoderna har olika operativa syften, och valet mellan dem påverkar direkt produktiviteten, verktygens livslängd och arbetsstyckets kvalitet. En fräsmaskin som är utrustad för våt skärning fungerar i grunden annorlunda än en motsvarande maskin för torr skärning, med konsekvenser för materialavtagshastigheten, miljöförhållandena och den totala bearbetningseffektiviteten. Den här omfattande guiden undersöker hur våt- och torrskärningsmetoderna skiljer sig åt inom ramen för modern frästeknologi och hjälper beslutsfattare att välja rätt metod för sina specifika produktionsbehov.
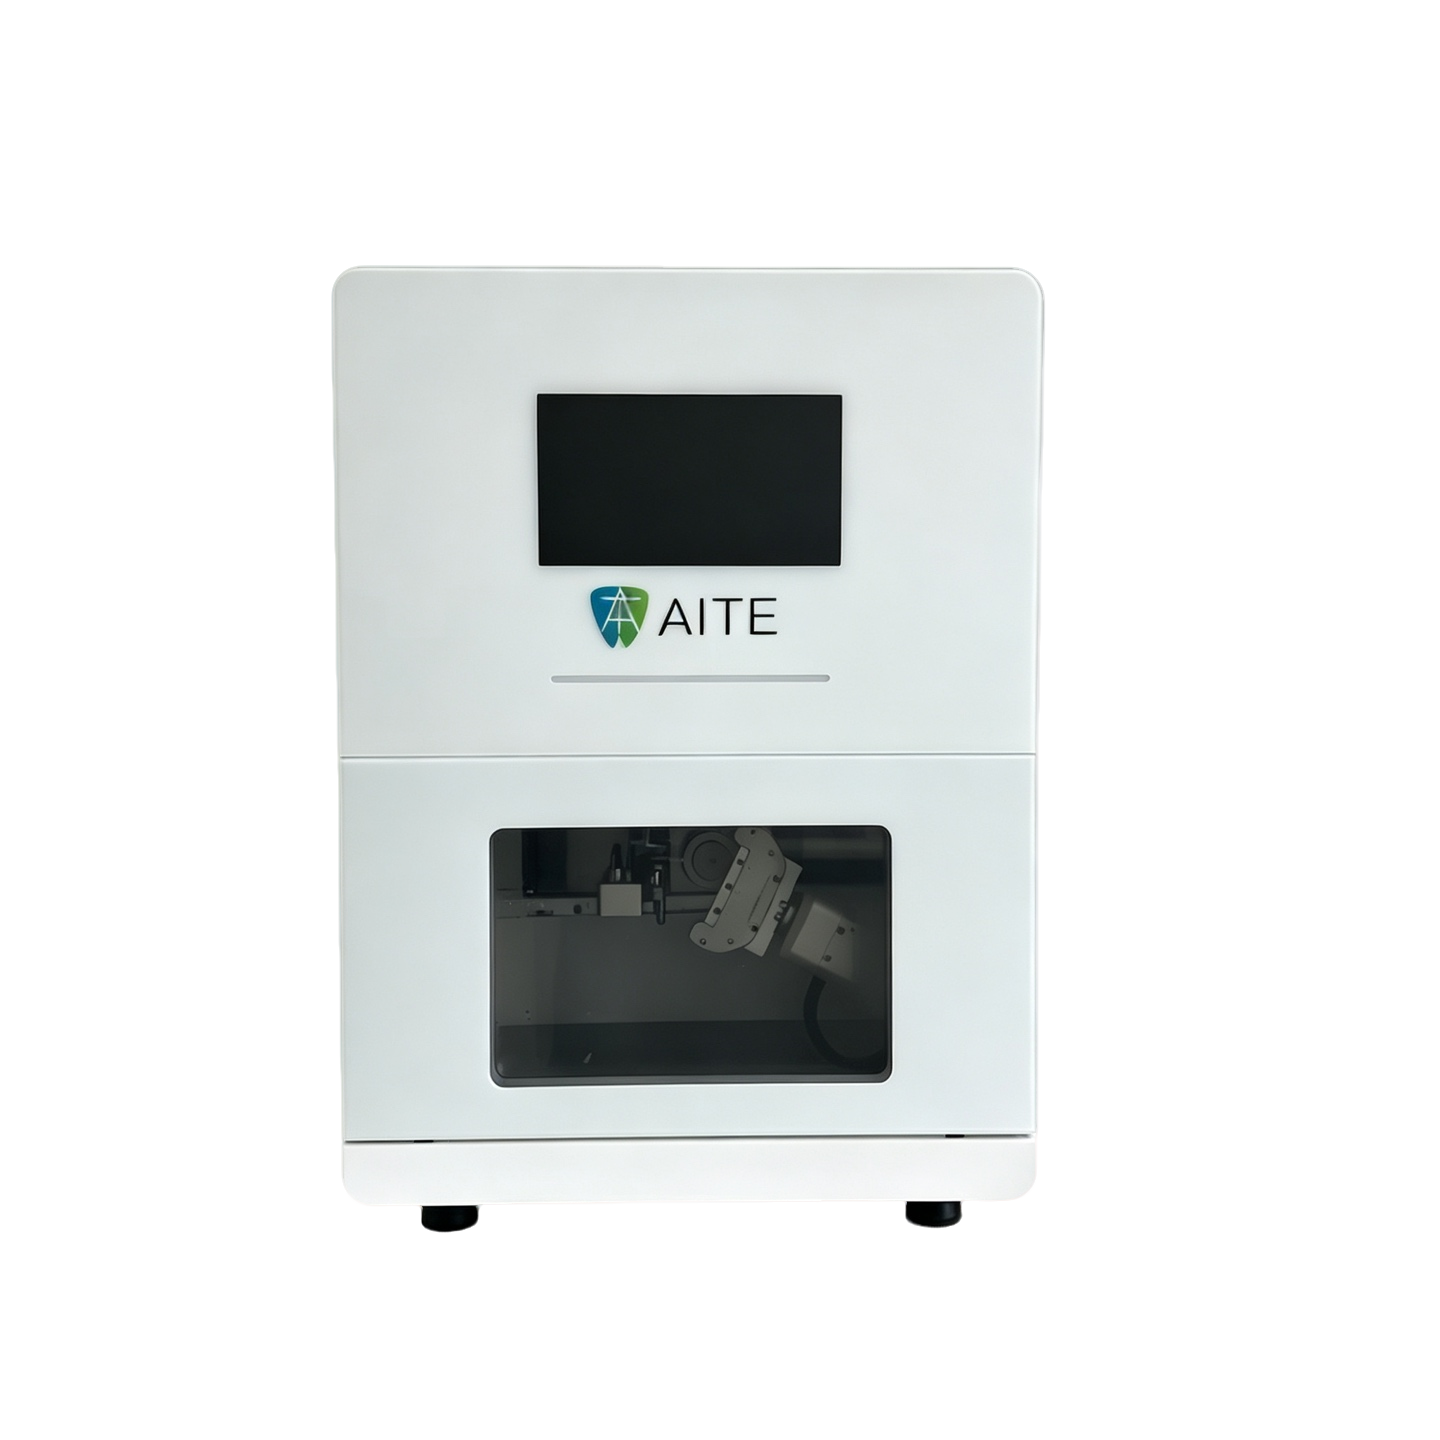
En fräsmaskin utgör ett av de mest mångsidiga verktygen inom modern tillverkning och kan utföra både våt- och torrfräsning beroende på konstruktionskrav och driftsförutsättningar. Skillnaden mellan dessa två fräsningstekniker går längre än enbart användning av kylmedel ansökan —den omfattar verktygsdesign, optimering av spindelhastighet, dammhanteringssystem och strategier för värmekontroll. Industriella operatörer måste inse att valet mellan våt- och torrfräsning i grunden påverkar fräsmaskinens prestandaprofil, underhållskrav samt lämplighet för specifika material och produktionsvolymer.
Kylsystem och värmehantering vid fräsoperationsdrift
Våtfräsningsteknik och kylmedelsapplikation
Våtfräsning med en fräsmaskin innebär en kontinuerlig tillsats av kylvätska direkt till verktygets och arbetsstyckets kontaktområde under bearbetningsprocessen. Denna kylvätska utför flera avgörande funktioner: den absorberar värmen som genereras vid materialavtagning, minskar friktionen mellan verktyget och arbetsstycket samt spolar bort spån och smuts. En fräsmaskin som är utformad för våtfräsning har vanligtvis integrerade kylvätskefördelningssystem, tryckmunstycken och insamlingsmekanismer som återcirkulerar eller avlägsnar förbrukad vätska. Fördelen med våtfräsning vad gäller värmehantering blir särskilt uppenbar vid bearbetning av svårfräsbara material, såsom rostfritt stål eller titanlegeringar, där verktygstemperaturerna kan nå kritiska nivåer inom sekunder.
Fräsens spindel och skärande verktyg upplever betydligt lägre temperaturer under våtfräsning, vilket direkt förlänger verktygets livslängd och möjliggör högre fräshastigheter. Kylvätskan fungerar också som smörjmedel, vilket minskar friktionsrelaterad värmeutveckling och gör det möjligt for operatörer att uppnå striktare toleranser och bättre ytytor. Dock kräver våtfräsning att fräsen är utrustad med avloppsanordningar, kylvätskefiltreringssystem samt regelbundna underhållsprotokoll för att hantera vätskans försämring och bakterietillväxt under längre driftperioder.
Torrfräsningsteknik och luftbaserad värmeavledning
Torrfräsning eliminerar helt användningen av kylvätska och förlitar sig istället på luftcirkulation, optimering av verktygsgeometri och kontrollerade spindelhastigheter för att hantera termiska förhållanden i en fräsmaskin. Denna metod kräver att fräsmaskinen använder särskilt utformade skärande verktyg med förbättrad värmetålighet och geometrier som minimerar friktion. Torrfräsning i en fräsmaskin genererar högre lokala temperaturer vid verktygsspetsen, vilket kräver noggrann hantering av fördjupningshastighet och val av spindelhastighet för att förhindra termisk skada och för tidig verktygsslitage.
En fräsmaskin som är optimerad för torrfräsning inkluderar ofta luftkylningssystem, högtrycksluftmunstycken eller till och med kryogenisk kylning för att hantera temperaturökningen. Frånvaron av vätskekylmedel innebär att fräsmaskinen undviker underhåll relaterat till kylvätska, vilket minskar den operativa komplexiteten. Dock begränsar de termiska kraven för torrfräsning vanligtvis dess användning till material med lägre värmeledningsförmåga eller till operationer med lägre materialavtagshastigheter, där en fräsmaskin kan bibehålla acceptabla skärtverktygstemperaturer utan vätskeassistans.
Miljöpåverkan och operativ effektivitet hos fräsmaskinsfräsningssätt
Dammbildning och arbetsplatsmiljö
En av de mest synliga skillnaderna mellan våt- och torrfräsning i en fräsmaskin är hanteringen av damm och spån. Torrfräsning genererar stora mängder luftburna partiklar och torra spån, vilket kräver specialiserade dammuppsamlingsystem för att säkerställa arbetsplatsens säkerhet och luftkvaliteten. En fräsmaskin som arbetar i torrfräsmodus kräver extraktionsutrustning med hög kapacitet, möjligen integrerade vakuumssystem och regelbunden underhåll av luftfilter för att uppfylla yrkesmässiga hälsostandarder. Torrfräsningen ger synliga damm moln under drift, vilket kräver att operatörer använder personlig skyddsutrustning och att en fräsanläggning har en robust ventilationinfrastruktur.
Våtfräsning i en fräsmaskin eliminerar i princip luftburen damm genom att fånga spån och partiklar i kylvätskan, vilket skapar en renare arbetsmiljö och förenklar hanteringen av arbetsytan. Operatören av fräsmaskinen utsätts mindre för metallisk damm och andningsirriterande ämnen, vilket förbättrar långsiktiga hälsoutkomst i arbetsmiljön. Kylvätskan vid våtfräsning fungerar som bärare och innesluter lösa partiklar samt förhindrar att de sprids ut i luften, vilket innebär att en fräsmaskin som använder våtfräsning minskar belastningen på anläggningens ventilationssystem och dammsugningsinfrastruktur.
Kylvätskeborttagning och miljöaspekter
Våtfräsning med en fräsmaskin innebär ansvar för kylmedelsborttagning som torrfräsning helt undviker. Använt kylvätska från en fräsmaskin kräver korrekt behandling och bortskaffning i enlighet med miljöförordningar, vilket utgör en återkommande driftskostnad och logistisk övervägande. En fräsanläggning som använder våtfräsning måste införa protokoll för kylmedelshantering, inklusive regelbunden provning, påfyllning av vätska, avfallssamling och potentiell hantering av farligt avfall. Torrfräsning i en fräsmaskin genererar däremot inget flytande avfall, vilket eliminerar dessa miljökrav och minskar anläggningens fotavtryck av farligt avfall.
Den miljömässiga avvägningen tyder på att torrfräsning erbjuder renare drift ur avfallsförvaltningssynpunkt, medan våtfräsning i en fräsmaskin ger bättre dammkontroll och bättre luftkvalitet på arbetsplatsen. Progressiva tillverkare söker alltmer fRÄS-MASKIN teknologier som balanserar dessa motstridiga miljö- och driftkrav genom avancerade filtreringssystem, kylmediercirkulationssystem och hybridkylning.
Materialkompatibilitet och praktiska tillämpningsscenarier för fräsoperationsverktyg
Material lämpliga för våtfräsning i fräsoperationsverktyg
Våtfräsning visar sig överlägsen för en fräsmaskin som bearbetar hårda, värmeempfindliga eller svårbearbetade material. Rostfritt stål, aluminiumlegeringar, titan och nickelbaserade superlegeringar drar alla nytta av de fördelar med värmehantering och smörjning som våtfräsning ger en fräsmaskin. Dessa material genererar extrema temperaturer vid spånformning, och en fräsmaskin utan kylmedel kan inte uppnå acceptabel verktygslivslängd eller ytkvalitet. Våtfräsning gör det möjligt för en fräsmaskin att bibehålla högre skärhastigheter och uppnå striktare dimensionsnoggrannhet, vilket gör den till standardmetoden för precisionsframställning av luft- och rymdfarts-, medicintekniska samt bilmotorkomponenter.
En fräsmaskin som utför högprecisionsslipning kräver nästan alltid våtfräsning för att uppnå ytkvaliteten och de dimensionella toleranserna som moderna produktspecifikationer kräver. Våtfräsningens förmåga att spola bort spån och bibehålla konstanta termiska förhållanden gör den oumbärlig när en fräsmaskin måste hålla stränga toleranser under stora produktionsomgångar av utmanande material.
Material lämpliga för torrfräsning i fräsmaskiner
Torrt snitt fungerar effektivt när en fräsmaskin bearbetar vissa gjutjärn, aluminiumkompositer och icke-metalliska material där termisk känslighet är lägre eller där kylmedelsgenomträngning är svår. Vissa mjuka material, som magnesiumlegeringar och rent aluminium, kan faktiskt bearbetas bättre i torra förhållanden på en fräsmaskin eftersom kylmedel ibland kan orsaka kemiska reaktioner eller främja korrosion. En fräsmaskin som är utformad för torrt snitt är särskilt lämplig för bearbetning av spröda keramer eller fiberförstärkta kompositer, där frånvaron av vätskekylmedel förhindrar mjukning av harts eller avlösningsprocesser hos partiklar.
Torrtornning i en fräsmaskin är också lämplig för snabb prototypframställning och korta produktionsserier där installationen och rengöringen av kylvätskan utgör en betydande andel av den totala bearbetningstiden. En fräsoperatör kan växla mellan uppgifter snabbare utan att behöva tömma kylsystemet, vilket gör torrtornning attraktivt för verkstäder och flexibla tillverkningsmiljöer. Dock innebär prestandabegränsningarna med torrtornning att en fräsmaskin i allmänhet producerar färre delar per verktygslevnad och kan ha svårt att bearbeta material som kräver exakt dimensionskontroll.
Vanliga frågor
Vad är de främsta kostnads skillnaderna mellan våttornning och torrtornning i en fräsmaskin?
Våtfräsning i en fräsmaskin innebär högre investeringskostnader för kylmedelssystem, filtreringsutrustning och avfallsbehandlingsinfrastruktur, samt återkommande kostnader för inköp av kylmedel och underhåll. Torrfräsning eliminerar kylmedelskostnaderna men kräver specialfräsverktyg som är utformade för högre värmetålighet, vilka kan vara dyrare per verktyg. En fräsmaskins totala driftkostnad beror på produktionsvolym, materialtyp och verktygslevnad – våtfräsning är vanligtvis mer ekonomisk för högvolymsproduktion av svårbearbetade material, medan torrfräsning kan minska kostnaderna för korta produktionsomgångar. Vid jämförelse av våt- och torrfräsning för en fräsmaskins drift måste den totala kostnadsberäkningen inkludera anläggningsinfrastruktur, arbetsinsats för underhåll samt avfallshantering.
Kan en fräsmaskin växla mellan våt- och torrfräsning under produktion?
De flesta konventionella fräsar är utformade för antingen våt- eller torrdrift, men inte bådadera, även om vissa avancerade modeller inkluderar dubbelmodsfunktioner. En fräs som är konstruerad specifikt för våtfräsning innehåller kylmedelsfördelningssystem och avloppsanordningar som inte enkelt kan inaktiveras för torrfräsning utan att riskera vätskekontaminering av torrfrästa arbetsstycken. Å andra sidan kräver att en torrfräs utrustas med fullständig våtfräsningseffekt betydande ändringar av spindelkonstruktionen, arbetsbordets avlopp och kylmedelscirkulationssystemet. Vissa moderna tillverkare av fräsar erbjuder hybridsystem som tillåter växling, även om detta kräver manuella verktygsbyten och systemverifiering för att säkerställa korrekt drift, vilket gör det opraktiskt för frekventa övergångar under en produktionsschema.
Hur påverkar valet mellan våt- och torrfräsning valet av fräsverktyg?
Våtfräsning i en fräsmaskin möjliggör användning av geometriskt effektiva verktyg med skarpare skärande kanter och lägre skärvinklar eftersom kylmediet ger smörjning och värmehantering. Torrfräsning kräver att en fräsmaskinsoperatör väljer verktyg med särskilt utformade geometrier, ökad verktygsnosradie för styrka samt material såsom belagda volframkarbider eller keramer som tål högre temperaturer. En fräsmaskins verktygsbibliotek måste anpassas till dess fräsningssätt – våtfräsverktyg skadas om de används i torra operationer, och försök att använda torrfräsverktyg på en våtfräsmaskin kan leda till otillräckliga materialavtagshastigheter och dålig ytkvalitet. Verktygskompatibilitet utgör en avgörande driftsbegränsning som förstärker skillnaden mellan våt- och torrfräsningens kapaciteter för varje fräsmaskin.