
 EN
Comprendre la différence entre les machines de découpe à mouillé et les machines de découpe à sec est essentiel pour les fabricants et les opérateurs de machines qui dépendent de procédés de fraisage précis. Ces deux approches répondent à des objectifs opérationnels distincts, et le choix entre elles influence directement la productivité, la durée de vie des outils et la qualité des pièces usinées. Une fraiseuse équipée pour la découpe à mouillé fonctionne fondamentalement différemment de sa contrepartie à sec, avec des conséquences qui s’étendent aux taux d’enlèvement de matière, aux conditions environnementales et à l’efficacité globale de l’usinage. Ce guide complet examine comment les méthodologies de découpe à mouillé et à sec se distinguent dans le contexte des technologies modernes de fraisage, aidant ainsi les décideurs à choisir l’approche adaptée à leurs besoins spécifiques de production.
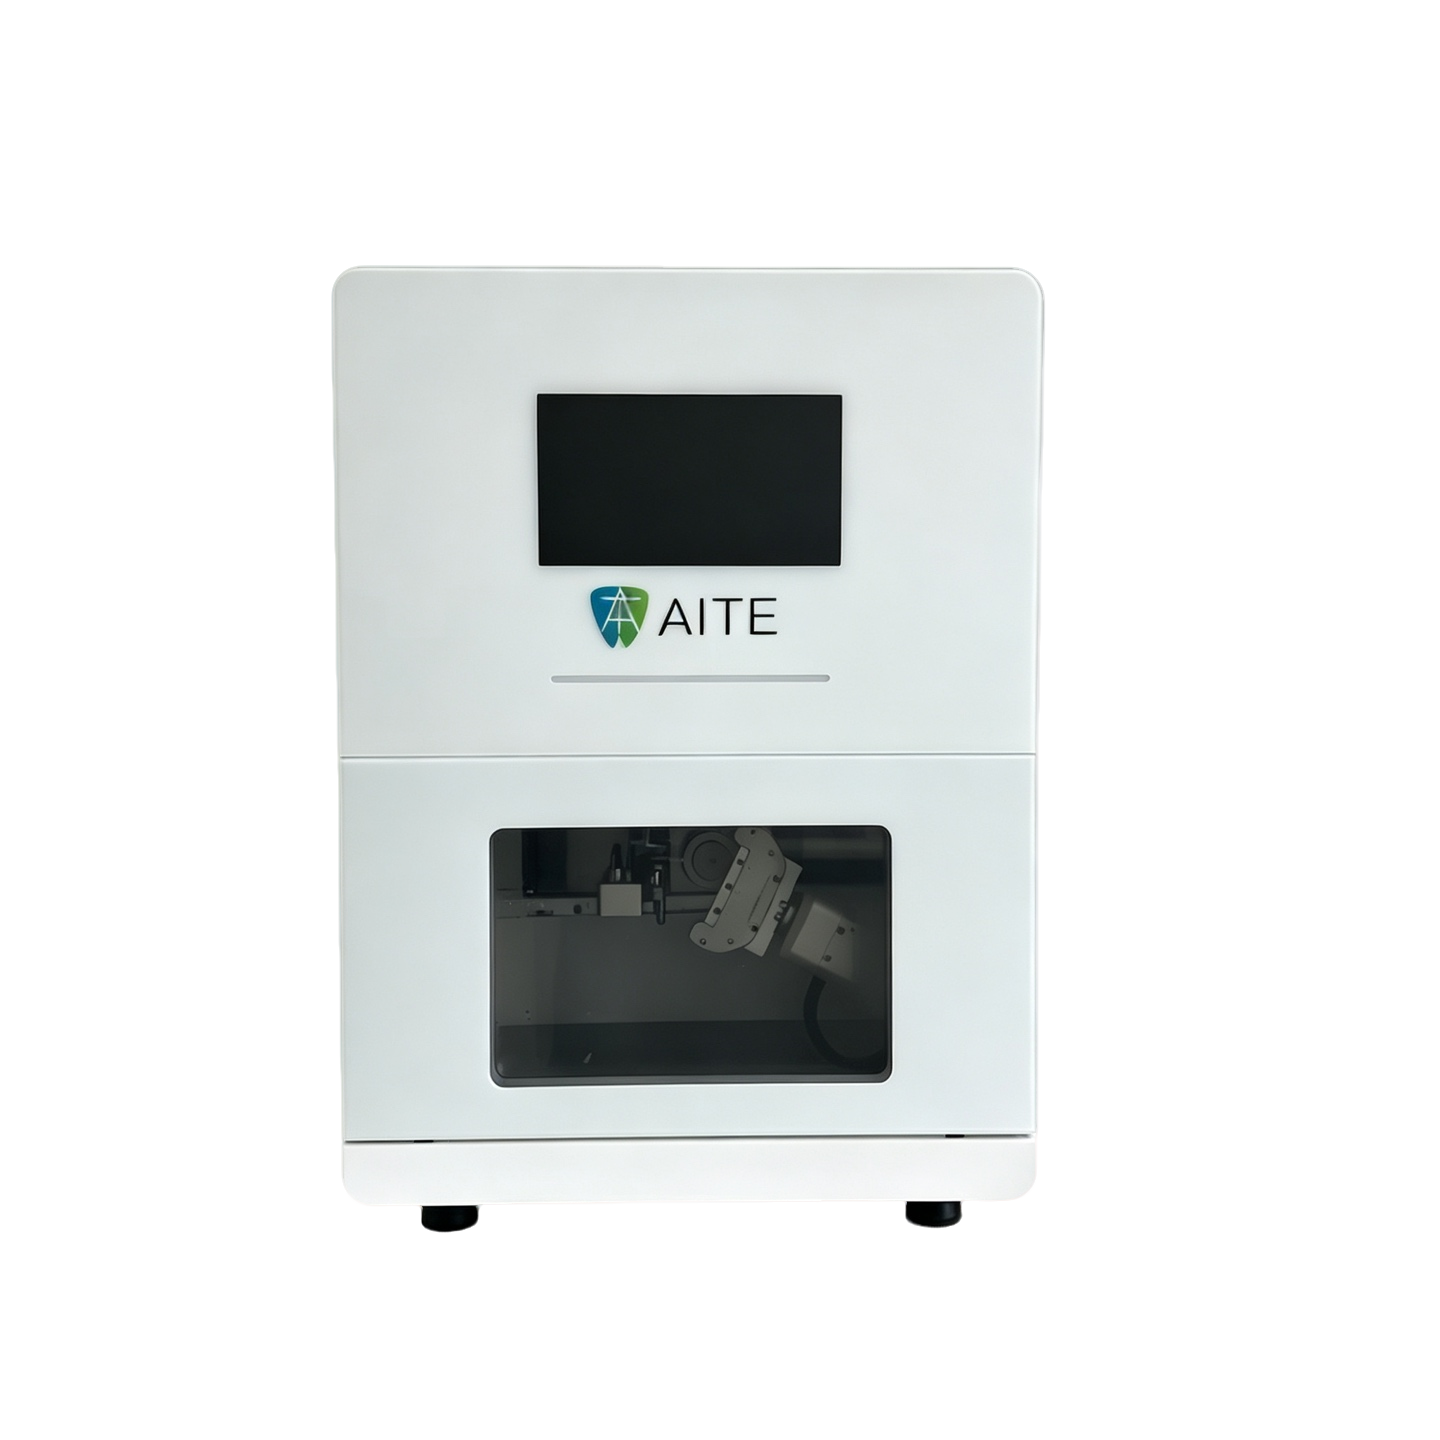
Une fraiseuse représente l’un des outils les plus polyvalents de la fabrication moderne, capable d’effectuer à la fois des opérations d’usinage à sec et à humide, selon les spécifications de conception et les exigences opérationnelles. La distinction entre ces deux méthodes d’usinage va bien au-delà de la simple utilisation ou non d’un liquide de coupe application —elle englobe la conception des outils, l’optimisation de la vitesse de rotation de la broche, les systèmes de gestion des poussières et les stratégies de contrôle thermique. Les opérateurs industriels doivent comprendre que le choix entre usinage à humide et usinage à sec façonne fondamentalement la plage de performances de la fraiseuse, ses besoins en maintenance et son adéquation à des matériaux spécifiques ainsi qu’à des volumes de production donnés.
Systèmes de refroidissement et gestion thermique lors des opérations de fraisage
Technologie d’usinage à humide et application du liquide de coupe
La coupe humide avec une fraiseuse implique l’application continue de fluide de coupe directement à l’interface outil-pièce pendant le processus d’usinage. Ce fluide réfrigérant remplit plusieurs fonctions essentielles : il absorbe la chaleur générée lors de l’enlèvement de matière, réduit le frottement entre l’outil de coupe et la pièce, et évacue les copeaux et les débris. Une fraiseuse conçue pour la coupe humide est généralement équipée de systèmes intégrés de distribution de fluide, de buses sous pression et de mécanismes de collecte permettant de recycler ou d’éliminer le fluide usé. L’avantage en matière de gestion thermique offert par la coupe humide devient particulièrement évident lors de l’usinage de matériaux difficiles à usiner, tels que les aciers inoxydables ou les alliages de titane, où les températures des outils peuvent atteindre des niveaux critiques en quelques secondes.
La broche et l’outil de coupe de la fraiseuse atteignent des températures nettement plus basses lors des opérations de fraisage à lubrifiant, ce qui prolonge directement la durée de vie de l’outil et permet d’augmenter les vitesses de coupe. Le liquide de coupe agit également comme lubrifiant, réduisant la chaleur générée par le frottement et permettant aux opérateurs d’obtenir des tolérances plus serrées ainsi qu’une finition de surface supérieure. Toutefois, le fraisage à lubrifiant exige que la fraiseuse soit équipée de dispositifs d’évacuation, de systèmes de filtration du liquide de coupe et de protocoles d’entretien réguliers afin de maîtriser la dégradation du fluide et la prolifération bactérienne sur de longues périodes de fonctionnement.
Technologie de fraisage à sec et dissipation thermique par air
L’usinage à sec élimine totalement l’utilisation de liquide de refroidissement, en misant plutôt sur la circulation d’air, l’optimisation de la géométrie des outils et le contrôle des vitesses de broche pour gérer les conditions thermiques sur une fraiseuse. Cette approche exige que la fraiseuse utilise des outils de coupe spécialement conçus, dotés d’une résistance accrue à la chaleur et d’une géométrie réduisant au minimum les frottements. L’usinage à sec sur une fraiseuse génère des températures localisées plus élevées au niveau de la pointe de l’outil, ce qui impose une gestion rigoureuse de la vitesse d’avance et une sélection soigneuse de la vitesse de broche afin d’éviter les dommages thermiques et l’usure prématurée de l’outil.
Une fraiseuse optimisée pour l’usinage à sec intègre souvent des systèmes de refroidissement par air, des buses d’air à haute pression ou même des techniques de refroidissement cryogénique afin de maîtriser l’élévation de température. L’absence de liquide de coupe permet d’éviter la maintenance liée au liquide de coupe, ce qui réduit la complexité opérationnelle. Toutefois, les contraintes thermiques liées à l’usinage à sec limitent généralement son application aux matériaux présentant une conductivité thermique plus faible ou aux opérations impliquant des taux d’enlèvement de matière plus légers, où la fraiseuse peut maintenir des températures acceptables de l’outil de coupe sans assistance fluide.
Impact environnemental et efficacité opérationnelle des méthodes d’usinage sur fraiseuse
Génération de poussières et environnement de travail
L’une des différences les plus visibles entre la coupe humide et la coupe sèche sur une fraiseuse concerne la gestion des poussières et des copeaux. La coupe sèche produit d’abondantes particules en suspension dans l’air ainsi que des copeaux secs, ce qui exige des systèmes spécialisés d’extraction des poussières afin de garantir la sécurité au travail et la qualité de l’air. Une fraiseuse fonctionnant en mode coupe sèche nécessite des équipements d’extraction à haute capacité, éventuellement des systèmes d’aspiration intégrés, ainsi qu’un entretien régulier des filtres à air pour se conformer aux normes de santé au travail. L’approche par coupe sèche génère, pendant le fonctionnement, des nuages de poussière visibles, obligeant les opérateurs à porter des équipements de protection individuelle et imposant à l’installation de fraiseuses de disposer d’une infrastructure de ventilation robuste.
La découpe à l’humide sur une fraiseuse élimine essentiellement la poussière aéroportée en piégeant les copeaux et les particules dans le fluide de refroidissement, ce qui crée un environnement de travail plus propre et simplifie la gestion de l’espace de travail. L’opérateur de la fraiseuse est moins exposé à la poussière métallique et aux irritants respiratoires, améliorant ainsi les résultats sanitaires à long terme sur le lieu de travail. Le fluide de refroidissement utilisé dans la découpe à l’humide agit comme vecteur, retenant les particules libres et empêchant leur dispersion dans l’air ; ainsi, une fraiseuse fonctionnant en découpe à l’humide réduit la charge exercée sur les systèmes de ventilation des installations et sur les infrastructures de collecte de poussières.
Élimination des fluides de refroidissement et considérations environnementales
La découpe humide à l’aide d’une fraiseuse implique des responsabilités en matière d’élimination des fluides de coupe, auxquelles la découpe sèche échappe totalement. Les fluides de coupe usés provenant d’une fraiseuse doivent être traités et éliminés conformément à la réglementation environnementale, ce qui représente un coût opérationnel récurrent et une contrainte logistique. Une installation équipée d’une fraiseuse utilisant la découpe humide doit mettre en œuvre des protocoles de gestion des fluides de coupe, notamment des analyses régulières, un réapprovisionnement du fluide, une collecte des déchets et, éventuellement, une manipulation de matières dangereuses. À l’inverse, la découpe sèche à l’aide d’une fraiseuse ne génère aucun déchet liquide, supprimant ainsi ces obligations de conformité environnementale et réduisant l’empreinte de l’installation en matière de substances dangereuses.
Le compromis environnemental suggère que la découpe sèche offre des opérations plus propres du point de vue de la gestion des déchets, tandis que la découpe humide à l’aide d’une fraiseuse assure un meilleur contrôle des poussières et une meilleure qualité de l’air sur le lieu de travail. Les fabricants les plus avancés recherchent de plus en plus mACHINE D'USINAGE des technologies qui équilibrent ces exigences environnementales et opérationnelles concurrentes grâce à des systèmes de filtration avancés, au recyclage des fluides de refroidissement et à des approches hybrides de refroidissement.
Compatibilité des matériaux et scénarios d’application pratique pour les opérations de fraisage
Matériaux adaptés à l’usinage humide sur les machines à fraiser
L’usinage à l’huile est supérieur pour une fraiseuse traitant des matériaux résistants, sensibles à la chaleur ou difficiles à usiner. Les aciers inoxydables, les alliages d’aluminium, le titane et les superalliages à base de nickel profitent tous des avantages en matière de gestion thermique et de lubrification que l’usinage à l’huile offre à une fraiseuse. Ces matériaux génèrent des températures extrêmes lors de la formation des copeaux, et une fraiseuse sans application de liquide de coupe ne peut pas assurer une durée de vie acceptable des outils ni obtenir des finitions de surface satisfaisantes. L’usinage à l’huile permet à une fraiseuse de maintenir des vitesses de coupe plus élevées et d’atteindre des tolérances dimensionnelles plus serrées, ce qui en fait la méthode standard dans la fabrication de composants de précision pour l’aéronautique, les dispositifs médicaux et l’industrie automobile.
Une fraiseuse effectuant des opérations de finition à haute précision nécessite presque toujours une coupe humide pour atteindre la qualité de surface et la précision dimensionnelle exigées par les spécifications produits modernes. La capacité de la coupe humide à évacuer les copeaux et à maintenir des conditions thermiques stables la rend indispensable lorsqu’une fraiseuse doit respecter des tolérances serrées sur de longues séries de production de matériaux difficiles.
Matériaux adaptés à la coupe sèche sur les fraiseuses
L’usinage à sec est efficace lorsque une fraiseuse travaille certains fontes, composites d’aluminium et matériaux non métalliques dont la sensibilité thermique est faible ou pour lesquels la pénétration de l’émulsion refroidissante est difficile. Certains matériaux tendres, comme les alliages de magnésium et l’aluminium pur, s’usinent même mieux à sec sur une fraiseuse, car le liquide de coupe peut parfois provoquer des réactions chimiques ou favoriser la corrosion. Une fraiseuse conçue pour l’usinage à sec excelle dans le traitement de céramiques fragiles ou de composites renforcés de fibres, où l’absence de liquide de coupe empêche l’attendrissement de la résine ou la délamination des particules.
L’usinage à sec sur une fraiseuse convient également à la fabrication de prototypes rapides et à la production en petites séries, où le temps de mise en place et de nettoyage du liquide de coupe représente une part importante du temps total d’usinage. Un opérateur de fraiseuse peut passer d’une tâche à l’autre plus rapidement sans avoir à purger le système de lubrification, ce qui rend l’usinage à sec particulièrement attractif pour les ateliers de sous-traitance et les environnements de fabrication flexible. Toutefois, les limitations de performance liées à l’usinage à sec signifient qu’une fraiseuse produira généralement moins de pièces par durée de vie d’outil et pourrait éprouver des difficultés avec des matériaux exigeant un contrôle dimensionnel précis.
FAQ
Quelles sont les principales différences de coûts entre l’usinage humide et l’usinage à sec sur une fraiseuse ?
L’usinage humide sur une fraiseuse implique un investissement plus élevé en immobilisations pour les systèmes de lubrifiant, les équipements de filtration et les infrastructures d’élimination, ainsi que des frais récurrents liés à l’achat du lubrifiant et à sa maintenance. L’usinage à sec élimine les coûts liés au lubrifiant, mais exige des outils de coupe spécialisés conçus pour résister à des températures plus élevées, ce qui peut augmenter le prix unitaire de chaque outil. Le coût global d’exploitation d’une fraiseuse dépend du volume de production, du type de matériau usiné et de la durée de vie des outils : l’usinage humide s’avère généralement plus économique pour une production à haut volume de matériaux difficiles à usiner, tandis que l’usinage à sec peut réduire les coûts dans le cadre de séries courtes. Le calcul du coût total doit intégrer les infrastructures de l’installation, la main-d’œuvre consacrée à la maintenance et la gestion des déchets lors de la comparaison entre usinage humide et usinage à sec sur une fraiseuse.
Une fraiseuse peut-elle passer de l’usinage humide à l’usinage à sec pendant la production ?
La plupart des fraiseuses conventionnelles sont conçues soit pour un fonctionnement à sec, soit pour un fonctionnement humide, mais pas pour les deux modes simultanément, bien que certains modèles avancés intègrent des capacités bidirectionnelles. Une fraiseuse spécifiquement conçue pour la coupe humide comprend des systèmes d’acheminement de liquide de refroidissement et des dispositifs d’évacuation qui ne peuvent pas simplement être désactivés pour une coupe à sec sans risquer de contaminer les pièces usinées à sec par des résidus de fluide. Inversement, l’adaptation d’une fraiseuse destinée à la coupe à sec afin de lui conférer une capacité complète de coupe humide exige des modifications importantes de la conception de la broche, de l’évacuation située sur la table de travail et des systèmes de circulation du liquide de refroidissement. Certains fabricants modernes de fraiseuses proposent des systèmes hybrides permettant de basculer d’un mode à l’autre, mais cela nécessite des changements manuels d’outils ainsi qu’une vérification systématique pour garantir un fonctionnement correct, ce qui rend cette solution peu pratique lors de transitions fréquentes au cours d’un calendrier de production.
Comment le choix entre coupe humide et coupe à sec influence-t-il la sélection des outils pour la fraiseuse ?
L’usinage humide sur une fraiseuse permet d’utiliser des outils géométriquement efficaces, dotés de tranchants plus aigus et d’angles de dépouille plus faibles, car le liquide de coupe assure à la fois la lubrification et la gestion thermique. L’usinage à sec exige que l’opérateur de la fraiseuse choisisse des outils présentant des géométries spécialement conçues, un rayon de pointe accru pour renforcer la résistance, ainsi que des matériaux tels que les carbures revêtus ou les céramiques, capables de supporter des températures plus élevées. La bibliothèque d’outils d’une fraiseuse doit correspondre à sa méthode d’usinage : les outils destinés à l’usinage humide subissent des dommages s’ils sont utilisés en usinage à sec, tandis qu’une tentative d’utilisation d’outils conçus pour l’usinage à sec sur une fraiseuse fonctionnant à l’humide peut entraîner des taux d’enlèvement de matière insuffisants et une qualité de surface médiocre. La compatibilité des outils constitue une contrainte opérationnelle critique qui renforce la distinction entre les capacités d’usinage humide et à sec de toute fraiseuse.
Table des matières
- Systèmes de refroidissement et gestion thermique lors des opérations de fraisage
- Impact environnemental et efficacité opérationnelle des méthodes d’usinage sur fraiseuse
- Compatibilité des matériaux et scénarios d’application pratique pour les opérations de fraisage
-
FAQ
- Quelles sont les principales différences de coûts entre l’usinage humide et l’usinage à sec sur une fraiseuse ?
- Une fraiseuse peut-elle passer de l’usinage humide à l’usinage à sec pendant la production ?
- Comment le choix entre coupe humide et coupe à sec influence-t-il la sélection des outils pour la fraiseuse ?