
 EN
Nemli kesme makineleri ile kuru kesme makineleri arasındaki farkı anlamak, hassas frezeleme makinesi süreçlerine güvenen üreticiler ve makine operatörleri için hayati öneme sahiptir. Her iki yaklaşım da farklı işlevsel amaçlara hizmet eder ve aralarından yapılacak seçim, doğrudan verimliliği, takım ömrünü ve iş parçası kalitesini etkiler. Nemli kesme için donatılmış bir frezeleme makinesi, temelde kuru kesme yapan benzerinden farklı çalışır; bu durumun malzeme kaldırma oranları, çevresel koşullar ve genel frezeleme verimliliği üzerinde etkileri vardır. Bu kapsamlı kılavuz, nemli ve kuru kesme metodolojilerinin modern frezeleme makinesi teknolojisi bağlamında nasıl farklılaştığını inceler ve karar vericilere belirli üretim ihtiyaçlarına en uygun yaklaşımı seçmelerinde yardımcı olur.
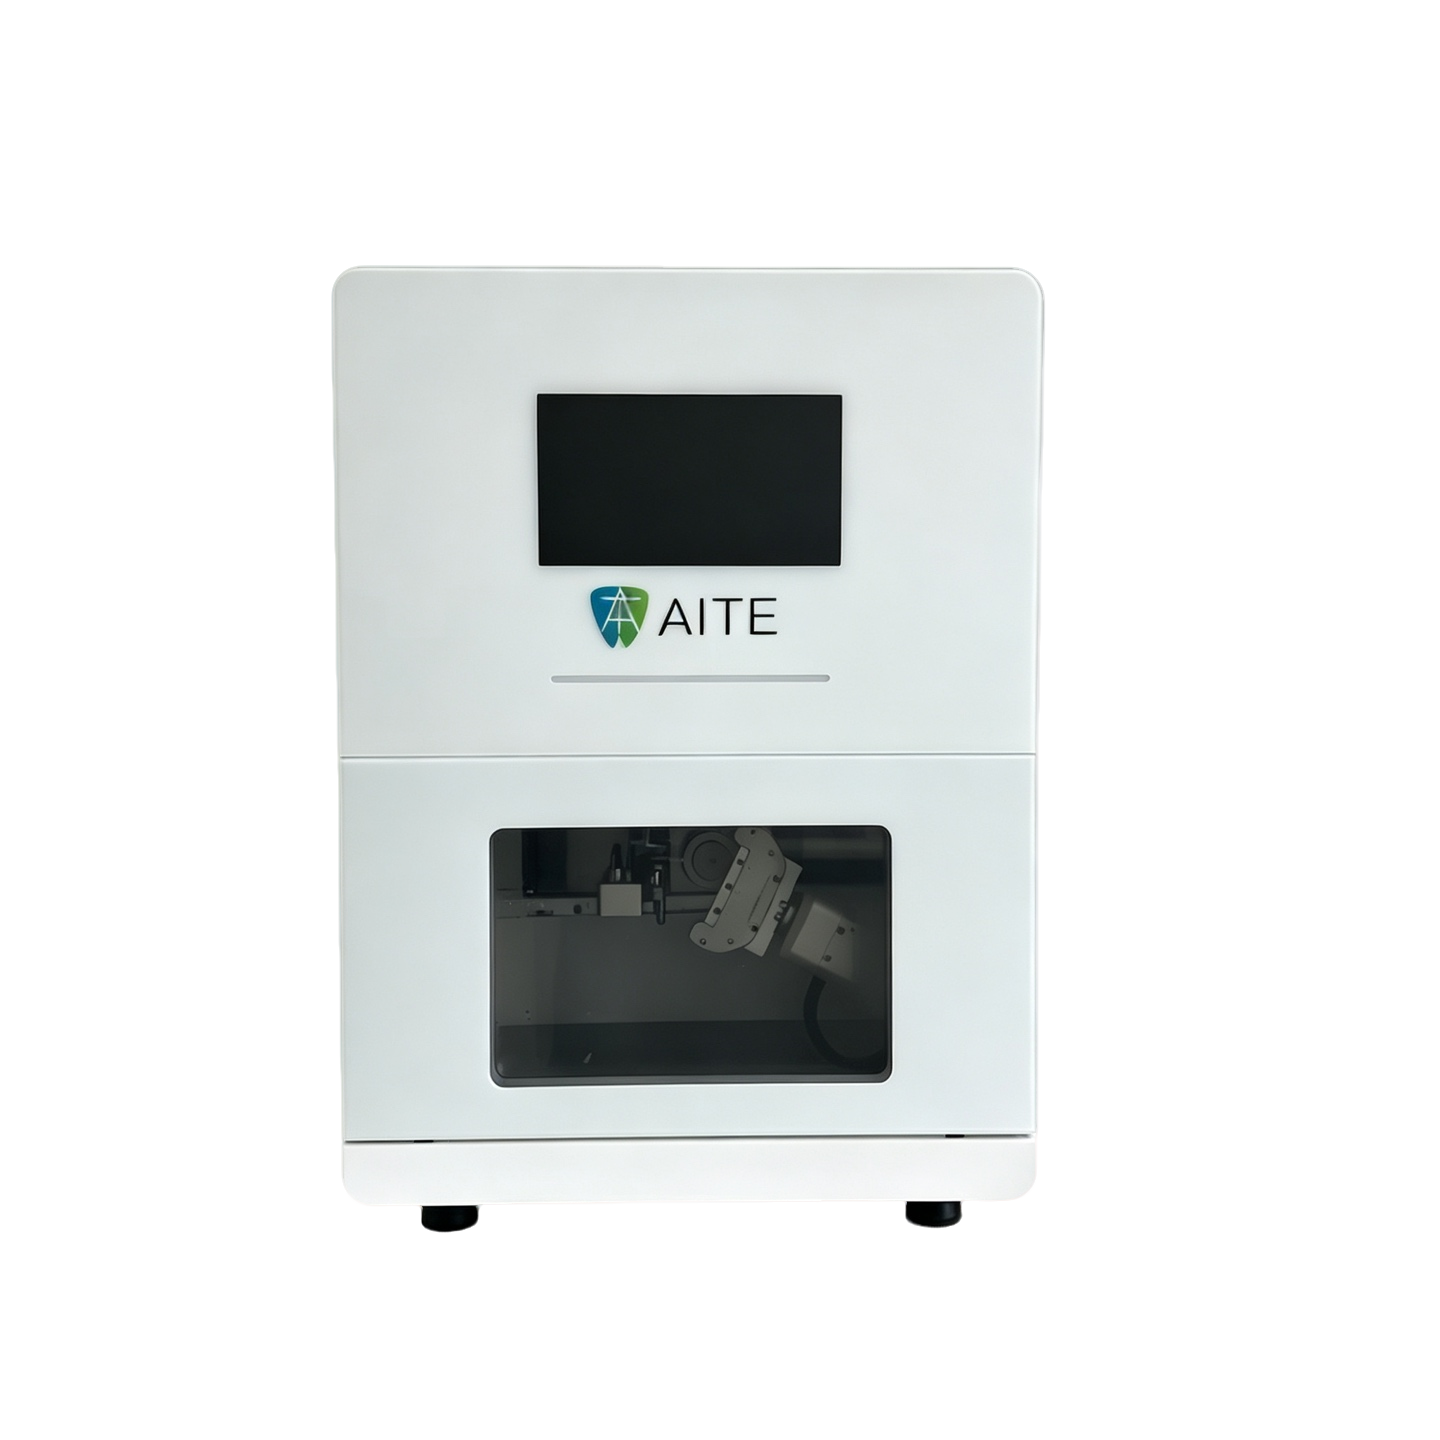
Freze tezgâhı, modern üretimde en çok yönlü araçlardan birini temsil eder ve tasarım özellikleri ile işletme gereksinimlerine bağlı olarak hem ıslak hem de kuru kesme işlemlerini gerçekleştirebilir. Bu iki kesme yöntemi arasındaki fark, sadece soğutma sıvısı kullanımıyla sınırlı değildir başvuru —aynı zamanda kesici takım tasarımı, iş mili devir sayısı optimizasyonu, toz yönetimi sistemleri ve termal kontrol stratejilerini de kapsar. Endüstriyel operatörler, ıslak kesme ile kuru kesme arasında seçim yapmanın, freze tezgâhının performans sınırını, bakım gereksinimlerini ve belirli malzemeler ile üretim hacimleri için uygunluğunu temelden etkilediğini fark etmelidir.
Freze Tezgâhı İşlemlerinde Soğutma Sistemleri ve Termal Yönetim
Islak Kesme Teknolojisi ve Soğutma Sıvısı Uygulaması
Islak kesme, freze tezgâhı ile yapılan bir işlemdir ve bu işlem sırasında kesme sıvısı, sürekli olarak kesici takım ile iş parçası arasındaki arayüzeye uygulanır. Bu soğutucu sıvı, birkaç kritik işlevi yerine getirir: malzeme kaldırılması sırasında oluşan ısıyı emer, kesici takım ile iş parçası arasındaki sürtünmeyi azaltır ve talaşları ile kalıntıları uzaklaştırır. Islak kesme için tasarlanmış bir freze tezgâhı genellikle entegre soğutucu sıvısı verme sistemleri, basınçlı nozullar ve harcanan sıvıyı yeniden döndüren ya da bertaraf eden toplama mekanizmalarına sahiptir. Islak kesmenin termal yönetim avantajı, özellikle paslanmaz çelik veya titanyum alaşımları gibi zor kesilen malzemeler işlenirken belirgin hale gelir; çünkü bu malzemelerde takım sıcaklıkları saniyeler içinde kritik seviyelere ulaşabilir.
Islak kesme işlemlerinde freze tezgâhının milinin ve kesici takımın sıcaklığı önemli ölçüde düşer; bu da doğrudan takım ömrünü uzatır ve daha yüksek kesme hızlarına izin verir. Soğutucu aynı zamanda bir kayganlaştırıcı olarak işlev görür, sürtünmeye bağlı ısı üretimini azaltır ve operatörlerin daha dar toleranslar ve üstün yüzey kaliteleri elde etmelerini sağlar. Ancak islak kesme, freze tezgâhının sıvı tahliye düzenekleri, soğutucu filtreleme sistemleri ve uzun süreli çalışma dönemleri boyunca sıvı bozulması ile bakteriyel büyümenin yönetilmesi için düzenli bakım protokolleri içermesini gerektirir.
Kuru Kesme Teknolojisi ve Hava Tabanlı Isı Dağıtımı
Kuru kesme, soğutma sıvısının tamamen kullanımını ortadan kaldırır ve bunun yerine havanın dolaşımı, kesici takım geometrisinin optimize edilmesi ve iş parçasının termal koşullarını kontrol altına almak için mil devir sayısının ayarlanması gibi yöntemleri kullanır. Bu yaklaşım, kesici takımın ısıya dayanıklılığını artıran ve sürtünmeyi en aza indiren özel olarak tasarlanmış kesici takımların kullanılmasını gerektirir. Bir freze tezgâhında kuru kesme işlemi, kesici uçta daha yüksek lokal sıcaklıklar oluşturur; bu nedenle termal hasarı ve erken takım aşınmasını önlemek amacıyla ilerleme hızının ve mil devir sayısının dikkatli bir şekilde belirlenmesi gerekir.
Kuru kesme işlemi için optimize edilmiş bir freze tezgâhı, sıcaklık artışını yönetmek amacıyla genellikle hava soğutma sistemleri, yüksek basınçlı hava memeleri veya kriyojenik soğutma teknikleri içerir. Sıvı soğutucu olmaması, freze tezgâhının soğutucuyla ilgili bakım işlemlerinden kaçınmasını sağlar ve bu da işletme karmaşıklığını azaltır. Ancak kuru kesmenin termal kısıtlamaları, uygulamayı genellikle daha düşük termal iletkenliğe sahip malzemelere veya freze tezgâhının sıvı destek olmadan kabul edilebilir kesici takım sıcaklıklarını koruyabileceği daha hafif malzeme kaldırma oranlarıyla gerçekleştirilen işlemlere sınırlar.
Freze tezgâhı kesme yöntemlerinin çevresel etkisi ve işletme verimliliği
Toz üretimi ve çalışma ortamı
Islak kesim ile kuru kesim arasındaki en belirgin farklardan biri, freze tezgâhlarında toz ve talaş yönetimidir. Kuru kesim, işyeri güvenliğini ve hava kalitesini korumak için özel toz emme sistemleri gerektiren bol miktarda havada asılı parçacık ve kuru talaş üretir. Kuru kesim modunda çalışan bir freze tezgâhı, mesleki sağlık standartlarına uyum sağlamak için yüksek kapasiteli emme ekipmanları, olası entegre vakum sistemleri ve düzenli hava filtresi bakımı gerektirir. Kuru kesim yaklaşımı, işlem sırasında görünür toz bulutları oluşturur; bu nedenle operatörlerin kişisel koruyucu ekipman kullanmaları ve freze tezgâhı tesisinin sağlam bir havalandırma altyapısına sahip olması gerekir.
Islak kesme, talaşları ve parçacıkları soğutma sıvısında tutarak havada süzülen tozu temelde ortadan kaldırır; bu da daha temiz bir çalışma ortamı ve daha basit bir çalışma alanı yönetimi sağlar. Freze tezgâhı operatörü, metal tozuna ve solunum yolu tahriş edicilerine daha az maruz kalır; bu da uzun vadeli işyeri sağlık sonuçlarını iyileştirir. Islak kesmede kullanılan soğutma sıvısı, gevşek parçacıkları taşıyıcı olarak işlev görür ve havaya yayılmalarını önler; dolayısıyla islak kesme yapan bir freze tezgâhı, tesisin havalandırma sistemleri ve toz toplama altyapısı üzerindeki yükü azaltır.
Soğutma Sıvısı Bertarafı ve Çevresel Hususlar
Freze tezgâhı ile ıslak kesim, soğutma sıvısı bertaraf sorumluluklarını beraberinde getirir; buna karşılık kuru kesim işlemlerinde bu sorun tamamen ortadan kalkar. Freze tezgâhından kaynaklanan kullanılmış kesme sıvılarının çevre düzenlemelerine uygun şekilde doğru şekilde işlenmesi ve bertaraf edilmesi gerekir; bu durum tekrarlayan bir işletme maliyeti ve lojistik hususudur. Islak kesim yapan bir freze tezgâhı tesisinin, düzenli testler, sıvı takviyesi, atık toplama ve potansiyel olarak tehlikeli madde işleme dahil olmak üzere soğutma sıvısı yönetim protokolleri uygulaması zorunludur. Buna karşın, freze tezgâhında kuru kesim sıvı atık üretmez; bu nedenle bu tür çevre uyumluluk yükümlülükleri ortadan kalkar ve tesiste tehlikeli madde ayak izi azalır.
Çevresel denge, kuru kesimin atık yönetimi açısından daha temiz işlemler sunduğunu göstermektedir; ancak freze tezgâhında ıslak kesim üstün toz kontrolü ve çalışma ortamı hava kalitesi sağlar. İlerleyici üreticiler giderek daha fazla fREZELEME MAKİNESİ gelişmiş filtreleme, soğutma sıvısı geri dönüşüm sistemleri ve hibrit soğutma yaklaşımları aracılığıyla bu rekabetçi çevresel ve işlemsel talepleri dengeleyen teknolojiler.
Frezeleme Makineleri İşlemleri İçin Malzeme Uyumluluğu ve Pratik Uygulama Senaryoları
Frezeleme Makinelerinde Nemli Kesmeye Uygun Malzemeler
Islak kesim, sert, ısıya duyarlı veya işlenmesi zor malzemeleri işleyen bir freze tezgâhı için üstün bir yöntemdir. Paslanmaz çelikler, alüminyum alaşımları, titanyum ve nikel bazlı süperalaşımlar, bir freze tezgâhına ısıl yönetim ve yağlama avantajları sağlayan islak kesimden yararlanır. Bu malzemeler talaş oluşumu sırasında aşırı sıcaklıklar üretir ve soğutma uygulamadan çalışan bir freze tezgâhı kabul edilebilir kesici ömrüne ya da yüzey kalitesine ulaşamaz. İslak kesim, bir freze tezgâhının daha yüksek kesme hızlarında çalışmasını ve daha sıkı boyutsal toleranslara ulaşmasını sağlar; bu nedenle hassas havacılık, tıbbi cihaz ve otomotiv bileşeni üretiminde standart yaklaşımdır.
Yüksek hassasiyetli yüzey işleme işlemlerinde kullanılan bir freze tezgâhı, modern ürün spesifikasyonlarının gerektirdiği yüzey kalitesini ve boyutsal doğruluğu elde etmek için neredeyse her zaman ıslak kesim yöntemini gerektirir. Çapakları uzaklaştırmak ve tutarlı termal koşulları korumak açısından ıslak kesimin sağladığı avantajlar, zorlu malzemelerden oluşan büyük üretim partilerinde sıkı toleransların sağlanmasının zorunlu olduğu durumlarda vazgeçilmez hâle gelir.
Freze tezgâhlarında kuru kesime uygun malzemeler
Kuru kesme işlemi, termal duyarlılığın daha düşük olduğu veya soğutucu sıvının nüfuz etmesinin zor olduğu bazı dökme demirler, alüminyum kompozitler ve metal olmayan malzemeler işlenirken etkili bir şekilde çalışır. Magnezyum alaşımları ve saf alüminyum gibi bazı yumuşak malzemeler, soğutucu sıvının kimyasal reaksiyonlara neden olması veya korozyonu teşvik etmesi sebebiyle aslında freze tezgâhında kuru koşullarda daha iyi işlenir. Kuru kesme için tasarlanmış bir freze tezgâhı, sıvı soğutucunun bulunmamasının reçinenin yumuşamasını veya parçacıkların delaminasyonunu engellediği kırılgan seramikler ve lif takviyeli kompozitlerin işlenmesinde üstün performans gösterir.
Soğutma sıvısı kullanmadan frezeleme makinesinde kesme işlemi, soğutma sıvısı kurulumu ve temizliği süresinin toplam işlenebilir zamanın önemli bir oranını oluşturduğu hızlı prototipleme ve kısa üretim serileri için de uygundur. Bir frezeleme makinesi operatörü, soğutma sistemi boşaltımı olmadan görevler arasında daha hızlı geçiş yapabilir; bu nedenle kuru kesme işlemi, iş atölyeleri ve esnek üretim ortamları için çekici bir seçenektir. Ancak kuru kesmenin performans sınırlamaları nedeniyle frezeleme makinesi genellikle takım ömrü başına daha az parça üretir ve boyutsal doğruluk gerektiren malzemelerle çalışırken zorlanabilir.
SSS
Frezeleme makinesinde ıslak ve kuru kesme arasındaki temel maliyet farkları nelerdir?
Freze tezgahında ıslak kesme, soğutma sistemleri, filtreleme ekipmanları ve bertaraf altyapısı için daha yüksek sermaye yatırımı gerektirir; ayrıca tekrarlayan soğutucu satın alma ve bakım giderleri de eklenir. Kuru kesme, soğutucu maliyetlerini ortadan kaldırır ancak daha yüksek ısı direnci için tasarlanmış özel kesici takımlar gerektirir; bu takımlar parça başına daha pahalı olabilir. Bir freze tezgahının toplam işletme maliyeti, üretim hacmi, malzeme türü ve takım ömrüne bağlıdır: zorlu malzemelerin yüksek hacimli üretimi için genellikle ıslak kesme daha ekonomiktir, oysa kısa dönemli işlemler için kuru kesme maliyetleri azaltabilir. Islak kesme ile kuru kesmenin bir freze tezgahı operasyonunda karşılaştırılması durumunda toplam maliyet hesaplamasına tesis altyapısı, bakım işçiliği ve atık yönetimi de dahil edilmelidir.
Bir freze tezgahı üretim sırasında ıslak kesmeden kuru kesmeye geçiş yapabilir mi?
Çoğu geleneksel frezeleme makinesi, hem ıslak hem de kuru işleme için değil, yalnızca biri için tasarlanmıştır; ancak bazı gelişmiş modeller çift kip yeteneğine sahiptir. Özel olarak ıslak kesim için tasarlanmış bir frezeleme makinesi, kuru kesim sırasında basitçe devre dışı bırakılamayacak şekilde soğutma sıvısı verme sistemleri ve tahliye düzenlemeleri içerir; aksi takdirde kuru kesim parçaları sıvı ile kontamine olabilir. Buna karşılık, kuru kesim yapan bir frezeleme makinesini tam ıslak kesim yeteneğiyle donatmak, mil tasarımı, iş masası tahliyesi ve soğutma sıvısı dolaşım sistemlerinde önemli değişiklikler gerektirir. Bazı modern frezeleme makinesi üreticileri, geçiş yapmaya izin veren hibrit sistemler sunar; ancak bu işlem, doğru çalışmayı sağlamak için manuel takım değişimi ve sistem doğrulaması gerektirir ve böylece üretim programı sırasında sık sık geçiş yapmayı pratik hâle getirmez.
Islak ve kuru kesim seçimi, frezeleme makinesi takımı seçimini nasıl etkiler?
Freze tezgâhında ıslak kesim, soğutucu sıvının yağlama ve termal yönetim sağlaması nedeniyle daha keskin kesici kenarlara ve daha düşük talaş kaldırma açılarına sahip geometrik olarak verimli takımların kullanılmasına izin verir. Kuru kesim ise freze tezgâhı operatöründen, özel olarak tasarlanmış geometrilere sahip takımlar seçmesini, dayanıklılık için artırılmış uç yarıçapına sahip takımları kullanmasını ve yüksek sıcaklıklara dayanabilen kaplamalı karbür veya seramik gibi malzemelerden yapılmış takımları tercih etmesini gerektirir. Bir freze tezgâhının takım kütüphanesi, uygulanan kesim yöntemine uygun olmalıdır: Islak kesim için tasarlanan takımlar kuru işlemlerde kullanıldığında hasar görür; buna karşılık kuru kesim için geliştirilen takımların ıslak freze tezgâhlarında kullanılması yetersiz talaş kaldırma hızlarına ve yüzey kalitesine yol açabilir. Takım uyumluluğu, herhangi bir freze tezgâhı için ıslak ve kuru kesim yeteneklerini birbirinden ayıran kritik bir işletme kısıtıdır.