
 EN
Nam dastgohlari va quruq dastgohlari o'rtasidagi farqni tushunish, aniqlikni talab qiladigan frezalash dastgohlari jarayonlariga tayanadigan ishlab chiqaruvchilar va dastgoh operatorlari uchun juda muhim. Ikkala usul ham turli amaliy maqsadlarga xizmat qiladi va ularning birini tanlash bevosita ishlab chiqarish samaradorligiga, asboblar yaroqlilik muddatiga va ishlov berilayotgan detallarning sifatiga ta'sir qiladi. Nam kesish uchun jihozlangan frezalash dastgohi asosan quruq kesish dastgohidan farq qiladi va bu farq materialni olib tashlash tezligiga, atrof-muhit sharoitlariga hamda umumiy frezalash samaradorligiga ta'sir qiladi. Bu to'liq qo'llanma zamonaviy frezalash dastgohlari texnologiyasi doirasida nam va quruq kesish usullarining qanday farq qilishini tushuntiradi va qaror qabul qiluvchilarga ularning aniq ishlab chiqarish ehtiyojlariga mos keladigan usulni tanlashda yordam beradi.
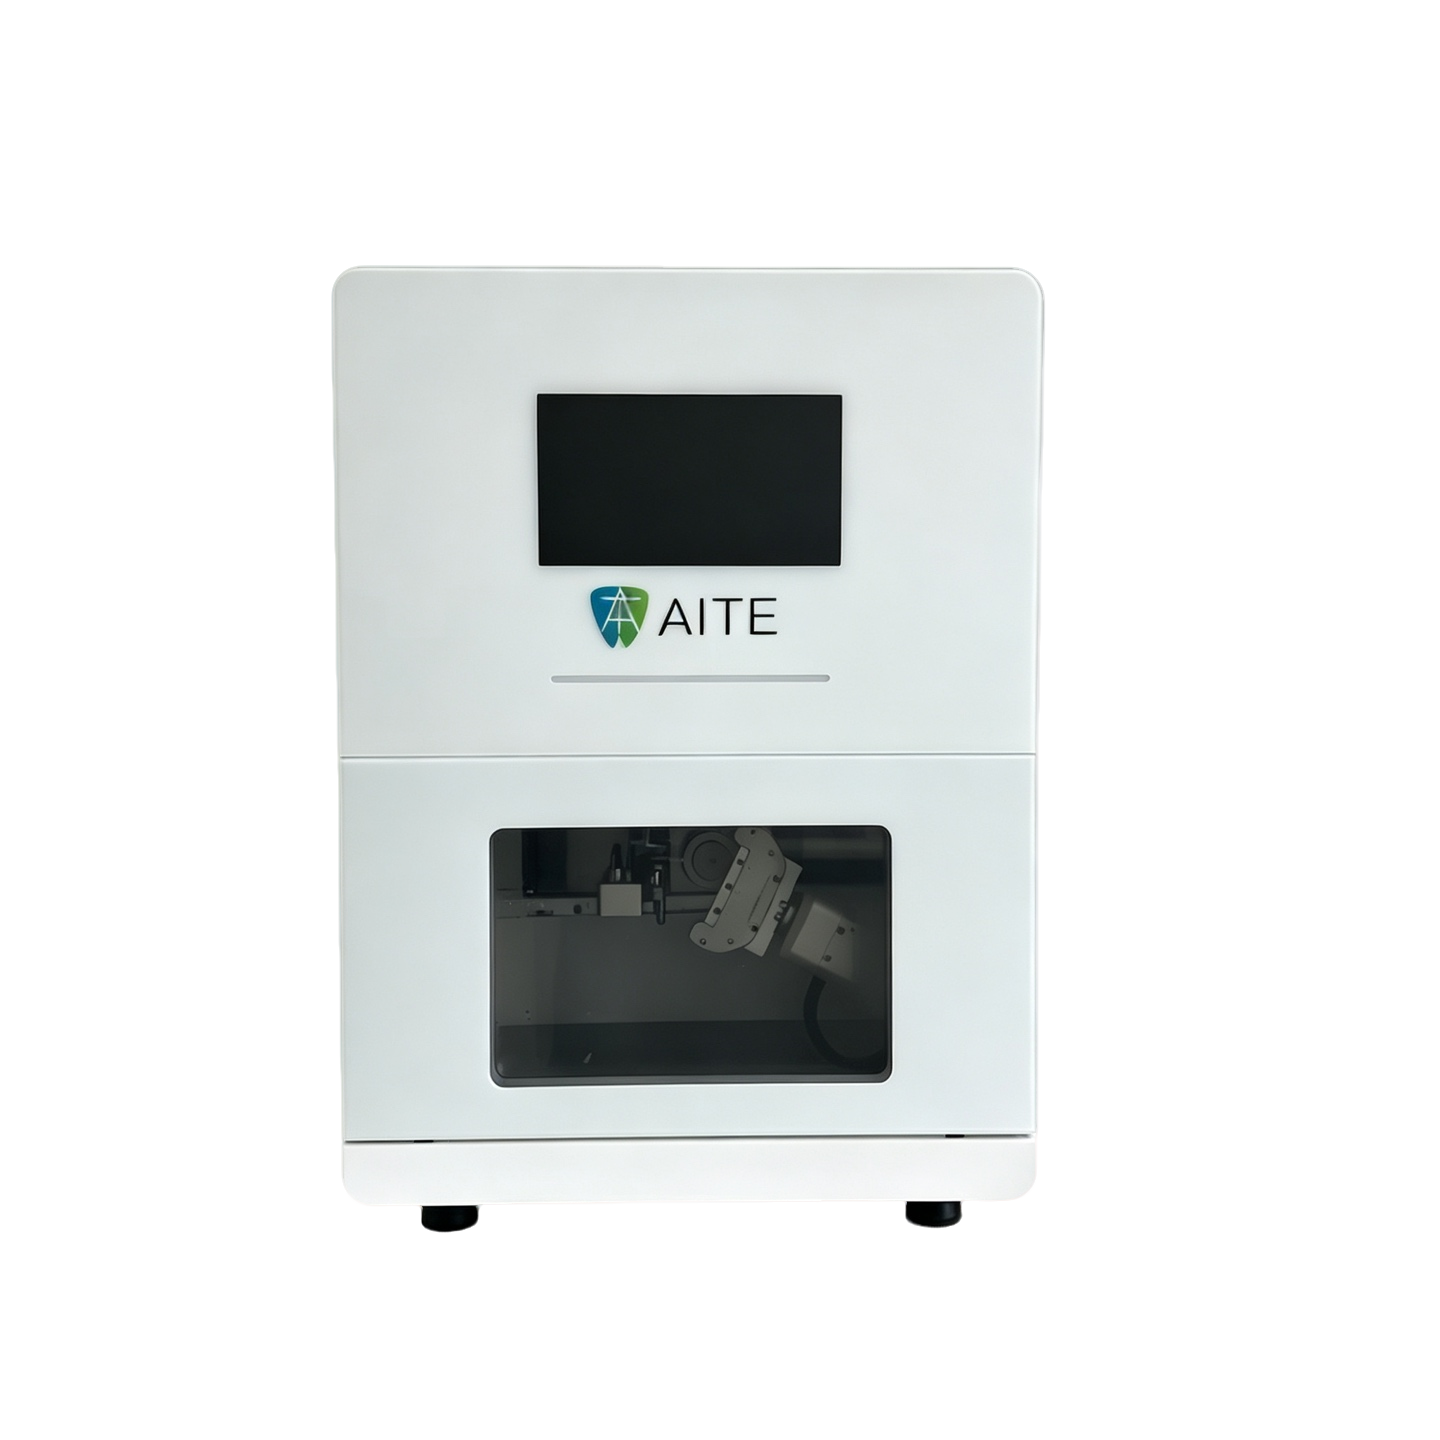
Frezezlash stanog'i zamonaviy ishlab chiqarishda eng ko'p qo'llaniladigan vositalardan biridir; u dizayn spetsifikatsiyalari va operatsion talablarga qarab nam yoki quruq kesish operatsiyalarini bajarish qobiliyatiga ega. Bu ikkala kesish usuli o'rtasidagi farq faqat sovutish suviga cheklangan emas ariza —u asbob dizayni, o'q aylanish tezligini optimallashtirish, changni boshqarish tizimlari va issiqlikni nazorat qilish strategiyalarini ham o'z ichiga oladi. Sanoat operatorlari nam kesish yoki quruq kesishni tanlashning frezezlash stanog'ining ishlash doirasi, texnik xizmat ko'rsatish talablari hamda aniq materiallar va ishlab chiqarish hajmlari uchun mosligini asosan shakllantirishini anglashi kerak.
Frezezlash stanog'ida sovutish tizimlari va issiqlikni boshqarish
Nam kesish texnologiyasi va sovutish suvining qo'llanilishi
Mill qilish usulida nam kesish — kesish jarayonida kesuvchi suyuqlikni doimiy ravishda kesuvchi asbob va ishlov berilayotgan detallar orasidagi chegaraga yetkazishni nazarda tutadi. Bu sovutgich bir necha muhim vazifalarni bajaradi: materialni olib tashlash paytida hosil bo'ladigan issiqlikni yutadi, kesuvchi asbob va ishlov berilayotgan detallar orasidagi ishqalanishni kamaytiradi hamda chiplar va changlarni olib tashlaydi. Nam kesish uchun mo'ljallangan mill qilish usulida ishlatiladigan apparatlar odatda integratsiyalangan sovutgich yetkazib berish tizimlarini, bosimli quvurlarni va sarflangan sovutgichni qayta aylanishga yoki chiqarib tashlashga mo'ljallangan to'plash mexanizmlarini o'z ichiga oladi. Nam kesishning issiqlikni boshqarish afzalligi ayniqsa qiyin kesiladigan materiallar — masalan, chelakli po'lat yoki titan qotishmalari — bilan ishlaganda aniqroq namoyon bo'ladi; chunki bunday materiallar bilan ishlaganda kesuvchi asbobning harorati soniya ichida kritik darajaga yetishi mumkin.
Suvli kesish jarayonida frezada buriladigan o'q va kesuvchi asbobning harorati sezilarli darajada pasayadi, bu bevosita asbobning xizmat ko'rsatish muddatini uzartiradi va yuqori kesish tezliklarini ta'minlaydi. Sovutgich shuningdek, ishqalanishga bog'liq issiqlik hosil bo'lishini kamaytiruvchi moylash vositasi sifatida ham ishlaydi va operatorlarga aniqroq chiziqlar va yuqori sifatli sirt finishini qo'llash imkonini beradi. Biroq, suvli kesish uchun freza mashinasida suvni chiqarish tizimi, sovutgichni filtrlash tizimlari va suyuqlikning buzilishi hamda uzun muddatli ishlash davomida bakteriyalar rivojlanishini boshqarish uchun doimiy texnik xizmat ko'rsatish protokollari bo'lishi kerak.
Quruq kesish texnologiyasi va havo asosidagi issiqlik tarqalishi
Quruq kesish — sovutish suyuqligidan umuman foydalanmaydi, balki mill mashinasidagi issiqlik sharoitlarini boshqarish uchun havo aylanishidan, kesuvchi qurolning geometriyasini optimallashtirishdan va aylanish tezligini nazorat qilishdan foydalanadi. Bu usul mill mashinasining yuqori issiqlikga chidamli va ishqalanishni minimal darajada kamaytiradigan maxsus loyihalangan kesuvchi qurollardan foydalanishini talab qiladi. Mill mashinasida quruq kesish kesuvchi qurol uchidagi lokal issiqlikni oshiradi, shuning uchun issiqlikka bog'liq zararlanish va tez yeyilishni oldini olish uchun og'irlik tezligini (feed rate) va aylanish tezligini ehtiyotkorlik bilan tanlash kerak.
Quruq kesish uchun optimallashtirilgan frezalash stanog‘i ko‘pincha temperaturani boshqarish uchun havo sovutish tizimlarini, yuqori bosimli havo quvurlarini yoki hatto kriogenik sovutish usullarini qo‘llaydi. Suyuq sovutgichning yo‘qligi frezalash stanog‘ining sovutgichga bog‘liq texnik xizmat ko‘rsatishini oldini oladi va ishlab chiqarish murakkabligini kamaytiradi. Biroq, quruq kesishning issiqlik cheklovlari odatda uning qo‘llanilishini past issiqlik o‘tkazuvchanlikka ega materiallarga yoki frezalash stanog‘i kesish vositasining haroratini suyuq yordamisiz qabul qilish mumkin bo‘lgan yengil material olib tashlash tezliklarini talab qiladigan operatsiyalarga cheklashga olib keladi.
Frezalash stanog‘i kesish usullarining atrof-muhitga ta’siri va ishlab chiqarish samaradorligi
Chang hosil bo‘lishi va ish joyi muhiti
Nam kesish va quruq kesish o'rtasidagi eng ko'rinib turadigan farqlardan biri — chang va chiplarni boshqarishdir. Quruq kesish jarayonida havoda ko'p miqdordagi zarrachalar va quruq chiplar hosil bo'ladi; shu sababli ish joyining xavfsizligini saqlash va havo sifatini yaxshilash uchun maxsus changni yig'ish tizimlari talab qilinadi. Quruq kesish rejimida ishlaydigan frezer mashinasi yuqori quvvatli chiqarish jihozlarini, ehtimol integratsiyalangan vakuum tizimlarini va kasb-hunar sog'liqni saqlash standartlariga mos kelish uchun muntazam ravishda havo filtrlarini texnik xizmat ko'rsatishni talab qiladi. Quruq kesish usuli ish paytida ko'rinadigan chang bulutlarini hosil qiladi; shu sababli operatorlar shaxsiy himoya vositalaridan foydalanishlari va frezer mashinasi ob'ekti uchun kuchli ventilyatsiya infratuzilmasi ta'minlanishi kerak.
Suvli kesish — bu chiplar va zarralarni sovutish suyuqligiga ushlab qo‘yish orqali havoda bo‘ronlaydigan changni deyarli butunlay yo‘q qilishdir; bu ish joyini tozalash va boshqarishni osonlashtiradi. Suvli kesishda ishlovchi metall chang va nafas olishni qiyinlashtiruvchi moddalarga kamroq duch keladi, natijada uzoq muddatli ish joyi sog‘lig‘i yaxshilanadi. Sovutish suyuqligi suvli kesishda zarralarni olib yuruvchi vosita sifatida ishlaydi va ularning havoga tarqalishini oldini oladi; shu sababli suvli kesishdan foydalangan frezerda korxona ventilyatsiya tizimlari va chang yig‘ish infratuzilmasiga yuklama kamayadi.
Sovutish suyuqligini chiqarish va atrof-muhitga ta’siri
Mill qilish mashinasi yordamida nam kesish sovuq suyuqlikni chiqarish mas’uliyatini keltirib chiqaradi, bu esa quruq kesish usuli bilan umuman qilinmaydi. Mill qilish mashinasidan foydalangan holda ishlatilgan kesish suyuqliklari atrof-muhitga zarar yetkazmaslik qoidalariga muvofiq to’g’ri qayta ishlash va chiqarilishini talab qiladi; bu doimiy operatsion xarajat va mantiqiy jihatdan hisobga olinadigan omil hisoblanadi. Nam kesish usulidan foydalangan mill qilish mashinasi obyekti sovuq suyuqlikni boshqarish protokollarini amalga oshirishi kerak: muntazam tekshiruvlar, suyuqlikni to’ldirish, chiqindi yig’ish va ehtimoliy xavfli moddalarni boshqarish. Aksincha, mill qilish mashinasida quruq kesish suyuq chiqindilarni hosil qilmaydi; shu sababli atrof-muhitga mos kelish talablari yo’qoladi va obyektning xavfli moddalar izi kamayadi.
Atrof-muhitga ta’sirini muvozanatlash maqsadida quruq kesish chiqindi boshqaruvidan nuqtai nazar tozaro ishlab chiqarishni ta’minlaydi, lekin mill qilish mashinasida nam kesish changni nazorat qilishda va ish joyidagi havo sifatida yuqori samaradorlikka erishish imkonini beradi. Rivojlanayotgan ishlab chiqaruvchilar barcha tomonlama afzalliklarga ega bo’lgan yechimlarni tanlashga intilmoqda. fREZALASH MASHINASI ilg'or filtratsiya, sovutish suyuqligini qayta ishlash tizimlari hamda g'ibrid sovutish usullari orqali ushbu bir-biriga zid ekologik va operatsion talablarga muvozanat o'rnatadigan texnologiyalar.
Frezez mashinalarida ishlashda materiallar mosligi va amaliy qo'llanish vaziyatlari
Frezez mashinalarida nam kesish uchun mos materiallar
Nam kesish qattiq, issiqlikka sezgir yoki qiyin qayta ishlanadigan materiallarni ishlovchi frezalash stanogida yuqori samaradorlikka erishishni ta'minlaydi. Nam kesish usuli frezalash stanogida termik boshqaruv va moylash afzalliklarini beradi, shu sababli ham zanglamaydigan po'latlar, alyuminiy qotishmalari, titan va nikel asosidagi superqotishmalar bundan foydalanadi. Bu materiallar chip hosil qilish paytida juda yuqori haroratlarga sabab bo'ladi va sovutgichsiz frezalash stanogida qondiriladigan qurollarning xizmat muddati hamda sirt sifati talablarga javob bermaydi. Nam kesish usuli frezalash stanogiga yuqori kesish tezligini saqlash va aniqroq o'lchovli doimiyliklarga erishish imkonini beradi; shu sababli ham u aniq aerokosmik, tibbiy uskunalar va avtomobil komponentlarini ishlab chiqarishda standart usul hisoblanadi.
Zamonaviy mahsulotlar spetsifikatsiyalari talab qiladigan sirt sifati va o'lchov aniqligini erishish uchun yuqori aniqlikdagi yakuniy ishlov berish operatsiyalarida ishlov berish mashinasi deyarli doimio suvli kesish usulidan foydalanadi. Suvsiz kesishda chipni chiqarib tashlash va barqaror issiqlik sharoitini saqlash qobiliyati, ishlov berish mashinasining qiyin materiallardan katta seriyali ishlab chiqarishda aniq o'lchovlar doirasida ishlashi uchun zarur hisoblanadi.
Ishlov berish mashinalarida suvsiz kesishga mos materiallar
Quruq kesish — issiqlikka chidamliligi past yoki sovutgichning kirib borishi qiyin bo'lgan ba'zi cho'kma temir, alyuminiy kompozitlar va no-metallik materiallarni frezalash uskunasi bilan ishlov berishda samarali ishlaydi. Magniy qotishmalari va toza alyuminiy kabi ba'zi yumshoq materiallar frezalash uskunasida quruq sharoitda yaxshiroq ishlanadi, chunki sovutgich ba'zan kimyoviy reaksiyalarga sabab bo'ladi yoki korroziyani kuchaytiradi. Quruq kesish uchun mo'ljallangan frezalash uskunasi rezinaning yumshashini yoki zarrachalarning ajralishini oldini oluvchi suyuq sovutgichsiz ishlash kerak bo'lgan shaffof keramika yoki tolali mustahkamlangan kompozitlarni ishlov berishda ajoyib natija beradi.
Suvsiz kesish mill mashinasida ham tez prototip yaratish va qisqa seriyali ishlab chiqarish uchun mos keladi, chunki sovutgich tizimini sozlash va tozalash vaqti umumiy ishlash vaqtining katta qismini tashkil qiladi. Mill mashinasi operatori sovutgich tizimini tozalashga ehtiyoj qolmasdan vazifalarga tezroq o'tishi mumkin, shu sababli suvsiz kesish ish joylari va moslashuvchan ishlab chiqarish muhitlari uchun jalb qiluvchi variantdir. Biroq, suvsiz kesishning ishlash cheklovlari tufayli mill mashinasi odatda bir kesish qurolining xizmat muddati davomida kamroq detallar ishlab chiqaradi va aniq o'lchovli nazorat talab qiladigan materiallar bilan ishlashda qiyinchiliklarga duch kelishi mumkin.
Tez-tez so'raladigan savollar
Mill mashinasida nam va suvsiz kesish o'rtasidagi asosiy xarajat farqlari nimalardir?
Mill asboblarida nam kesish sovutish tizimlari, filtratsiya jihozlari va chiqindilarni util qilish infratuzilmasi uchun yuqori boshlang'ich investitsiyalarni talab qiladi, shuningdek, doimiy ravishda sovutish suyuqliklarini sotib olish va ularga texnik xizmat ko'rsatish xarajatlari ham bor. Quruq kesish sovutish xarajatlarini yo'q qiladi, lekin bu usulda ishlatiladigan kesuvchi asboblar yuqori issiqlikga chidamli bo'lishi kerak, shu sababli ular har bir asbob uchun qimmatroq bo'lishi mumkin. Mill asboblarining umumiy ishlash xarajatlari ishlab chiqarish hajmi, material turi va asbobning foydalanish muddatiga bog'liq — qiyin materiallardan yuqori hajmda mahsulot ishlab chiqarishda odatda nam kesish iqtisodiy jihatdan maqsadga muvofiqroq bo'ladi, quruq kesish esa qisqa muddatli ishlab chiqarishda xarajatlarni kamaytirishi mumkin. Nam kesish va quruq kesishni mill asboblarida solishtirishda umumiy xarajatlarni hisoblashda korxona infratuzilmasi, texnik xizmat ko'rsatish uchun mehnat xarajatlari va chiqindilarni boshqarish ham hisobga olinishi kerak.
Mill asboblarida ishlab chiqarish jarayonida nam va quruq kesish usullarini almashtirish mumkinmi?
Aksariyat anʼanaviy frezeralar faqat nam yoki quruq ishlash uchun moʻljallangan, lekin baʼzi ilgʻor modellar ikki rejimli imkoniyatlarga ega. Nam kesish uchun maxsus loyihalangan frezerda sovutish suyuqligini yetkazib berish tizimlari va chiqarish tizimlari mavjud boʻlib, ular quruq kesish uchun oddiygina oʻchirilishi mumkin emas, chunki bu quruq kesish ishlov berilayotgan detallarga suyuqlikning kirib borishiga sabab boʻlishi mumkin. Aksincha, quruq kesish uchun moʻljallangan frezeraga toʻliq nam kesish qobiliyatini qoʻshish uchun oʻq dizaynini, ish stolining chiqarish tizimini va sovutish suyuqligini aylanish tizimini keng qamrovli oʻzgartirishlar talab qilinadi. Baʼzi zamonaviy frezer ishlab chiqaruvchilari oʻtish imkonini beradigan gibrid tizimlarni taklif etadi, lekin bu jarayon qoʻlda asbobni almashtirishni va tizimni tekshirishni talab qiladi; shuning uchun ishlab chiqarish jadvalida tez-tez rejimlar oʻrtasida oʻtish amaliy emas.
Nam va quruq kesishni tanlash frezer asboblarini tanlashga qanday taʼsir qiladi?
Frezezda nam kesish — sovutgich suyuqlik kesish qirralarini yaxshiroq ishlashga imkon beradigan, o'tkirroq kesish qirralari va kichikroq qo'llanma burchaklariga ega geometrik jihatdan samarali asboblar ishlatishga imkon beradi, chunki sovutgich g'ishtlanishni ta'minlaydi va issiqlikni boshqaradi. Quruq kesishda frezez operatori maxsus loyihalangan geometriyaga ega, mustahkamlik uchun kattaroq asbob burun radiusiga ega va yuqori haroratlarga chidamli, masalan, qoplamali karbid yoki sirkoniydan tayyorlangan asboblar tanlashi kerak. Frezezning asboblar kutubxonasi uning kesish usuliga mos kelishi kerak — nam kesish uchun mo'ljallangan asboblar quruq ishlashda shikastlanadi, va aksincha, quruq kesish uchun mo'ljallangan asboblar nam frezezda ishlatilsa, materialni yetarli darajada olib tashlamaslik va sirt sifatining pasayishiga sabab bo'ladi. Asboblar mosligi — frezezda nam va quruq kesish qobiliyatlarini ajratib turadigan muhim operatsion cheklovdir.