
 EN
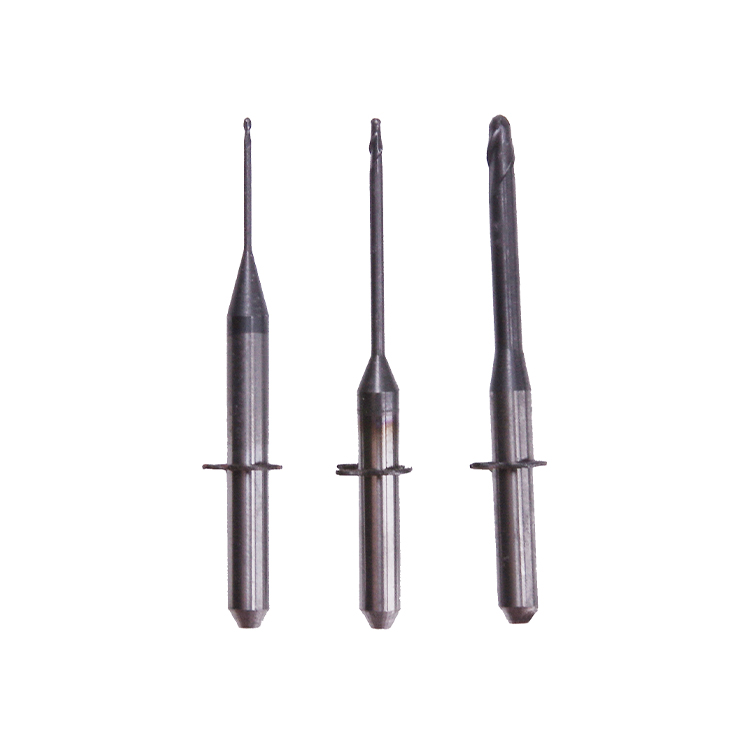
Trvanlivost frezovací bursy je kritickým faktorem v zubních a průmyslových obráběcích operacích, přímo ovlivňujícím výrobní náklady a provozní účinnost. Diamantové frézovací bursy se staly preferovanou volbou pro odborníky, kteří vyžadují prodlouženou životnost nástrojů a konzistentní výkon po stovky hodin nepřetržitého použití. Pochopení toho, proč frézovací bursy s diamantovým povlakem a pokročilým konstrukčním řešením vydrží výrazně déle než konvenční alternativy, vyžaduje analýzu materiálové vědy, konstrukčního inženýrství a tepelného managementu, které odlišují vysoce kvalitní frézovací bursy od standardních možností.

Když zubní technici a průmysloví obráběči investují do kvalitních frézovacích brousek, kupují více než jen řezný nástroj. Získávají přesný nástroj navržený tak, aby odolal extrémním silám, abrazivnímu kontaktu a tepelnému namáhání bez ztráty výkonu. Rozdíl mezi frézovacími brousky, které selžou po několika hodinách, a těmi, které spolehlivě fungují po tisíce frézovacích operací, spočívá v základních materiálech, technologii povlaků a optimalizaci konstrukce, které výrobci uplatňují.
Složení materiálu a technologie diamantového povlaku
Porozumění struktuře diamantové vrstvy ve frézovacích brouskách
Výjimečná životnost fréz s diamantovým povrchem vyplývá z vícevrstvé konstrukce řezné hlavy. Vysoce kvalitní frézy mají na pracovní ploše přesně navázanou vrstvu diamantových krystalů, obvykle nanášenou pomocí pokročilých procesů elektrolytického nánosu nebo CVD povlaku. Tento diamantový povlak poskytuje vynikající tvrdost – hodnotu 10 na Mohsově stupnici tvrdosti – a umožňuje frézám obrábět zirkoniové a keramické materiály i jiné abrazivní látky bez ztráty ostrosti řezné hrany. Molekulární vazba mezi diamantovými částicemi a kovovým podkladem zajistí, že frézy zachovají svou strukturální integritu i při opakovaném namáhání, které by způsobilo rozbití běžných karbidových nástrojů.
Substrátový materiál pod diamantovou vrstvou také významně přispívá k výkonu a trvanlivosti frézovacích burs. Vysokokvalitní frézovací burs používají základny z karbidu wolframu nebo specializovaných ocelových slitin, které zajišťují jak tuhost, tak odolnost proti nárazu. Tento dvoumateriálový přístup umožňuje frézovacím burs absorbovat vibrace a mechanické rázy bez prasknutí, zatímco diamantový povrch udržuje svou řeznou účinnost po celou dobu delších frézovacích operací. Tepelná vodivost substrátu rovněž ovlivňuje, jak efektivně frézovací burs odvádějí teplo vznikající při vysokorychlostních řezných operacích.
Metody spojování prodlužující životnost frézovacích burs
Metoda použitá k připevnění diamantových částic k podkladu frézovacích brousek přímo určuje, jak dlouho bude povlak zůstat účinný. Elektrolyticky pokovené diamantové frézovací brousky mají jednotlivé diamantové krystaly upevněné tenkou vrstvou kovu, což umožňuje maximální expozici diamantové řezné plochy a vynikající definici hrany. Tato metoda spojování zajišťuje, že frézovací brousky zachovávají ostrost po celou dobu delšího používání a zároveň odolávají předčasnému opotřebení v oblastech vystavených vysokému tření. Pokročilí výrobci navíc používají sekundární spojovací vrstvy, které posilují adhezi diamantu a brání předčasnému oddělení diamantového povlaku od základny frézovacích brousek i za extrémního provozního zatížení.
Různé technologie lepení ovlivňují reakci fréz na tepelné cyklování a mechanické namáhání. Frézy s keramickým lepidlem nabízejí vynikající odolnost proti teplu, ale pomalejší řeznou rychlost, zatímco frézy s kovovým lepidlem umožňují rychlejší odstraňování materiálu při střední odolnosti proti opotřebení. Výběr mezi těmito metodami lepení rozhoduje o tom, zda frézy dosáhnou maximální životnosti pro konkrétní aplikace – ať už jde o broušení citlivých restorací nebo přípravu několika rámů z oxidu zirkoničitého v rychlém sledu.
Geometrický návrh a inženýrské inovace
Jak tvar fréz ovlivňuje řeznou účinnost a opotřebení
Geometrický profil frézovacích burs byl vyvinut na základě rozsáhlého výzkumu tak, aby optimalizoval řeznou činnost a současně minimalizoval koncentraci napětí na řezné hlavici. Moderní frézovací burs jsou vybaveny přesně utvarovanými závity, které efektivně odvádějí třísky od obrobku, čímž snižují tření a hromadění tepla, jež urychlují opotřebení nástroje. Radiální úhel uvolnění, axiální úhel uvolnění a geometrie závitů profesionálních frézovacích burs jsou vypočteny tak, aby zajistily optimální odvod třísek bez ohrožení strukturální pevnosti. Pokud se třísky uvíznou ve závitech frézovacích burs, způsobují zaseknutí, nadměrné zahřívání a předčasné selhání; správný geometrický návrh toto zabrání díky vědecky přesnému výrobnímu procesu.
Poměr průměru a délky frézovacích burs také ovlivňuje jejich provozní životnost. Frézovací burs s optimalizovaným poměrem délky k průměru vykazují lepší odolnost proti vibracím a chvění, což jsou hlavní příčiny urychleného opotřebení a poruchy nástroje. Inženýři navrhující vysoce kvalitní frézovací burs zohledňují kritické rychlostní hranice, dynamiku vřetene a vlastnosti materiálů obrobků, aby stanovili rozměry, které maximalizují stabilitu a kvalitu kontaktu řezné hrany. Tato přesnost ve geometrickém návrhu vysvětluje, proč frézovací burs renomovaných výrobců trvají konzistentně třikrát až pětkrát déle než obecné nebo špatně navržené alternativy.
Konfigurace drážek a uchování řezné hrany
Pokročilé frézovací bursy často obsahují vícefrézové konfigurace, které rovnoměrněji rozdělují řezné síly po povrchu diamantového povlaku. Jednofrézové frézovací bursy soustředí veškerou řeznou činnost na jednu hranu, což způsobuje rychlé soustředění opotřebení. Vícefrézové konstrukce rozdělují zátěž tak, že každá část frézovací bursy se mezi jednotlivými řeznými cykly ochladí, čímž se výrazně prodlouží celková životnost nástroje. Navíc je úhel šroubovice fréz v kvalitních frézovacích bursech optimalizován pro konkrétní typy materiálů – ať už jde o měkké keramiky, tvrdou zirkonii nebo kompozitní materiály – a zajišťuje tak agresivní řezání při zachování ostrosti řezné hrany.
Zaoblení hran a rohů u frézovacích burs přispívá k jejich životnosti tím, že brání vzniku mikrotrhlin, které zahajují selhání nástroje. Pokud jsou řezné hrany frézovacích burs přesně zaobleny pomocí technik přesného broušení, odolávají lámání a zachovávají svou geometrickou přesnost po tisíce frézovacích operací. Mikrogeometrie řezné hrany u vysoce kvalitních frézovacích burs je řízena s přesností v řádu mikrometrů, čímž se zajišťuje konzistentní výkon a předvídatelné vzorce opotřebení, které umožňují technikům plánovat výměnu nástrojů na základě skutečného stavu frézovacích burs místo libovolných časových intervalů.
Tepelná správa a odvod tepla
Úloha tepelných vlastností při trvanlivosti frézovacích burs
Vznik tepla při obrábění je jedním z nejvýznamnějších faktorů ovlivňujících životnost frézovacích burs. Výkonné konstrukce proto zahrnují několik strategií řízení tepla. Při vysokých otáčkách frézovacích burs vzniká třením na rozhraní nástroje a materiálu významné množství tepla, které může poškodit jak diamantové povlaky, tak podkladní materiál. Vysoce kvalitní frézovací burs jsou navrženy tak, aby umožňovaly rychlé odvádění tepla z řezné oblasti do okolního vřetene nebo chladicího systému díky cestám s vysokou tepelnou vodivostí. Tepelné roztažnosti podkladního materiálu jsou přizpůsobeny diamantové vrstvě, aby se zabránilo odštěpování způsobenému rozdílnou roztažností během cyklů zahřívání a ochlazování.
Chladicí aplikace metodika také interaguje s tepelnými vlastnostmi frézovacích burs, čímž prodlužuje jejich životnost. Frézovací burs s optimalizovanou geometrií závitů a odváděním třísek efektivněji směrují chladicí kapalinu k řezné hraně, což zvyšuje účinnost odvádění tepla. Vysokovýkonné frézovací burs často mají malé průchozí otvory nebo vylepšené povrchové úpravy, které zlepšují dodávku chladicí kapaliny, snižují maximální teploty působící na diamantový povlak a umožňují frézovacím burs pracovat při vyšších rychlostech bez urychleného opotřebení. Tato schopnost řízení tepla znamená, že kvalitní frézovací burs dokážou provést výrazně více cyklů odstraňování materiálu, než je dosaženo kritérií opotřebení vyžadujících ukončení jejich životnosti.
Zamezení poškození frézovacích burs způsobeného tepelným cyklováním
Opakované tepelné cyklování během výrobních šarží vyvolává napětí v frézovacích burs na rozhraní mezi diamantovým povlakem a podkladovým materiálem. Prémiové frézovací burs zahrnují techniky uvolnění tepelného napětí během výroby, včetně řízených chladicích procesů a mezilehlých žíhacích kroků, které snižují zbytkové napětí. Frézovací burs vyrobené těmito metodami vykazují výjimečnou odolnost proti odštěpování a tepelné únavě, přičemž zachovávají konzistentní výkon i za proměnlivých tepelných podmínek během celého výrobního dne. Pokročilí výrobci také využívají vědu o materiálech ke výběru slitin pro podkladový materiál s koeficienty teplotní roztažnosti odpovídajícími diamantovému povlaku, čímž téměř úplně eliminují jednu z hlavních příčin předčasného selhání frézovacích burs.
Volba otáček vřetene přímo ovlivňuje životnost frézovacích burs prostřednictvím jejího vlivu na tvorbu tepla a mechanické namáhání. Frezovací bursy určené pro konkrétní rozsahy otáček fungují nejspolehlivěji, pokud obsluha udržuje otáčky vřetene v rámci doporučení výrobce. Překročení doporučených otáček urychluje tepelné opotřebení frézovacích brousek, zatímco provoz při nižších než optimálních otáčkách vytváří neefektivní řezné síly, které generují nadměrné teplo třením. Profesionální provozy stanovují protokoly otáček, které vyvažují produktivitu a životnost frézovacích brousek, přičemž si uvědomují, že nejekonomičtější přístup spočívá v provozu frézovacích brousek v jejich navrženém výkonovém rozsahu.
Často kladené otázky
Co činí diamantové frézovací brousky odolnějšími než alternativy z karbidu?
Diamantové frézovací nástroje dosahují výjimečné trvanlivosti díky extrémní tvrdosti diamantových povlaků, které odolávají opotřebení mnohem lépe než karbidové materiály. Vícevrstvá konstrukce kvalitních frézovacích nástrojů, která kombinuje diamantové povrchy s technicky vyvinutými podložkami, jim umožňuje odolávat vyšším řezným silám a tepelnému namáhání, aniž by ztratily geometrii břitu. Kromě toho moderní frézovací nástroje využívají pokročilé technologie spojování a geometrickou optimalizaci, které karbidové nástroje napodobit nedokážou, čímž dosahují opotřebení obvykle o 70 až 80 procent nižšího při dlouhodobých frézovacích operacích.
Jak dlouho obvykle vydrží profesionální frézovací nástroje při průmyslovém použití?
Životnost frézovacích burs závisí na typu materiálu, řezné rychlosti a intenzitě použití, avšak kvalitní diamantové frézovací burs obvykle vydrží 500 až 2 000 frézovacích operací, než je nutné je vyměnit. Frézovací burs používané na měkké keramiky se mohou blížit hornímu rozmezí, zatímco frézovací burs používané na velmi tvrdou zirkonii obvykle vykazují měřitelné opotřebení po 300 až 600 cyklech. Správná technika, dostatečné chlazení a optimalizace otáček vřetene výrazně prodlouží životnost frézovacích burs – někdy až dvojnásobně či trojnásobně zvýší počet produktivních frézovacích operací před tím, než se stane jejich výměna nutnou.
Může správná údržba dále prodloužit životnost frézovacích burs?
Ano, postupy údržby frézovacích burs výrazně ovlivňují jejich životnost a konzistenci výkonu. Pravidelné čištění drážek frézovacích burs brání hromadění třísek, které způsobují zaklínění a urychlené opotřebení. Ukládání frézovacích burs do ochranných pouzder zabrání náhodnému poškození řezné plochy a kontrola frézovacích burs před každým použitím umožňuje identifikovat počáteční známky opotřebení, díky čemuž lze včas provést náhradu. Kromě toho udržování správné vyváženosti vřetene, zajištění optimální koncentrace chladiva a používání posuvů a otáček přizpůsobených specifikacím konkrétních frézovacích burs vytvářejí provozní podmínky, které maximalizují prodlouženou životnost, jež je kvalitním frézovacím burs inženýrsky navržena.