
 EN
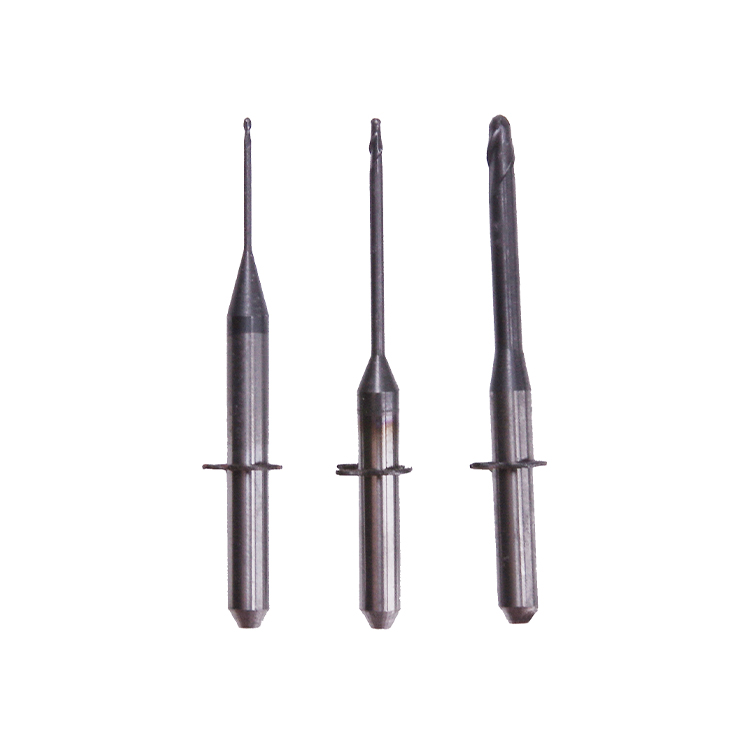
Ұзақ өмірбаяндық милли бұрдар тіс және өнеркәсіптік фрезерлеу операцияларында маңызды фактор болып табылады, ол тікелей өндіріс шығындары мен жұмыс істеу тиімділігіне әсер етеді. Алмазды фрезерлеу бұрлары ұзақ мерзімді құрал өмірін және жүз сағаттан астам үздіксіз пайдалану кезінде тұрақты өнімділікті талап ететін мамандар үшін алдыңғы қатарлы таңдауға айналды. Алмазды қаптамалар мен жетілдірілген конструкциялармен жасалған фрезерлеу бұрларының дәстүрлі нұсқаларға қарағанда әлдеқайда ұзақ өмір сүру себебін түсіну үшін премиум-деңгейлі фрезерлеу бұрларын стандартты опциялардан ажырататын материалдық ғылым, құрылымдық инженерия және жылу басқаруын зерттеу қажет.

Тіс шеберлері мен өнеркәсіптік токарьлар сапалы фрезерлеу бұрғыларын сатып алған кезде, олар тек қана кесу құралын емес, сонымен қатар экстремалды күштерге, абразивтік әсерге және жылулық керілулерге төзімді, дәлме-дәл құралды да сатып алады. Бірнеше сағаттан кейін істен шығатын фрезерлеу бұрғылары мен мыңдаған фрезерлеу операциясы бойына сенімді жұмыс істейтіндердің айырмашылығы – өндірушілердің қолданған негізгі материалдарында, қаптау технологиясында және конструкциялық оптимизацияда жатыр.
Материалдың құрамы және алмаз қабатының технологиясы
Фрезерлеу бұрғыларындағы алмаз қабатының құрылымын түсіну
Алмазды фрезалардың жоғары тұрақтылығы фрезаның кесу басының көп қабатты құрылымынан туындайды. Жоғары сапалы фрезаларда жұмыс бетіне дәл электролиттік немесе CVD қаптау процестері арқылы қолданылатын алмаз кристалл қабаты бар. Бұл алмаз қаптамасы өте қатты болып табылады және Моос шкаласы бойынша 10-ға тең, сондықтан фрезалар цирконий, керамика және басқа да абразивті материалдарды кесуге қабілетті, сонымен қатар олардың кесу қырлары өз өткірлігін жоғалтпайды. Алмаз бөлшектері мен негізгі металл арасындағы молекулалық байланыс фрезалардың құрылымдық бүтіндігін сақтауын қамтамасыз етеді, олар әдеттегі карбид құралдарын сындыратын қайталанатын кернеу циклдеріне ұшыраған кезде де.
Алмаз қабатының астындағы негізгі материал да фрезалардың өнімділігі мен тұрақтылығына маңызды үлес қосады. Жоғары сапалы фрезалар қаттылығы мен соққыға төзімділігі жоғары вольфрам карбиді немесе арнайы болат қорытпаларынан жасалған негізге ие болады. Екі құрамды тәсіл арқылы фрезалар механикалық соққы мен тербелісті сынбай сіңіре алады, ал алмаз беті ұзақ мерзімді фрезалап өңдеу кезінде кесу тиімділігін сақтайды. Сонымен қатар, негізгі материалдың жылу өткізгіштігі жоғары жылдамдықта кесу кезінде пайда болатын жылуды шашу қабілетіне де әсер етеді.
Фрезалардың қызмет ету мерзімін ұзартатын бекіту әдістері
Алмаз бөлшектерін фрезалық бұрғылардың негізіне бекіту әдісі осы қабаттың қанша уақыт бойы тиімді болатынын тікелей анықтайды. Электролиттік жолмен жабылған алмаз фрезалық бұрғыларда әрбір алмаз кристалы өте жұқа металл қабатымен бекітіледі, бұл алмаз кесу бетінің максималды ашық болуын және жоғары дәлдіктегі жиектің пайда болуын қамтамасыз етеді. Бұл бекіту әдісі фрезалық бұрғылардың ұзақ уақыт пайдаланылуы кезінде өткірлігін сақтауын және жоғары үйкеліс әсер ететін аймақтарда ерте тозуға төзімділігін қамтамасыз етеді. Алдыңғы қатарлы өндірушілер сонымен қатар алмаздың негізге бекітілуін нығайтатын екінші бекіту қабаттарын қолданады, бұл фрезалық бұрғылардың негізінен алмаз қабатының экстремалды жұмыс кезіндегі ерте ажырауын болдырмауға көмектеседі.
Әртүрлі байланыс технологиялары фрезалайтын бұрғылардың термиялық циклдау мен механикалық кернеуге қалай реакция беретінін әсер етеді. Керамикалық байланысқан фрезалайтын бұрғылар жоғары жылуға төзімділік көрсетеді, бірақ қиып алу жылдамдығы төмен болады; ал металдық байланысқан фрезалайтын бұрғылар орташа тозуға төзімділікпен қиып алу жылдамдығын арттырады. Осы байланыс тәсілдерінің арасынан таңдау фрезалайтын бұрғылардың белгілі бір қолданыстар үшін максималды ұзақ мерзімділікке жетуін немесе нәзік реставрацияларды өңдеу кезінде, немесе бірден бірнеше цирконий каркастарын дайындау кезінде анықтайды.
Геометриялық дизайн және инженерлік жаңалықтар
Фрезалайтын бұрғылардың пішіні қиып алу әсерлілігі мен тозуға қалай әсер етеді
Фрезерлеу бұрғыларының геометриялық профилі қиылатын басындағы кернеу концентрациясын азайтатын және қию әрекетін тиімді ететін мақсатта көптеген зерттеулер негізінде жасалған. Қазіргі заманғы фрезерлеу бұрғылары жұмыс бетінен үкпе қалдықтарын тиімді шығаратын дәл бұрышталған ойықтармен жабдықталған, бұл үйкелісті және құралдың тез тозуына әкелетін жылу жиналуын азайтады. Кәсіби деңгейдегі фрезерлеу бұрғыларының радиалды босату бұрышы, осьтік босату бұрышы және ойықтардың геометриясы құрылымдық беріктікті сақтай отырып, оптималды үкпе қалдықтарын шығаруды қамтамасыз ету үшін есептелген. Егер үкпе қалдықтары фрезерлеу бұрғыларының ойықтарында қалса, бұл құралдың қысылуына, артық жылуға және уақытынан бұрын бұзылуына әкеледі; дұрыс геометриялық жобалау өндіріс процесіндегі ғылыми дәлдік арқылы осыны болдырмаққа көмектеседі.
Фрезерлеу бұрғыларының диаметрі мен ұзындығының пропорциялары олардың жұмыс істеу мерзіміне де әсер етеді. Оңтайландырылған ұзындық-диаметр қатынасы бар фрезерлеу бұрғылары вибрация мен шуға төзімдірек болады, ал бұлар — тез тозу мен құралдың зақымдануының негізгі себептері. Басқа да сапалы фрезерлеу бұрғыларын жобалаған кезде инженерлер критикалық жылдамдық шектерін, біліктің динамикасын және өңделетін бұйымдардың материалдық қасиеттерін ескере отырып, тұрақтылық пен кесу жетегінің жанасу сапасын максималды деңгейге көтеретін өлшемдерді анықтайды. Геометриялық жобалаудағы осы дәлдік фрезерлеу бұрғыларының сенімді өндірушілерден шыққан түрлерінің жалпы немесе нашар жобаланған аналогтарына қарағанда 3–5 есе ұзақ қызмет етуінің себебі болып табылады.
Ойық конфигурациясы және жетектің сақталуы
Жоғары деңгейдегі фрезалар көбінесе алмаз қаптамасының бетіне кесу күштерін біркелкі тарататын көп жылдызша конфигурацияларын қолданады. Бір жылдызшалы фрезалар барлық кесу әрекетін бір қырға шоғырландырады, ол тез тозуға әкеледі. Көп жылдызшалы конструкциялар жұмыс жүктемесін таратады, сондықтан әрбір фрезаның бөлігі кесу циклдары арасында суытылады және құралдың жалпы қызмет ету мерзімі қатты ұзартылады. Сонымен қатар, сапалы фрезалардағы жылдызшалардың бұрышы әртүрлі материалдарға — жұмсақ керамикаға, қатты цирконийге немесе композиттік материалдарға — оптималды түрде реттелген, ол фрезалардың белсенді кесуді сақтауын және қырдың анықтығын қорғауын қамтамасыз етеді.
Фрезерлеу бұраларының дизайнында жиектерді фаскалау және бұрыштарды дөңгелектеу де құралдың ұзақ қызмет етуіне ықпал етеді, себебі бұл құралдың бұзылуын бастайтын микродақылдарды болдырмаған. Фрезерлеу бұраларының кесу жетегін дәл шлифтау әдістері арқылы дұрыс дөңгелектегенде, олар сынып кетуден тұрақты түрде қорғалады және мыңдаған фрезерлеу операциялары бойынша геометриялық дәлдігін сақтайды. Жоғары сапалы фрезерлеу бұраларындағы кесу жетегінің микрогеометриясы микрондар шегінде бақыланады, бұл тұрақты жұмыс істеуі мен болжанатын тозу үлгілерін қамтамасыз етеді, сондықтан техниктер фрезерлеу бұраларының нақты жағдайына қарап, кез келген уақыт аралығына негізделмей, құралды алмастыру уақытын жоспарлай алады.
Жылуды басқару және жылуды тарату
Фрезерлеу бұраларының тұрақтылығында жылу қасиеттерінің рөлі
Токарлық құралдардың ұзақ мерзімді жұмыс істеуіне әсер ететін ең маңызды факторлардың бірі — өңдеу кезіндегі жылу бөлінуі, ал жоғары сапалы құралдарда жылу реттеуінің бірнеше стратегиясы қолданылады. Токарлық құралдар жоғары айналу жиілігінде жұмыс істеген кезде құрал мен өңделетін материал арасындағы үйкеліс нәтижесінде қиыр қабаты мен негізгі материалдың ыдырауына әкелетін қатты жылу бөлінеді. Жоғары сапалы токарлық құралдар жылу өткізгіштігі жоғары жолдармен жасалған, олар кесу аймағынан шығатын жылуды тездетіп, оны айналаған шпиндельге немесе суыту жүйесіне таратады. Негізгі материалдың жылулық ұлғаю сипаттамалары алмаз қабатымен сәйкестендірілген, бұл қызудың және суытудың циклдары кезінде әртүрлі ұлғаюлардан туындайтын қабаттардың бөлінуін болдырмауға көмектеседі.
Салқындатқыш. қолданылуы әдіс-тәсілдер сонымен қатар құралдың қызмет ету мерзімін ұзарту үшін фрезалайтын бұрғылардың жылу қасиеттерімен де өзара әрекеттеседі. Оңтайландырылған қанатша геометриясы бар және стружка шығаруы жақсарылған фрезалайтын бұрғылар суытқышты кесу жетегіне тиімдірек бағыттайды, ол жылу шығарудың тиімділігін арттырады. Жоғары өнімділікті фрезалайтын бұрғылар жиі суытқыштың берілуін жақсартатын кішкентай өткізгіш тесіктерге немесе жақсартылған беттік өңдеуге ие болады, бұл алмаз қаптамасына түсетін ең жоғарғы температураны төмендетеді және фрезалайтын бұрғылардың тез износқа ұшырамай, жоғары айналу жылдамдығында жұмыс істеуіне мүмкіндік береді. Бұл жылу басқару қабілеті сапалы фрезалайтын бұрғылардың өмір сүру мерзімінің аяғына жеткенше маңызды дәрежеде көп материал кесу циклдарын аяқтай алатынын білдіреді.
Фрезалайтын бұрғылардағы жылулық циклдық зақымдануға қарсы шаралар
Өндіріс циклдары кезінде қайталанатын жылулық циклдар алмаз қабаты мен негізгі материал арасындағы шегінде фрезерлеу бұраларына керне туғызады. Жоғары сапалы фрезерлеу бұралары өндіріс кезінде жылулық кернеңің төмендеуін қамтамасыз ететін әдістерді қолданады, оларға бақыланатын суыту процестері мен қалдық кернеңін азайтатын аралық жылумен өңдеу кіреді. Осы әдістермен шығарылған фрезерлеу бұралары делиминизацияға және жылулық усталуға қарсы жоғары төзімділік көрсетеді, сонымен қатар өндіріс күні бойы жылулық жағдайлар өзгерген кезде де өнімділіктің тұрақтылығын сақтайды. Алдыңғы қатарлы өндірушілер сонымен қатар алмаз қабатымен жылулық кеңею коэффициенті сәйкес келетін негізгі қорытпаларды таңдау үшін материалдар ғылымын қолданады, бұл фрезерлеу бұраларының ерте қирауының негізгі себептерінің бірін шамамен жояды.
Айналу жиілігін таңдау фрезерлеу бұраларының қызмет ету мерзіміне тікелей әсер етеді, себебі ол жылулық генерация мен механикалық кернеуге әсер етеді. Милли бұрдар белгіленген жылдамдық аралығына есептелген, сондықтан операторлар тездеткіштің айналу жылдамдығын өндірушінің ұсыныстары шегінде ұстаған кезде ең сенімді жұмыс істейді. Ұсынылатын жылдамдықтардан асып кету фрезалайтын бұрғылардағы жылулық тозу процесін жеделдетеді, ал оптималды жылдамдықтардан төмен жұмыс істеу қиын қиылу күштерін туғызады, олар үйкеліс арқылы артық жылу шығарады. Кәсіби операциялар фрезалайтын бұрғылардың ұзақ мерзімді жұмыс істеуі мен өнімділіктің тепе-теңдігін қамтамасыз ететін жылдамдық протоколдарын орнатады, себебі ең тиімді тәсіл — фрезалайтын бұрғыларды олардың құрылған жұмыс диапазонында қолдану.
Жиі қойылатын сұрақтар
Алмаз фрезалайтын бұрғылар карбидтік нұсқаларға қарағанда неге тұрақтырақ?
Алмаздық фрезалар алмаз кристалды қабықшасының аса қаттылығы арқылы жоғары тұрақтылыққа ие болады, бұл карбид материалдарына қарағанда абразивтік әсерге көпке төзімді. Сапалы фрезалардың көп қабатты құрылымы — алмаз беттері мен инженерлік негізделген негіздердің үйлесімі — олардың кесу күштері мен жылулық кернеуге төзімділігін арттырады және қыр геометриясын сақтайды. Сонымен қатар, заманауи фрезалар карбид құралдары қайталай алмайтын жетілдірілген бекіту технологиялары мен геометриялық оптимизацияны қолданады, сондықтан ұзақ мерзімді фрезаларлау кезінде тозу деңгейі әдетте 70–80 пайызға төмендейді.
Кәсіби деңгейдегі фрезалар өндірістік пайдалануда қанша уақытқа шыдайды?
Фрезерлеу бұрларының қызмет ету мерзімі материалдың түріне, кесу жылдамдығына және қолдану интенсивтілігіне байланысты, бірақ сапалы алмазды фрезерлеу бұрлары әдетте алмастыру критерийлеріне жеткенше 500-ден 2000-ге дейінгі фрезерлеу операцияларын орындайды. Жұмсақ керамика үшін қолданылатын фрезерлеу бұрлары жоғарғы шектің шегіне жақындайды, ал өте қатты цирконий оксидіне қолданылатын фрезерлеу бұрлары әдетте 300-тен 600-ға дейінгі циклдардан кейін өлшенетін тозу белгілерін көрсетеді. Дұрыс техника, жеткілікті суытқыш сұйықтығы мен айналу жиілігін оптималдау фрезерлеу бұрларының қызмет ету мерзімін маңызды түрде ұзартады, кейде алмастыру қажет болғанша пайдалы фрезерлеу операцияларының санын екі немесе үш есе арттырады.
Дұрыс қолдану мен қызмет көрсету фрезерлеу бұрларының қызмет ету мерзімін одан әрі ұзартуға мүмкіндік береді ме?
Иә, фрезерлеу бұрғыларын ұстау тәжірибелері олардың тұрақтылығы мен өнімділігіне қатты әсер етеді. Фрезерлеу бұрғыларының ойықтарын кезекті тазарту — қиындықтардың жиналуын болдырмақшы, ол бұрғының қысылуына және тез тозуына әкеледі. Фрезерлеу бұрғыларын қорғаныс қапшықтарында сақтау — кесу бетіне кездейсоқ зиян келтіруді болдырмайды, ал әрбір пайдаланудан бұрын фрезерлеу бұрғыларын тексеру — тозудың алғашқы белгілерін анықтайды және уақытылы алмастыруды қамтамасыз етеді. Сонымен қатар, айналу осінің теңестірілуін ұстау, суытқыш концентрациясын оптималды деңгейде ұстау және фрезерлеу бұрғыларының нақты техникалық сипаттамаларына сай кесу берілісі мен айналу жылдамдығын қолдану — сапалы фрезерлеу бұрғыларының ұзақ мерзімді қызмет етуін қамтамасыз ететін жұмыс шарттарын жасайды.