
 EN
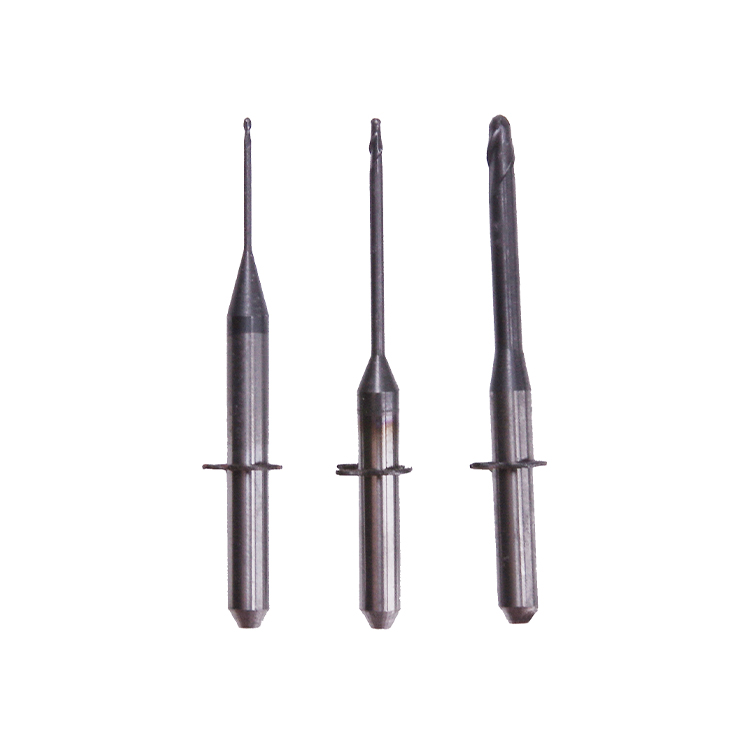
Die Lebensdauer von fräsbüchsen ist ein entscheidender Faktor bei zahnärztlichen und industriellen Fräsarbeiten und beeinflusst direkt die Produktionskosten sowie die betriebliche Effizienz. Diamant-Fräser sind zur bevorzugten Wahl für Fachleute geworden, die eine lange Werkzeuglebensdauer und konsistente Leistung über Hunderte von Stunden kontinuierlichen Einsatzes fordern. Um zu verstehen, warum Fräser mit Diamantbeschichtungen und fortschrittlichen Konstruktionen deutlich länger halten als herkömmliche Alternativen, ist es erforderlich, die Materialwissenschaft, die Konstruktionsingenieurtechnik und das thermische Management zu untersuchen, die hochwertige Fräser von Standardvarianten unterscheiden.

Wenn Zahntechniker und Industriemaschinisten in hochwertige Fräsköper investieren, erwerben sie mehr als nur ein Schneidwerkzeug. Sie erwerben ein Präzisionsinstrument, das so konstruiert ist, dass es extremen Kräften, abrasivem Kontakt und thermischer Belastung ohne Leistungsabfall standhält. Der Unterschied zwischen Fräskörpern, die nach wenigen Stunden versagen, und solchen, die zuverlässig über Tausende von Fräsoperationen hinweg arbeiten, liegt in den Grundmaterialien, der Beschichtungstechnologie und der konstruktiven Optimierung, die die Hersteller einsetzen.
Materialzusammensetzung und Diamantbeschichtungstechnologie
Verständnis der Diamantschichtstruktur bei Fräskörpern
Die überlegene Lebensdauer von Diamant-Fräsköpfen resultiert aus der mehrschichtigen Konstruktion des Schneidkopfs. Hochwertige Fräsköpfe weisen eine präzise auf die Arbeitsfläche aufgebrachte Diamantkristallschicht auf, die üblicherweise mithilfe fortschrittlicher Galvanik- oder CVD-Beschichtungsverfahren angebracht wird. Diese Diamantbeschichtung bietet außergewöhnliche Härte – mit einer Stufe von 10 auf der Mohs-Härteskala – und ermöglicht es den Fräsköpfen, Zirkonia, Keramiken und andere abrasive Materialien zu bearbeiten, ohne ihre scharfe Schneidkante einzubüßen. Die molekulare Bindung zwischen den Diamantpartikeln und dem Grundmetall gewährleistet, dass die Fräsköpfe auch bei wiederholten Belastungszyklen, die herkömmliche Hartmetallwerkzeuge zerbrechen ließen, ihre strukturelle Integrität bewahren.
Das Substratmaterial unterhalb der Diamantschicht trägt ebenfalls erheblich zur Leistung und Haltbarkeit von Fräsköpfen bei. Hochwertige Fräsköpfe verwenden Basen aus Wolframcarbid oder speziellen Stahllegierungen, die sowohl Steifigkeit als auch Schlagfestigkeit bieten. Durch diesen Zweimaterialansatz können Fräsköpfe Vibrationen und mechanische Stöße absorbieren, ohne zu brechen, während die Diamantoberfläche ihre Schnittleistung über längere Fräszeiten hinweg beibehält. Die Wärmeleitfähigkeit des Substrats spielt zudem eine Rolle dabei, wie effektiv Fräsköpfe die bei Hochgeschwindigkeitsfräsarbeiten entstehende Wärme ableiten.
Verbindungsmethoden, die die Lebensdauer von Fräsköpfen verlängern
Die Methode, mit der Diamantpartikel direkt auf dem Substrat der Fräser befestigt werden, bestimmt maßgeblich, wie lange die Beschichtung wirksam bleibt. Galvanisch beschichtete Diamantfräser weisen einzelne Diamantkristalle auf, die durch eine dünne Metallschicht fixiert sind; dies ermöglicht eine maximale Exposition der diamantbesetzten Schneidfläche und eine hervorragende Kantendefinition. Durch diese Verbindungstechnik behalten die Fräser über längere Einsatzzeiten ihre Schärfe bei und widerstehen einem vorzeitigen Verschleiß in Bereichen mit hoher Reibung. Fortgeschrittene Hersteller setzen zudem sekundäre Haftschichten ein, die die Diamantadhäsion verstärken und so ein vorzeitiges Ablösen der Diamantbeschichtung von den Fräserbasen selbst unter extremen Betriebsbelastungen verhindern.
Unterschiedliche Bindungstechnologien beeinflussen, wie Fräsköper auf thermische Zyklen und mechanische Belastung reagieren. Keramisch gebundene Fräsköper bieten hervorragende Hitzebeständigkeit, jedoch langsamere Schnittgeschwindigkeiten, während metallgebundene Fräsköper eine schnellere Materialabtragung bei mittlerer Verschleißfestigkeit ermöglichen. Die Auswahl zwischen diesen Bindungsansätzen bestimmt, ob Fräsköper für bestimmte Anwendungen eine maximale Lebensdauer erreichen – sei es beim Schleifen empfindlicher Restaurationen oder bei der Vorbereitung mehrerer Zirkonoxid-Gerüste in schneller Abfolge.
Geometrisches Design und technische Innovationen
Wie die Form von Fräskörpern die Schnittleistung und den Verschleiß beeinflusst
Das geometrische Profil von Fräsköpfen wurde durch umfangreiche Forschung so entwickelt, dass die Schnittleistung optimiert und gleichzeitig die Spannungskonzentration an der Schneidstelle minimiert wird. Moderne Fräsköpfe verfügen über präzise gewinkelte Nuten, die Späne effizient von der Bearbeitungsfläche ableiten und dadurch Reibung sowie Wärmeentwicklung reduzieren, die den Werkzeugverschleiß beschleunigen würden. Der radiale Freiwinkel, der axiale Freiwinkel sowie die Nutgeometrie professioneller Fräsköpfe sind so berechnet, dass eine optimale Spanabfuhr gewährleistet ist, ohne die strukturelle Festigkeit zu beeinträchtigen. Wenn Späne in den Nuten der Fräsköpfe stecken bleiben, führt dies zu Blockierungen, übermäßiger Erwärmung und vorzeitigem Versagen; ein sachgerechtes geometrisches Design verhindert dies durch wissenschaftlich fundierte Präzision im Herstellungsprozess.
Auch das Verhältnis von Durchmesser zu Länge bei Fräsköpfen beeinflusst deren Einsatzdauer. Fräsköpfe mit optimiertem Längen-zu-Durchmesser-Verhältnis weisen eine bessere Widerstandsfähigkeit gegenüber Vibrationen und Rattern auf, die Hauptursachen für beschleunigten Verschleiß und Werkzeugausfall sind. Ingenieure, die hochwertige Fräsköpfe entwickeln, berücksichtigen kritische Drehzahlgrenzen, Spindeldynamik sowie Materialeigenschaften der Werkstücke, um Abmessungen festzulegen, die Stabilität und Qualität des Schneidkantenkontakts maximieren. Diese Präzision in der geometrischen Konstruktion erklärt, warum Fräsköpfe renommierter Hersteller ihre generischen oder schlecht konstruierten Alternativen um den Faktor drei bis fünf übertreffen.
Nutenanordnung und Kantenbewahrung
Fortgeschrittene Fräsköpfe weisen häufig mehrflutige Konfigurationen auf, die die Schnittkräfte gleichmäßiger über die diamantbeschichtete Oberfläche verteilen. Einflutige Fräsköpfe konzentrieren die gesamte Schnittwirkung auf eine einzige Schneide, was zu einer schnellen, lokalisierten Abnutzung führt. Mehrflutige Konstruktionen verteilen die Belastung, sodass jeder Abschnitt des Fräskopfs zwischen den Schnittzyklen abkühlen kann und die gesamte Werkzeuglebensdauer erheblich verlängert wird. Zudem ist der Steigungswinkel der Fluten bei hochwertigen Fräsköpfen für bestimmte Materialtypen optimiert – sei es weiche Keramiken, harte Zirkonoxidkeramiken oder Verbundwerkstoffe –, um eine aggressive Schnittleistung bei gleichzeitiger Erhaltung der Schneidenschärfe sicherzustellen.
Die Abrundung der Kanten und Ecken bei Fräsbürsten trägt ebenfalls zur Lebensdauer bei, indem mikroskopische Risse verhindert werden, die zum Werkzeugversagen führen. Wenn die Schneiden von Fräsbürsten mithilfe präziser Schleifverfahren korrekt abgerundet sind, widerstehen sie Abplatzungen und behalten ihre geometrische Genauigkeit über Tausende von Fräsoperationen hinweg bei. Bei hochwertigen Fräsbürsten wird die Mikrogeometrie der Schneide auf wenige Mikrometer genau kontrolliert, um eine konsistente Leistung und vorhersehbare Verschleißmuster zu gewährleisten – so können Techniker den Werkzeugwechsel anhand des tatsächlichen Zustands der Fräsbürsten und nicht nach willkürlichen Zeitintervallen planen.
Thermomanagement und Wärmeabfuhr
Rolle der thermischen Eigenschaften für die Haltbarkeit von Fräsbürsten
Die Wärmeentwicklung während der Bearbeitung ist einer der bedeutendsten Faktoren, die die Lebensdauer von Fräsköpfen beeinflussen; hochwertige Designs integrieren daher mehrere Strategien zum Wärmemanagement. Wenn Fräsköpfe mit hohen Drehzahlen arbeiten, erzeugt die Reibung an der Werkzeug-Werkstoff-Grenzfläche erhebliche Wärme, die sowohl die Diamantschicht als auch den Grundkörper schädigen kann. Hochwertige Fräsköpfe sind so konstruiert, dass sie über Wege mit hoher Wärmeleitfähigkeit verfügen, wodurch Wärme rasch aus der Schnittzone in die umgebende Spindel oder das Kühlmittelsystem abgeleitet wird. Die thermischen Ausdehnungseigenschaften des Grundmaterial-Grundkörpers sind auf die Diamantschicht abgestimmt, um Delamination infolge unterschiedlicher Ausdehnung während Erwärmungs- und Abkühlungszyklen zu verhindern.
Kühlmittel anwendung die Methodik wirkt zudem mit den thermischen Eigenschaften der Fräsbürsten zusammen, um die Werkzeuglebensdauer zu verlängern. Fräsbürsten mit optimierter Nutgeometrie und Späneabfuhr leiten das Kühlmittel effektiver zur Schneidkante, wodurch die Effizienz der Wärmeabfuhr gesteigert wird. Hochleistungs-Fräsbürsten weisen häufig kleine Durchgangslöcher oder verbesserte Oberflächenbehandlungen auf, die die Kühlmittelzufuhr optimieren, die Spitzen temperaturen an der Diamantschicht senken und es ermöglichen, die Fräsbürsten bei höheren Drehzahlen ohne beschleunigten Verschleiß einzusetzen. Diese Fähigkeit zum thermischen Management bedeutet, dass hochwertige Fräsbürsten deutlich mehr Materialabtragzyklen absolvieren können, bevor sie die Verschleißkriterien für das Ende ihrer Lebensdauer erreichen.
Vermeidung von Schäden durch thermisches Zyklieren bei Fräsbürsten
Wiederholte thermische Zyklen während der Fertigung erzeugen Spannungen in Fräsbürsten an der Grenzfläche zwischen der Diamantbeschichtung und dem Grundmaterial. Hochwertige Fräsbürsten beinhalten während der Herstellung Verfahren zur Reduzierung thermischer Spannungen, darunter kontrollierte Abkühlprozesse und Zwischen-Glühstufen, die Restspannungen verringern. Fräsbürsten, die mit diesen Methoden hergestellt werden, weisen eine überlegene Beständigkeit gegen Delaminierung und thermische Ermüdungsbrüche auf und behalten ihre Leistungskonstanz auch dann bei, wenn sich die thermischen Bedingungen im Laufe des Produktionstages ändern. Fortgeschrittene Hersteller nutzen zudem Materialwissenschaft, um Grundmaterial-Legierungen mit Wärmeausdehnungskoeffizienten auszuwählen, die mit denen der Diamantbeschichtung übereinstimmen – wodurch eine der Hauptursachen für vorzeitigen Ausfall von Fräsbürsten nahezu vollständig eliminiert wird.
Die Auswahl der Spindeldrehzahl beeinflusst direkt die Lebensdauer von Fräsbürsten, da sie die Wärmeerzeugung und mechanische Spannung bestimmt. Fräsbüchsen für bestimmte Drehzahlbereiche ausgelegt; arbeiten am zuverlässigsten, wenn die Bediener die Spindeldrehzahlen innerhalb der vom Hersteller empfohlenen Grenzen halten. Das Überschreiten der empfohlenen Drehzahlen beschleunigt den thermischen Verschleiß von Fräsbürsten, während das Betreiben unterhalb der optimalen Drehzahlen ineffiziente Schnittkräfte erzeugt, die durch Reibung übermäßige Wärmeentwicklung verursachen. Professionelle Anwendungen legen Drehzahlprotokolle fest, die Produktivität und Lebensdauer von Fräsbürsten in ein ausgewogenes Verhältnis bringen; dabei wird erkannt, dass der wirtschaftlichste Ansatz darin besteht, Fräsbürsten innerhalb ihres vorgesehenen Leistungsprofils zu betreiben.
Häufig gestellte Fragen
Wodurch zeichnen sich Diamant-Fräsbürsten durch eine höhere Haltbarkeit gegenüber Hartmetall-Alternativen aus?
Diamant-Fräser erreichen eine überlegene Haltbarkeit durch die extreme Härte der Diamantkristallbeschichtungen, die einem Abrieb deutlich besser widerstehen als Hartmetallmaterialien. Der mehrschichtige Aufbau hochwertiger Fräser – mit Diamantoberflächen in Kombination mit technisch optimierten Trägerschichten – ermöglicht es ihnen, größeren Schnittkräften und thermischer Belastung standzuhalten, ohne ihre Schneidgeometrie einzubüßen. Zudem nutzen moderne Fräser fortschrittliche Bindungstechnologien und geometrische Optimierungen, die Hartmetallwerkzeuge nicht reproduzieren können; dies führt bei längeren Fräsprozessen typischerweise zu Verschleißraten, die um 70 bis 80 Prozent niedriger liegen.
Wie lange halten professionelle Fräser im Produktionsbetrieb typischerweise?
Die Lebensdauer von Fräsköpfen hängt vom Materialtyp, der Schnittgeschwindigkeit und der Einsatzintensität ab; hochwertige Diamantfräsköpfe führen jedoch üblicherweise 500 bis 2.000 Fräsoperationen durch, bevor ein Austausch erforderlich wird. Fräsköpfe für weiche Keramiken erreichen möglicherweise den oberen Bereich dieser Spanne, während Fräsköpfe für sehr hartes Zirkon nach 300 bis 600 Zyklen messbaren Verschleiß aufweisen. Eine korrekte Handhabung, ausreichende Kühlung sowie eine Optimierung der Spindeldrehzahl verlängern die Einsatzdauer von Fräsköpfen erheblich – manchmal verdoppeln oder verdreifachen sie sogar die Anzahl produktiver Fräsoperationen vor dem notwendigen Austausch.
Kann eine sachgemäße Wartung die Lebensdauer von Fräsköpfen weiter verlängern?
Ja, die Wartungspraktiken für Fräskörper beeinflussen deren Haltbarkeit und Leistungskonstanz erheblich. Regelmäßiges Reinigen der Fräskörper-Nuten verhindert das Ansammeln von Spänen, das zu Blockierungen und beschleunigtem Verschleiß führt. Das Aufbewahren von Fräskörpern in Schutzhüllen verhindert unbeabsichtigte Beschädigungen der Schneidfläche, und die Inspektion von Fräskörpern vor jedem Einsatz ermöglicht die frühzeitige Erkennung von Verschleißerscheinungen, sodass ein proaktiver Austausch erfolgen kann. Zusätzlich schaffen eine korrekte Spindelauswuchtung, eine stets optimale Kühlmittelkonzentration sowie Schnittvorschübe und Drehzahlen, die exakt auf die Spezifikationen der jeweiligen Fräskörper abgestimmt sind, Betriebsbedingungen, die die verlängerte Lebensdauer hochwertiger Fräskörper optimal ausschöpfen.