
 EN
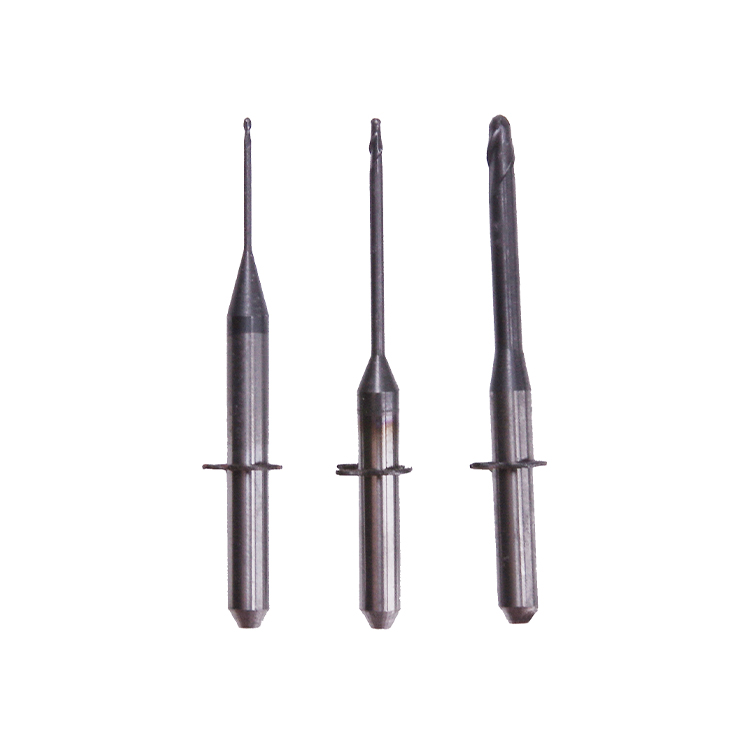
Uzun müddətli varlıq milling Burs diş və sənaye frezələmə əməliyyatlarında vacib amildir və birbaşa istehsalat xərcləri ilə əməliyyat səmərəliliyini təsirləyir. Diamant frezə uçları, yüzlərlə saat davamlı istifadə zamanı uzun müddətli alət ömrü və sabit performans tələb edən peşəkarlar üçün üstünlük verilən seçim halına gəlib. Diamant örtüklü və inkişaf etmiş dizaynlı frezə uçlarının adi alternativlərdən əhəmiyyətli dərəcədə daha uzun müddət işləməsinin səbəbini başa düşmək üçün material elmi, struktur mühəndisliyi və istilik idarəetməsi sahələrini nəzərdən keçirmək lazımdır; bu sahələr yüksək keyfiyyətli frezə uçlarını standart variantlardan fərqləndirir.

Dental texnisləri və sənaye frezələyiciləri keyfiyyətli frezə uçları alarkən, onlar yalnız kəsici alət deyil, həm də ekstrem qüvvələrə, aşınmaya səbəb olan təmasa və istilik gərginliyinə məruz qalarkən keyfiyyətini itirməyən bir dəqiqlik aləti alırlar. Bir neçə saatdan sonra sıradan çıxan və minlərlə frezələmə əməliyyatı boyu etibarlı işləyən frezə uçları arasındakı fərq, istehsalçıların tətbiq etdiyi əsas materiallar, örtük texnologiyası və dizayn optimallaşdırılmasına bağlıdır.
Material Tərkibi və Almas Örtük Texnologiyası
Frezə Uçlarında Almas Təbəqə Strukturunun Anlaşılması
Diamant freze başlarının üstün ömürlülüyü onların kəsici başının çoxqatlı quruluşundan irəli gəlir. Premium freze başlarında iş səthində dəqiq birləşdirilmiş diamant kristal təbəqəsi var ki, bu da adətən inkişaf etmiş elektroplating və ya CVD örtük proseslərindən istifadə edilərək tətbiq olunur. Bu diamant örtüyü 10 ballı Mohs sərtlik şkalasında 10 balla qiymətləndirilən fövqəladə sərtliyə malikdir və freze başlarının zirkoniya, keramika və digər aşınmaya davamlı materialları kəsməsinə imkan verir, beləliklə onların kəsici kənarının itiliyi saxlanılır. Diamant hissəcikləri ilə altlıq metal arasındakı molekulyar rabitə freze başlarının struktur bütövlüyünü saxlamasını təmin edir, belə ki, bu, adi karbid alətlərinin dağılmasına səbəb olacaq təkrarlanan yüklənmə dövrlərinə dözür.
Diamant təbəqəsinin altındakı substrat materialı da frezələmə burunlarının performansı və davamlılığına əhəmiyyətli dərəcədə töhfə verir. Yüksək keyfiyyətli frezələmə burunları həm sərtlik, həm də təsirə qarşı müqavimət təmin edən volfram karbid və ya xüsusi hazırlanmış polad ərintilərindən ibarət bazalardan istifadə edir. Bu iki-materiallı yanaşma sayəsində frezələmə burunları qırılmadan vibrasiya və mexaniki zərbəni udur, eyni zamanda diamant səthi uzunmüddətli frezələmə əməliyyatları zamanı kəsmə effektivliyini saxlayır. Substratın istilikkeçiriciliyi də yüksək sürətli kəsmə əməliyyatları zamanı yaranan istiliyin effektiv şəkildə daşınmasında rol oynayır.
Frezələmə burunlarının ömrünü uzadan birləşdirmə üsulları
Diamant hissəciklərinin frezaların altlığına birləşdirilmə üsulu, örtükün neçə müddət effektiv qalacağını birbaşa müəyyən edir. Elektroplaklama üsulu ilə hazırlanmış diamant frezalarda diamant kristalları nazik bir metal təbəqəsi ilə sabitlənir; bu da diamant kəsici səthinin maksimum açıqlığını və üstün kənar təyinatını təmin edir. Bu birləşdirmə texnikası frezaların uzun müddət istifadə olunarkən kəskinliklərini saxlamasını və yüksək sürtünməyə məruz qalan sahələrdə erkən aşınmaya qarşı davamlılığını təmin edir. İleri səviyyəli istehsalçılar həmçinin diamantların yapışmasını gücləndirmək üçün ikincil birləşdirmə təbəqələrindən də istifadə edirlər; bu da diamant örtüyün ekstrem iş şəraitində belə frezaların əsaslarından erkən ayrılmasını qarşısını alır.
Fərqli birləşdirmə texnologiyaları frezələmə burdlarının termal sikluslara və mexaniki gərginliyə reaksiyasını təsir edir. Seramika ilə birləşdirilmiş frezələmə burdları yüksək istiyyət müqaviməti təmin edir, lakin kəsmə sürəti daha yavaşdır; metal ilə birləşdirilmiş frezələmə burdları isə orta dərəcədə aşınmaya qarşı müqavimət göstərərək daha sürətli material çıxarma imkanı verir. Bu birləşdirmə üsulları arasından seçim etmək, frezələmə burdlarının müəyyən tətbiqlər üçün maksimum ömrə nail olub-nail olmayacağına, yəni zərif restorasiyaların sürtünməsi və ya bir neçə zirkoniya çərçivəsinin ardıcıl hazırlanması kimi hallarda qərar verir.
Həndəsi Dizayn və Mühəndislik İnkişafı
Frezələmə Burdlarının Formalarının Kəsmə Effektivliyi və Aşınmaya Təsiri
Freze burularının həndəsi profili, kəsici başda gərginlik yığılmasını minimuma endirərək kəsmə əməliyyatını optimallaşdırmaq üçün geniş tədqiqatlara əsaslanaraq hazırlanmışdır. Müasir freze buruları, çipləri iş səthindən effektiv şəkildə uzaqlaşdırmaq üçün dəqiq bucaqlı kanallara malikdir; bu da sürtünməni və istilik birikməsini azaldır və beləliklə alətin aşınmasını sürətləndirə biləcək amilləri aradan qaldırır. Peşəkar səviyyəli freze burularının radial boşluq bucağı, aksial boşluq bucağı və kanal həndəsisi struktur möhkəmliyini qoruyarkən optimal çip çıxarılmasını təmin etmək üçün hesablanır. Çiplər freze burularının kanallarında tutulduqda, bu, alətin qismən dayanmasına, artıq istiliyə və erkən sıradan çıxmasına səbəb olur; düzgün həndəsi dizayn isə istehsal prosesində elmi dəqiqliklə bu problemləri qarşısını alır.
Freze uçlarının diametri və uzunluğundakı nisbətlər də onların işləmə müddətini təsir edir. Uzunluq-diametr nisbətləri optimallaşdırılmış freze uçları vibrasiya və titrəməyə daha yaxşı müqavimət göstərir; bu da sürətli aşınma və alətin sıradan çıxmasının əsas səbəbləridir. Premium freze uçları hazırlayan mühəndislər, stabilliyi və kəsici kənarla təmas keyfiyyətini maksimuma çatdırmaq üçün ölçüləri müəyyən edərkən kritik sürət hədlərini, freze başının dinamikasını və emal olunan detalların material xüsusiyyətlərini nəzərə alırlar. Bu dəqiq həndəsi dizayn, tanınmış istehsalçıların freze uçlarının ümumi və ya pis dizayn edilmiş alternativlərdən üç dəfədən beş dəfəyə qədər uzun müddət işləməsinin səbəbidir.
Sürüşmə kanallarının konfiqurasiyası və kənarın qorunması
İrəli millim burları tez-tez diamant örtük səthinə kəsici qüvvələri daha bərabər paylaya bilən çoxlu flüt konfiqurasiyalarını daxil edir. Tək-flüt millim burları bütün kəsici fəaliyyəti bir kənara cəmləşdirir və sürətli aşınma yaradır. Çox-flüt dizaynları iş yükünü paylayır, beləliklə hər bir millim burunun kəsilmə dövrləri arasındakı soyumağa imkan verir və ümumi alətin ömrünü əhəmiyyətli dərəcədə uzadır. Bundan əlavə, keyfiyyətli millim burlarında flütlərin heliks bucağı yumşaq seramiklər, sərt zirkoniya və ya kompozit materiallar kimi müəyyən material növləri üçün optimallaşdırılmışdır; bu da millim burlarının kəsici qabiliyyətini qoruyarkən kənar təyinatını saxlamasını təmin edir.
Freze təqiblərinin dizaynında kənarların yuvarlaqlaşdırılması və bucaqların yumşaldılması da alətin pozulmasına səbəb olan mikro-qırılmaları qarşısını almaqla ömrünü uzadır. Freze təqiblərinin kəsici kənarları dəqiq sürtmə üsulları ilə düzgün şəkildə yumşaldıqda, onlar çatlamalara qarşı davamlı olur və minlərlə frezələmə əməliyyatı boyu həndəsi dəqiqliyini saxlayır. Premium freze təqiblərində kəsici kənarın mikro-həndəsisi mikron dəqiqliklə nəzarət olunur ki, bu da sabit performans və proqnozlaşdırıla bilən aşınma nümunələri təmin edir və texniklərə freze təqiblərinin faktiki vəziyyətinə əsaslanaraq, istənilən müddət aralığına əsaslanmayan alət dəyişikliklərini planlaşdırmağa imkan verir.
İstilik İdarəetməsi və İstilik Yayılması
Freze təqiblərinin davamlılığında termal xüsusiyyətlərin rolu
Freze uçlarının ömrünü ən çox təsir edən amillərdən biri emal zamanı istilik yaranmasıdır və yüksək səviyyəli dizaynlar bir neçə istilik idarəetmə strategiyasını daxil edir. Freze uçları yüksək sürətlərlə işlədikdə, alət və material arasındakı sürtünmə kəsmə zonasında əhəmiyyətli miqdarda istilik yaradır ki, bu da diamant örtüyün və alt qatmanın hər ikisini zədələyə bilər. Yüksək keyfiyyətli freze uçları istiliyi kəsmə zonasından tez bir zamanda ətrafdakı freze başlığına və ya soyuducu sisteminə yaymağa imkan verən yüksək istilik keçiriciliyi yolları ilə hazırlanmışdır. Alt qatmanın istilik genişlənmə xüsusiyyətləri diamant təbəqəsi ilə uyğunlaşdırılmışdır ki, isidilmə və soyudulma dövrləri zamanı fərqli genişlənmə nəticəsində qatların ayrılmasının qarşısı alınmış olsun.
کولر tətbiq metodologiya həmçinin alətin ömrünü uzatmaq üçün frezələmə burunlarının termal xüsusiyyətləri ilə qarşılıqlı təsir edir. Optimallaşdırılmış kanalcıq geometriyası və çiplərin çıxarılması ilə təchiz olunmuş frezələmə burunları soyuducunu kəsici kənara daha effektiv yönəldir və istiliyin çıxarılmasının effektivliyini artırır. Yüksək performanslı frezələmə burunları tez-tez kiçik keçid dəlikləri və ya soyuducunun verilməsini yaxşılaşdıran gücləndirilmiş səth emalı xüsusiyyətlərinə malikdirlər; bu da diamant örtüyün yaşadığı zirvə temperaturunu azaldır və frezələmə burunlarının sürətli aşınma olmadan daha yüksək sürətlərlə işləməsinə imkan verir. Bu termal idarəetmə qabiliyyəti, keyfiyyətli frezələmə burunlarının sona çatan aşınma meyarlarına çatmadan əhəmiyyətli dərəcədə daha çox material çıxarma dövrünü tamamlaya biləcəyini göstərir.
Frezələmə burunlarında termal sikl zədəsindən qorunma
İstehsal dövrlərində təkrar istilik siklları diamant örtük və alt material arasındakı səthdə frezaların üzərində gərginlik yaradır. Premium frezalar istehsal zamanı qalıq gərginliyi azaltmaq üçün nəzarət olunan soyutma prosesləri və orta temperaturda qızdırma kimi istilik gərginliyini azaldan üsullar tətbiq edir. Bu üsullarla istehsal olunan frezalar delaminasiyaya və istilik yorulmasına qarşı üstün müqavimət göstərir və istilik şəraiti istehsal günü ərzində dəyişsə belə performans sabitliyini saxlayır. İlerlemiş istehsalçılar həmçinin diamant örtüyün istilik genişlənmə əmsalına uyğun olan alt material leqirlərini seçmək üçün material elmini istifadə edir ki, bu da frezaların erkən sıradan çıxmasının əsas səbəblərindən birini praktiki olaraq aradan qaldırır.
Frezlərin ömrünü birbaşa təsir edən fırlanma sürətinin seçimi istilik yaranması və mexaniki gərginlik üzərində təsir göstərir. Milling Burs xüsusi sürət aralıqları üçün qiymətləndirilən frezalar, operatorların freza millərinin fırlanma sürətlərini istehsalçının tövsiyə etdiyi səviyyədə saxlaması halında ən etibarlı şəkildə işləyir. Tövsiyə olunan sürətlərin aşılması, frezalarda termal aşınmanı sürətləndirir; əksinə, optimal sürətlərin altına düşmək, sürtünmə yolu ilə artıq istilik yaradan, effektiv olmayan kəsici qüvvələr yaradır. Peşəkar tətbiqlərdə frezaların ömrünü artırmaqla eyni zamanda məhsuldarlığı da təmin edən sürət protokolları müəyyənləşdirilir; ən iqtisadi yanaşmanın, frezaları onların dizayn olunduğu performans həddində işlətməkdən ibarət olduğu başa düşülür.
Tez-tez verilən suallar
Diamant frezaları karbid alternativlərindən daha davamlı edən nədir?
Diamant frezalar, karbid materiallardan çox daha yaxşı aşınmaya davamlılıq təmin edən diamant kristal örtüklərinin fövqəladə sərtliyi sayəsində üstün davamlılığa nail olur. Keyfiyyətli frezaların çoxqatlı quruluşu – diamant səthlərin mühəndislik üsulları ilə hazırlanmış altlıqlarla birləşdirilməsi – onlara kəsici qüvvələrə və termal gərginliyə daha yaxşı müqavimət göstərməyə imkan verir və kənar formasını saxlamağa kömək edir. Bundan əlavə, müasir frezalar karbid alətlərinin təkrarlaya bilmədiyi irəli səviyyəli birləşdirmə texnologiyaları və həndəsi optimallaşdırma istifadə edir; nəticədə uzunmüddətli frezələmə əməliyyatlarında aşınma sürəti adətən 70–80 faiz azalır.
Peşəkar səviyyəli frezalar istehsalda adətən nə qədər müddət işləyir?
Freze burunun ömrü materialın növündən, kəsici sürətdən və tətbiq intensivliyindən asılıdır, lakin keyfiyyətli almaz freze buru əvəz olunması üçün lazım olan meyarlara çatmazdan əvvəl adətən 500-dən 2000-ə qədər frezələmə əməliyyatı yerinə yetirə bilər. Yumşaq keramikalar üçün istifadə olunan freze buru yuxarı həddə yaxınlaşa bilər, oysa çox sərt zirkoniya üzərində tətbiq olunan freze buru adətən 300–600 dövr sonra ölçülməsi mümkün aşınma göstərir. Doğru texnika, kifayət qədər soyuducu maye və frezə başının fırlanma sürətinin optimallaşdırılması freze burunun xidmət müddətini əhəmiyyətli dərəcədə uzada bilər; bəzən əvəz olunması lazım olana qədər məhsuldar frezələmə əməliyyatlarının sayını iki və ya üç dəfə artırır.
Doğru qulluq freze burunun ömrünü daha da uzada bilərmi?
Bəli, frezələmə burunlarının qayğısına baxma təcrübələri onların davamlılığı və performans sabitliyi üzərində əhəmiyyətli təsir göstərir. Frezələmə burunlarının kanallarının tez-tez təmizlənməsi, bağlanmaya və sürətlənmiş aşınmaya səbəb olan çiplərin yığılmasını qarşısını alır. Frezələmə burunlarının qoruyucu qutularda saxlanması kəsici səthə qeyri-qəsdən zərər verməni qarşısını alır və hər istifadədən əvvəl frezələmə burunlarının yoxlanılması erkən aşınma əlamətlərini müəyyən edir ki, bu da proaktiv əvəzləməyə imkan verir. Bundan əlavə, döndərən milin balansının saxlanması, soyuducu mayenin konsentrasiyasının optimal səviyyədə qalması və frezələmə burunlarının xüsusi spesifikasiyalarına uyğun kəsmə sürətləri ilə işləmə, keyfiyyətli frezələmə burunlarının uzun ömürlülük üçün hazırlanmış texniki xüsusiyyətlərini maksimum dərəcədə istifadə etməyə imkan verən iş şəraitlərini yaradır.