
 EN
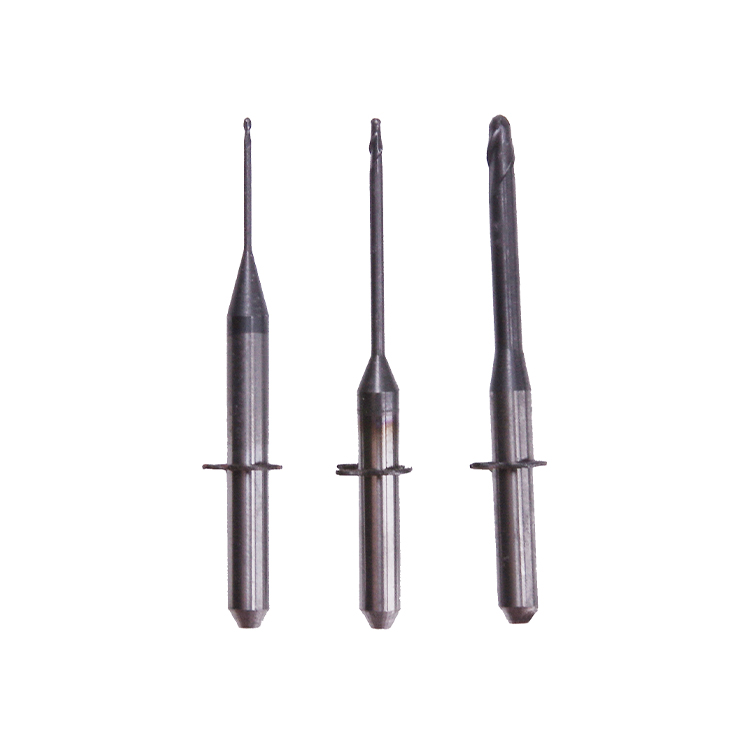
Тривалість фрези для міллення є критичним чинником у стоматологічних та промислових операціях фрезерування й безпосередньо впливає на витрати на виробництво та експлуатаційну ефективність. Фрези з діамантовим покриттям стали переважним вибором для фахівців, які вимагають тривалого терміну служби інструментів та стабільної продуктивності протягом сотень годин безперервного використання. Щоб зрозуміти, чому фрези з діамантовим покриттям та передовим конструкторським рішенням мають значно більший термін служби порівняно зі звичайними аналогами, необхідно проаналізувати матеріалознавство, конструктивну інженерію та теплове управління, що відрізняють преміальні фрези від стандартних варіантів.

Коли зубні техніки та промислові фрезерувальники інвестують у якісні фрезерні бури, вони купують не просто різальний інструмент. Вони набувають прецизійного інструмента, розробленого для витримування екстремальних навантажень, абразивного контакту та термічного стресу без втрати характеристик. Різниця між фрезерними бурами, що виходять з ладу після кількох годин роботи, і тими, що надійно працюють протягом тисяч фрезерних операцій, полягає в основних матеріалах, технології покриття та оптимізації конструкції, які застосовують виробники.
Склад матеріалу та технологія діамантового покриття
Розуміння структури діамантового шару у фрезерних бурах
Висока тривалість існування фрез для алмазного фрезерування пояснюється багатошаровою будовою різальної головки. Преміальні фрези мають точно зв’язаний шар алмазних кристалів на робочій поверхні, який зазвичай наносять за допомогою передових електролітичних або CVD-процесів нанесення покриття. Це алмазне покриття забезпечує надзвичайну твердість — 10 за шкалою твердості Мооса, що дозволяє фрезам для фрезерування різати цирконій, кераміку та інші абразивні матеріали, не втрачаючи гостроти різального краю. Молекулярний зв’язок між алмазними частинками та металевою основою гарантує, що фрези зберігають свою структурну цілісність навіть під впливом повторюваних циклів навантаження, які зруйнували б звичайні карбідні інструменти.
Матеріал основи під шаром діаманта також значно впливає на продуктивність і довговічність фрез для міллювання. Високоякісні фрези для міллювання використовують основи з карбіду вольфраму або спеціальних сталевих сплавів, що забезпечують як жорсткість, так і стійкість до ударних навантажень. Такий двокомпонентний підхід означає, що фрези для міллювання можуть поглинати вібрації та механічні удари без руйнування, тоді як діамантове покриття зберігає свою різальну ефективність протягом тривалих сеансів міллювання. Теплопровідність основи також впливає на те, наскільки ефективно фрези для міллювання відводять тепло, що виникає під час високошвидкісних різальних операцій.
Методи з’єднання, що продовжують термін служби фрез для міллювання
Метод, за допомогою якого алмазні частинки прикріплюються до основи фрезерних борів, безпосередньо визначає тривалість ефективності покриття. Електролітично нанесені алмазні фрезерні бори мають окремі алмазні кристали, зафіксовані тонким шаром металу, що забезпечує максимальне оголення алмазної різальної поверхні та високу чіткість різального краю. Ця технологія з’єднання забезпечує збереження гостроти фрезерних борів протягом тривалого часу використання й одночасно запобігає передчасному зносу в ділянках, підданих високому тертям. Сучасні виробники також застосовують додаткові шари з’єднання, які посилюють прилипання алмазів і запобігають передчасному відшаруванню алмазного покриття від основи фрезерних борів навіть за умов екстремального експлуатаційного навантаження.
Різні технології зв’язування впливають на те, як фрези реагують на термічне циклювання та механічне навантаження. Фрези з керамічним зв’язком забезпечують чудову стійкість до нагрівання, але повільнішу швидкість різання, тоді як фрези з металевим зв’язком забезпечують швидке знімання матеріалу й помірну стійкість до зносу. Вибір між цими типами зв’язку визначає, чи досягнуть фрези максимальної тривалості роботи у певних застосуваннях — чи то при шліфуванні делікатних реставрацій, чи при підготовці кількох каркасів із цирконію один за одним у швидкому темпі.
Геометричний дизайн та інженерні інновації
Як впливає форма фрези на ефективність різання та знос
Геометричний профіль фрезерних бурів розроблено в результаті масштабних досліджень для оптимізації різального процесу й мінімізації концентрації напружень у різальній головці. Сучасні фрезерні бури мають точно виточені канавки під певним кутом, що ефективно виводять стружку з робочої поверхні, зменшуючи тертя й накопичення тепла, які прискорюють знос інструменту. Радіальний кут затилку, осьовий кут затилку та геометрія канавок професійних фрезерних бурів розраховані так, щоб забезпечити оптимальне видалення стружки без втрати конструктивної міцності. Якщо стружка залишається у канавках фрезерного бура, це призводить до заклинювання, надмірного нагрівання та передчасного виходу з ладу; науково обґрунтована точність у процесі виробництва запобігає цьому завдяки правильному геометричному проектуванню.
Пропорції діаметра й довжини фрезерних бурів також впливають на їхній робочий термін. Фрезерні бури з оптимізованим співвідношенням довжини до діаметра демонструють кращу стійкість до вібрацій і дрижання, які є головними причинами прискореного зносу й виходу інструменту з ладу. Інженери, що розробляють преміальні фрезерні бури, враховують критичні пороги швидкості, динаміку шпінделя та властивості матеріалу заготовок, щоб визначити розміри, які максимізують стабільність і якість контакту різального елемента з матеріалом. Ця точність у геометричному проектуванні пояснює, чому фрезерні бури від авторитетних виробників постійно мають термін служби втричі–п’ятикратно довший за термін служби загальних або погано спроектованих аналогів.
Конфігурація канавок і збереження різального елемента
Сучасні фрези для обробки часто мають багатозубі конфігурації, що рівномірніше розподіляють різальні сили по поверхні алмазного покриття. Однозубі фрези концентрують усю різальну дію на одному краю, що призводить до швидкого локального зношування. Багатозубі конструкції розподіляють навантаження, дозволяючи кожній ділянці фрези охолоджуватися між циклами різання й значно подовжуючи загальний термін служби інструменту. Крім того, кут гвинтової лінії зубів у якісних фрезах оптимізований під певні типи матеріалів — незалежно від того, чи це м’які керамічні матеріали, твердий цирконій чи композитні матеріали — щоб забезпечити ефективне різання без втрати чіткості різального краю.
Фаскування кромок і заокруглення кутів у конструкції фрезерних бурів також сприяє їхньому довговічності, запобігаючи мікро-тріщинам, які викликають відмову інструменту. Коли різальні кромки фрезерних бурів правильно заокруглені за допомогою точних шліфувальних технологій, вони стійкі до скалування й зберігають свою геометричну точність протягом тисяч фрезерних операцій. Мікро-геометрія різальної кромки у високоякісних фрезерних бурів контролюється з точністю до мікронів, забезпечуючи стабільну роботу й передбачувані закономірності зношування, що дозволяє технікам планувати заміну інструментів на основі фактичного стану фрезерних бурів, а не довільних часових інтервалів.
Теплове управління та відведення тепла
Роль теплових властивостей у стійкості фрезерних бурів
Утворення тепла під час обробки є одним із найважливіших чинників, що впливають на термін служби фрезерних бурів, а високоякісні конструкції передбачають кілька стратегій теплового управління. Коли фрезерні бури працюють на високих швидкостях, тертя на межі інструмент–матеріал утворює значну кількість тепла, яке може знищити як алмазне покриття, так і основу. Високоякісні фрезерні бури розроблені з високопровідними тепловими шляхами, що дозволяють швидко відводити тепло від зони різання до навколишнього шпінделя або системи охолодження. Теплові характеристики розширення матеріалу основи підібрані так, щоб відповідати алмазному шару, щоб запобігти розшаруванню через різницю в розширенні під час циклів нагрівання й охолодження.
Холодильна рідина застосування методологія також взаємодіє з термічними властивостями фрезерних бурів, щоб продовжити термін їхньої експлуатації. Фрезерні бури з оптимізованою геометрією канавок та ефективним видаленням стружки спрямовують охолоджувальну рідину більш точно до різального краю, підвищуючи ефективність видалення тепла. Високопродуктивні фрезерні бури часто мають малі прохідні отвори або покращені поверхневі обробки, які поліпшують подачу охолоджувальної рідини, зменшуючи максимальні температури, що виникають на алмазному покритті, і дозволяючи фрезерним бурам працювати з більшими швидкостями без прискореного зношування. Ця здатність до термічного управління означає, що якісні фрезерні бури можуть виконати значно більше циклів видалення матеріалу, перш ніж досягнуть критеріїв зношування, що визначають їхній кінець терміну експлуатації.
Запобігання пошкодженню фрезерних бурів через термічне циклювання
Повторювані цикли термічного навантаження під час виробничих запусків створюють напруження в фрезах для фрезерування на межі між діамантовим покриттям та основним матеріалом. Преміальні фрези для фрезерування включають технології зниження термічного напруження під час виробництва, зокрема процеси контрольованого охолодження та проміжні етапи відпалу, що зменшують залишкове напруження. Фрези для фрезерування, виготовлені за такими методами, демонструють вищу стійкість до розшарування та втоми від термічних навантажень і зберігають стабільність роботи навіть за умов змінних температур протягом виробничого дня. Також передові виробники застосовують матеріалознавство для вибору сплавів основи з коефіцієнтами теплового розширення, що відповідають діамантовому покриттю, практично усуваючи одну з головних причин передчасного виходу з ладу фрез для фрезерування.
Вибір частоти обертання шпинделя безпосередньо впливає на термін служби фрез для фрезерування через його вплив на генерацію тепла та механічне навантаження. Фрези для міллення розраховані на певні діапазони швидкостей і працюють найбільш надійно, коли оператори підтримують швидкості обертання шпинделя в межах рекомендацій виробника. Перевищення рекомендованих швидкостей прискорює теплове зношування фрезерних бурів, тоді як робота зі швидкостями нижче оптимальних створює неефективні різальні зусилля, що призводять до надмірного нагрівання через тертя. У професійних операціях встановлюють протоколи швидкостей, які забезпечують баланс між продуктивністю та терміном служби фрезерних бурів, усвідомлюючи, що найекономічніший підхід полягає у роботі фрезерних бурів у межах їх проектного робочого діапазону.
ЧаП
Що робить алмазні фрезерні бури довговічнішими за карбідні альтернативи?
Алмазні фрези досягають виняткової стійкості завдяки надзвичайній твердості алмазних кристалічних покриттів, які набагато краще, ніж карбідні матеріали, чинять опір абразивному зносу. Багатошарова конструкція якісних фрез — поєднання алмазних поверхонь із спеціально розробленими основами — дозволяє їм витримувати більші різальні навантаження й тепловий стрес, зберігаючи при цьому геометрію різального краю. Крім того, сучасні фрези використовують передові технології з’єднання матеріалів і геометричну оптимізацію, яких карбідним інструментам не вдається досягти, що призводить до зниження швидкості зносу на 70–80 % під час тривалих фрезерних операцій.
Скільки часу зазвичай триває термін служби професійних фрез у виробничих умовах?
Тривалість роботи фрез для фрезерування залежить від типу матеріалу, швидкості різання та інтенсивності застосування, але якісні алмазні фрези для фрезерування зазвичай витримують від 500 до 2000 операцій фрезерування до моменту, коли їх потрібно замінити. Фрези для фрезерування м’яких керамічних матеріалів можуть наближатися до верхнього межі цього діапазону, тоді як фрези для фрезерування надмірно твердого цирконію, як правило, демонструють помітне зношування після 300–600 циклів. Правильна техніка виконання робіт, достатнє охолодження та оптимізація частоти обертання шпинделя значно подовжують термін служби фрез для фрезерування — іноді вдвічі чи втричі збільшуючи кількість продуктивних фрезерувальних операцій до необхідності їх заміни.
Чи може належне обслуговування ще більше подовжити термін служби фрез для фрезерування?
Так, практика обслуговування фрезерних бурів суттєво впливає на їхній термін служби та стабільність роботи. Регулярне очищення канавок фрезерних бурів запобігає накопиченню стружки, що призводить до заклинювання й прискореного зношування. Зберігання фрезерних бурів у захисних кейсах запобігає випадковим пошкодженням різальної поверхні, а перевірка фрезерних бурів перед кожним використанням дозволяє вчасно виявити ознаки зношування й провести профілактичну заміну. Крім того, підтримка правильної балансування шпинделя, забезпечення оптимальної концентрації охолоджуючої рідини та використання режимів подачі й обертів, які відповідають специфікаціям конкретних фрезерних бурів, створюють умови експлуатації, що максимізують тривалий термін служби, на який розраховані якісні фрезерні бури.