
 EN
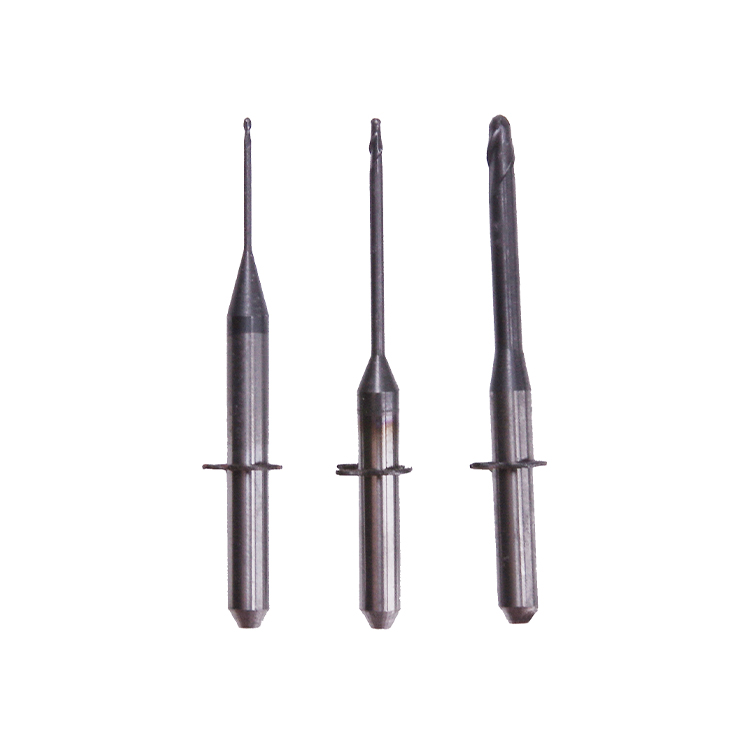
寿命が ミリングバース 歯科および産業用機械加工において、これは生産コストと運用効率に直接影響を与える重要な要素です。ダイヤモンドコーティングを施したミリングバーズは、数百時間にわたる連続使用でも工具寿命が長く、性能が安定することを求める専門家の間で、今や最も選ばれる選択肢となっています。ダイヤモンドコーティングと先進的な設計を採用したミリングバーズが、従来の製品よりも大幅に長寿命である理由を理解するには、その材料科学、構造工学、そして熱管理技術——これらが高品質なミリングバーズを標準品と明確に区別する要素——を検討する必要があります。

歯科技工士や産業用機械加工技術者が高品質のミリングバーズを導入する際、単なる切削工具を購入しているわけではありません。それは、極限の力、摩耗性の接触、熱応力に耐え、性能が劣化しないよう設計された精密な計測機器なのです。数時間で破損してしまうミリングバーズと、数千回に及ぶミリング作業でも安定した性能を発揮し続けるミリングバーズとの違いは、製造元が採用する基盤となる素材、コーティング技術、そして設計最適化にあります。
素材構成とダイヤモンドコーティング技術
ミリングバーズにおけるダイヤモンド層構造の理解
ダイヤモンドミリングバーの優れた耐久性は、切削ヘッドの多層構造に由来します。高品質なミリングバーは、作業面に精密に結合されたダイヤモンド結晶層を備えており、通常は高度な電気めっき法またはCVD(化学気相成長)コーティング技術で施されます。このダイヤモンドコーティングはモース硬度10という極めて高い硬度を有し、ジルコニアやセラミックスなど、研磨性の強い素材を切断しても刃先の鋭さを長時間維持できます。また、ダイヤモンド粒子と基材金属との間には分子レベルでの強固な結合が形成されており、従来の超硬合金製ツールでは破損してしまうような反復的な応力負荷に対しても、ミリングバーは構造的安定性を保ち続けます。
ダイヤモンド層の下地となる素材も、ミリングバーの性能と耐久性に大きく寄与します。高品質なミリングバーでは、剛性と衝撃抵抗性の両方を備えた炭化タングステンや特殊鋼合金を基材として用いています。このような二種類の素材を組み合わせた構造により、ミリングバーは振動や機械的衝撃を吸収して破損しにくくなり、同時にダイヤモンド表面は長時間のミリング作業中でも切削効率を維持します。また、下地素材の熱伝導性も、高速切削時に発生する熱をいかに効果的に放熱できるかに影響を与えます。
ミリングバーの寿命を延ばす結合方法
ダイヤモンド粒子をミリングバーの基材に付着させる方法は、コーティングの有効期間を直接左右します。電気めっき式ダイヤモンドミリングバーでは、個々のダイヤモンド結晶が薄い金属層によって固定されており、ダイヤモンドの切削面が最大限に露出し、エッジの輪郭が明瞭になります。この接合技術により、ミリングバーは長時間使用しても鋭さを保ち、高摩擦が生じやすい部位での早期摩耗にも耐えられます。さらに、先進的なメーカーでは、ダイヤモンドの密着性を高めるための二次接合層を採用しており、極端な作業負荷下でもダイヤモンドコーティングがミリングバー基材から早期に剥離することを防ぎます。
異なる結合技術は、ミリングバーの熱サイクルおよび機械的応力に対する応答に影響を与えます。セラミック結合ミリングバーは優れた耐熱性を備えていますが、切削速度はやや遅くなります。一方、金属結合ミリングバーは、中程度の摩耗抵抗を維持しつつ、より高速な材料除去が可能です。これらの結合方式の選択は、たとえば繊細な修復物の研削や、連続して複数のジルコニアフレームワークを加工するといった特定用途において、ミリングバーの寿命を最大限に引き出すかどうかを左右します。
幾何学的設計と工学的革新
ミリングバーの形状が切削効率および摩耗に与える影響
フライスバーズの幾何学的形状は、切削時のストレス集中を刃先に生じさせず、かつ切削性能を最適化するよう、広範な研究を経て設計されています。現代のフライスバーズは、切屑を加工面から効率よく排出するため、正確な角度で形成された溝(フルート)を備えています。これにより摩擦や熱の蓄積が抑えられ、工具の摩耗が速まるのを防ぎます。プロ向けフライスバーズでは、径方向逃げ角、軸方向逃げ角、およびフルート形状が、構造強度を損なうことなく、最適な切屑排出を実現するよう厳密に計算されています。切屑がフルート内に滞留すると、工具の引っかかり、過熱、早期破損を招きますが、科学的な精度に基づく幾何学的設計によって、こうした問題を未然に防止します。
ミリングバーズの直径と長さの比率も、その使用寿命に影響を与えます。最適化された長さ対直径比を備えたミリングバーズは、振動やチャタリングに対する耐性が向上し、これらは摩耗の加速および工具の破損の主な原因です。高品質なミリングバーズを設計するエンジニアは、臨界回転速度、スピンドルの動的特性、および加工対象材料の物理的性質を考慮し、安定性と切削刃の接触品質を最大限に高める寸法を決定します。このような幾何学的設計の精密さこそが、信頼性の高いメーカー製ミリングバーズが、汎用品や設計が不十分な製品と比べて3~5倍も長持ちする理由です。
溝形状と刃先の保持
高精度なミリングバーでは、ダイヤモンドコーティング表面全体に切削力をより均等に分散させるために、複数のフリュート構成を採用することが多い。一方、シングルフリュートのミリングバーは、すべての切削作用を単一のエッジに集中させるため、摩耗が急速に進行する。マルチフリュート設計では負荷が分散され、各フリュート部が切削サイクル間で冷却されるため、工具の総寿命が大幅に延長される。さらに、高品質なミリングバーのフリュートのヘリックス角は、軟質セラミクス、硬質ジルコニア、複合材料など、対象となる素材に応じて最適化されており、強力な切削性能を維持しつつ、エッジの明瞭さも保たれる。
フライスバーズの設計におけるエッジの面取りおよびコーナーの丸み処理は、工具の破損を引き起こす微小亀裂の発生を防ぐことで、寿命延長に寄与します。高精度な研削技術を用いてフライスバーズの切刃を適切に丸めることで、欠けに強く、数千回に及ぶフライス加工においても幾何学的精度を維持できます。高品質なフライスバーズでは、切刃の微細形状が数マイクロメートル単位で制御されており、安定した加工性能と予測可能な摩耗パターンを実現しています。これにより、技術者はフライスバーズの実際の状態に基づいて工具交換時期を計画でき、一定時間ごとの無駄な交換を回避できます。
熱管理と熱散
フライスバーズの耐久性における熱的特性の役割
切削加工中の発熱は、ミリングバーの寿命に最も大きな影響を与える要因の一つです。高品質な設計では、複数の熱管理戦略が採用されています。ミリングバーが高速で作動すると、工具と被削材の接触面で摩擦が生じ、大量の熱が発生します。この熱はダイヤモンド被覆および基材の劣化を招く可能性があります。優れたミリングバーは、切削部から周囲のスピンドルや冷却装置へ熱を迅速に逃がすための高い熱伝導性を備えた構造で設計されています。また、基材の熱膨張特性はダイヤモンド層と整合しており、加熱・冷却サイクルにおける膨張率の差異による剥離を防いでいます。
冷却液 応用分野 加工手法は、また、ミリングバーの熱的特性と相互作用し、工具寿命を延長します。最適化されたフルート形状とチップ排出性能を備えたミリングバーでは、冷却液を切削刃に効果的に導くことができ、放熱効率が向上します。高性能ミリングバーでは、しばしば微小な貫通穴や強化表面処理が採用されており、これにより冷却液供給が改善され、ダイヤモンドコーティング部が受けるピーク温度が低減されます。その結果、加速摩耗を招かずに、より高い回転速度での加工が可能になります。このような熱管理機能により、高品質なミリングバーは、寿命末期の摩耗基準に達するまでに、著しく多い材料切除サイクルを完了できます。
ミリングバーにおける熱サイクル損傷の防止
製造工程における繰り返しの熱サイクルにより、ダイヤモンド被覆と基材との界面に応力が生じます。高品質なミーリングバースでは、製造段階で熱応力緩和技術が採用されており、制御された冷却プロセスや中間アニーリング工程などにより残留応力を低減しています。こうした手法で製造されたミーリングバースは、剥離や熱疲労破損に対する耐性が優れており、生産日のうちに温度条件が変化しても性能のばらつきが少なく、一貫した加工品質を維持できます。さらに先進的なメーカーでは、材料科学の知見を活かして、ダイヤモンド被覆の熱膨張係数に近い合金を基材として選定することで、ミーリングバースの早期破損の主因の一つを実質的に解消しています。
スピンドル回転数の選定は、発熱量および機械的応力に直接影響を与えるため、ミーリングバースの寿命に大きく関わります。 ミリングバース 特定の回転数範囲で定格設計されたミリングバーは、使用者がメーカー推奨のスピンドル回転数内での使用を守った場合に最も信頼性が高くなります。推奨回転数を超えて使用すると、ミリングバーの熱による摩耗が加速します。一方、最適な回転数より低く運用すると、切削効率が悪化し、摩擦による過剰な発熱を招きます。専門的な作業現場では、生産性とミリングバーの寿命を両立させるための回転数運用手順を確立しており、最も経済的な運用方法は、ミリングバーをその設計された性能範囲内で使用することであると認識しています。
よくある質問
ダイヤモンド製ミリングバーがカーバイド製よりも耐久性が高い理由は何ですか?
ダイヤモンドミリングバーズは、カーバイド材よりもはるかに優れた耐摩耗性を発揮するダイヤモンド結晶被覆の極めて高い硬度により、卓越した耐久性を実現します。高品質なミリングバーズは、ダイヤモンド表面と精密設計された基材を多層構造で組み合わせており、切削力や熱応力への耐性が向上し、刃先形状を長時間維持できます。さらに、最新のミリングバーズでは、カーバイド工具では再現できない高度な接合技術や幾何学的最適化が採用されており、長時間のミリング作業において通常70~80%程度の摩耗低減効果が得られます。
プロ向けミリングバーズの生産現場における一般的な寿命はどのくらいですか?
ミリングバーの寿命は、素材の種類、切削速度、使用強度によって異なりますが、高品質なダイヤモンドミリングバーの場合、交換が必要になるまでの使用回数は一般的に500~2,000回程度です。軟質セラミックス加工に用いる場合はこの上限に近づくことがありますが、一方で、非常に硬いジルコニアへの加工では、300~600回程度で明確な摩耗が確認されることが多いです。適切な加工技術、十分な冷却、およびスピンドル回転数の最適化により、ミリングバーの使用寿命を大幅に延ばすことができます。場合によっては、交換が必要になるまでの有効な加工回数が2倍から3倍に達することもあります。
適切なメンテナンスで、さらにミリングバーの寿命を延ばすことは可能ですか?
はい、ミリングバーのメンテナンス方法は、その耐久性および性能の安定性に大きく影響します。ミリングバーの溝を定期的に清掃することで、切屑の詰まりによる咬み込みや早期摩耗を防げます。また、ミリングバーを保護ケースに入れて保管すれば、刃先への偶然の損傷を未然に防げます。さらに、使用前にミリングバーを点検し、摩耗の初期兆候を確認して適切なタイミングで交換することで、トラブルを未然に回避できます。加えて、スピンドルのバランスを適切に保ち、冷却液の濃度を最適な状態に維持し、各ミリングバーの仕様に合わせて切削送り速度および回転数を調整することで、高品質なミリングバーが本来備える長寿命を最大限に引き出す運用環境が実現されます。