
 EN
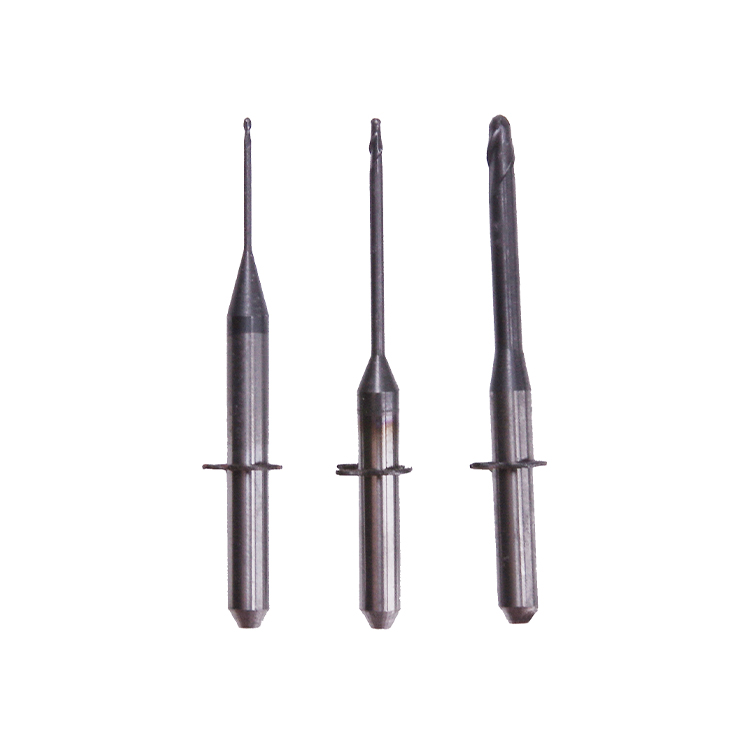
Lengden på freser er en avgjørende faktor i tannlege- og industriell fresing, og påvirker direkte produksjonskostnadene og driftseffektiviteten. Diamantfreser har blitt det foretrukne valget for fagfolk som krever lang levetid for verktøyene og konsekvent ytelse over hundrevis av timer med kontinuerlig bruk. Å forstå hvorfor freser med diamantbelægning og avanserte design holder betydelig lenger enn konvensjonelle alternativer, krever en undersøkelse av materialvitenskapen, strukturteknikken og varmehåndteringen som skiller premium-freser fra standardalternativer.

Når tann-teknikere og industrielle maskinister investerer i kvalitetsfræser, kjøper de mer enn bare et skjæreverktøy. De kjøper et presisjonsinstrument som er utviklet for å tåle ekstreme krefter, slibende kontakt og termisk stress uten svekkelse. Forskjellen mellom fræser som svikter etter noen få timer og de som fungerer pålitelig gjennom tusenvis av fræseoperasjoner ligger i grunnleggende materialer, belags-teknologi og designoptimalisering som produsentene implementerer.
Materialoppsett og diamantbelags-teknologi
Forståelse av diamantlagstruktur i fræser
Den overlegne levetiden til diamantfræser stammer fra den flerlagete konstruksjonen av skjæreleddet. Premium-fræser har et nøyaktig festet diamantkrystallag på arbeidsflaten, vanligvis påført ved hjelp av avanserte elektroplaterings- eller CVD-belagsprosesser. Dette diamantbelaget gir eksepsjonell hardhet, med en verdi på 10 på Mohs’ hardhetsmålestokk, noe som gjør det mulig for fræser å skjære gjennom zirkonia, keramikk og andre slibende materialer uten å miste sin skarpe skjærekanter. Den molekylære bindingen mellom diamantpartiklene og underlagsmetallet sikrer at fræser beholder sin strukturelle integritet, selv når de utsettes for gjentatte spenningscykluser som ville knuse konvensjonelle karbidverktøy.
Substratmaterialet under diamantsjiktet bidrar også betydelig til ytinga og holdbarheita til fræsbitar. Fræsbitar av høg kvalitet bruker grunnlag av wolframkarbid eller spesialstål-legeringar som gir både stivheit og slagfastheit. Denne to-materialmetoden gjer at fræsbitar kan absorbere vibrasjon og mekanisk sjokk utan å bristast, medan diamantoverflata held på sin skjæreverknad gjennom lange fræseseksjonar. Varmeledingsevna til substratet spelar òg ei rolle for kor effektivt fræsbitar avgir varme som vert generert under høgfrekvent skjæring.
Feste-metodar som utvider levetida til fræsbitar
Metoden som brukes for å binde diamantpartikler til underlaget på fræser bestemmer direkte hvor lenge belaget vil være effektivt. Elektroplaterte diamantfræser har enkeltstående diamantkrystaller som holdes på plass av et tynn metallag, noe som gir maksimal eksponering av den diamantbehandlede skjæreflaten og overlegen kantdefinisjon. Denne binde-teknikken sikrer at fræser beholder skarphet gjennom langvarig bruk, samtidig som de motstår tidlig slitasje i områder som utsettes for høy friksjon. Avanserte produsenter bruker også sekundære binde-lag som styrker diamantens festning, slik at diamantbelaget ikke løsner prematurt fra fræsens base, selv under ekstreme driftsbelastninger.
Forskjellige limeteknologier påvirker hvordan fræsbitar reagerer på termisk syklisering og mekanisk stress. Keramisklimede fræsbitar tilbyr utmerka varmebestandighet, men langsommere skjærehastighet, mens metalllimede fræsbitar gir raskere materialefjerning med moderat slitasjebestandighet. Valget mellom disse limemetodene avgjør om fræsbitar oppnår maksimal levetid for spesifikke anvendelser – enten det gjelder sliping av følsomme restaurasjoner eller forberedelse av flere zirkonia-rammer i rask rekkefølge.
Geometrisk design og tekniske innovasjoner
Hvordan formen på fræsbitar påvirker skjæreeffektivitet og slitasje
Den geometriske profilen til fræsere har blitt utviklet gjennom omfattende forskning for å optimalisere skjærehandlingen samtidig som spenningskonsentrasjonen på skjærekroppen minimeres. Moderne fræsere har nøyaktig vinklede spålgroover som leder bort spåna fra arbeidsflaten effektivt, noe som reduserer friksjon og varmeopphopning som ville akselerere slitasje på verktøyet. Den radielle avlastningsvinkelen, den aksiale avlastningsvinkelen og spålgroovgeometrien til profesjonelle fræsere er beregnet for å sikre optimal spånutblåsing uten å ofre strukturell styrke. Når spåna blir fanget i spålgroovene på fræserne, fører det til klemming, overdreven varmeutvikling og tidlig svikt; en riktig geometrisk utforming forhindrer dette gjennom vitenskapelig presisjon i produksjonsprosessen.
Diameteren og lengdeproportjonene til fræserbitar påverkar også levetida deira under drift. Fræserbitar med optimalt forhold mellom lengde og diameter viser betre motstand mot vibrasjon og skjelving, som er dei viktigaste årsakene til akselerert slitasje og verktøyfeil. Ingeniørar som utviklar førsteklasses fræserbitar tek omsyn til kritiske hastigheitsgrenser, spindeldynamikk og materialegenskapane til arbeidsstykkene for å fastsetja dimensjonar som maksimerar stabilitet og kvaliteten på skjærekanter. Denne nøyaktigheita i geometrisk utforming forklarer kvifor fræserbitar frå pålitelege produsentar konsekvent har ei lengre levetid enn generiske eller dårleg utforma alternativ, ofte tre til fem gonger lenger.
Skruvkonfigurasjon og kantbevaring
Avanserte fræsbiter har ofte flere skjær som fordeler skjærekreftene jevnare over diamantbelægningens overflate. Enkeltskjærsfræsbiter konsentrerer all skjæring på én kant, noe som fører til rask slitasje på én sted. Flerskjærsdesign fordeler arbeidslasten, slik at hver del av fræsbiteren kan kjøles mellom skjæringssyklusene og dermed utvider verktøyets levetid betraktelig. I tillegg er helixvinkelen på skjærene i kvalitetsfræsbiter optimalisert for spesifikke materialtyper, enten det gjelder myke keramikker, harde zirkonia eller komposittmaterialer, slik at fræsbiteren beholder en aggressiv skjæreevne samtidig som kantdefinisjonen bevares.
Kantavruntering og hjørnerunding i fræsers design bidrar også til levetid ved å forhindre mikrosprekker som utløser verktøyfeil. Når skjærekanten på fræsere rundes korrekt ved hjelp av presis slipeseknikker, motstår de sprekking og beholder sin geometriske nøyaktighet gjennom tusenvis av fræseoperasjoner. Mikrogeometrien til skjærekanten i premiumfræsere kontrolleres innenfor mikrometer, noe som sikrer konsekvent ytelse og forutsigbare slitasjemønstre slik at teknikere kan planlegge verktøybytte basert på den faktiske tilstanden til fræserne i stedet for vilkårlige tidsintervaller.
Varmebehandling og varmedissipasjon
Rollen til termiske egenskaper for fræsers holdbarhet
Varmeproduksjon under bearbeiding er en av de viktigste faktorene som påvirker levetiden til fræser, og førsteklasses design inkluderer flere strategier for varmehåndtering. Når fræser opererer med høy hastighet, genererer friksjonen ved verktøy-materiale-grensesnittet betydelig varme, som kan svekke både diamantbelaget og underlaget. Overlegne fræser er utviklet med veier for høy varmeledningsevne, slik at varme raskt kan avledes fra skjæringssonen til spindelen eller kjølevæssesystemet. Termiske utvidelsesegenskaper til underlagsmaterialet er tilpasset diamantsjiktet for å unngå avbladning forårsaket av ulik utvidelse under oppvarming og avkjøling.
Kjølevæske søknad metodikken samhandler også med termiske egenskaper til fræser for å utvide verktøyets levetid. Fræser med optimalt utformet spissgeometri og spånhåndtering leder kjølevæske mer effektivt til skjærekanten, noe som forbedrer effekten av varmeavføring. Høytytende fræser har ofte små gjennomgående hull eller forbedrede overflatebehandlinger som forbedrer tilførselen av kjølevæske, reduserer topptemperaturene som diamantbelaget utsettes for og lar fræsene operere ved høyere hastigheter uten økt slitasje. Denne evnen til å håndtere varme betyr at kvalitetsfræser kan utføre betydelig flere materialfjerningscykluser før de når slitasjegrensen.
Forebygging av skade fra termisk syklisering i fræser
Gjentatte termiske sykluser under produksjonsløp skaper spenning i fræserbitar ved grensesnittet mellom diamantbelegget og underlagsmaterialet. Premiumfræserbitar inneholder teknikker for termisk spenningsavlastning under produksjon, inkludert kontrollerte avkjølingsprosesser og mellomliggende glødeprosesser som reduserer restspenning. Fræserbitar produsert med disse metodene viser overlegen motstand mot avbladning og termisk utmattelsesskade, og opprettholder ytelseskonsistens selv når termiske forhold varierer gjennom hele produksjonsdagen. Avanserte produsenter bruker også materialvitenskap til å velge underlagslegeringer med termiske utvidelseskoeffisienter som samsvarer med diamantbelegget, noe som nesten eliminerer én av de viktigste årsakene til tidlig svikt hos fræserbitar.
Valg av spindelhastighet påvirker direkte levetiden til fræserbitar gjennom dens effekt på varmegenerering og mekanisk spenning. Freser er rangert for spesifikke hastighetsområder og fungerer mest pålitelig når operatører holder seg innenfor produsentens anbefalte spindelhastigheter. Å overskride de anbefalte hastighetene øker termisk slitasje i fræsbor, mens drift under optimale hastigheter skaper ineffektive skjærekrefter som genererer overflødig varme gjennom gniding. Profesjonelle operasjoner etablerer hastighetsprotokoller som balanserer produktivitet med levetid for fræsbor, og erkjenner at den mest økonomiske tilnærmingen innebærer å kjøre fræsbor innenfor deres designerte ytelsesområde.
Ofte stilte spørsmål
Hva gjør diamantfræsbor mer slitesterke enn karbidalternativer?
Diamantfræsbitar oppnår overlegen holdbarhet gjennom den ekstreme hardheten til diamantkrystallbelegget, som tåler slitasje langt bedre enn karbidmaterialer. Den flerlagskonstruksjonen til kvalitetsfræsbitar – som kombinerer diamantovertflater med teknisk utviklede underlag – gjør at de tåler større skjærekrefter og termisk stress uten å miste skjærgeometrien. I tillegg bruker moderne fræsbitar avanserte feste- og bindeteknologier samt geometrisk optimalisering som karbidverktøy ikke kan etterligne, noe som fører til slitasjerater som vanligvis er 70–80 prosent lavere over lengre fræseoperasjoner.
Hvor lenge varer profesjonelle fræsbitar vanligvis i produksjonsbruk?
Levetiden til fræserbiter avhenger av materialetype, skjærehastighet og bruksintensitet, men kvalitetsdiamantfræserbiter leverer vanligvis 500 til 2 000 fræseoperasjoner før de må byttes ut. Fræserbiter brukt på myke keramikker kan nærme seg den øvre grensen, mens fræserbiter brukt på svært harde zirkonia-materialer vanligvis viser målbar slitasje etter 300 til 600 sykler. Riktig teknikk, tilstrekkelig kjølevæske og optimalisering av spindelhastigheten bidrar betydelig til å forlenge levetiden til fræserbiter – noen ganger fordobler eller tredobler antallet produktive fræseoperasjoner før utskifting blir nødvendig.
Kan riktig vedlikehold forlenge levetiden til fræserbiter ytterligere?
Ja, vedlikeholdspraksis for fræsbitar påverkar tydeleg både holdbarheit og ytingskonsistens. Regular reining av fræsbitars skårgroover hindrar opphoping av spån, som kan føra til låsing og akselerert slitasje. Å oppbevara fræsbitar i verneposer hindrar ufrivillig skade på skjæreoverflata, og å inspisera fræsbitar før kvar bruk gjer det mogeleg å oppdaga tidlege teikn på slitasje, slik at ein kan byta ut dei føraktig. I tillegg vil vedlikehald av riktig svingakselbalanse, sikring av optimal kjølevæskekonsentrasjon og bruk av skjærehastigheiter og -føringar justert til dei spesifikke fræsbitane skapa driftsforhold som maksimerer den utvida levetida som kvalitetsfræsbitar er konstruert for.