
 EN
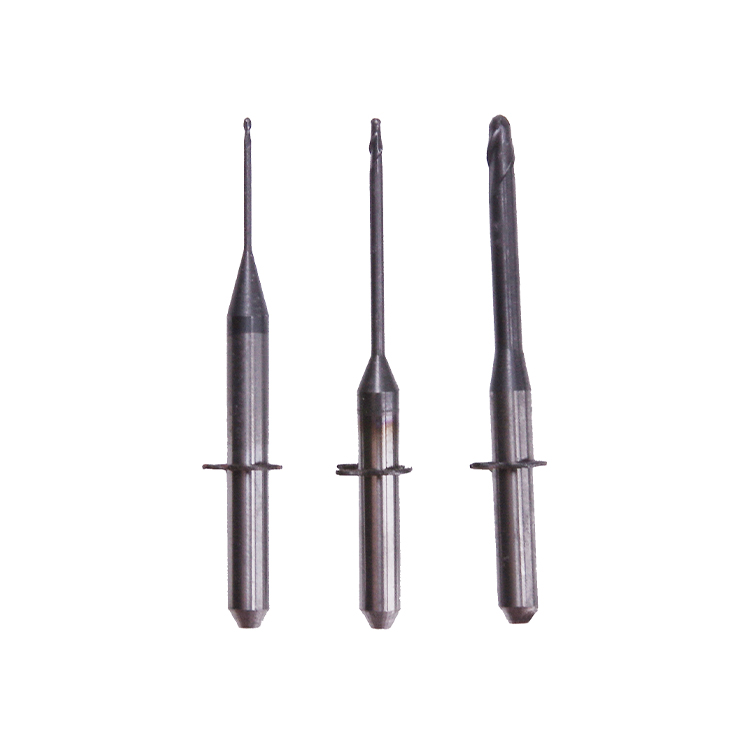
Uzun ömürlü milling Burları diş hekimliği ve endüstriyel frezeleme işlemlerinde kritik bir faktördür ve doğrudan üretim maliyetlerini ile işletme verimliliğini etkiler. Elmas kaplamalı freze uçları, uzun ömürlülük ve yüzlerce saatlik sürekli kullanım süresince tutarlı performans talep eden profesyonellerin tercih ettiği seçenektir. Elmas kaplamalar ve gelişmiş tasarımlarla üretilen freze uçlarının, geleneksel alternatiflere kıyasla önemli ölçüde daha uzun ömürlü olmasının nedenini anlamak için, üstün kalitede freze uçlarını standart seçeneklerden ayıran malzeme bilimi, yapısal mühendisliği ve termal yönetim incelenmelidir.

Diş teknisyenleri ve endüstriyel makine operatörleri kaliteli freze uçları satın aldıklarında, yalnızca bir kesme aracı değil; aşınmaya, aşırı kuvvetlere ve termal strese karşı dayanacak şekilde tasarlanmış bir hassasiyet aleti satın alıyorlar. Birkaç saat sonra başarısız olan freze uçları ile binlerce freze işlemi boyunca güvenilir performans gösteren freze uçları arasındaki fark, üreticilerin uyguladığı temel malzemelerde, kaplama teknolojisinde ve tasarım optimizasyonunda yatmaktadır.
Malzeme Bileşimi ve Elmas Kaplama Teknolojisi
Freze Uçlarında Elmas Katman Yapısının Anlaşılması
Elmas freze uçlarının üstün ömürleri, kesici başlığın çok katmanlı yapısından kaynaklanır. Üst düzey freze uçları, genellikle gelişmiş elektrokaplama veya CVD kaplama süreçleriyle uygulanan, iş yüzeyine tam olarak bağlı bir elmas kristal katmanına sahiptir. Bu elmas kaplama, Mohs sertlik ölçeğinde 10 puan alarak olağanüstü sertlik sağlar ve freze uçlarının, keskin kesme kenarlarını kaybetmeden zirkonyum, seramik ve diğer aşındırıcı malzemeleri kesmesini sağlar. Elmas parçacıkları ile alt tabaka metali arasındaki moleküler bağ, freze uçlarının, geleneksel karbür aletleri için kırılmalara neden olacak tekrarlayan gerilim döngülerine maruz kalırken bile yapısal bütünlüğünü korumasını sağlar.
Elmas katmanının altındaki tabaka malzemesi, freze uçlarının performansı ve dayanıklılığına da önemli ölçüde katkı sağlar. Yüksek kaliteli freze uçları, hem sertliği hem de darbe direncini sağlayan tungsten karbür veya özel çelik alaşımlı tabanlar kullanır. Bu çift malzemeli yaklaşım, freze uçlarının kırılmadan titreşimi ve mekanik şoku absorbe etmesini sağlarken, elmas yüzeyi uzun süreli frezeleme oturumları boyunca kesme verimliliğini korur. Tabakanın termal iletkenliği de yüksek hızda kesme işlemlerinde oluşan ısıyı ne kadar etkili bir şekilde dağıttığını belirler.
Freze Uçlarının Ömrünü Uzatan Bağlama Yöntemleri
Elmas parçacıklarının freze uçlarının alt tabakasına bağlanma yöntemi, kaplamanın ne kadar süre etkili kalacağını doğrudan belirler. Elektrokaplama yöntemiyle üretilen elmas freze uçlarında, ince bir metal katmanı tarafından sabitlenen bireysel elmas kristalleri bulunur; bu da elmas kesme yüzeyinin maksimum oranda açıkta kalmasını ve üstün kenar tanımlılığını sağlar. Bu bağlama tekniği, freze uçlarının uzun süreli kullanım süresince keskinliğini korumasını ve yüksek sürtünmeye maruz kalan bölgelerde erken aşınmaya karşı direnç göstermesini sağlar. İleri düzey üreticiler ayrıca elmas tutunmasını güçlendirmek için ikincil bağlama katmanları kullanır; bu da elmas kaplamanın, aşırı işletme stresi altında bile freze uçlarının tabanlarından erken ayrılmamasını sağlar.
Farklı bağlama teknolojileri, freze uçlarının termal döngülere ve mekanik strese verdiği tepkiyi etkiler. Seramik bağlı freze uçları mükemmel ısı direnci sunar ancak daha yavaş kesme hızlarına sahiptir; buna karşılık metal bağlı freze uçları orta düzey aşınma direnciyle birlikte daha hızlı malzeme kaldırma sağlar. Bu bağlama yaklaşımları arasında yapılacak seçim, freze uçlarının hassas restorasyonların taşlanmasında mı yoksa birden fazla zirkonyum iskeletin hızlı ardışık hazırlanmasında mı maksimum ömür elde edeceğini belirler.
Geometrik Tasarım ve Mühendislik Yenilikleri
Freze Uçlarının Şekli Nasıl Kesim Verimliliğini ve Aşınmayı Etkiler
Freze uçlarının geometrik profili, kesme başlığındaki gerilme yoğunluğunu en aza indirirken kesme işlemini optimize etmek amacıyla kapsamlı araştırmalarla geliştirilmiştir. Modern freze uçları, talaşların iş yüzeyinden verimli bir şekilde uzaklaştırılmasını sağlayan hassas açılı kanallara sahiptir; bu da sürtünmeyi ve takım aşınmasını hızlandıracak ısı birikimini azaltır. Profesyonel sınıf freze uçlarının radyal boşluk açısı, eksenel boşluk açısı ve kanal geometrisi, yapısal dayanımı feda etmeden optimum talaş tahliyesi sağlamak için hesaplanmıştır. Talaşlar freze uçlarının kanallarında sıkışırsa takılma, aşırı ısınma ve erken arıza meydana gelir; doğru geometrik tasarım, üretim sürecinde bilimsel hassasiyetle bu sorunu önler.
Freze uçlarının çapı ve uzunluğu oranları aynı zamanda kullanım ömürlerini de etkiler. Optimize edilmiş uzunluk-çap oranlarına sahip freze uçları, aşırı aşınmaya ve takım arızasına neden olan başlıca faktörler olan titreşim ve gürültüye daha iyi direnç gösterir. Üst düzey freze uçları tasarlayan mühendisler, stabiliteyi ve kesme kenarı temas kalitesini maksimize edecek boyutları belirlemek için kritik hız eşiklerini, mil dinamiklerini ve iş parçalarının malzeme özelliklerini dikkate alır. Bu geometrik tasarım hassasiyeti, saygın üreticilerin freze uçlarının genel ya da kötü tasarlanmış alternatiflere kıyasla üç ila beş kat daha uzun ömürlü olmasının nedenini açıklar.
Kanat Düzeni ve Kenar Koruma
Gelişmiş freze uçları, kesme kuvvetlerini elmas kaplama yüzeyi boyunca daha eşit bir şekilde dağıtan çoklu kanat yapılarına sahip olur. Tek kanatlı freze uçları tüm kesme işlemini tek bir kenar üzerine yoğunlaştırır ve bu da hızla aşınmaya neden olur. Çok kanatlı tasarımlar iş yükünü dağıtır; böylece her freze ucu bölümü kesme döngüleri arasında soğuma imkânı bulur ve toplam takım ömrünü önemli ölçüde uzatır. Ayrıca kaliteli freze uçlarındaki kanatların helis açısı, yumuşak seramikler, sert zirkonya veya kompozit malzemeler gibi belirli malzeme türleri için optimize edilmiştir; bu da freze uçlarının agresif kesme yeteneğini korurken aynı zamanda kenar tanımlılığını da sağlar.
Freze uçlarının tasarımında kenar kırma ve köşe yuvarlaması da, kesici uçta mikro çatlakların oluşmasını önleyerek ömrü uzatmaya katkı sağlar. Freze uçlarının kesme kenarları, hassas taşlama teknikleri kullanılarak doğru şekilde yuvarlandığında, çatlamaya direnç gösterir ve binlerce frezeleme işlemi boyunca geometrik doğruluklarını korur. Yüksek kaliteli freze uçlarında kesme kenarının mikro-geometrisi mikron düzeyinde kontrol edilir; bu da tutarlı performans ve tahmin edilebilir aşınma desenleri sağlayarak teknisyenlerin freze uçlarının gerçek durumuna göre değil de keyfi zaman aralıklarına göre değiştirme planlaması yapmasını mümkün kılar.
Termal Yönetim ve Isı Dağıtımı
Freze Uçlarının Dayanıklılığında Isıl Özelliklerin Rolü
Freze uçlarının ömrünü etkileyen en önemli faktörlerden biri, işlemenin gerçekleştiği sırada ortaya çıkan ısıdır; üst düzey tasarım özellikli freze uçları ise çoklu termal yönetim stratejilerini içerir. Freze uçları yüksek devirlerde çalışırken kesici uç ile işlenecek malzeme arasındaki sürtünmeden kaynaklanan büyük miktarda ısı oluşur ve bu ısı hem elmas kaplamayı hem de alt tabakayı bozabilir. Üst sınıf freze uçları, kesme bölgesinden ısıyı hızla çevredeki mandrel veya soğutma sistemi içine ileten yüksek termal iletkenliğe sahip yollarla tasarlanmıştır. Alt tabaka malzemesinin termal genleşme özellikleri, ısıtma ve soğutma döngüleri sırasında farklı genleşmeden kaynaklanan soyulmayı önlemek amacıyla elmas katmanıyla eşleştirilmiştir.
Soğutucu başvuru metodoloji, ayrıca takım ömrünü uzatmak için freze uçlarının termal özellikleriyse etkileşime girer. Optimize edilmiş kanal geometrisine ve talaş tahliyesine sahip freze uçları, soğutucuyu kesme kenarına daha etkili bir şekilde yönlendirerek ısı giderim verimini artırır. Yüksek performanslı freze uçları, genellikle soğutucu iletimini iyileştiren küçük delikler veya geliştirilmiş yüzey işlemlerine sahiptir; bu da elmas kaplamaya etki eden tepe sıcaklıklarını azaltır ve freze uçlarının hızlanan aşınma olmadan daha yüksek hızlarda çalışmasına olanak tanır. Bu termal yönetim yeteneği, kaliteli freze uçlarının ömür sonu aşınma kriterlerine ulaşmadan önce önemli ölçüde daha fazla malzeme kaldırma döngüsü tamamlayabilmesini sağlar.
Freze Uçlarında Termal Döngü Hasarının Önlenmesi
Üretim süreçlerinde tekrarlanan termal döngüler, elmas kaplamayla altlık malzemesi arasındaki arayüzde freze uçlarında gerilime neden olur. Üst düzey freze uçları, üretim sırasında termal gerilim giderme teknikleri içerir; bunlar arasında kontrollü soğutma süreçleri ve artan gerilimi azaltan ara tavlama adımları yer alır. Bu yöntemlerle üretilen freze uçları, soyulmaya ve termal yorulmaya karşı üstün direnç gösterir ve üretim günü boyunca termal koşullar değişse bile performans tutarlılığını korur. İleri düzey üreticiler ayrıca, elmas kaplamanın termal genleşme katsayısıyla eşleşen altlık alaşımlarını seçmek için malzeme biliminden yararlanır; bu da freze uçlarının erken başarısızlığının başlıca nedenlerinden birini neredeyse tamamen ortadan kaldırır.
Spindel hızı seçimi, termal oluşum ve mekanik gerilim üzerindeki etkisiyle doğrudan freze uçlarının ömrünü etkiler. Milling Burları belirli hız aralıkları için derecelendirilen bu uçlar, operatörlerin mandren hızlarını üretici tarafından önerilen sınırlar içinde tuttuklarında en güvenilir şekilde çalışır. Önerilen hızların aşılması, freze uçlarındaki termal aşınmayı hızlandırırken; optimal hızların altındaki çalışma, aşırı ısıya neden olan ve verimsiz kesme kuvvetleri oluşturur. Profesyonel işlemler, üretkenlik ile freze uçlarının ömrü arasında denge sağlayan hız protokolleri belirler; çünkü en ekonomik yaklaşım, freze uçlarını tasarlandıkları performans aralığında çalıştırmaktır.
SSS
Elmas freze uçları, karbür alternatiflerine kıyasla neden daha dayanıklıdır?
Elmas freze uçları, karbür malzemelere kıyasla çok daha üstün aşınma direnci sağlayan elmas kristal kaplamalarının aşırı sertliği sayesinde üstün dayanıklılık sağlar. Kaliteli freze uçlarının çok katmanlı yapısı, elmas yüzeyleri ile mühendislikle geliştirilmiş alt tabakaları bir araya getirerek, kesme kuvvetlerine ve termal streslere karşı daha fazla dayanıklılık kazandırır ve aynı zamanda kenar geometrisini korur. Ayrıca modern freze uçları, karbür takımların takip edemeyeceği ileri bağlayıcı teknolojileri ve geometrik optimizasyonu kullanır; bu da uzun süreli freze işlemlerinde genellikle aşınma oranlarının %70 ila %80 oranında düşmesine neden olur.
Profesyonel sınıf freze uçları üretimde tipik olarak ne kadar sürer?
Freze uçlarının ömrü, malzeme türüne, kesme hızına ve uygulama yoğunluğuna bağlıdır; ancak kaliteli elmas freze uçları, genellikle değiştirilmesi gereken noktaya ulaşmadan önce 500 ila 2.000 freze işlemi gerçekleştirebilir. Yumuşak seramikler için kullanılan freze uçları bu aralığın üst sınırına yaklaşabilirken, çok sert zirkonya üzerinde kullanılan freze uçları tipik olarak 300 ila 600 döngü sonrasında ölçülebilir aşınma gösterir. Doğru teknik, yeterli soğutma sıvısı ve mil devir sayısının optimize edilmesi, freze uçlarının kullanım ömrünü önemli ölçüde uzatır; bu, bazen değiştirilmesi gereken noktaya ulaşmadan önce verimli freze işlemlerinin sayısını iki veya üç katına çıkarabilir.
Doğru bakım, freze uçlarının ömrünü daha da uzatabilir mi?
Evet, freze uçlarının bakım uygulamaları, dayanıklılık ve performans tutarlılığı üzerinde önemli ölçüde etki eder. Freze uçlarının kanallarının düzenli olarak temizlenmesi, talaş birikimini önler; bu birikim, sıkışmaya ve hızlandırılmış aşınmaya neden olur. Freze uçlarının koruyucu kaplarda saklanması, kesici yüzeyine kazara verilen hasarı engeller; ayrıca her kullanımdan önce freze uçlarının kontrol edilmesi, erken aşınma belirtilerini tespit etmeyi sağlar ve böylece önceden değiştirme yapılmasını mümkün kılar. Bununla birlikte, doğru mil dengesinin korunması, soğutma sıvısı konsantrasyonunun optimum düzeyde tutulması ve freze uçlarının özel teknik özelliklerine göre ayarlanmış kesme ilerleme hızları ile devir sayılarının kullanılması, kaliteli freze uçlarının tasarlandığı uzun ömürleri maksimize edecek çalışma koşulları yaratır.