
 EN
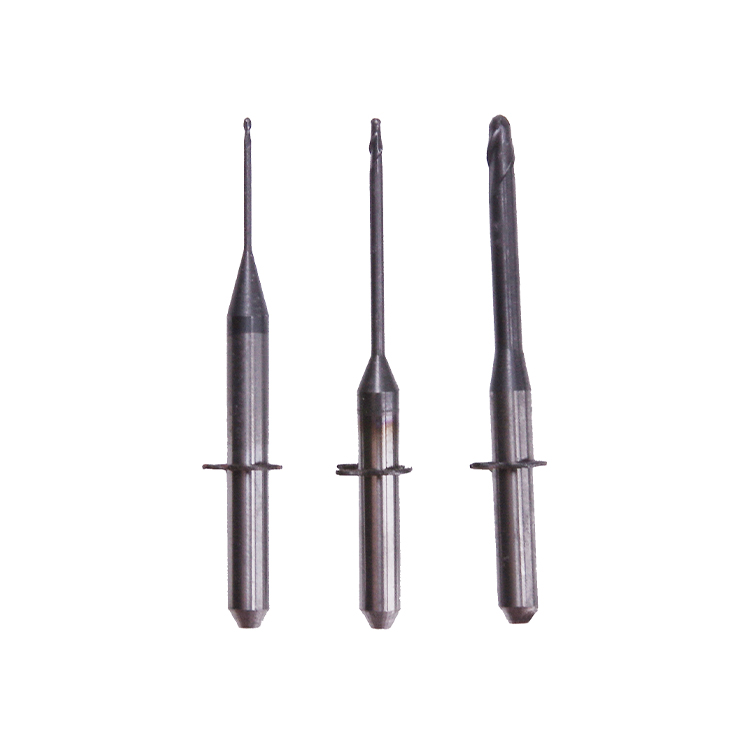
Levetiden af freserbor er en afgørende faktor i tandlæge- og industriemaskinbearbejdning, og påvirker direkte produktionsomkostningerne og den operative effektivitet. Diamantfræsebor er blevet det foretrukne valg for fagfolk, der kræver en forlænget værktøjslevetid og konsekvent ydelse over flere hundrede timer med kontinuerlig brug. At forstå, hvorfor fræsebor med diamantbelægning og avanceret design holder betydeligt længere end konventionelle alternativer, kræver en undersøgelse af materialevidenskaben, strukturteknikken og varmehåndteringen, der adskiller premium-fræsebor fra standardmuligheder.

Når tandteknikere og industrielle maskinførere investerer i kvalitetsfræsere, køber de mere end blot et skæreværktøj. De erhverver et præcisionsinstrument, der er konstrueret til at tåle ekstreme kræfter, abrasiv kontakt og termisk spænding uden at forringes. Forskellen mellem fræsere, der svigter efter få timer, og dem, der yder pålideligt i tusindvis af fræseoperationer, ligger i grundmaterialerne, belægnings teknologien og designoptimeringen, som producenterne anvender.
Materiale sammensætning og diamantbelægnings teknologi
Forståelse af diamantlagets struktur i fræsere
Den overlegne levetid for diamantfræsere skyldes den flerlagede konstruktion af skæreknappen. Premium-fræsere har typisk en præcist bundet diamantkrystallag på arbejdsfladen, som normalt påføres ved avancerede elektropladerings- eller CVD-beslagsprocesser. Dette diamantbelæg giver ekstraordinær hårdhed – 10 på Mohs’ hårdhedsskala – hvilket gør det muligt for fræserne at fræse gennem zirkoniumoxid, keramik og andre slibende materialer uden at miste deres skarpe skærekanter. Den molekylære binding mellem diamantpartiklerne og underlagets metal sikrer, at fræserne bevarer deres strukturelle integritet, selv når de udsættes for gentagne spændingscyklusser, som ville knuse almindelige karbidværktøjer.
Substratmaterialet under diamantlaget bidrager også væsentligt til fræsers ydeevne og holdbarhed. Højtkvalitetsfræsere anvender baser af wolframcarbid eller specialstål-legeringer, som sikrer både stivhed og slagstyrke. Denne to-materialer-tilgang betyder, at fræsere kan absorbere vibrationer og mekanisk stød uden at knække, mens diamantoverfladen bibeholder sin skæreffektivitet gennem længerevarende fræseoperationer. Substratets termiske ledningsevne spiller også en rolle for, hvor effektivt fræsere kan aflede varme, der dannes under højhastighedsfræsning.
Bundmetoder, der forlænger fræseres levetid
Metoden til at binde diamantpartikler til fræsens underlag bestemmer direkte, hvor længe belægningen forbliver effektiv. Elektropladerede diamantfræser har enkeltstående diamantkrystaller, der holdes på plads af et tyndt metalag, hvilket giver maksimal eksponering af den diamantbaserede skæreoverflade og fremragende kantdefinition. Denne bindingsmetode sikrer, at fræserne bibeholder deres skarphed gennem længerevarende brug, samtidig med at de modstår for tidlig slitage på områder, der udsættes for høj friktion. Avancerede producenter anvender også sekundære bindingslag, der forstærker diamantens adhæsion og forhindrer, at diamantbelægningen adskilles for tidligt fra fræsens bund, selv under ekstreme driftsbelastninger.
Forskellige forbindelsesteknologier påvirker, hvordan fræser reagerer på termisk cyklus og mekanisk spænding. Keramikforbundne fræser har fremragende varmebestandighed, men langsommere fræsehastigheder, mens metalforbundne fræser giver hurtigere materialefjerning med moderat slidbestandighed. Valget mellem disse forbindelsestilgange afgør, om fræser opnår maksimal levetid til specifikke anvendelser – enten ved slibning af følsomme restaureringer eller ved forberedelse af flere zirkonrammer i hurtig rækkefølge.
Geometrisk design og tekniske innovationer
Hvordan fræsens form påvirker fræseeffektivitet og slid
Den geometriske profil af fræsebor er udviklet gennem omfattende forskning for at optimere skærehandlingen samtidig med, at spændingskoncentrationen på skæredelen minimeres. Moderne fræsebor har præcist vinklede kanter, der effektivt fører spåner væk fra arbejdsfladen, hvilket reducerer friktion og varmeopbygning, der ellers ville accelerere værktøjsforringelse. Den radiale og den aksiale aflastningsvinkel samt kanternes geometri på professionelle fræsebor er beregnet til at sikre optimal spånafledning uden at kompromittere strukturel styrke. Når spåner fastholder sig i fræseborernes kanter, forårsager det klemning, overdreven varmeudvikling og for tidlig svigt; en korrekt geometrisk udformning forhindrer dette gennem videnskabelig præcision i fremstillingsprocessen.
Diameteren og længdeforholdene for fræsebor påvirker også deres brugstid. Fræsebor med optimerede længde-til-diameter-forhold viser bedre modstand mod vibration og slibning, hvilket er de primære årsager til accelereret slid og værktøjsfejl. Ingeniører, der designer premium-fræsebor, tager kritiske hastighedstrin, spindeldynamik og materialeegenskaberne for arbejdsemnerne i betragtning, når de fastsætter dimensioner, der maksimerer stabilitet og kvaliteten af skærekantkontakten. Denne præcision i geometrisk design forklarer, hvorfor fræsebor fra anerkendte producenter konsekvent har en levetid, der er tre til fem gange længere end generiske eller dårligt designede alternativer.
Flutedesign og kantskærphedsbevarelse
Avancerede fræsbor ofte indeholder flere fløje-konfigurationer, der fordeler skærekræfterne mere jævnt over diamantbelægningens overflade. Enkeltfløjede fræsbor koncentrerer al skæring på én kant, hvilket forårsager hurtig slitagekoncentration. Flerefløjede design fordeler arbejdsbyrden, så hver sektion af fræsboret kan afkøles mellem skærecykluserne og dermed forlænge værktøjets samlede levetid betydeligt. Desuden er spiralvinklen på fløjerne i højkvalitets fræsbor optimeret til specifikke materialetyper – enten bløde keramikker, hårde zirkonia eller kompositmaterialer – hvilket sikrer, at fræsborrene opretholder en aggressiv skæring uden at miste kantdefinition.
Kantafskæring og hjørnerundning i fræsebor design bidrager også til levetiden ved at forhindre mikrorevner, der udløser værktøjsfejl. Når fræsebor skærekanter er korrekt afrundet ved hjælp af præcisions-slipes teknikker, modstår de spændinger og bibeholder deres geometriske nøjagtighed gennem tusindvis af fræseoperationer. Mikrogeometrien af skærekanten i premium fræsebor kontrolleres inden for mikrometer, hvilket sikrer konsekvent ydelse og forudsigelige slidmønstre, så teknikere kan planlægge værktøjsudskiftninger ud fra den faktiske tilstand af fræseborne i stedet for vilkårlige tidsintervaller.
Varmeforvaltning og varmeudledning
Rollen af termiske egenskaber for fræsebor holdbarhed
Varmeproduktion under bearbejdning er en af de mest betydningsfulde faktorer, der påvirker levetiden for fræsere, og førsteklasses design inkluderer flere strategier til termisk styring. Når fræsere arbejder med høje hastigheder, frembringer friktionen ved værktøj-materiale-grænsefladen betydelig varme, som kan nedbryde både diamantbelægningen og underlaget. Fremragende fræsere er konstrueret med veje til høj termisk ledningsevne, så varme hurtigt kan afledes fra skæreområdet til omgivende spindel eller kølesystem. De termiske udvidelsesegenskaber for underlagsmaterialet er tilpasset diamantslaget for at forhindre afbladning forårsaget af forskellige udvidelser under opvarmnings- og afkølingscyklusser.
Kølemiddel ansøgning metoden interagerer også med termiske egenskaber ved fræsere for at forlænge værktøjets levetid. Fræsere med optimeret flutedesign og spålfjerning dirigerer kølevæske mere effektivt til skærekanten, hvilket forbedrer effektiviteten af varmeafledning. Højtydende fræsere har ofte små gennemgående huller eller forbedrede overfladebehandlinger, der forbedrer kølevæskens tilførsel og dermed reducerer de maksimale temperaturer, som diamantbelægningen udsættes for; dette gør det muligt at køre fræserne ved højere hastigheder uden accelereret slid. Takket være denne evne til termisk styring kan kvalitetsfræsere udføre betydeligt flere materialeremissionscyklusser, inden de når slidgrænsen for slitage.
Forebyggelse af skade fra termisk cyklus i fræsere
Gentagen opvarmning og afkøling under produktionsløb skaber spænding i fræserbor ved grænsefladen mellem diamantbelægningen og substratmaterialet. Premium-fræserbor integrerer teknikker til aflastning af termisk spænding under fremstillingen, herunder kontrollerede afkølingsprocesser og mellemannelleringsfaser, der reducerer restspændingen. Fræserbor fremstillet med disse metoder udviser overlegen modstandsevne mod afbladning og termisk udmattelsesfejl og opretholder en konstant ydelse, selv når de termiske forhold varierer gennem hele produktionsdagen. Avancerede producenter anvender også materialer videnskab til at vælge substratlegeringer med termiske udvidelseskoefficienter, der matcher diamantbelægningen, hvilket næsten eliminerer én af de primære årsager til for tidlig fejl på fræserbor.
Valget af spindelhastighed påvirker direkte levetiden for fræserbor gennem dets effekt på termisk generering og mekanisk spænding. Freserbor godkendt til specifikke hastighedsområder fungerer de mest pålideligt, når operatører holder spindelhastighederne inden for fabrikantens anbefalinger. At overskride de anbefalede hastigheder accelererer den termiske slitage af fræserbor, mens drift under optimale hastigheder skaber ineffektive fræsekrafters, der genererer overmæssig varme gennem gnidning. Professionelle drifter etablerer hastighedsprotokoller, der balancerer produktivitet med levetiden af fræserbor, idet de erkender, at den mest økonomiske fremgangsmåde består i at køre fræserbor inden for deres designede ydelsesområde.
Ofte stillede spørgsmål
Hvad gør diamantfræserbor mere holdbare end carbidealternativer?
Diamantfræsere opnår fremragende holdbarhed takket være den ekstreme hårdhed af diamantkrystalbelægninger, som er langt mere slidstærke end carbidmaterialer. Den flerlagede konstruktion af kvalitetsfræsere – hvor diamantoverflader kombineres med teknisk udviklede underlag – gør dem i stand til at modstå større fræsekraft og termisk spænding, samtidig med at de bevarer deres skærekantgeometri. Desuden anvender moderne fræsere avancerede forbindelsesteknologier og geometrisk optimering, som carbidværktøjer ikke kan efterligne, hvilket resulterer i slitagehastigheder, der typisk er 70–80 % lavere over længerevarende fræseoperationer.
Hvor længe holder professionelle fræsere normalt i produktionsbrug?
Levetiden for fræsere afhænger af materialetype, fræsehastighed og anvendelsesintensitet, men kvalitetsdiamantfræsere lever typisk 500 til 2.000 fræseoperationer, inden de skal udskiftes. Fræsere, der bruges til bløde keramikker, kan nærme sig den øvre grænse, mens fræsere, der anvendes på meget hårde zirkonier, typisk viser målelig slitage efter 300 til 600 cyklusser. Korrekt teknik, tilstrækkelig kølevæske og optimering af spindelhastigheden kan betydeligt forlænge fræsernes levetid – nogle gange fordoble eller tredoble antallet af produktive fræseoperationer, inden udskiftning bliver nødvendig.
Kan korrekt vedligeholdelse yderligere forlænge fræsernes levetid?
Ja, vedligeholdelsesrutiner for fræsere påvirker betydeligt deres holdbarhed og ydeevnes konsekvens. Regelmæssig rengøring af fræserens fluter forhindrer akkumulering af spåner, hvilket kan føre til klemning og accelereret slid. Opbevaring af fræsere i beskyttende beholdere forhindrer utilsigtet skade på skæreoverfladen, og inspektion af fræsere før hver brug gør det muligt at identificere tidlige tegn på slid, så udskiftning kan foretages proaktivt. Desuden sikrer korrekt spindebalance, optimal kølevæskesammensætning samt anvendelse af skæretilførsel og omdrejninger, der er justeret til de specifikke fræsers specifikationer, driftsbetingelser, der maksimerer den forlængede levetid, som kvalitetsfræsere er konstrueret til at levere.