
 EN
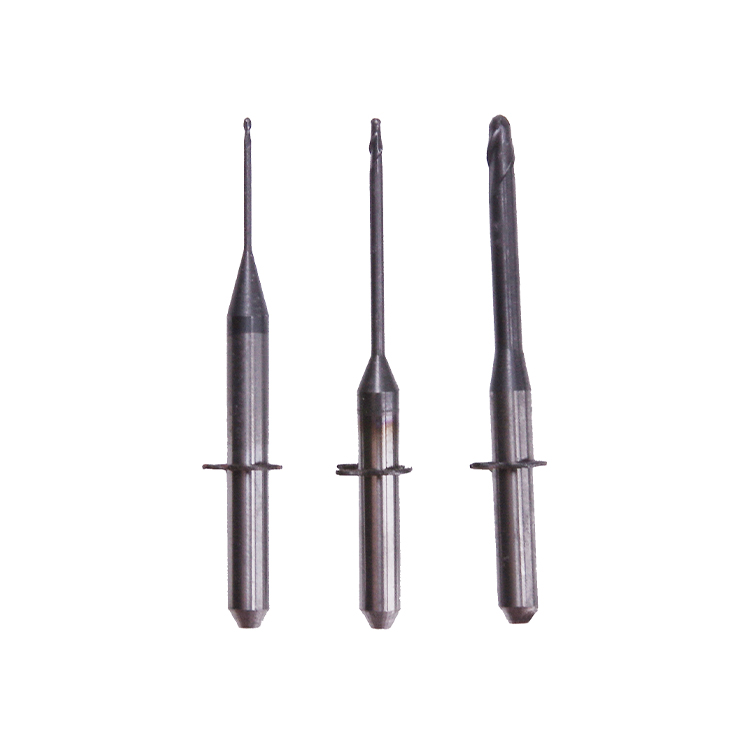
Ning uzoq umr ko'rishi millashuv Burmlari tish va sanoatda ishlov berish operatsiyalarida muhim omil bo'lib, to'g'ridan-to'g'ri ishlab chiqarish xarajatlari va operatsion samaradorlikka ta'sir qiladi. Diamantli frezalar professional mutaxassislarning yuzlab soat davomida uzluksiz ishlatishda uzun muddatli foydalanish va doimiy ishlashni talab qiladigan tanlovi bo'lib qolmoqda. Diamant qoplamali va ilg'or dizaynli frezalarning oddiy variantlarga nisbatan sezilarli darajada uzoqroq xizmat qilish sababini tushunish uchun materialshunoslik, konstruktiv muhandislik va issiqlik boshqaruvi sohalaridagi farqlarni o'rganish kerak — bu esa yuqori sifatli frezalarni oddiy variantlardan ajratib turadi.

Tish texniklari va sanoat frezalash ustalari sifatli frezalar sotib olganda, ular faqat kesuvchi asbob emas, balki ekstremal kuchlar, abraziv ta'sir va issiqlik kuchlanishiga chidamli bo'lgan, ishlash jarayonida sifati pasaymaydigan aniqlik asbobi sotib oladilar. Bir necha soatdan keyin ishlamay qoladigan frezalar bilan minglab frezalash operatsiyalari davomida ishonchli ishlaydigan frezalar o'rtasidagi farq — ishlab chiqaruvchilar tomonidan qo'llaniladigan asosiy materiallar, qoplam texnologiyasi va loyiha optimallashtirishida yotadi.
Material tarkibi va almaz qoplam texnologiyasi
Frezalarda almaz qatlam tuzilishini tushunish
Diamant frezalar burilari yuqori darajadagi uzoq muddatli ishlash qobiliyatiga ega bo'lishi, kesish bosh qismi ko'p qatlamli qurilishidan kelib chiqadi. Yuqori sifatli frezalar burilari ish sirtida aniq elektroplating yoki CVD qoplam jarayonlaridan foydalangan holda qo'llaniladigan diamant kristallari qatlamini o'z ichiga oladi. Bu diamant qoplam juda yuqori qattiqlikka ega bo'lib, Mohs qattiqlik shkalasida 10 ballga teng va bu zirkoniya, g'ishtlar va boshqa abraziv materiallarni kesishda kesish qirrasi o'tkirlikni saqlab qolish imkonini beradi. Diamant zarrachalari va asos metalli o'rtasidagi molekulyar bog'lanish frezalar burilari strukturasining butunligini saqlab qolishini ta'minlaydi, shu bilan birga oddiy karbid asboblar uchun xavfli bo'lgan takroriy kuchlanish sikllarida ham.
Diamant qatlamining ostidagi asos materiali ham frezalar burilari ishlashini va chidamliligini sezilarli darajada oshiradi. Yuqori sifatli frezalar burilari qattiqlik va urilishga chidamlilikni ta'minlaydigan volfram karbid yoki maxsus po'lat qotishmalaridan tayyorlangan asoslardan foydalanadi. Bu ikki xil materialdan foydalanish usuli frezalar burilari tebranishlarni va mexanik zarbalarni sinmay qolgan holda so'ngib olish imkonini beradi, shu bilan birga diamant yuzasi uzoq muddatli frezalash jarayonida kesish samaradorligini saqlab turadi. Shuningdek, asosning issiqlik o'tkazuvchanligi yuqori tezlikda kesish operatsiyalari paytida hosil bo'ladigan issiqlikni chiqarishda muhim rol o'ynaydi.
Frezalar burilari xizmat ko'rsatish muddatini uzaytiruvchi biriktirish usullari
Dimond zarralarini frezalash burrlarining asosiga biriktirish usuli qoplamaning qanchalik uzoq vaqt samarali bo'lishini to'g'ridan-to'g'ri belgilaydi. Elektroplakatlangan dimond frezalash burrlari yuqori kesish sirti va ajoyib chet aniqligini ta'minlash uchun ingichka metall qatlam bilan mahkamlangan alohida dimond kristallaridan iborat. Bu biriktirish usuli frezalash burrlarining uzun muddatli foydalanish davomida o'tkirlikni saqlashini va yuqori ishqalanishga uchragan joylarda erta yeyilishga qarshi turishini ta'minlaydi. Rivojlangan ishlab chiqaruvchilar shuningdek, dimondlarning biriktirilishini mustahkamlash uchun ikkinchi darajali biriktirish qatlamlaridan foydalanadi; bu esa dimond qoplamasining frezalash burrlarining asosidan ekstremal operatsion kuchlanishlar ostida ham erta ajralib ketishini oldini oladi.
Turli birikma texnologiyalari frezalar burilari issiqlik sikllariga va mexanik kuchlanishga qanday javob berishini ta'sirlaydi. Sersamik bilan birikkan frezalar burilari a'lo darajadagi issiqlikga chidamlilikka ega, lekin kesish tezligi sekinroq; metall bilan birikkan frezalar burilari esa o'rtacha yaxshi ishlash chidamliligiga ega bo'lib, materialni tezroq olib tashlaydi. Shu birikma usullaridan qaysi birini tanlash, frezalar burilari ma'lum bir qo'llanishda maksimal umr ko'rishini ta'minlay oladimi yoki yo'qmi — masalan, nozik protetik konstruksiyalarni g'ishtlab yoki bir nechta tsirkoniy qoldiq strukturalarini ketma-ket tezda tayyorlashda — shu tanlovga bog'liq.
Geometrik dizayn va muhandislik innovatsiyalari
Frezalar burilari shaklining kesish samaradorligi va ishlash chidamliligiga qanday ta'sir qiladi
Millga ishlov berish uchun mo'ljallangan bur-larning geometrik profili kesish jarayonini optimallashtirish va kesish bosh qismiga ta'sir qiladigan kuchlanishni kamaytirish maqsadida chuqur tadqiqotlar o'tkazilgan holda ishlab chiqilgan. Zamonaviy millga ishlov berish uchun mo'ljallangan bur-larda ish sirtidan chip-larni samarali ravishda olib tashlaydigan aniq burchak ostida joylashgan kanallar mavjud bo'lib, bu ishlov berish jarayonida ishqalanish va issiqlik to'planishini kamaytiradi va shu bilan birga asbobning tezroq yorilishini oldini oladi. Kasb-hunar darajasidagi millga ishlov berish uchun mo'ljallangan bur-larning radial qo'llab-quvvatlash burchagi, o'q qo'llab-quvvatlash burchagi hamda kanal geometriyasi chip-larni samarali chiqarishni ta'minlash uchun hisoblangan bo'lib, bu jarayonda bur-larning struktural qattiqlik xususiyatlari saqlanadi. Agar chip-lar millga ishlov berish uchun mo'ljallangan bur-larning kanallarida qolib qolsa, bu bur-larning qulflashiga, ortiqcha issiqlik hosil bo'lishiga va erta buzilishiga sabab bo'ladi; shuning uchun ilmiy aniqlik asosida amalga oshirilgan ishlab chiqarish jarayoni orqali to'g'ri geometrik dizayn bu muammolarni oldini oladi.
Freze burrlarining diametri va uzunligi nisbati ularning ish faolligi muddatiga ham ta'sir qiladi. Uzunlik-diametr nisbati optimal ravishda tanlangan freze burrlari vibratsiya va chatteringga (qo'pol titroq) yaxshi chidamli bo'ladi; bu esa tez yeyilish va asbobning buzilishining asosiy sabablari hisoblanadi. Yuqori sifatli freze burrlarini loyihalaydigan muhandislarning e'tibor markazi — me'yorida ishlash tezligi chegaralari, o'q dinamikasi va ishlov beriladigan materiallarning xususiyatlari bo'lib, ular barqarorlikni va kesish chetining sifatli kontaktini maksimal darajada ta'minlaydigan o'lchamlarni belgilaydilar. Geometrik loyiha aniqiligi shuning uchun ham mashhur ishlab chiqaruvchilarning freze burrlari umumiy yoki yomon loyihalangan alternativlardan 3–5 marta uzoqroq xizmat qiladi.
O'ralma konfiguratsiyasi va kesish cheti saqlash
Yukori darajadagi frezalar ko'pincha kesish kuchlarini almashinuv qatlamining yuzasiga teng taqsimlaydigan bir nechta kanal konfiguratsiyalaridan foydalanadi. Bir kanalli frezalar barcha kesish harakatini bitta chetga jamlab, tez yaxshilanishga sabab bo'ladi. Ko'p kanalli dizaynlar ish yukini taqsimlaydi, shu tufayli har bir freza qismi kesish sikllari orasida sovuy oladi va umumiy asbobning xizmat ko'rsatish muddatini sezilarli darajada uzartiradi. Shuningdek, sifatli frezalardagi kanallarning burilish burchagi yumshoq seramikalar, qattiq zirkoniy yoki kompozit materiallar kabi ma'lum material turlari uchun optimallashtirilgan bo'lib, frezalar kesishni faol davom ettirishda ham chet aniqligini saqlaydi.
Freze burrlarining dizaynida chetlarni yuvarlatish va burchaklarni yumshatish ham mikro-sindirishlarni oldini oladi, bu esa burrlarning xizmat muddatini uzartiradi. Freze burrlarining kesuv qirralari aniq g'ildirash usullari bilan to'g'ri yuvarlatilganda, ular chiplanishga chidamli bo'ladi va minglab freze ishlarini bajarish jarayonida o'z geometrik aniqliklarini saqlab turadi. Yuqori sifatli freze burrlarida kesuv qirrasining mikrogeometriyasi mikron darajasida nazorat qilinadi, bu esa doimiy ishlashni va bashorat qilinadigan yeyilish namunalarni ta'minlaydi; shuning tufayli texniklar burrlarning haqiqiy holatiga qarab, ixtiyoriy vaqt oraliqlariga emas, balki burrlarni almashtirishni rejalashtirishlari mumkin.
Termal boshqaruv va issiqlik tarqatish
Freze burrlarining doimiylikda issiqlik xususiyatlarining ahamiyati
Ishlov berish jarayonida issiqlik hosil bo'lishi – frezalar burilarining xizmat ko'rsatish muddatini ta'sirlaydigan eng muhim omillardan biridir; yuqori sifatli dizaynlar esa bir nechta issiqlikni boshqarish strategiyalarini o'z ichiga oladi. Frezalar burilari yuqori tezlikda ishlayotganda, asbob-material chegarasidagi ishqalanish katta miqdorda issiqlik chiqaradi, bu esa diamant qoplamani ham, shuningdek, asos materialini ham buzishi mumkin. Yuqori darajadagi frezalar burilari issiqlikni kesish zonasidan tezda atrofdagi o'q yoki sovutish tizimiga uzatish imkonini beradigan yuqori issiqlik o'tkazuvchanlikka ega yo'llarni hisobga olgan holda loyihalangan. Asos materialining issiqlik kengayish xususiyatlari diamant qatlamiga moslashtirilgan bo'lib, isitish va sovutish sikllari davomida turli kengayish sababli qatlamning ajralib ketishini oldini oladi.
Sovutuvchi ilova metodologiya shuningdek, asbobning xizmat muddatini uzaytirish uchun frezalash burilari issiqlik xususiyatlari bilan o'zaro ta'sirlashadi. Optimallashtirilgan kanal geometriyasi va chipni chiqarishga ega frezalash burilari sovutgichni kesish chetiga samaraliroq yetkazib beradi, bu esa issiqlikni olib tashlash samaradorligini oshiradi. Yuqori samarali frezalash burilari ko'pincha kichik o'tkazuvchi teshiklarga yoki sovutgich yetkazib berishni yaxshilovchi yuzaki qoplamalarga ega bo'ladi; bu diamant qoplamaga ta'sir etadigan maksimal haroratni kamaytiradi va frezalash burilarini tezlikni oshirish bilan ishlash imkonini beradi, lekin tezroq yeyilish sodir bo'lmaydi. Bu issiqlikni boshqarish qobiliyati sifatli frezalash burilarining xizmat muddati tugagunga qadar ancha ko'proq materialni olib tashlash sikllarini bajara olishini anglatadi.
Frezalash burilarida issiqlik sikllari natijasida vujudga keladigan shikastlanishlarni oldini olish
Ishlab chiqarish jarayonida qaytariladigan issiqlik sikllari diamant qoplamasi va asos materiali o'rtasidagi chegarada frezalash burrlariga kuchlanish yaratadi. Yuqori sifatli frezalash burrlari ishlab chiqarishda issiqlik kuchlanishini kamaytirish usullarini joriy etadi, jumladan, nazorat qilinadigan sovutish jarayonlari va qoldiq kuchlanishni kamaytiruvchi o'rta annellash bosqichlari. Ushbu usullar bilan ishlab chiqarilgan frezalash burrlari deleyminatsiyaga va issiqlikga chidamlilikdan tushishga nisbatan yuqori chidamlilikka ega bo'ladi va ishlab chiqarish kunining davomida issiqlik sharoitlari o'zgarganda ham ishlash samaradorligini saqlaydi. Rivojlangan ishlab chiqaruvchilar shuningdek, diamant qoplamasi bilan mos keladigan issiqlik kengayish koeffitsientiga ega asosli qotishmalar tanlash uchun materialshunoslikdan foydalanadi, bu esa frezalash burrlarining erta buzilishining boshqa bir asosiy sababini deyarli yo'q qiladi.
O'q tezligini tanlash frezalash burrlarining umr ko'rish muddatini issiqlik hosil bo'lishi va mexanik kuchlanish ta'siri orqali to'g'ridan-to'g'ri ta'sirlaydi. Millashuv Burmlari belgilangan tezlik diapazonlari uchun moʻljallangan, shuning uchun ishchi oʻqlarning aylanish tezligini ishlab chiqaruvchi tavsiya etgan chegaralarda saqlashda ular eng ishonchli ishlaydi. Tavsiya etilgan tezlikdan yuqori tezlikda ishlash miller burrlaridagi issiqlikdan kelib chiquvchi yirtilishni tezlashtiradi, aksincha, optimal tezlikdan past tezlikda ishlash esa kesish kuchlarini samarasiz qilib, kesishda ishqalanish orqali ortiqcha issiqlik hosil qiladi. Professional operatsiyalar miller burrlarining xizmat muddatini uzaytirish bilan ish unumdorligini muvozanatga keltiradigan tezlik protokollarini belgilaydi; chunki eng iqtisodiy yondashuv miller burrlarni ularning loyihalangan ishlash doirasida ishlatishni nazarda tutadi.
TSS
Diamant miller burrlar karbid alternativlariga nisbatan nima uchun bardoshliroq?
Diamantli frezalar, karbid materiallardan ancha yaxshi abraziv chidamlilikka ega bo'lgan diamant kristal qoplamalarining juda yuqori qattiqliklari tufayli ajoyib doimiylikka erishadi. Sifatli frezalarning ko'p qatlamli qurilishi — diamant yuzalarining muhandislik asoslariga moslashtirilgan substratlari bilan birlashmasi — ularni kesish kuchlariga va issiqlik kuchlanishlariga chidamli qilib, kesish chetini geometriyasini saqlab turadi. Shuningdek, zamonaviy frezalar karbid asboblar qila olmaydigan ilg'or biriktirish texnologiyalarini va geometrik optimallashtirishni qo'llaydi; natijada uzun muddatli frezalash operatsiyalari davomida yeyilish darajasi odatda 70 dan 80 foizgacha pasayadi.
Professional darajadagi frezalar ishlab chiqarishda odatda qancha vaqt davomida foydalaniladi?
Freze burrlarining yashash muddati material turi, kesish tezligi va ishlatish intensivligiga bog'liq, lekin sifatli almaz freze burrlari odatda almashtirish kerak bo'lgunga qadar 500 dan 2000 gacha freze ishlari bajaradi. Yumshoq sirkoniyalarga ishlov berishda ishlatiladigan freze burrlari yuqori chegaraga yaqin bo'lishi mumkin, ammo juda qattiq zirkoniyaga ishlov berishda ishlatiladigan freze burrlari odatda 300 dan 600 gacha sikl davomida sezilarli yaxshilanishni ko'rsatadi. To'g'ri usul, etarli sovutish suyuqligi va o'q tezligini optimallashtirish freze burrlarining xizmat ko'rsatish muddatini sezilarli darajada uzaytiradi, ba'zan almashtirish kerak bo'lgunga qadar foydali freze ishlari sonini ikki yoki uch baravar ko'paytiradi.
To'g'ri texnik xizmat ko'rsatish freze burrlarining yashash muddatini yanada uzaytirishi mumkinmi?
Ha, frezalash burrlarini uloqtirish bo‘yicha amaliyotlar ularning doimiylik va ishlash samaradorligiga sezilarli ta’sir ko‘rsatadi. Frezalash burrlarining o‘ralgan qismlarini muntazam ravishda tozalash — shuningdek, qisqichlarning qulflanishiga va tezroq yeyilishga sabab bo‘ladigan chip yig‘ilishini oldini oladi. Frezalash burrlarini himoya qiluvchi qutilarga saqlash — kesuvchi sirtga noxohlanib yetkaziladigan zararlarni oldini oladi; har bir ishlatishdan oldin frezalash burrlarini tekshirish esa ularning yeyilish belgilarini dastlabki bosqichda aniqlashga imkon beradi va shu tufayli ularni oldindan almashtirish mumkin. Bundan tashqari, aylanish o‘qi muvozanatini saqlash, sovutgich eritmasining konsentratsiyasini optimal darajada ushlab turish hamda frezalash burrlarining aniq texnik xususiyatlariga mos keladigan kesish tezliklari va uzunliklari bilan ishlash — barcha bu choralar sifatli frezalash burrlarining ishlaydigan davomiyligini maksimal darajada uzaytirishga xizmat qiladi.