
 EN
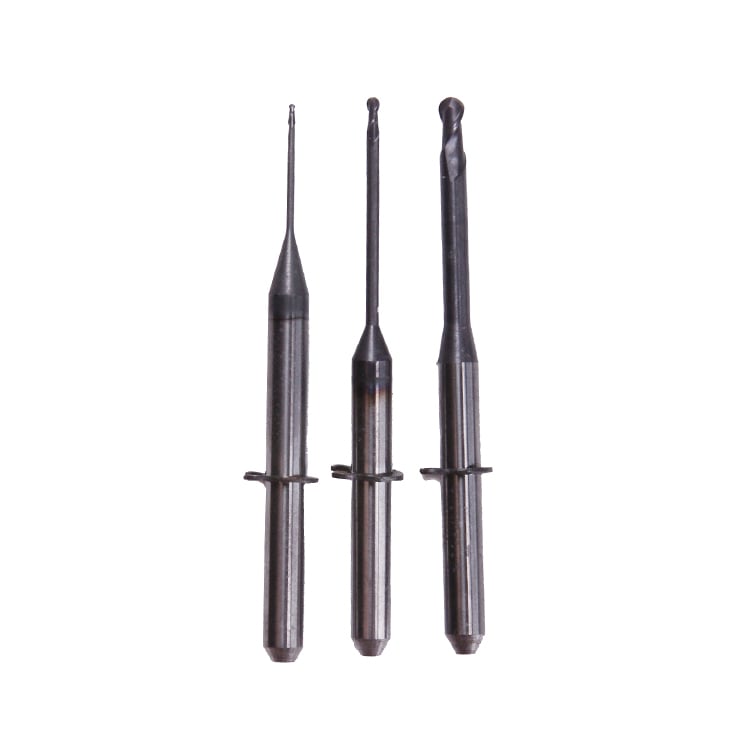
Frezələrinizin milling Burs dəyişdirilməsi tələb olunduğunu müəyyən etmək, frezələmə əməliyyatlarınızda dəqiqlik və səmərəliliyi qorumaq üçün çox vacibdir. Soyulmuş frezələr kəsilmə keyfiyyətini, səth bitirilməsini və ümumi məhsuldarlığı birbaşa təsir edir; buna görə də istənilən emal əməliyyatı üçün erkən aşkarlama çox vacibdir. Frezələrinizin xidmət ömrünün sona çatdığını göstərən vizual və funksional əlamətləri anlamaq, bahalı səhvlərin qarşısını almağa, maşınların dayanma vaxtını azaltmağa və bütün layihələrinizdə sabit nəticələr əldə etməyə kömək edir.

Freze burunlarının performansının azalması yavaş-yavaş baş verir, lakin dəyişdirilmələri lazım olan vaxtı göstərən bir neçə müşahidə oluna bilən əlamət mövcuddur. Bu xəbərdarlıq əlamətlərini erkən müəyyən etməyi öyrənməklə operatorlar gözlənilməz alət arızalarını təhlükəli əməliyyatlarda yaşamaq əvəzinə alətlərin dəyişdirilməsini qabaqcadan planlaşdıra bilərlər. Bu təlimat sizə ən çox rast gəlinən aşınmış freze burunlarının əlamətlərini izah edir və alət ehtiyatınızla effektiv idarəetmə üçün praktik tövsiyələr verir.
Freze burunlarında vizual aşınma nümunələri
Yan tərəf aşınması və kənarın geri çəkilməsi
Yan yeyilmə, frezələmə burunlarının aşınmasının ən görünən əlamətlərindən biridir. Burunun kəsici kənarının arxasında yerləşən yan səthi hər bir materialdan keçid zamanı postepen aşınır. Frezələmə burunlarınızı böyüdülmüş şəkildə baxarkən, kəsici kənardakı düz yeyilmiş sahəni axtarın. Frezələmə burunlarında çoxlu yan yeyilmə effektiv kəsici həndəsəni azaldır və maşının daha çox iş görməsinə məcbur edir; bu da alətin tez aşınmasına səbəb olan əlavə istilik yaradır.
Kənarın geri çəkilməsi, materialın aşınması ilə birlikdə frezin kəsici kənarlarının postepen qısalmasını təsvir edir. Frez başlığının kənarlarının əhəmiyyətli dərəcədə geri çəkilməsi alətin minlərlə kəsici sikl keçirdiyini göstərir. Frez başlığının kənarlarında aşkar geri çəkilmə müşahidə olunduqda alətin həndəsi forması artıq orijinal spesifikasiyalara uyğun deyil və frez son bitirici əməliyyatlarda tələb olunan dəqiqliyi əldə edə bilmir. Frez başlığınızın kənarlarının geri çəkilməsini ölçmək, əvəzetmə müddətlərini müəyyən etməyə və alətin iş performansı tendensiyalarını izləməyə kömək edir.
Kraterləşmə və yığılmış kənarın əmələ gəlməsi
Kraterləşmə, ümumiyyətlə, daha yumşaq materiallarda və ya çox yüksək kəsilmə sürətlərində baş verən, frezələmə burunlarının qaldırma üzərində kiçik çuxurlar və ya çöküntülər şəklində görünür. İş parçası materialının alətə kimyəvi olaraq birləşməsi və sonra ayrılması nəticəsində aşınmış frezələmə burunlarının üzərində bu kraterlər əmələ gəlir və səthdə qeyri-bərabərliklər yaradır. Qurulmuş kənarın əmələ gəlməsi isə frezələmə burunlarının kəsici səthində çiplərin yapışması ilə baş verir və bu da effektiv kəsici həndəsəni böyüdür. Həm kraterləşmə, həm də qurulmuş kənarlar frezələmə burunlarınızın dəqiqliyini azaldır və iş zamanı titrimi artırır.
Frezələmə burunlarını kraterləşməyə yoxlayarkən kəsici kənarın birbaşa qabağında yerləşən qaldırma üzünü yoxlayın. Frezələmə burunlarınızda kraterləşmənin olması alət materialı ilə iş parçası arasındakı kimyəvi uyğunluğu göstərir və bu, fərqli kəsilmə şəraitinin tətbiqi və ya həmin xüsusi material üçün nəzərdə tutulmuş digər frezələmə burunlarının istifadəsini tələb edir. Frezələmə burunlarında qurulmuş kənarlar da səth keyfiyyətinin aşağı düşməsinə və ölçülərdə qeyri-dəqiqliyə səbəb olur.
Frezelemə burunlarının aşınmasının performans və əməliyyat göstəriciləri
Səth keyfiyyətinin pisləşməsi və ölçülərdə sapma
Səth keyfiyyətinin pisləşməsi frezelemə burunlarınızın aşınmasının ən erkən əməliyyat əlamətlərindən biridir. Aşınmış frezelemə burunları ilə istehsal olunan detallar təzə alətlərdən əldə edilən dəqiq səthə nisbətən daha qaba, daha qeyri-müntəzəm səthə malik olur. Frezelemə burunları aşındıqca kəsici həndəsə itiliyi azalır; bu da materialın təmiz ayrılması əvəzinə deformasiyaya uğramasına səbəb olur və nəticədə bitmiş səthdə görünən titrəmə izləri və dalğalanma yaranır. İstehsal seriyaları üzrə səth keyfiyyəti monitorinqi keyfiyyət problemlərinin kəskinləşməsindən əvvəl frezelemə burunlarının dəyişdirilməsi zamanını müəyyən etməyə kömək edir.
Ölçüsüz sürüş, aşınmış frezələr dəqiq ölçüləri saxlaya bilmədiyi zaman baş verir. Frezələriniz getdikcə daha çox aşınaraq effektiv diametri və kəsici həndəsəsi yüngülcə dəyişir; nəticədə son məhsulların ölçüləri spesifikasiyadan kənara çıxır. Aşınmış frezələrlə kəsilən detallar əvvəlcə qəbul edilə bilər, lakin alət daha da aşınaraq postepen olaraq toleransdan kənara çıxır. Bu ölçü uyğunsuzluğu xüsusilə dəqiq ölçülər tələb edən tətbiqlərdə problem yaradır; buna görə də sərf olunma səviyyəsi artırılmazdan əvvəl frezələrin dəyişdirilməsi vacibdir.
Artmış kəsici qüvvə və temperaturun yüksəlməsi
Aşınmış frezələr materialı çıxarmaq üçün əhəmiyyətli dərəcədə daha çox kəsici qüvvə tələb edir; bu dəyişiklik maşının yük monitorinqi vasitəsilə asanlıqla aşkar edilə bilər. Kimi milling Burs keyfiyyət pisləşir, kəsici kənarlar itiləşir və alətin həndəsi forması daha az effektiv olur; nəticədə frezələmə başlığı eyni material çıxarma sürətini əldə etmək üçün daha çox iş görməli olur. Frezələmə başlığının yükünün anidən artması və ya motorun eşidilən gərginliyi frezələmə burunlarının xidmət müddətlərinin sonuna yaxınlaşdığını göstərir. Müasir CNC maşınları tez-tez frezələmə burunlarının çoxlu aşınma əlamətləri verdiyində operatorlara xəbər verən yük izləmə sistemlərini daxil edir.
İşləmə zamanı temperaturun qalxması da aşınmış frezaların aydın göstəricisidir. Aşınmış alətlər alət–detallar səthi toxunuşunda artıq sürtünmə və istilik yaradır ki, bu da son zamanlar emal edilmiş səthlərdə rəng dəyişikliyi kimi görünür. Frezaların normal işləmə temperaturuna aşina olan operatorlar kəsici temperaturun tipik həddi keçdiyini tezliklə fərq edirlər. İstiləşmiş frezalarla uzun müddət işləmək həm alətin, həm də detalların zədələnməsini sürətləndirir; buna görə də avadanlığın bütövlüyünü qorumaq və istilik zədəsini qarşısını almaq üçün vaxtında əvəz etmə çox vacibdir.
Frezalarda material zədələnməsi və qırılma nümunələri
Çatlamalar, qırılmalar və soyulmalar
Kəsici kənarlardan kiçik çiplər və ya parçaların ayrılması, frezələmə burunuzun mexaniki olaraq sıradan çıxmağa başladığını göstərir. Frezələmə burunlarında çiplənmə, kəsici qüvvələr materialın sürtünməyə davamlılığını aşdıqda və ya alət uyğun şərtlər olmadan fasiləli kəsmələrlə qarşılaşdıqda baş verir. Postepen yan yeyilmədən fərqli olaraq, aşınmış frezələmə burunlarında çiplənmə sürətlə artır və bir neçə əlavə keçiddən sonra tam alət arızasına səbəb ola bilər. Emal əməliyyatlarınızdan alınan qalıqların təhlili, frezələmə burunlarının çipləndiyini müəyyən etməyə kömək edir və bu, dərhal əvəz edilməsi lazım olduğunu göstərir.
Daha böyük çatlamalar və ya əhəmiyyətli dökülmələr frezələmə burunuzun təsir və ya istilik gərginliyinə məruz qalması nəticəsində dizayn həddini keçdiyini göstərir. Kəsici kənardakı görünən çatlama alətin daha artıq istifadə edilməməsi lazım olduğunu, çünki bu halda istismar zamanı aşınmış frezələmə burunun anidən tamamilə pozulması riski mövcuddur. Bu, emal olunan detala zərər vurmağa, maşının milinə zərər verməyə və ya operatorlar üçün təhlükə yaratmağa səbəb ola bilər. Frezələmə burunuzda görünən heç bir çatlama və ya böyük miqyaslı material itirməsi alətin dərhal çıxarılmasını və imtina edilməsini tələb edir.
Çentiklər və Yerli Aşınma Zonaları
Çentiklənmə, ümumiyyətlə, alətin iş parçasına daxil və çıxdığı dərinlik xəttində frezələmə burunlarının kəsici kənarı boyu lokal olaraq yaranan çuxur əmələ gəlməsidir. Bu cür qeyri-bərabər aşınma frezələmə burunlarında müəyyən sahədə ən yüksək kəsici təzyiq və temperatur təsir etdiyinə görə baş verir. Frezələmə burunlarınızda çentiklənmə müşahidə edilməsi alətin əhəmiyyətli dərəcədə aşındığını və kəsmə keyfiyyətini təsir edən ölçülərdə dəyişikliklərin baş verdiyini göstərir. Frezələmə burunlarında çentiklənmənin olması tez-tez daha ciddi pozulma növlərinin əvvəlcədən göstəricisidir.
Yerli aşınma zonları, frezələrinizin müəyyən sahələrinin digər sahələrə nisbətən çox daha sürətli aşınması zamanı yaranır; bu, bərabərsiz kəsici şərait və ya alətin sapma problemlərini göstərir. Güclü yerli aşınma göstərən frezələr dəqiqliyi pozan bərabərsiz həndəsi formaya malik olur və titrəşmə yaradır; ona görə də onların əvəzlənməsi lazımdır. Frezələrinizdəki aşınma nümunəsinin təhlili maşının vəziyyəti, millərin düzgünlüyü və gələcəkdə alətin ömrünü uzatmaq üçün tənzimlənməsi lazım ola biləcək kəsici parametrləri haqqında diaqnostik məlumat verir.
Tez-tez verilən suallar
Frezələrinizi aşınmaya necə tez-tez yoxlamalıyam?
Freze burunuzun istifadə intensivliyinə əsasən müntəzəm olaraq yoxlamalısınız; adətən normal istehsal zamanı həftəlik, böyük işlər tamamlandıqdan sonra isə burunları yoxlamalısınız. Yüksək sürətli və ya yüksək həcmdə əməliyyatlarda freze burunlarının daha tez-tez yoxlanılması tələb olunur – bəzən gündəlik və ya əhəmiyyətli işlər arasındakı fasilədə belə. Freze burunlarınız üçün müntəzəm yoxlama cədvəli tərtib etmək keyfiyyət problemləri baş verməzdən əvvəl aşınmanı müəyyən etməyə və gözlənilməz dayanma hallarını qarşısını almağa kömək edir. Yoxlama nəticələrinin sənədləşdirilməsi freze burunlarının aşınmasını müəyyən işlərlə və material növləri ilə əlaqələndirməyə imkan verir.
Qismən aşınmış freze burunlarını əvəz etmək əvəzinə yenidən bilətləmək mümkündürmü?
Bəzi frezələmə buruları yalnızca normal yan aşınma ilə məhdudlaşan zərər aldıqda və alətin həndəsi forması sürtmə əməliyyatları üçün uyğun qaldıqda yenidən səkinləndirilə bilər. Bununla belə, kraterləşmə, çıxıntılar və ya çatlamalar olan frezələmə buruları adətən uğurla yenidən səkinləndirilə bilməz və əvəz edilməlidir. Frezələmə burularının yenidən səkinləndirilməsi, xüsusilə alət dəyişdirilmə müddəti vacib olan yüksək həcmli əməliyyatlarda, yeni alətlərin alınmasından daha bahalı və vaxt aparan prosesdir. Müəyyən frezələmə burularının şərtlərinə görə yenidən səkinləndirilməyə uyğun olub-olmadığını müəyyən etmək üçün alət təchizatçınızla məsləhətləşin.
Frezələmə burularının ömrünü uzadmağa kömək edən kəsici parametrlər hansılardır?
Sürətin, verilən sürətin və soyuducunun istifadəsinin optimallaşdırılması frezələmə burunlarının ömrünü birbaşa təsir edir. Uyğun kəsici sürətlərin istifadəsi frezələmə burunlarının aşınmasını sürətləndirən artıq istilik yaranmasını qarşısını alır, halbuki düzgün verilən sürətləri alətin gərginliyini və çatlamasını azaldır. Emal zamanı kifayət qədər soyuducunun tətbiqi frezələmə burunlarını əvvəlcədən zədələyən sürtünməni və temperaturun sıçramalarını azaldır. Hər bir material üçün xüsusi parametr tövsiyələri tələb olunur; buna görə də müəyyən frezələmə burunlarınız üçün təchizatçı təlimatlara riayət etmək optimal performans və uzun alət ömrünü təmin edir.