
 EN
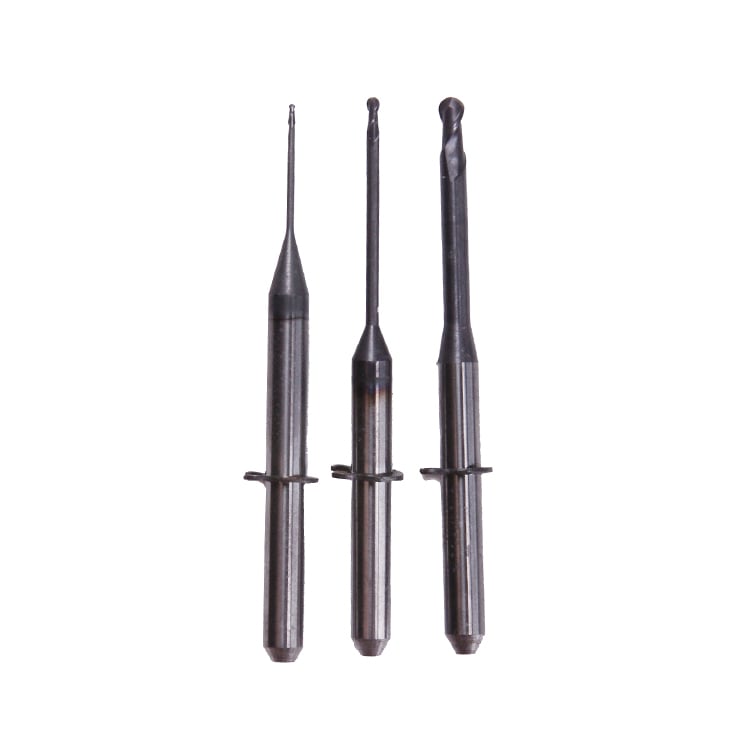
اپنی مِلنگ برس کو وقت پر تبدیل کرنے کی ضرورت کو پہچاننا آپ کی ملنگ کے عمل میں درستگی اور کارآمدی برقرار رکھنے کے لیے نہایت اہم ہے۔ پہنی ہوئی ملنگ برس براہ راست کٹ کی معیار، سطح کے اختتام اور مجموعی پیداوار پر اثر انداز ہوتی ہیں، جس کی وجہ سے جلد تشخیص کسی بھی مشیننگ عمل کے لیے نہایت اہم ہے۔ ملنگ برس کی خدمت کی عمر کے آخر تک پہنچ جانے کی وضاحت کرنے والے بصری اور عملی علامات کو سمجھنا مہنگی غلطیوں سے بچنے، مشین کے بند ہونے کے دورانیے کو کم کرنے اور اپنے تمام منصوبوں میں مستقل نتائج یقینی بنانے میں مدد دیتا ہے۔

مِلنگ برس کی کارکردگی میں کمی آہستہ آہستہ ہوتی ہے، لیکن کئی قابل مشاہدہ علامات ظاہر ہوتی ہیں جو اس بات کی نشاندہی کرتی ہیں کہ ان کی تبدیلی ضروری ہے۔ اگر آپریٹرز ان انتباہی علامات کو جلد شناخت کرنا سیکھ لیں تو وہ غیر متوقع آلے کی ناکامی کے بجائے اہم کارروائیوں کے دوران وقت رہتے ہوئے آلے کی تبدیلی کا انتظام کر سکتے ہیں۔ اس راہنمائی میں مِلنگ برس کی پہچانے جانے والی سب سے عام علامات کا جائزہ لیا گیا ہے اور آلے کے ذخیرے کے موثر انتظام کے لیے عملی بصیرت فراہم کی گئی ہے۔
مِلنگ برس پر بصری استعمال کے نشانات
فلینک استعمال اور کنارے کا پیچھے ہٹنا
فلینک ویئر ایک ملنگ بُر کے استعمال شدہ ہونے کی سب سے واضح علامتوں میں سے ایک ہے۔ بُر کی فلینک سطح، جو کٹنگ ایج کے پیچھے کا علاقہ ہوتا ہے، مواد کے ہر گزر کے دوران تدریجی طور پر خراب ہوتا جاتا ہے۔ جب آپ اپنے ملنگ بُرز کا مائیکرو سکوپ کے ذریعے معائنہ کرتے ہیں تو، کٹنگ ایج کے ساتھ ایک ہموار، خراب شدہ علاقہ تشخیص کریں۔ ملنگ بُرز پر زیادہ فلینک ویئر سے مؤثر کٹنگ جیومیٹری کم ہو جاتی ہے اور مشین کو زیادہ محنت کرنی پڑتی ہے، جس سے اضافی حرارت پیدا ہوتی ہے جو آلے کی خرابی کو تیز کر دیتی ہے۔
کنارے کا پیچھے ہٹنا اس برس کے کاٹنے والے کناروں کی تدریجی چھوٹ ہونے کو کہتے ہیں جب مواد گھس جاتا ہے۔ ملنگ برز میں کنارے کے خاص طور پر پیچھے ہٹنے کا مطلب ہے کہ اس آلے نے ہزاروں کاٹنے کے سائیکل مکمل کر لیے ہیں۔ جب ملنگ برز میں کنارے کا واضح پیچھے ہٹنا دیکھا جاتا ہے تو اس کا مطلب ہے کہ آلے کی شکل اب اصل مواصفات کے مطابق نہیں رہی، اور بر اب حتمی آخری پالش کے کاموں کے لیے درکار درستگی حاصل نہیں کر سکتا۔ اپنی ملنگ برز پر کنارے کے پیچھے ہٹنے کا اندازہ لگانا آلات کو کب تبدیل کرنا ہے اور ان کی کارکردگی کے رجحانات کو ٹریک کرنے میں مدد دیتا ہے۔
کریٹر بننا اور بلٹ اپ ایج فارمیشن
کریٹرنگ چھوٹے گڑھے یا دباؤ کی شکل میں مِلنگ برس کے ریک فیس پر ظاہر ہوتی ہے، جو عام طور پر نرم مواد یا بہت زیادہ کٹنگ سپیڈ پر پیدا ہوتی ہے۔ یہ کریٹرز جب مِلنگ برس استعمال کیے جانے کے بعد پیدا ہوتے ہیں تو ورک پیس کا مواد اوزار سے کیمیائی طور پر جُڑ جاتا ہے اور پھر الگ ہو جاتا ہے، جس سے سطح پر غیر یکسانیاں پیدا ہوتی ہیں۔ بلٹ اپ ایج کا وجود اس وقت ہوتا ہے جب چِپس مِلنگ برس کی کٹنگ سطح سے چپک جاتی ہیں، جس سے مؤثر کٹنگ جیومیٹری بڑی ہو جاتی ہے۔ دونوں کریٹرنگ اور بلٹ اپ ایج آپ کی مِلنگ برس کی درستگی کو کم کرتے ہیں اور آپریشن کے دوران وائبریشن بڑھا دیتے ہیں۔
جب آپ مِلنگ برس کی کریٹرنگ کا معائنہ کر رہے ہوں تو کٹنگ ایج کے بالکل سامنے والے ریک فیس کو دیکھیں۔ اگر آپ کی مِلنگ برس پر کریٹرنگ موجود ہے تو اس کا مطلب ہے کہ اوزار کے مواد اور ورک پیس کے درمیان کیمیائی تعلق ہے، جو مختلف کٹنگ حالات یا اس خاص مواد کے لیے بنائی گئی متبادل مِلنگ برس کی ضرورت کی نشاندہی کرتا ہے۔ مِلنگ برس پر بلٹ اپ ایج بھی بری سطحی ختم شدگی اور ابعادی ناہمواری کا باعث بنتی ہے۔
مِلنگ بُر کی پہننے کے عملی اور کارکردگی کے اشارے
سطح کا معیار خراب ہونا اور ابعاد میں تبدیلی
سطح کے معیار میں خرابی مِلنگ بُر کے پہننے کے ابتدائی عملی اشاروں میں سے ایک ہے۔ جب مِلنگ بُر پُرانی ہو جاتی ہیں تو ان سے بنائی گئی اشیاء کی سطح چِکنی اور درست نہیں رہتی، بلکہ وہ تازہ آلات سے حاصل شدہ درست اور باریک سطح کے مقابلے میں کھُردری اور غیر منظم ہو جاتی ہے۔ جیسے جیسے مِلنگ بُر پہنتی ہیں، ان کی کٹنے والی شکل تیزی کھوتی جاتی ہے، جس کی وجہ سے مواد صاف طور پر الگ نہیں ہوتا بلکہ ڈیفرم ہو جاتا ہے، اور اس کے نتیجے میں تیار شدہ سطح پر دھماکے کے نشان اور لہروں جیسی ظاہری بے قاعدگیاں نظر آتی ہیں۔ پیداواری دوران سطح کے معیار کی نگرانی کرنا مِلنگ بُر کو معیاری مسائل بڑھنے سے پہلے تبدیل کرنے کا موقع فراہم کرتا ہے۔
ابعادی انحراف اس وقت پیدا ہوتا ہے جب استعمال شدہ مِلنگ برس کسی شے کو درست ابعاد میں تراش نہیں رکھ سکتے۔ جیسے جیسے آپ کے مِلنگ برس استعمال میں آتے ہیں، ان کا موثر قطر اور کٹنگ جیومیٹری تھوڑا تھوڑا بدل جاتی ہے، جس کی وجہ سے تیار شدہ اشیاء کے ابعاد معیار سے باہر چلے جاتے ہیں۔ جن اشیاء کو استعمال شدہ مِلنگ برس سے کاٹا جاتا ہے وہ شروع میں قابل قبول ہو سکتی ہیں، لیکن جیسے جیسے آلہ مزید خراب ہوتا جاتا ہے، وہ تدریجی طور پر معیار سے باہر چلی جاتی ہیں۔ یہ ابعادی غیر یکسانی خاص طور پر ان درستگی والی درخواستوں کے لیے مسئلہ بن جاتی ہے جن میں تنگ ابعادی حدود کی ضرورت ہوتی ہے، اس لیے اسکریپ کی شرح بڑھنے سے پہلے مِلنگ برس کو تبدیل کرنا نہایت اہم ہے۔
کٹنگ فورس میں اضافہ اور درجہ حرارت میں اضافہ
استخدام شدہ مِلنگ برس کو مواد کو ہٹانے کے لیے کافی زیادہ کٹنگ فورس کی ضرورت ہوتی ہے، جو مشین لوڈ مانیٹرنگ کے ذریعے آسانی سے محسوس کی جا سکتی ہے۔ جیسے جیسے مِلنگ برس کمزور ہو جاتا ہے، کٹنگ ایج دھندلی ہو جاتی ہیں اور آلہ کی جیومیٹری کم موثر ہو جاتی ہے، جس کی وجہ سے اسپنڈل کو ایک ہی مواد کے اخراج کی شرح حاصل کرنے کے لیے زیادہ محنت کرنی پڑتی ہے۔ اسپنڈل لوڈ میں اچانک اضافہ یا سنائی دینے والی موٹر کی تناؤ کا اشارہ ہے کہ آپ کے ملنگ برز اپنی سروس لائف کے آخر تک پہنچ چکے ہیں۔ جدید سی این سی مشینوں میں اکثر لوڈ مانیٹرنگ سسٹم شامل ہوتے ہیں جو آپریٹرز کو اطلاع دے سکتے ہیں جب ملنگ برز میں بہت زیادہ پہنن ہو رہا ہو۔
کام کرتے وقت درجہ حرارت میں اضافہ میلنگ برس کے پہنے ہوئے ہونے کا ایک اور واضح اشارہ فراہم کرتا ہے۔ پہنے ہوئے آلات ٹول اور ورک پیس کے درمیان زیادہ سے زیادہ رگڑ اور حرارت پیدا کرتے ہیں، جو اکثر حالیہ مشین شدہ سطحوں پر رنگت کی تبدیلی کے طور پر نظر آتی ہے۔ جن آپریٹرز کو اپنی میلنگ برس کے عام کام کرنے کے درجہ حرارت کا تجربہ ہوتا ہے، وہ جلد ہی محسوس کر لیتے ہیں کہ کٹنگ کا درجہ حرارت عام حدود سے تجاوز کر گیا ہے۔ گرم ہوئی میلنگ برس کے ساتھ لمبے عرصے تک کام کرنا ٹول اور ورک پیس دونوں کو نقصان پہنچانے کی شرح کو تیز کر دیتا ہے، اس لیے آلات کی صحت برقرار رکھنے اور حرارتی نقصان سے بچاؤ کے لیے وقت پر تبدیلی ضروری ہے۔
میلنگ برس میں مواد کا نقصان اور ٹوٹنے کے نمونے
چِپنگ، فریکچرنگ اور فلیکنگ
چھوٹے چپس یا پلیکس جو کٹنگ ایج سے الگ ہوتے ہیں، اس بات کی علامت ہیں کہ آپ کے ملنگ برز میکانیکل طور پر ناکام ہونا شروع کر چکے ہیں۔ ملنگ برز پر چپنگ اس وقت واقع ہوتی ہے جب کٹنگ فورسز مواد کی فریکچر ٹافنس کو عبور کر جاتی ہیں یا جب آلہ منقطع کٹس کا مقابلہ کرتا ہے بغیر مناسب حالات کے۔ دریافت شدہ فلانک ویئر کے برعکس، پہنے ہوئے ملنگ برز پر چپنگ تیزی سے بڑھ جاتی ہے، جس کے نتیجے میں صرف چند اضافی پاسوں کے بعد مکمل آلہ کی ناکامی بھی واقع ہو سکتی ہے۔ آپ کے مشیننگ آپریشنز سے حاصل شدہ ریزیڈیو کا معائنہ کرنا آپ کو یہ جاننے میں مدد دیتا ہے کہ آیا ملنگ برز چپنگ کر رہے ہیں، جو فوری طور پر ان کی تبدیلی کی ضرورت کو ظاہر کرتا ہے۔
بڑی دراڑیں یا قابلِ ذکر چھلکنے کا عمل ظاہر کرتا ہے کہ آپ کے مِلنگ برس اپنی تعمیراتی حدود سے زیادہ دھکے یا حرارتی تناؤ کا شکار ہو چکے ہیں۔ کٹائی کے کنارے پر نمایاں دراڑ کا وجود اس بات کی علامت ہے کہ اس آلے کا مزید استعمال غیرمحفوظ ہے، کیونکہ اس کا مسلسل استعمال فوری اور مکمل طور پر خراب ہونے کا خطرہ رکھتا ہے۔ اس سے کام کا ٹکڑا متاثر ہو سکتا ہے، مشین کا اسپنڈل نقصان اٹھا سکتا ہے، یا آپریٹرز کے لیے حفاظتی خطرات پیدا ہو سکتے ہیں۔ اگر آپ کے مِلنگ برس پر کوئی نمایاں دراڑ یا مواد کا بڑے پیمانے پر نقصان نظر آئے تو فوری طور پر اس آلے کو ہٹا کر تلف کر دینا ضروری ہے۔
نُوچنگ اور مقامی پہننے کے علاقے
نُوٹِنگ وہ مقامی گروو کا تشکیل ہونا ہے جو مِلنگ برس کے کٹنگ ایج کے ساتھ ساتھ ہوتا ہے، عام طور پر وہاں ظاہر ہوتا ہے جہاں آلہ کام کے ٹکڑے میں داخل یا باہر ہوتا ہے۔ یہ مخصوص علاقہ سب سے زیادہ کٹنگ دباؤ اور درجہ حرارت کا تجربہ کرتا ہے، اس لیے مِلنگ برس پر نُوٹِنگ کا یہ مرکوز استعمال ہوتا ہے۔ اگر آپ کے مِلنگ برس پر نُوٹِنگ موجود ہو تو اس کا مطلب ہے کہ آلہ کو قابلِ ذکر حد تک استعمال کیا جا چکا ہے اور اس کے ابعادی تبدیلیاں شاید کٹ کی معیار پر اثر انداز ہو رہی ہوں۔ مِلنگ برس پر نُوٹِنگ کا وجود اکثر زیادہ سنگین ناکامی کے اقسام سے پہلے آتا ہے۔
مقامی پہننے کے علاقوں کا وجود اس وقت ظاہر ہوتا ہے جب آپ کے ملنگ برس کے کچھ حصوں کا دوسروں کے مقابلے میں بہت تیزی سے پہناؤ ہو جاتا ہے، جو غیر یکساں کٹنگ کی صورتحال یا ٹول رن آؤٹ کے مسائل کی نشاندہی کرتا ہے۔ شدید مقامی پہناؤ والے ملنگ برس کو تبدیل کرنا چاہیے، کیونکہ غیر یکساں ہندسیات کٹنگ کی درستگی کو متاثر کرتی ہے اور وائبریشن پیدا کرتی ہے۔ اپنے ملنگ برس پر پہناؤ کے طرز کا معائنہ کرنا مشین کی حالت، اسپنڈل کی ترتیب اور ان کٹنگ پیرامیٹرز کے بارے میں تشخیصی معلومات فراہم کرتا ہے جن میں ایڈجسٹمنٹ کی ضرورت ہو سکتی ہے تاکہ آئندہ ٹول کی عمر بڑھائی جا سکے۔
سوالات و جوابات
مجھے اپنے ملنگ برس کا پہناؤ چیک کرنے کی کتنی بار ضرورت ہوتی ہے؟
اپنے ملنگ برس کا باقاعدہ معائنہ اُن کی استعمال کی شدت کے مطابق کریں، عام طور پر عام تیاری کے دوران ہفتہ وار اور بڑے کاموں کو مکمل کرنے کے بعد ان کا معائنہ کریں۔ زیادہ رفتار یا زیادہ حجم کے آپریشنز کے لیے ملنگ برس کا معائنہ زیادہ بار بار کرنا ضروری ہوتا ہے، جس میں روزانہ یا اہم کاموں کے درمیان معائنہ شامل ہو سکتا ہے۔ ملنگ برس کے لیے باقاعدہ معائنہ کا شیڈول بنانا معیاری مسائل سے پہلے پہنچ کو پکڑنے اور غیر متوقع ٹھہراؤ کو روکنے میں مدد دیتا ہے۔ معائنہ کے نتائج کی دستاویزی شکل میں ریکارڈ رکھنا ملنگ برس کی پہنچ کو خاص کاموں اور مواد کی اقسام کے ساتھ منسلک کرنے میں مدد دیتا ہے۔
کیا جزوی طور پر استعمال شدہ ملنگ برس کو دوبارہ تیز کیا جا سکتا ہے یا انہیں تبدیل کرنا ضروری ہے؟
کچھ ملنگ برز کو دوبارہ تیز کیا جا سکتا ہے اگر نقصان صرف عام فلینک پہن سے محدود ہو اور آلہ کی جیومیٹری گرائنڈنگ آپریشنز کے لیے مناسب رہے۔ تاہم، کریٹرنگ، ناٹچنگ یا چپنگ والے ملنگ برز کو عام طور پر دوبارہ تیز نہیں کیا جا سکتا اور انہیں تبدیل کرنا چاہیے۔ ملنگ برز کو دوبارہ تیز کرنا اکثر نئے آلے خریدنے سے زیادہ مہنگا اور وقت کھانے والا ہوتا ہے، خاص طور پر اُن اعلیٰ حجم کے آپریشنز میں جہاں آلہ کے تبدیل ہونے کا وقت اہم ہو۔ اپنے آلہ کے فراہم کنندہ سے مشورہ کریں تاکہ طے کیا جا سکے کہ کون سے ملنگ برز کی موجودہ حالت کی بنیاد پر دوبارہ تیز کیے جانے کے لیے مناسب ہیں۔
کون سے کٹنگ پیرامیٹرز ملنگ برز کی عمر بڑھانے میں مدد کرتے ہیں؟
رفتار، فیڈ، اور کولنٹ کے استعمال کو بہتر بنانا براش کی عمر پر براہ راست اثر انداز ہوتا ہے۔ مناسب کٹنگ رفتار کا استعمال براش پر پہننے کو تیز کرنے والی زیادہ حرارت کی پیداوار کو روکتا ہے، جبکہ درست فیڈ ریٹس آلے پر دباؤ اور چِپنگ کو کم کرتی ہیں۔ مشیننگ کے دوران مناسب کولنٹ لگانا رگڑ اور حرارت میں اچانک اضافے کو کم کرتا ہے جو براش کو جلدی خراب کر سکتے ہیں۔ ہر مواد کے لیے خاص پیرامیٹرز کی سفارشات ہوتی ہیں، اس لیے اپنے مخصوص براش کے لیے فراہم کنندہ کی ہدایات پر عمل کرنا بہترین کارکردگی اور لمبی عمر کو یقینی بناتا ہے۔