
 EN
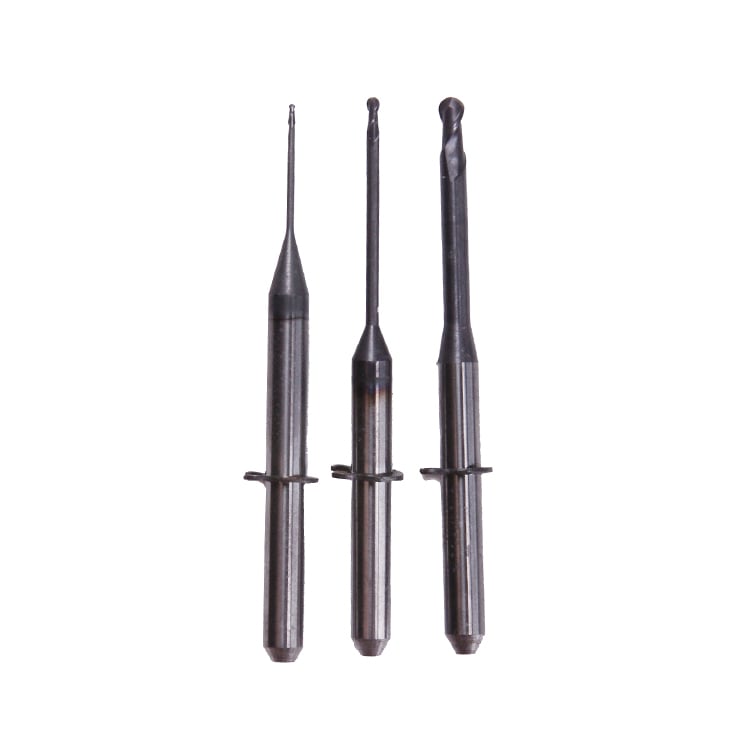
Mengenali kapan bor Penggiling anda perlu diganti sangat penting untuk menjaga ketepatan dan efisiensi dalam operasi milling Anda. Bur milling yang aus secara langsung memengaruhi kualitas pemotongan, hasil permukaan, dan produktivitas keseluruhan, sehingga deteksi dini menjadi krusial bagi setiap operasi pemesinan. Memahami tanda-tanda visual dan fungsional yang menunjukkan bahwa bur milling Anda telah mencapai akhir masa pakainya membantu mencegah kesalahan mahal, mengurangi waktu henti mesin, serta memastikan hasil yang konsisten di seluruh proyek Anda.

Penurunan kinerja bur milling terjadi secara bertahap, tetapi beberapa indikator yang dapat diamati menandakan kapan bur tersebut perlu diganti. Dengan mempelajari cara mengenali tanda-tanda peringatan ini sejak dini, operator dapat menjadwalkan penggantian alat secara proaktif, alih-alih mengalami kegagalan alat tak terduga selama operasi kritis. Panduan ini memandu Anda melalui indikator paling umum dari bur milling yang aus serta memberikan wawasan praktis untuk mengelola persediaan alat Anda secara efektif.
Pola Keausan Visual pada Bur Milling
Keausan Flank dan Pengunduran Tepi
Keausan sisi merupakan salah satu tanda paling jelas keausan pada bur milling. Permukaan sisi bur, yaitu area di belakang tepi pemotong, secara bertahap aus setiap kali melewati bahan. Saat memeriksa bur milling Anda di bawah pembesaran, carilah area aus datar yang mulai terbentuk sepanjang tepi pemotong. Keausan sisi berlebihan pada bur milling mengurangi geometri pemotongan efektif dan memaksa mesin bekerja lebih keras, sehingga menghasilkan panas tambahan yang mempercepat degradasi alat.
Resesi tepi menggambarkan pemendekan progresif pada tepi pemotong bur seiring terkikisnya material. Resesi tepi yang signifikan pada bur frais menunjukkan bahwa alat tersebut telah menjalani ribuan siklus pemotongan. Ketika bur frais menunjukkan resesi tepi yang jelas, geometri alat tidak lagi sesuai dengan spesifikasi aslinya, sehingga bur tidak mampu mencapai presisi yang diperlukan untuk operasi finishing akhir. Pengukuran resesi tepi pada bur frais Anda membantu menentukan interval penggantian dan melacak tren kinerja alat.
Kraterring dan Pembentukan Tepi Terakumulasi
Keretakan berbentuk lubang-lubang kecil atau cekungan di permukaan rake pada bur milling, biasanya terjadi pada bahan yang lebih lunak atau pada kecepatan pemotongan yang terlalu tinggi. Keretakan-keretakan ini pada bur milling yang sudah aus terbentuk ketika material benda kerja secara kimia melekat pada alat lalu terlepas kembali, sehingga menimbulkan ketidakrataan permukaan. Pembentukan tepi akumulasi (built-up edge) terjadi ketika serpihan pemotongan menempel pada permukaan pemotong bur milling, menghasilkan geometri pemotongan efektif yang membesar. Baik keretakan maupun tepi akumulasi mengurangi ketepatan bur milling dan meningkatkan getaran selama pengoperasian.
Saat memeriksa bur milling untuk keretakan, amati langsung permukaan rake di depan tepi pemotong. Adanya keretakan pada bur milling menunjukkan adanya afinitas kimia antara material alat dan benda kerja Anda, yang mengindikasikan perlunya kondisi pemotongan berbeda atau bur milling alternatif yang dirancang khusus untuk material tertentu tersebut. Tepi akumulasi pada bur milling juga menyebabkan hasil permukaan yang buruk serta ketidakstabilan dimensi.
Indikator Kinerja dan Operasional Keausan Mata Bor Frais
Penurunan Kualitas Permukaan dan Pergeseran Dimensi
Penurunan kualitas permukaan merupakan salah satu tanda operasional paling awal bahwa mata bor frais Anda mulai aus. Komponen yang diproduksi menggunakan mata bor frais yang sudah aus memiliki permukaan yang lebih kasar dan tidak teratur dibandingkan hasil akhir presisi dari alat baru. Seiring keausan mata bor frais, geometri pemotongannya menjadi kurang tajam, sehingga menyebabkan deformasi material alih-alih pemisahan bersih, menghasilkan bekas getaran (chatter marks) dan gelombang (waviness) yang terlihat pada permukaan akhir. Pemantauan kualitas permukaan selama proses produksi membantu mengidentifikasi waktu penggantian mata bor frais sebelum masalah kualitas memburuk.
Perubahan dimensi terjadi ketika bur milling yang aus tidak lagi mampu mempertahankan toleransi ketat. Seiring pemakaian bur milling, diameter efektif dan geometri pemotongannya berubah sedikit, sehingga dimensi akhir komponen bergeser di luar spesifikasi. Komponen yang dipotong menggunakan bur milling yang aus mungkin awalnya masih dapat diterima, namun secara bertahap keluar dari batas toleransi seiring penurunan kinerja alat. Ketidakkonsistenan dimensi ini sangat bermasalah dalam aplikasi presisi yang menuntut toleransi ketat, sehingga penggantian bur milling menjadi sangat penting sebelum tingkat pembuangan (scrap) meningkat.
Peningkatan Gaya Pemotongan dan Kenaikan Suhu
Bur milling yang aus memerlukan gaya pemotongan jauh lebih besar untuk menghilangkan material, perubahan ini mudah terdeteksi melalui pemantauan beban mesin. Seiring bor Penggiling memburuk, tepi potong menjadi tumpul dan geometri alat kurang efisien, sehingga memaksa spindle bekerja lebih keras untuk mencapai laju penghilangan material yang sama. Peningkatan mendadak pada beban spindle atau suara ketegangan motor yang terdengar menunjukkan bahwa milling burs Anda hampir mencapai akhir masa pakai layanannya. Mesin CNC modern sering dilengkapi sistem pemantauan beban yang dapat memberi peringatan kepada operator ketika milling burs menunjukkan keausan berlebih.
Kenaikan suhu selama operasi memberikan indikator lain yang jelas mengenai keausan bur pemesinan. Alat yang aus menghasilkan gesekan berlebihan dan panas di antarmuka alat-benda kerja, yang sering terlihat sebagai perubahan warna pada permukaan benda kerja yang baru saja diproses. Operator yang telah terbiasa dengan kisaran suhu operasi normal untuk bur pemesinan mereka akan segera menyadari apabila suhu pemotongan melebihi kisaran tipikal. Pengoperasian berkepanjangan dengan bur pemesinan yang kepanasan mempercepat kerusakan baik pada alat maupun benda kerja, sehingga penggantian tepat waktu menjadi sangat penting guna menjaga integritas peralatan dan mencegah kerusakan akibat panas.
Kerusakan Material dan Pola Patah pada Bur Pemesinan
Chipping, Fracturing, dan Flaking
Serpihan-serpihan kecil atau serpihan yang terlepas dari tepi pemotongan menunjukkan bahwa bur milling Anda telah mulai mengalami kegagalan mekanis. Keretakan pada bur milling terjadi ketika gaya pemotongan melebihi ketangguhan patah bahan atau ketika alat menghadapi pemotongan terputus tanpa kondisi yang memadai. Berbeda dengan keausan sisi yang berangsur-angsur, keretakan pada bur milling yang sudah aus berkembang sangat cepat, sehingga berpotensi menyebabkan kegagalan total alat hanya dalam beberapa kali pemakaian lagi. Memeriksa serbuk hasil operasi pemesinan membantu mengidentifikasi apakah bur milling mengalami keretakan, yang menjadi tanda bahwa penggantian segera diperlukan.
Retak yang lebih besar atau pengelupasan material yang signifikan menunjukkan bahwa bur milling Anda kemungkinan mengalami benturan atau tekanan termal melebihi batas desainnya. Retakan yang terlihat pada tepi pemotong berarti alat tersebut tidak aman digunakan lagi, karena pengoperasian lanjutan berisiko menyebabkan kegagalan mendadak dan total pada bur milling yang sudah aus. Hal ini dapat merusak benda kerja, merusak spindle mesin, atau menciptakan bahaya keselamatan bagi operator. Setiap retakan yang terlihat atau kehilangan material dalam skala besar pada bur milling Anda memerlukan penghentian penggunaan alat secara segera serta pembuangannya.
Pengikisan Berbentuk Takik dan Zona Keausan Lokal
Notching menggambarkan pembentukan alur terlokalisasi sepanjang tepi pemotongan bur milling, biasanya muncul di garis kedalaman pemotongan tempat alat memasuki dan keluar dari benda kerja. Keausan terkonsentrasi pada bur milling ini berkembang karena area spesifik tersebut mengalami tekanan dan suhu pemotongan tertinggi. Adanya notching pada bur milling menunjukkan bahwa alat telah mengalami keausan signifikan dan perubahan dimensi kemungkinan besar memengaruhi kualitas pemotongan. Kehadiran notching pada bur milling sering kali mendahului modus kegagalan yang lebih serius.
Zona keausan terlokalisasi terbentuk ketika bagian tertentu pada bur milling Anda aus jauh lebih cepat dibandingkan area lainnya, yang menunjukkan kondisi pemotongan tidak merata atau masalah runout alat. Bur milling yang menunjukkan keausan terlokalisasi parah harus segera diganti karena geometri yang tidak merata mengurangi presisi pemotongan dan menimbulkan getaran. Pemeriksaan pola keausan pada bur milling Anda memberikan informasi diagnostik mengenai kondisi mesin, keselarasan spindle, serta parameter pemotongan yang mungkin perlu disesuaikan guna memperpanjang masa pakai alat di masa depan.
Tanya Jawab
Seberapa sering saya harus memeriksa bur milling saya untuk keausan?
Periksa secara rutin bur milling Anda berdasarkan intensitas penggunaan, umumnya lakukan pemeriksaan mingguan selama produksi normal dan setelah menyelesaikan pekerjaan besar. Operasi kecepatan tinggi atau volume tinggi memerlukan pemeriksaan bur milling yang lebih sering, bahkan bisa harian atau di antara setiap proses utama. Menetapkan jadwal pemeriksaan rutin untuk bur milling membantu mendeteksi keausan sebelum muncul masalah kualitas serta mencegah downtime tak terduga. Dokumentasi hasil pemeriksaan memungkinkan korelasi antara keausan bur milling dengan pekerjaan spesifik dan jenis bahan.
Apakah bur milling yang telah aus sebagian dapat diasah ulang alih-alih diganti?
Beberapa bur pemotong dapat diasah kembali jika kerusakannya terbatas pada keausan normal pada sisi samping dan geometri alat tetap sesuai untuk operasi pengasahan. Namun, bur pemotong yang mengalami pembentukan kawah (cratering), takikan (notching), atau keretakan (chipping) umumnya tidak dapat diasah kembali secara berhasil dan harus diganti. Mengasah kembali bur pemotong sering kali lebih mahal dan memakan waktu lebih lama dibandingkan membeli alat baru, terutama dalam operasi bervolume tinggi di mana waktu pergantian alat menjadi faktor penting. Konsultasikan dengan pemasok alat Anda untuk menentukan apakah bur pemotong tertentu layak diasah kembali berdasarkan kondisinya.
Parameter pemotongan apa yang membantu memperpanjang masa pakai bur pemotong?
Mengoptimalkan kecepatan pemotongan, laju umpan, dan penggunaan pendingin secara langsung memengaruhi masa pakai bur milling. Menggunakan kecepatan pemotongan yang sesuai mencegah timbulnya panas berlebih yang mempercepat keausan pada bur milling, sedangkan laju umpan yang tepat mengurangi tekanan pada alat dan keretakan. Penerapan pendingin yang memadai selama proses pemesinan mengurangi gesekan dan lonjakan suhu yang dapat merusak bur milling secara prematur. Setiap bahan memerlukan rekomendasi parameter khusus, sehingga mengikuti panduan pemasok untuk bur milling tertentu Anda menjamin kinerja optimal dan masa pakai alat yang lebih panjang.