
 EN
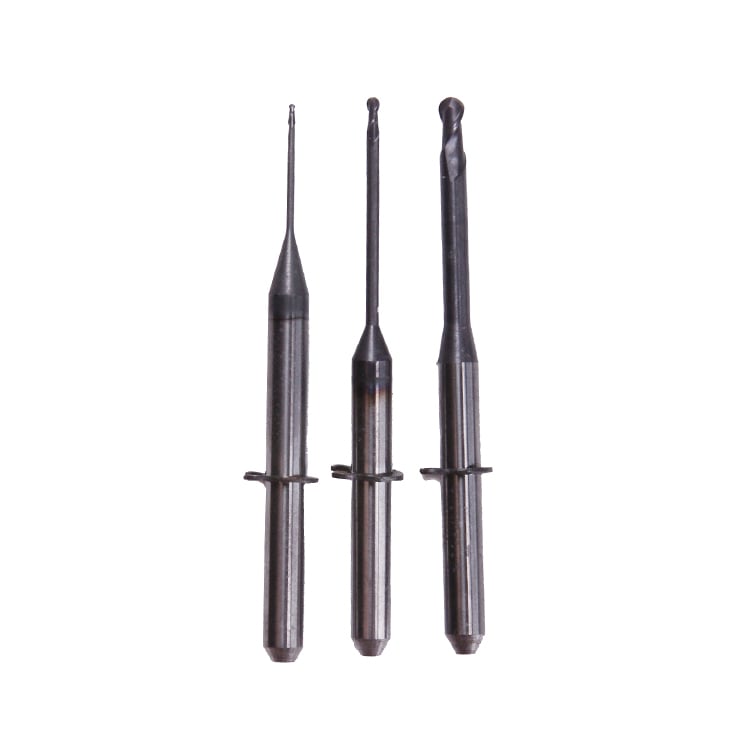
ການຮູ້ຈັກເວລາທີ່ milling Burs ຕ້ອງໄດ້ຮັບການປ່ຽນແທນແມ່ນສຳຄັນຫຼາຍເພື່ອຮັກສາຄວາມຖືກຕ້ອງ ແລະ ປະສິດທິພາບໃນການຕັດຂອງທ່ານ. ເຄື່ອງຕັດທີ່ເກົ່າຈະສົ່ງຜົນໂດຍກົງຕໍ່ຄຸນນະພາບການຕັດ ພື້ນທີ່ທີ່ຕັດໄດ້ ແລະ ປະສິດທິພາບທັງໝົດ, ສະນັ້ນການສັງເກດເບື້ອງຕົ້ນຈຶ່ງເປັນສິ່ງຈຳເປັນສຳລັບການປະມວນຜົນທຸກຮູບແບບ. ການເຂົ້າໃຈສັນຍານທີ່ເຫັນໄດ້ ແລະ ສັນຍານທີ່ເຮັດວຽກທີ່ບອກເຖິງວ່າເຄື່ອງຕັດຂອງທ່ານໄດ້ຮັບການໃຊ້ງານຈົນເຖິງຈຸດສິ້ນສຸດຂອງອາຍຸການໃຊ້ງານຈະຊ່ວຍປ້ອງກັນບັນຫາທີ່ເສຍຄ່າ, ຫຼຸດເວລາທີ່ເຄື່ອງຈັກຕ້ອງຢຸດເຮັດວຽກ ແລະ ຮັບປະກັນຜົນໄດ້ຮັບທີ່ສອດຄ່ອງກັນທົ່ວທຸກໂຄງການຂອງທ່ານ.

ການຫຼຸດລົງຂອງປະສິດທິພາບຂອງເຄື່ອງມືຕັດເກີດຂຶ້ນຢ່າງຊ້າໆ ແຕ່ມີສັນຍານທີ່ສາມາດເຫັນໄດ້ຈຳນວນໜຶ່ງທີ່ບອກເຖິງເວລາທີ່ຄວນປ່ຽນເຄື່ອງມື. ໂດຍການຮຽນຮູ້ທີ່ຈະຈົດຈຳສັນຍານເຕືອນເຫຼົ່ານີ້ໃນເວລາທີ່ເໝາະສົມ ຜູ້ປະຕິບັດງານສາມາດຈັດຕັ້ງການປ່ຽນເຄື່ອງມືໄດ້ຢ່າງທັນເວລາ ແທນທີ່ຈະເກີດຄວາມລົ້ມເຫຼວຂອງເຄື່ອງມືຢ່າງບໍ່ທັນຕັ້ງຕົວໃນເວລາທີ່ດຳເນີນການທີ່ສຳຄັນ. ຄູ່ມືນີ້ຈະນຳທ່ານໄປຜ່ານສັນຍານທີ່ເກີດຂຶ້ນບໍ່ບໍ່ຫຼາຍທີ່ສຸດຂອງເຄື່ອງມືຕັດທີ່ເກົ່າແລ້ວ ແລະໃຫ້ຂໍ້ມູນທີ່ເປັນປະໂຫຍດເພື່ອຈັດການສິນຄ້າເຄື່ອງມືຂອງທ່ານຢ່າງມີປະສິດທິພາບ.
ຮູບແບບຂອງການສວຍທີ່ເຫັນໄດ້ດ້ວຍຕາຂອງເຄື່ອງມືຕັດ
ການສວຍທີ່ດ້ານຂ້າງ ແລະ ການຫຼຸດລົງຂອງແຖວຕັດ
ການສຶກຫຼຸດຂອງດ້ານຂ້າງເປັນໜຶ່ງໃນສັນຍານທີ່ເຫັນໄດ້ຢ່າງຊັດເຈນທີ່ສຸດຂອງມີດຕັດທີ່ເກົ່າ. ພື້ນທີ່ດ້ານຂ້າງຂອງມີດຕັດ ເຊິ່ງເປັນບໍລິເວນທີ່ຢູ່ເບື້ອງຫຼັງຂອງແຖວຕັດ ຈະຄ່ອຍໆສຶກຫຼຸດລົງໃນແຕ່ລະຄັ້ງທີ່ຕັດຜ່ານວັດຖຸ. ເມື່ອທ່ານສັງເກດມີດຕັດຂອງທ່ານດ້ວຍເຄື່ອງສຳຫຼວດ, ສັງເກດເບິ່ງບໍລິເວນທີ່ເປັນພື້ນທີ່ຮາບພຽງທີ່ເກີດຈາກການສຶກຫຼຸດຕາມແຖວຕັດ. ການສຶກຫຼຸດຂອງດ້ານຂ້າງທີ່ຫຼາຍເກີນໄປຈະຫຼຸດທອນຮູບຮ່າງທີ່ມີປະສິດທິພາບໃນການຕັດ ແລະ ບັງຄັບໃຫ້ເຄື່ອງຈັກຕ້ອງເຮັດວຽກໜັກຂຶ້ນ, ກໍ່ໃຫ້ເກີດຄວາມຮ້ອນເພີ່ມຂຶ້ນ ເຊິ່ງເຮັດໃຫ້ມີດຕັດເສື່ອມສະພາບໄວຂຶ້ນ.
ການຫຼຸດລົງຂອງແຖວຕັດ ແມ່ນການຫຼຸດລົງຢ່າງຄ່ອຍໆຂອງແຖວຕັດຂອງເຄື່ອງມືເມື່ອວັດສະດຸຖືກກັດເຈາະໄປ. ການຫຼຸດລົງຂອງແຖວຕັດຢ່າງຊັດເຈນໃນເຄື່ອງມືຕັດແບບມີລະບົບ (milling burs) ແມ່ນສະແດງໃຫ້ເຫັນວ່າເຄື່ອງມືນີ້ໄດ້ຖືກໃຊ້ໃນການຕັດມາຫຼາຍພັນຄັ້ງ. ເມື່ອເຄື່ອງມືຕັດແບບມີລະບົບ (milling burs) ແສດງໃຫ້ເຫັນການຫຼຸດລົງຂອງແຖວຕັດຢ່າງຊັດເຈນ, ຮູບຮ່າງຂອງເຄື່ອງມືຈະບໍ່ຄືກັບຂໍ້ກຳນົດເດີມອີກ, ແລະເຄື່ອງມືດັ່ງກ່າວຈະບໍ່ສາມາດບັນລຸຄວາມຖືກຕ້ອງທີ່ຕ້ອງການສຳລັບການຕັດຂັ້ນສຸດທ້າຍ. ການວັດແທກການຫຼຸດລົງຂອງແຖວຕັດໃນເຄື່ອງມືຕັດແບບມີລະບົບ (milling burs) ຂອງທ່ານ ຈະຊ່ວຍໃນການກຳນົດໄລຍະເວລາທີ່ຄວນປ່ຽນເຄື່ອງມື ແລະ ຕິດຕາມແນວໂນ້ມຂອງປະສິດທິພາບຂອງເຄື່ອງມື.
ການເກີດເປັນເປືອກ (cratering) ແລະ ການກົ່າຕັ້ວຂອງແຖວຕັດ (built-up edge formation)
ການເກີດບໍ່ເປັນປົກກະຕິຮູບແບບເປັນຮູເລັກໆ ຫຼື ສ່ວນທີ່ບຸບລົງໃນພື້ນທີ່ດ້ານຫນ້າຂອງມີດຕັດ, ໂດຍທົ່ວໄປເກີດຂຶ້ນໃນວັດສະດຸທີ່ນຸ້ມເປືອຍ ຫຼື ໃນຄວາມໄວການຕັດທີ່ສູງເກີນໄປ. ຮູເຫຼົ່ານີ້ເກີດຂຶ້ນເມື່ອວັດສະດຸຂອງຊິ້ນງານເຊື່ອມຕໍ່ດ້ານເຄມີກັບເຄື່ອງມື ແລ້ວຫຼັງຈາກນັ້ນແຕກອອກໄປ, ຈຶ່ງເກີດເປັນຄວາມບໍ່ເປັນປົກກະຕິທີ່ເກີດຂຶ້ນໃນພື້ນຜິວ. ການເກີດແຖວວັດສະດຸທີ່ຢູ່ຕິດກັບພື້ນທີ່ຕັດຂອງມີດຕັດເກີດຂຶ້ນເມື່ອຊິ້ນສ່ວນທີ່ຖືກຕັດຕິດຢູ່ກັບພື້ນທີ່ຕັດ, ເຮັດໃຫ້ຮູບຮ່າງທີ່ແທ້ຈິງຂອງສ່ວນທີ່ຕັດເປັນໃຫຍ່ຂຶ້ນ. ທັງການເກີດບໍ່ເປັນປົກກະຕິຮູບແບບເປັນຮູ ແລະ ການເກີດແຖວວັດສະດຸທີ່ຢູ່ຕິດກັບພື້ນທີ່ຕັດ ຈະເຮັດໃຫ້ຄວາມຖືກຕ້ອງຂອງມີດຕັດຂອງທ່ານລົດລົງ ແລະ ເພີ່ມການສັ່ນໄຫວເວລາໃຊ້ງານ.
ເວລາທີ່ທ່ານກວດສອບມີດຕັດເພື່ອຊອກຫາບໍ່ເປັນປົກກະຕິຮູບແບບເປັນຮູ, ທ່ານຄວນເບິ່ງທີ່ພື້ນທີ່ດ້ານຫນ້າຂອງມີດຕັດທີ່ຢູ່ດ້ານຫນ້າຂອງສ່ວນທີ່ຕັດໂດຍກົງ. ການມີບໍ່ເປັນປົກກະຕິຮູບແບບເປັນຮູຢູ່ໃນມີດຕັດຂອງທ່ານ ບອກເຖິງຄວາມສຳພັນດ້ານເຄມີລະຫວ່າງວັດສະດຸຂອງເຄື່ອງມື ແລະ ວັດສະດຸຂອງຊິ້ນງານ, ເຊິ່ງເປັນສັນຍານວ່າທ່ານຈຳເປັນຕ້ອງປ່ຽນເງື່ອນໄຂການຕັດ ຫຼື ໃຊ້ມີດຕັດທີ່ແຕກຕ່າງກັນ ເຊິ່ງອອກແບບມາເພື່ອໃຊ້ກັບວັດສະດຸເฉພາະນີ້. ການເກີດແຖວວັດສະດຸທີ່ຢູ່ຕິດກັບພື້ນທີ່ຕັດຍັງເຮັດໃຫ້ຜິວໜ້າທີ່ໄດ້ຮັບມີຄຸນນະພາບບໍ່ດີ ແລະ ມີຄວາມບໍ່ສອດຄ່ອງກັນໃນດ້ານຂະຫນາດ.
ດັດຊະນີການປະຕິບັດງານ ແລະ ຄວາມສາມາດໃນການເຮັດວຽກຂອງຄີມເຈາະ
ຄຸນນະພາບຜິວໜ້າທີ່ເສື່ອມຄຸນນະພາບ ແລະ ການເບື່ອນຂອງຂະໜາດ
ຄຸນນະພາບຜິວໜ້າທີ່ເສື່ອມຄຸນນະພາບເປັນໜຶ່ງໃນສັນຍານການເຮັດວຽນທຳມະດາທຳອິດທີ່ບອກເຖິງການສຶກສາຂອງຄີມເຈາະ. ສ່ວນປະກອບທີ່ຜະລິດດ້ວຍຄີມເຈາະທີ່ເສື່ອມຄຸນນະພາບຈະມີຜິວໜ້າທີ່ຂັບເຄື່ອນຫຼາຍຂຶ້ນ ແລະ ມີລັກສະນະບໍ່ເປັນປົກກະຕິຫຼາຍຂຶ້ນ ເມື່ອທຽບກັບຜິວໜ້າທີ່ມີຄວາມແທ້ຈິງຈາກເຄື່ອງມືໃໝ່. ເມື່ອຄີມເຈາະເສື່ອມຄຸນນະພາບ, ຮູບຮ່າງຂອງສ່ວນທີ່ໃຊ້ຕັດຈະເລີ່ມເສື່ອມຄຸນນະພາບ ແລະ ບໍ່ແ sharp ເທົ່າເດີມ, ຈຶ່ງເຮັດໃຫ້ວັດຖຸເກີດການເปลີ່ນຮູບແທນທີ່ຈະຖືກຕັດອອກຢ່າງຊັດເຈນ, ສິ່ງນີ້ຈະເຮັດໃຫ້ເກີດຮ່ອຍຂອງການສັ່ນສະເທືອນ ແລະ ລັກສະນະເປັນຄື້ນໃນຜິວໜ້າທີ່ສຳເລັດ. ການຕິດຕາມຄຸນນະພາບຜິວໜ້າໃນລະຫວ່າງການຜະລິດຈະຊ່ວຍໃຫ້ທ່ານຮູ້ເຖິງເວລາທີ່ຄວນປ່ຽນຄີມເຈາະກ່ອນທີ່ບັນຫາດ້ານຄຸນນະພາບຈະທີ່ເລີ່ມຮ້າຍແຮງຂຶ້ນ.
ການປ່ຽນແປງຂະໜາດເກີດຂຶ້ນເມື່ອບູຣ໌ທີ່ໃຊ້ເຈາະມີການສຶກຫຼຸດ, ເຮັດໃຫ້ບໍ່ສາມາດຮັກສາຄວາມຖືກຕ້ອງຂອງຂະໜາດໄດ້. ເມື່ອບູຣ໌ທີ່ໃຊ້ເຈາະເລີ່ມສຶກຫຼຸດຢ່າງຕໍ່ເນື່ອງ, ອັດຕາເສັ້ນຜ່າສູນກາງທີ່ແທ້ຈິງ ແລະ ຮູບຮ່າງຂອງເຄື່ອງມືຕັດຈະປ່ຽນແປງໄປເລັກນ້ອຍ, ເຮັດໃຫ້ຂະໜາດຂອງຊິ້ນສ່ວນທີ່ຕັດອອກມາເລີ່ມຫຼຸດຕໍ່າກວ່າຂອບເຂດທີ່ກຳນົດ. ຊິ້ນສ່ວນທີ່ຕັດດ້ວຍບູຣ໌ທີ່ສຶກຫຼຸດອາດຈະຢູ່ໃນຂອບເຂດທີ່ຍອມຮັບໄດ້ໃນເບື້ອງຕົ້ນ, ແຕ່ຈະຄ່ອຍໆອອກຈາກຂອບເຂດທີ່ກຳນົດເມື່ອເຄື່ອງມືເລີ່ມເສື່ອມສະພາບຫຼາຍຂຶ້ນ. ຄວາມບໍ່ສອດຄ່ອງຂອງຂະໜາດນີ້ເປັນບັນຫາທີ່ຮ້າຍແຮງເປັນພິເສດໃນການນຳໃຊ້ທີ່ຕ້ອງການຄວາມຖືກຕ້ອງສູງ, ເຮັດໃຫ້ການປ່ຽນບູຣ໌ທີ່ໃຊ້ເຈາະເປັນສິ່ງຈຳເປັນກ່ອນທີ່ອັດຕາການປະເພດຊິ້ນສ່ວນທີ່ບໍ່ຜ່ານການກວດສອບຈະເພີ່ມຂຶ້ນ.
ການເພີ່ມຂື້ນຂອງແຮງຕັດ ແລະ ອຸນຫະພູມທີ່ເພີ່ມຂື້ນ
ບູຣ໌ທີ່ໃຊ້ເຈາະທີ່ສຶກຫຼຸດຈະຕ້ອງໃຊ້ແຮງຕັດທີ່ຫຼາຍຂື້ນຢ່າງເດັ່ນຊັດເພື່ອເອົາວັດສະດຸອອກ, ເຊິ່ງການປ່ຽນແປງນີ້ສາມາດສັງເກດໄດ້ຢ່າງງ່າຍດາຍຜ່ານການຕິດຕາມແຮງບັນທຸກຂອງເຄື່ອງຈັກ. ເມື່ອ milling Burs ເສື່ອມຄຸນນະພາບ, ສ່ວນທີ່ໃຊ້ຕັດຈະເລີ່ມທື່ມ ແລະ ຮູບຮ່າງຂອງເຄື່ອງມືຈະຫຼຸດຜ່ອນປະສິດທິພາບ, ຈຶ່ງເຮັດໃຫ້ເຄື່ອງຈັກຕ້ອງເຮັດວຽກໜັກຂຶ້ນເພື່ອບັນລຸອັດຕາການຖອດວັດສະດຸທີ່ຄືກັນ. ການເພີ່ມຂຶ້ນຢ່າງທັນທີຂອງພາລະບັນທຸກເຄື່ອງຈັກ ຫຼື ສຽງທີ່ເຄື່ອງຈັກເຮັດວຽກຢ່າງຫຼາຍ ແມ່ນສັນຍານວ່າເຄື່ອງມືຕັດຂອງທ່ານກຳລັງເຂົ້າສູ່ຈຸດສິ້ນສຸດຂອງອາຍຸການໃຊ້ງານ. ເຄື່ອງຈັກ CNC ທີ່ທັນສະໄໝມັກຈະມີລະບົບການຕິດຕາມພາລະບັນທຸກ ເຊິ່ງສາມາດແຈ້ງເຕືອນຜູ້ປະຕິບັດການເມື່ອເຄື່ອງມືຕັດເກີດການສຶກຫຼຸດທີ່ຫຼາຍເກີນໄປ.
ການເພີ່ມຂຶ້ນຂອງອຸນຫະພູມໃນເວລາປະຕິບັດງານເປັນສັນຍານທີ່ຊັດເຈນອີກຢ່າງໜຶ່ງຂອງມີດກັດທີ່ເສື່ອມ. ມີດທີ່ເສື່ອມຈະເກີດຄວາມຕ້ານທານແລະຄວາມຮ້ອນຫຼາຍເກີນໄປທີ່ຈຸດຕິດຕໍ່ລະຫວ່າງມີດກັບວັດຖຸດິບ, ເຊິ່ງມັກຈະເຫັນໄດ້ຢ່າງຊັດເຈນເປັນການປ່ຽນສີໃນເຂດທີ່ຜ່ານການກັດມາຢ່າງເລື້ອຍໆ. ຜູ້ປະຕິບັດງານທີ່ຄຸ້ນເຄີຍກັບອຸນຫະພູມປະຕິບັດງານປົກກະຕິຂອງມີດກັດຂອງເຂົາເຈົ້າຈະສັງເກດເຫັນໄດ້ຢ່າງວ່ອງໄວເມື່ອອຸນຫະພູມໃນເວລາກັດເກີນຂອບເຂດປົກກະຕິ. ການປະຕິບັດງານຢ່າງຕໍ່ເນື່ອງດ້ວຍມີດກັດທີ່ຮ້ອນເກີນໄປຈະເຮັດໃຫ້ເກີດຄວາມເສຍຫາຍຕໍ່ທັງມີດແລະວັດຖຸດິບຢ່າງໄວວາ, ສະນັ້ນການປ່ຽນມີດໃໝ່ໃນເວລາທີ່ເໝາະສົມຈຶ່ງເປັນສິ່ງຈຳເປັນເພື່ອຮັກສາຄວາມເປັນປະກົດຂອງອຸປະກອນ ແລະ ປ້ອງກັນຄວາມເສຍຫາຍຈາກຄວາມຮ້ອນ.
ຄວາມເສຍຫາຍຕໍ່ວັດຖຸ ແລະ ຮູບແບບຂອງການຫັກຂອງມີດກັດ
ການຫັກ, ການແຕກ, ແລະ ການລອກ
ເສີ້ນດາວທີ່ມີຂະໜາດນ້ອຍ ຫຼື ແຕ່ງອອກເປັນເສີ້ນດາວນ້ອຍໆຈາກເຂດຕັດ ບ່ອນທີ່ເຮັດໃຫ້ເຫັນວ່າເຄື່ອງມືຕັດຂອງທ່ານໄດ້ເລີ່ມເສື່ອມສະພາບຢ່າງເຄື່ອນໄຫວ. ການແຕ່ງອອກຂອງເຄື່ອງມືຕັດເກີດຂຶ້ນເມື່ອແຮງຕັດເກີນຄວາມຕ້ານທານການແຕກຫັກຂອງວັດສະດຸ ຫຼື ເມື່ອເຄື່ອງມືຕັດເຈີ່ມກັບການຕັດທີ່ຖືກຂັດຂວາງໂດຍບໍ່ມີເງື່ອນໄຂທີ່ເໝາະສົມ. ຕ່າງຈາກການສຶກສາທີ່ເກີດຂຶ້ນຢ່າງຊ້າໆ ການແຕ່ງອອກຂອງເຄື່ອງມືຕັດທີ່ເສື່ອມສະພາບຈະເລີ່ມເລີວຂຶ້ນຢ່າງໄວວາ, ເຊິ່ງອາດຈະເຮັດໃຫ້ເຄື່ອງມືຕັດເສື່ອມສະພາບຢ່າງສົມບູນພາຍໃນບໍ່ກີ່ເທົ່າໃດຄັ້ງທີ່ຕັດ. ການສັງເກດເສີ້ນດາວທີ່ເກີດຈາກການຜະລິດຈະຊ່ວຍໃຫ້ທ່ານຮູ້ວ່າເຄື່ອງມືຕັດກຳລັງແຕ່ງອອກ ແລະ ຕ້ອງປ່ຽນໃໝ່ທັນທີ.
ການແ cracks ທີ່ໃຫຍ່ຂຶ້ນ ຫຼື ການລ້າງອອກຢ່າງຮຸນແຮງ ບ່ອນທີ່ເກີດຈາກການຕັດ ແສດງໃຫ້ເຫັນວ່າ ອຸປະກອນຕັດຂອງທ່ານອາດຈະໄດ້ຮັບຄວາມເສຍຫາຍຈາກການຕີ ຫຼື ຄວາມຮ້ອນທີ່ເກີນຄວາມສາມາດທີ່ອອກແບບໄວ້. ຖ້າເຫັນມີແ cracks ຊັດເຈນຢູ່ບ່ອນຕັດ ນີ້ໝາຍຄວາມວ່າ ອຸປະກອນນີ້ບໍ່ປອດໄພທີ່ຈະໃຊ້ຕໍ່ໄປອີກ ເນື່ອງຈາກການໃຊ້ຕໍ່ໄປອາດເຮັດໃຫ້ເກີດຄວາມລົ້ມເຫຼວຢ່າງຮຸນແຮງແບບທັນທີທັນໃດ. ສິ່ງນີ້ອາດຈະເຮັດໃຫ້ຊິ້ນງານເສຍຫາຍ, ເຮັດໃຫ້ເກີດຄວາມເສຍຫາຍຕໍ່ເຄື່ອງຈັກ, ຫຼື ເຮັດໃຫ້ເກີດຄວາມສ່ຽງຕໍ່ຄວາມປອດໄພຂອງຜູ້ປະຕິບັດງານ. ຖ້າທ່ານເຫັນມີແ cracks ຊັດເຈນ ຫຼື ມີການສູນເສຍວັດຖຸຢ່າງຫຼວງຫຼາຍຈາກອຸປະກອນຕັດຂອງທ່ານ ທ່ານຈຳເປັນຕ້ອງຖອນອຸປະກອນອອກທັນທີ ແລະ ທິ້ງອອກ.
ການເກີດຮ້ອຍແລະເຂດທີ່ສຶກຫຼຸດ
ການເກີດຮ່ອງເລັກໆ (Notching) ໝາຍເຖິງ ການເກີດຮ່ອງທີ່ມີຂະໜາດນ້ອຍຢູ່ບໍລິເວນແຖວຕັດຂອງເຄື່ອງມືຕັດ, ໂດຍທົ່ວໄປຈະເກີດຂຶ້ນທີ່ເສັ້ນລະດັບຄວາມເລິກຂອງການຕັດ ເຊິ່ງເປັນບ່ອນທີ່ເຄື່ອງມືເຂົ້າໄປໃນວັດສະດຸ ແລະ ອອກຈາກວັດສະດຸ. ການສຶກສານີ້ເກີດຂຶ້ນເນື່ອງຈາກບໍລິເວນດັ່ງກ່າວໄດ້ຮັບຄວາມກົດດັນ ແລະ ອຸນຫະພູມໃນການຕັດທີ່ສູງທີ່ສຸດ. ຖ້າເຫັນວ່າມີການເກີດຮ່ອງເລັກໆໃນເຄື່ອງມືຕັດຂອງທ່ານ ນີ້ເປັນສັນຍານວ່າເຄື່ອງມືດັ່ງກ່າວໄດ້ຖືກໃຊ້ງານມາເປັນເວລາດົນ ແລະ ມີການປ່ຽນແປງດ້ານມິຕິທີ່ອາດຈະສົ່ງຜົນຕໍ່ຄຸນນະພາບຂອງການຕັດ. ການເກີດຮ່ອງເລັກໆເປັນສິ່ງທີ່ມັກເກີດຂຶ້ນກ່ອນທີ່ຈະເກີດບັນຫາທີ່ຮ້າຍແຮງຂື້ນ.
ເຂດທີ່ສວຍຫຼຸດທ້ອງຖິ່ນເກີດຂຶ້ນເມື່ອບ່ອນໆ ຫນຶ່ງຂອງຄີມຕັດຂອງທ່ານສວຍຫຼຸດໄວຂຶ້ນຫຼາຍເທົ່າທຽບກັບບ່ອນອື່ນ, ສະແດງໃຫ້ເຫັນເຖິງສະພາບການຕັດທີ່ບໍ່ເທົ່າທຽມກັນ ຫຼື ບັນຫາການເບິ່ງບໍ່ຊັດເຈນຂອງເຄື່ອງມື. ຄີມຕັດທີ່ສະແດງໃຫ້ເຫັນການສວຍຫຼຸດທ້ອງຖິ່ນຢ່າງຮຸນແຮງຄວນຖືກປ່ຽນເພາະຮູບຮ່າງທີ່ບໍ່ເທົ່າທຽມກັນຈະສົ່ງຜົນຕໍ່ຄວາມຖືກຕ້ອງໃນການຕັດ ແລະ ສ້າງຄວາມສັ່ນ. ການສັງເກດຮູບແບບການສວຍຫຼຸດຂອງຄີມຕັດຂອງທ່ານຈະໃຫ້ຂໍ້ມູນທາງດ້ານການວິເຄາະກ່ຽວກັບສະພາບຂອງເຄື່ອງຈັກ, ການຈັດຕັ້ງຂອງເຄື່ອງຈັກ, ແລະ ປັບຈຸນລະພາກການຕັດທີ່ອາດຈະຕ້ອງປັບປຸງເພື່ອຍືດອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືໃນອະນາຄົດ.
ຄຳຖາມທີ່ຖາມເລື້ອຍໆ
ທ່ານຄວນກວດສອບຄີມຕັດຂອງທ່ານເພື່ອການສວຍຫຼຸດເທົ່າໃດຄັ້ງ?
ກວດສອບເຄື່ອງມືຂັດຂອງທ່ານຢ່າງເປັນປະຈຳຕາມຄວາມຖີ່ໃນການໃຊ້ງານ, ໂດຍທົ່ວໄປແລ້ວຈະກວດສອບທຸກໆອາທິດໃນເວລາຜະລິດຕະພັນປົກກະຕິ ແລະ ຫຼັງຈາກເຮັດວຽກທີ່ໃຫຍ່ໆເสรັດ. ການດຳເນີນງານທີ່ມີຄວາມໄວສູງ ຫຼື ມີປະລິມານຫຼາຍຈະຕ້ອງກວດສອບເຄື່ອງມືຂັດຢ່າງເຂັ້ມງວດຫຼາຍຂຶ້ນ, ອາດຈະທຸກໆມື້ ຫຼື ລະຫວ່າງການດຳເນີນງານທີ່ສຳຄັນ. ການຈັດຕັ້ງລະບົບການກວດສອບເປັນປະຈຳຈະຊ່ວຍໃຫ້ທ່ານສັງເກດເຫັນການສຶກສາຂອງເຄື່ອງມືຂັດກ່ອນທີ່ຈະເກີດບັນຫາດ້ານຄຸນນະພາບ ແລະ ປ້ອງກັນການຢຸດດຳເນີນງານຢ່າງບໍ່ທັນເວລາ. ການບັນທຶກບັນທຶກຜົນການກວດສອບຈະຊ່ວຍໃຫ້ທ່ານເຊື່ອມໂຍງການສຶກສາຂອງເຄື່ອງມືຂັດກັບວຽກງານເฉພາະ ແລະ ປະເພດວັດຖຸທີ່ໃຊ້.
ເຄື່ອງມືຂັດທີ່ສຶກສາເຖິງແມ່ນຈະບໍ່ທັງໝົດ ສາມາດເຮັດໃໝ່ອີກໄດ້ ແທນທີ່ຈະປ່ຽນໃໝ່ບໍ?
ບາງເຄື່ອງມືຂັດສາມາດຖືກຂັດໃໝ່ໄດ້ ຖ້າຄວາມເສຍຫາຍຈຳກັດຢູ່ທີ່ການສຶກຫຼຸດປົກກະຕິທີ່ດ້ານຂ້າງ ແລະ ຮູບຮ່າງຂອງເຄື່ອງມືຍັງເໝາະສົມສຳລັບການຂັດ. ແຕ່ເຄື່ອງມືຂັດທີ່ມີບ່ອນເປື່ອຍ (cratering), ມີຮ່ອຍແຕກ (notching), ຫຼື ມີສ່ວນທີ່ຫັກ (chipping) ມັກຈະບໍ່ສາມາດຂັດໃໝ່ໄດ້ຢ່າງປະສົບຜົນສຳເລັດ ແລະ ຄວນຖືກປ່ຽນໃໝ່. ການຂັດເຄື່ອງມືໃໝ່ມັກຈະມີຄ່າໃຊ້ຈ່າຍສູງກວ່າ ແລະ ເວລານານກວ່າການຊື້ເຄື່ອງມືໃໝ່ ໂດຍເປີດເຜີຍເປັນພິເສດໃນການດຳເນີນງານທີ່ມີປະລິມານສູງ ໂດຍທີ່ເວລາທີ່ໃຊ້ໃນການປ່ຽນເຄື່ອງມືມີຄວາມສຳຄັນ. ກະລຸນາປຶກສາກັບຜູ້ຈັດສົ່ງເຄື່ອງມືຂອງທ່ານເພື່ອກຳນົດວ່າເຄື່ອງມືຂັດໃດໆເຫຼົ່ານີ້ເໝາະສົມສຳລັບການຂັດໃໝ່ຫຼືບໍ່ ຂຶ້ນກັບສະພາບຂອງມັນ.
ປັດໄຈການຕັດໃດທີ່ຊ່ວຍຍືດອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືຂັດ?
ການປັບປຸງຄວາມໄວ, ອັດຕາການໃຫ້ວັດຖຸເຂົ້າ, ແລະ ການໃຊ້ນ້ຳຢາລ້ອມໃນການກັດແທ້ຈະສົ່ງຜົນໂດຍກົງຕໍ່ອາຍຸການຂອງເຄື່ອງກັດ. ການໃຊ້ຄວາມໄວໃນການກັດທີ່ເໝາະສົມຈະຊ່ວຍປ້ອງກັນບໍ່ໃຫ້ເກີດຄວາມຮ້ອນຫຼາຍເກີນໄປ ເຊິ່ງເປັນສາເຫດໃຫ້ເຄື່ອງກັດເສື່ອມສະພາບໄວ. ສ່ວນອັດຕາການໃຫ້ວັດຖຸເຂົ້າທີ່ຖືກຕ້ອງຈະຊ່ວຍຫຼຸດຜ່ອນຄວາມເຄັ່ງຕຶງຕໍ່ເຄື່ອງມື ແລະ ການແຕກຫັກ. ການໃຊ້ນ້ຳຢາລ້ອມໃນປະມານທີ່ເໝາະສົມໃນເວລາກັດຈະຊ່ວຍຫຼຸດຜ່ອນຄວາມເຄື່ອນໄຫວທີ່ເກີດຈາກການເສີດສີ ແລະ ຄວາມຮ້ອນທີ່ເກີດຂຶ້ນຢ່າງຮຸນແຮງ ເຊິ່ງຈະເຮັດໃຫ້ເຄື່ອງກັດເສື່ອມສະພາບກ່ອນເວລາ. ວັດຖຸແຕ່ລະຊະນິດຈະຕ້ອງການຄ່າປັບຕັ້ງທີ່ແຕກຕ່າງກັນ ເພາະສະນັ້ນການປະຕິບັດຕາມຄຳແນະນຳຈາກຜູ້ສະໜອງສຳລັບເຄື່ອງກັດທີ່ທ່ານໃຊ້ຈະຮັບປະກັນໄດ້ວ່າເຄື່ອງກັດຈະເຮັດວຽກໄດ້ດີທີ່ສຸດ ແລະ ມີອາຍຸການໃຊ້ງານທີ່ຍາວນານ.