
 EN
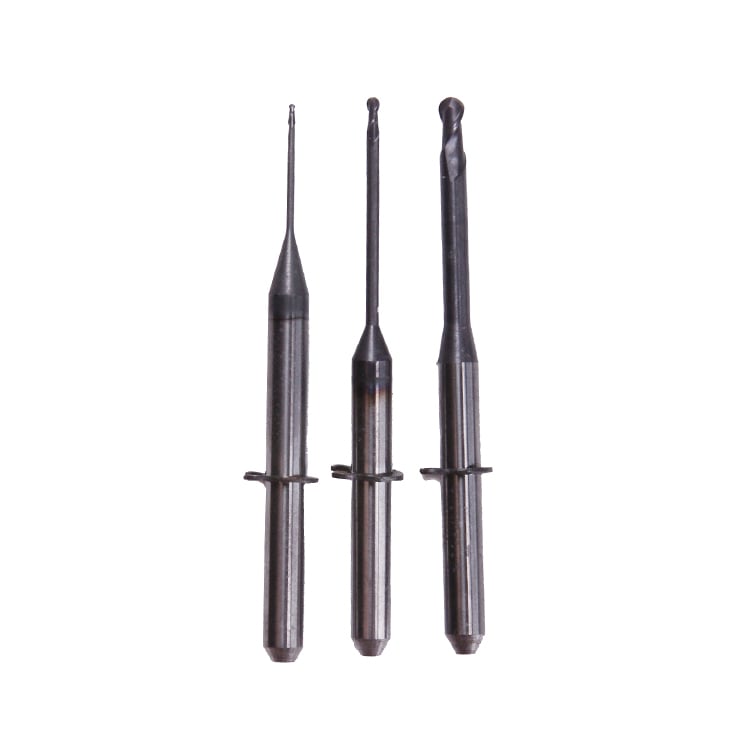
Freze burlarınızın milling Burları değiştirilmesi gerektiğinin farkına varmak, freze işlemlerinizde doğruluk ve verimliliği korumak için hayati öneme sahiptir. Aşınmış freze burları, kesim kalitesini, yüzey parlaklığını ve genel üretkenliği doğrudan etkiler; bu nedenle herhangi bir torna işlemi için erken tespit çok önemlidir. Freze burlarınızın kullanım ömrünün sonuna geldiğini gösteren görsel ve işlevsel belirtileri anlayarak, maliyetli hataları önlemek, makine arızalarını azaltmak ve tüm projelerinizde tutarlı sonuçlar elde etmek mümkün olur.

Freze uçlarının performans kaybı yavaş yavaş gerçekleşir; ancak birkaç gözlemlenebilir gösterge, değiştirilmesi gereken zamanı işaret eder. Bu uyarı işaretlerini erken tanımayı öğrenerek operatörler, kritik işlemler sırasında beklenmedik uç arızalarını yaşamak yerine, uç değişimlerini proaktif olarak planlayabilirler. Bu kılavuz, aşınmış freze uçlarının en yaygın göstergelerini size adım adım anlatır ve uç envanterinizi etkili bir şekilde yönetmenize yönelik pratik içgörüler sunar.
Freze Uçlarında Görsel Aşınma Desenleri
Yan Yüz Aşınması ve Kenar Gerilemesi
Yanak aşınması, freze uçlarının aşınmasının en belirgin göstergelerinden biridir. Freze ucunun kesici kenarının arkasında kalan yüzeyi olan yanak alanı, malzeme içinden her geçişte yavaş yavaş aşınır. Freze uçlarınızı büyütmeli bir araçla incelediğinizde, kesici kenar boyunca düzleşmiş bir aşınma bölgesi arayın. Freze uçlarında aşırı yanak aşınması, etkili kesme geometrisini azaltır ve makinenin daha fazla çaba harcamasına neden olur; bu da takımın bozulmasını hızlandıran ekstra ısı üretir.
Kenar gerilemesi, matkap uçlarının kesici kenarlarının aşınma sonucu giderek kısalması durumunu tanımlar. Freze uçlarında önemli ölçüde kenar gerilemesi, takımın binlerce kesme döngüsü gerçekleştirdiğini gösterir. Freze uçlarında belirgin kenar gerilemesi gözlemlendiğinde, takım geometrisi artık orijinal özelliklerle uyumlu değildir ve uç, nihai bitirme işlemlerinde gerekli olan hassasiyeti sağlayamaz. Freze uçlarınızda kenar gerilemesini ölçmek, değiştirme aralıklarını belirlemenize ve takım performansı eğilimlerini izlemenize yardımcı olur.
Kraterleşme ve Birikmiş Kenar Oluşumu
Kraterleşme, genellikle daha yumuşak malzemelerde veya aşırı kesme hızlarında meydana gelen, freze uçlarının talaş kaldırma yüzeyinde küçük çukurlar veya çöküntüler şeklinde görünür. Freze uçlarında oluşan bu kraterler, iş parçası malzemesinin kesiciye kimyasal olarak yapışması ve ardından kopması sonucu yüzey düzensizlikleri oluşturur. Biriken kenar oluşumu ise talaşların freze uçlarının kesme yüzeyine yapışmasıyla gerçekleşir ve etkili kesme geometrisini büyütür. Hem kraterleşme hem de biriken kenarlar, freze uçlarınızın doğruluğunu azaltır ve çalışırken titreşimi artırır.
Freze uçlarınızı kraterleşme açısından inceleyerken, kesme kenarının hemen önünde bulunan talaş kaldırma yüzeyini doğrudan inceleyin. Freze uçlarınızda kraterleşme varsa, bu durum kesici malzemesi ile iş parçası arasında kimyasal uyum olduğunu gösterir; bu da farklı kesme koşulları veya belirli bir malzeme için özel olarak tasarlanmış alternatif freze uçları gerektirebilir. Freze uçlarındaki biriken kenarlar da kötü yüzey kalitesine ve boyutsal tutarsızlığa neden olur.
Freze Matkabı Aşınmasının Performans ve İşletimsel Göstergeleri
Yüzey Cilasının Bozulması ve Boyutsal Kayma
Kötüleşen yüzey cilası, freze matkaplarınızın aşınmaya başladığının en erken işletme belirtilerinden biridir. Aşınmış freze matkaplarıyla üretilen parçalar, yeni takımlarla elde edilen hassas ciladan daha pürüzlü ve düzensiz bir yüzeye sahip olur. Freze matkapları aşındıkça kesme geometrisi daha az keskin hâle gelir; bu da malzemenin temizce ayrılmak yerine deform olmasına neden olur ve işlenmiş yüzeyde görünür titreşim izleri ile dalgalanma meydana gelir. Üretim partileri boyunca yüzey cilası kalitesini izlemek, kalite sorunlarının büyümesinden önce freze matkaplarının değiştirilmesini belirlemeye yardımcı olur.
Boyutsal kayma, aşınmış freze uçlarının sıkı toleransları artık tutamaması durumunda meydana gelir. Freze uçlarınızın aşınması ilerledikçe, etkili çapları ve kesme geometrileri hafifçe değişir; bu da işlenmiş parçaların boyutlarının belirtildiği aralığın dışına çıkmasına neden olur. Aşınmış freze uçlarıyla kesilen parçalar başlangıçta kabul edilebilir olabilir, ancak takım daha da bozuldukça tolerans dışı duruma yavaş yavaş geçebilir. Bu boyutsal tutarsızlık, sıkı tolerans gerektiren hassas uygulamalarda özellikle sorun yaratır; bu nedenle hurda oranlarının artmasından önce freze uçlarının değiştirilmesi hayati öneme sahiptir.
Artan Kesme Kuvveti ve Sıcaklık Yükselişi
Aşınmış freze uçları, malzeme kaldırabilmek için önemli ölçüde daha fazla kesme kuvveti gerektirir; bu değişim makine yükü izleme ile kolayca tespit edilebilir. Ancak milling Burları kullanım sonucu aşınır, kesici kenarlar körelir ve takım geometrisi daha az verimli hale gelir; bu da aynı malzeme kaldırma oranını elde etmek için iş mili milinin daha fazla çalışmasını zorunlu kılar. İş milinde ani bir yük artışı veya duyulabilir motor gerginliği, freze uçlarınızın kullanım ömrünün sonuna yaklaştığını gösterir. Modern CNC makineleri, freze uçlarının aşırı aşınma göstermesi durumunda operatörlere uyarı veren yük izleme sistemleri içerir.
İşletim sırasında sıcaklık artışı, aşınmış freze uçlarının başka bir açık göstergesidir. Aşınmış takımlar, takım-İŞ parçası arayüzünde fazla sürtünme ve ısı üretir; bu durum genellikle son zamanlarda işlenmiş yüzeylerde renk değişimi olarak görünür. Freze uçlarının normal işletme sıcaklıklarına aşina olan operatörler, kesme sıcaklıklarının tipik aralıkları aştığını hızla fark eder. Aşırı ısınan freze uçlarıyla uzun süreli çalışma, hem takımın hem de iş parçasının hasar görmesini hızlandırır; bu nedenle ekipman bütünlüğünü korumak ve termal hasarı önlemek için zamanında değiştirilmesi hayati öneme sahiptir.
Freze Uçlarında Malzeme Hasarı ve Kırılma Desenleri
Kırılma, Çatlama ve Dökülme
Kesme kenarlarından küçük çipler veya parçacıkların kopması, freze uçlarınızın mekanik olarak başarısız olmaya başladığını gösterir. Freze uçlarında çip oluşumu, kesme kuvvetleri malzemenin kırılma tokluğunu aştığında veya takım uygun koşullar sağlanmadan kesintili kesmelere maruz kaldığında meydana gelir. Yavaş ilerleyen yanal aşınmanın aksine, aşınmış freze uçlarında çip oluşumu hızla artar ve birkaç işlem daha sonra tam takım arızasına neden olabilir. İşleme işlemlerinizden elde edilen kalıntıları incelemek, freze uçlarınızda çip oluşup oluşmadığını belirlemenize yardımcı olur; bu durum hemen değiştirilmesi gereken bir işaret olur.
Daha büyük çatlaklar veya belirgin pullanma, freze uçlarınızın tasarım sınırlarını aşan darbe veya termal stres yaşadığını gösterir. Kesici kenarda görünür bir çatlak, aracı daha fazla kullanmanın güvenli olmadığını ifade eder; çünkü bu durumda aşınmış freze uçlarının aniden ve felaket sonuçlu şekilde arızalanma riski vardır. Bu durum iş parçasının zarar görmesine, makine milinin bozulmasına veya operatörler için güvenlik tehlikeleri yaratmasına neden olabilir. Freze uçlarınızda herhangi bir görünür çatlak ya da büyük ölçekli malzeme kaybı, aracı hemen çıkartıp imha etmenizi gerektirir.
Çentiklenme ve Yerel Aşınma Bölgeleri
Dişli freze uçlarında, kesme kenarında lokalize oluk oluşumunu tanımlar; genellikle freze ucunun iş parçasına girdiği ve çıktığı derinlik çizgisinde görülür. Bu yoğun aşınma, belirtilen bölgenin en yüksek kesme basınçlarına ve sıcaklıklara maruz kalmasından kaynaklanır. Freze uçlarınızda oluşan bu oluklar, takımın önemli ölçüde aşındığını ve kesim kalitesini etkileyebilecek boyutsal değişikliklerin meydana geldiğini gösterir. Freze uçlarında oluk oluşumu, daha ciddi arıza modlarının öncüsüdür.
Yerel aşınma bölgeleri, freze uçlarınızın belirli kısımlarının diğer alanlara kıyasla çok daha hızlı aşınması durumunda oluşur; bu da dengesiz kesme koşullarını veya takım sapmasının (runout) varlığını gösterir. Şiddetli yerel aşınma gösteren freze uçları, kesme hassasiyetini bozan ve titreşim yaratan düzensiz geometrileri nedeniyle değiştirilmelidir. Freze uçlarınızda oluşan aşınma desenini incelemek, makine durumu, iş mili hizalaması ve gelecekteki takım ömrünü uzatmak için ayarlanması gerekebilecek kesme parametreleri hakkında tanısal bilgi sağlar.
SSS
Freze uçlarımı aşınma açısından ne sıklıkta kontrol etmeliyim?
Freze uçlarınızı, kullanım yoğunluğuna göre düzenli olarak denetleyin; normal üretim sırasında genellikle haftada bir kez ve büyük işler tamamlandığında kontrol edin. Yüksek hızda veya yüksek hacimli işlemler, freze uçlarının daha sık denetlenmesini gerektirir; bu, günlük veya önemli üretim aralıkları arasında olabilir. Freze uçlarınız için düzenli bir denetim programı oluşturmak, kalite sorunları ortaya çıkmadan önce aşınmayı tespit etmenize yardımcı olur ve beklenmedik duruş sürelerini önler. Denetim bulgularının belgelenmesi, freze uçlarının aşınmasını belirli işlerle ve malzeme türleriyle ilişkilendirmenize olanak tanır.
Kısmen aşınmış freze uçları değiştirilmek yerine yeniden bilenebilir mi?
Bazı freze uçları, hasar yalnızca normal yan yüz aşınmasına sınırlıysa ve takım geometrisi taşlama işlemleri için uygun kalırsa yeniden bilenebilir. Ancak kraterleşme, çentiklenme veya kırılma gösteren freze uçları genellikle başarıyla yeniden bilenemeyip değiştirilmelidir. Freze uçlarının yeniden bilenmesi, özellikle takım değişim süresinin önemli olduğu yüksek hacimli işlemlerde, yeni takımlar satın almakla karşılaştırıldığında genellikle daha maliyetli ve zaman alıcıdır. Belirli freze uçlarının durumlarına göre yeniden bilenmeye uygun olup olmadıklarını belirlemek için takım tedarikçinizle görüşün.
Freze uçlarının ömrünü uzatan kesme parametreleri nelerdir?
Hızın, ilerleme hızının ve soğutma sıvısının optimizasyonu, freze uçlarının ömrünü doğrudan etkiler. Uygun kesme hızlarının kullanılması, freze uçlarında aşınmayı hızlandıran fazla ısı oluşumunu önler; buna karşılık doğru ilerleme hızları, takım üzerindeki gerilimi ve kırılmayı azaltır. İşleme sırasında yeterli soğutma sıvısı uygulanması, freze uçlarının erken hasar görmesine neden olan sürtünmeyi ve sıcaklık artışlarını azaltır. Her malzeme için belirli parametre önerileri gerekir; bu nedenle kullandığınız özel freze uçları için tedarikçinizin talimatlarına uyulması, en iyi performansı ve uzun takım ömrünü sağlar.