
 EN
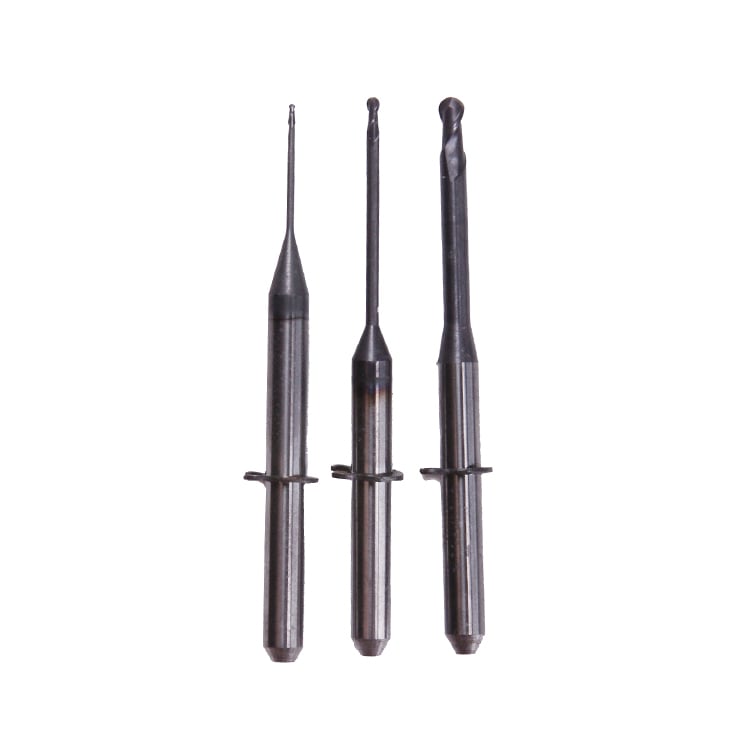
Het herkennen van het moment waarop uw frezen moeten worden vervangen, is essentieel om precisie en efficiëntie in uw freesbewerkingen te behouden. Versleten freesboren beïnvloeden direct de snijkwaliteit, de oppervlakteafwerking en de algehele productiviteit, waardoor vroegtijdige detectie cruciaal is voor elke bewerkingsoperatie. Het begrijpen van de visuele en functionele signalen die aangeven dat uw freesboren het einde van hun levensduur hebben bereikt, helpt kostbare fouten te voorkomen, machine-onderbrekingen te verminderen en consistente resultaten te garanderen bij al uw projecten.

De prestatiedaling van freesboren vindt geleidelijk plaats, maar verschillende waarneembare indicatoren geven aan wanneer vervanging noodzakelijk is. Door deze waarschuwingssignalen vroegtijdig te leren herkennen, kunnen operators gereedschapsvervangingen proactief plannen in plaats van onverwachte gereedschapsuitval tijdens kritieke bewerkingen te ervaren. Deze gids begeleidt u stap voor stap door de meest voorkomende indicatoren van versleten freesboren en biedt praktische inzichten voor een effectief beheer van uw gereedschapsvoorraad.
Visuele slijtpatronen op freesboren
Zijvlakslijtage en randterugtrekking
Zijversletenheid is een van de meest zichtbare tekenen van versleten freesboren. Het zijvlak van de freesboor, dat is het gebied achter de snijkant, verslijt geleidelijk bij elke doorgang door het materiaal. Bij inspectie van uw freesboren onder vergroting zoekt u naar een vlak, versleten gebied dat zich langs de snijkant ontwikkelt. Te veel zijversletenheid bij freesboren vermindert de effectieve snijgeometrie en dwingt de machine harder te werken, waardoor extra warmte wordt opgewekt die de slijtage van de tool versnelt.
Randafvlakking beschrijft de geleidelijke verkorting van de snijkanten van de frees als materiaal wegert. Aanzienlijke randafvlakking van freesboren duidt erop dat het gereedschap al duizenden snijcycli heeft uitgevoerd. Wanneer freesboren duidelijke randafvlakking vertonen, komt de gereedschapsgeometrie niet langer overeen met de oorspronkelijke specificaties, en kan de frees de precisie niet meer bereiken die vereist is voor eindafwerking. Het meten van randafvlakking op uw freesboren helpt bij het vaststellen van vervangingsintervallen en het volgen van trends in gereedschapsprestaties.
Kratervorming en opgebouwde snijkant
Kratering verschijnt als kleine putjes of inzinkingen op het spanvlak van freesboren, meestal bij zachtere materialen of bij te hoge snijsnelheden. Deze kraters op versleten freesboren ontstaan wanneer materiaal van het werkstuk chemisch aan de tool bindt en vervolgens afbreekt, waardoor oppervlakte-irregulariteiten ontstaan. Vorming van een opgebouwde snijkant gebeurt wanneer spaanders blijven hechten aan het snijoppervlak van freesboren, wat leidt tot een vergrote effectieve snijgeometrie. Zowel kratering als opgebouwde snijkanten verminderen de nauwkeurigheid van uw freesboren en verhogen de trilling tijdens gebruik.
Bij het inspecteren van freesboren op kratering moet u het spanvlak direct voor de snijkant onderzoeken. Het aanwezig zijn van kratering op uw freesboren wijst op chemische affiniteit tussen het toolmateriaal en uw werkstuk, wat suggereert dat andere snijomstandigheden of alternatieve freesboren die specifiek zijn ontworpen voor dat materiaal nodig zijn. Opgebouwde snijkanten op freesboren dragen ook bij aan een slechte oppervlakteafwerking en onnauwkeurige afmetingen.
Prestatie- en bedrijfsindicatoren van slijtage van freesboren
Verslechtering van de oppervlakteafwerking en dimensionale afwijking
Een verslechterde oppervlakteafwerking is een van de vroegste operationele signalen dat uw freesboren slijten. Onderdelen die met versleten freesboren worden bewerkt, krijgen een ruwere, onregelmatigere oppervlakte dan de precisie-afwerking die verse gereedschappen opleveren. Naarmate freesboren slijten, wordt de snijgeometrie minder scherp, waardoor het materiaal vervormt in plaats van schoon te worden afgescheiden. Dit leidt tot zichtbare trillingssporen en oneffenheden op het afgewerkte oppervlak. Het monitoren van de kwaliteit van de oppervlakteafwerking tijdens productieruns helpt om te bepalen wanneer de freesboren moeten worden vervangen, voordat kwaliteitsproblemen escaleren.
Afmetingsafwijking treedt op wanneer versleten freesboren niet langer nauwkeurige toleranties kunnen handhaven. Naarmate uw freesboren geleidelijk slijten, verandert hun effectieve diameter en snijgeometrie licht, waardoor de afmetingen van de afgewerkte onderdelen buiten de specificatie komen te liggen. Onderdelen die met versleten freesboren zijn bewerkt, kunnen aanvankelijk nog acceptabel zijn, maar raken geleidelijk buiten tolerantie naarmate het gereedschap verder verslijt. Deze afmetingsonconsistentie is bijzonder problematisch bij precisietoepassingen die strakke toleranties vereisen, wat maakt dat het vervangen van freesboren essentieel is voordat de uitslagpercentages stijgen.
Verhoogde snijkracht en temperatuurstijging
Versleten freesboren vereisen aanzienlijk meer snijkracht om materiaal te verwijderen, een verandering die eenvoudig kan worden gedetecteerd via bewaking van de machinebelasting. Naarmate frezen verversen, worden de snijkanten bot en is de gereedschapsgeometrie minder efficiënt, waardoor de spindel harder moet werken om dezelfde materiaalafvoersnelheid te behouden. Een plotselinge toename van de spindellast of hoorbare motorbelasting duidt erop dat uw freesboren bijna aan het einde van hun levensduur zijn. Moderne CNC-machines zijn vaak uitgerust met belastingsbewakingssystemen die operators kunnen waarschuwen wanneer freesboren overmatige slijtage vertonen.
Een temperatuurstijging tijdens het gebruik vormt een andere duidelijke indicator van versleten freesboren. Versleten gereedschappen veroorzaken overmatige wrijving en warmte op de interface tussen gereedschap en werkstuk, vaak zichtbaar als verkleuring op recent bewerkte oppervlakken. Operators die vertrouwd zijn met de normale bedrijfstemperaturen van hun freesboren merken snel wanneer de snijtemperatuur boven de gebruikelijke waarden uitstijgt. Langdurig gebruik van oververhitte freesboren versnelt de schade aan zowel het gereedschap als het werkstuk, waardoor tijdige vervanging essentieel is voor het behoud van de apparatuurintegriteit en het voorkomen van thermische schade.
Materiaalschade en breukpatronen in freesboren
Afschilfering, breukvorming en afbladderen
Kleine schilfers of splinters die van de snijkanten afbreken, geven aan dat uw freesboren mechanisch beginnen te verouderen. Afbladderen van freesboren treedt op wanneer de snijkrachten de breuktaaiheid van het materiaal overschrijden of wanneer de tool onderbroken sneden tegenkomt zonder de juiste omstandigheden. In tegenstelling tot geleidelijke flankverslet, versnelt afbladderen bij versleten freesboren snel, wat binnen enkele extra passages zelfs tot volledig toolverlies kan leiden. Het onderzoeken van het afvalmateriaal van uw bewerkingsprocessen helpt vaststellen of uw freesboren afbladderen, wat directe vervanging vereist.
Grotere scheuren of aanzienlijke afschilfering wijzen erop dat uw freesboren waarschijnlijk zijn blootgesteld aan impact- of thermische spanningen die boven hun ontwerpgrenzen liggen. Een zichtbare scheur aan de snijkant betekent dat de tool niet langer veilig is om te gebruiken, aangezien voortgezet gebruik het risico op plotselinge catastrofale uitval van de versleten freesboren met zich meebrengt. Dit kan het werkstuk beschadigen, de machineas beschadigen of veiligheidsrisico’s voor operators veroorzaken. Elke zichtbare scheur of grootschalig materiaalverlies bij uw freesboren vereist onmiddellijke verwijdering en verwijdering van de tool.
Inkepingen en gelokaliseerde slijtagezones
Inkeping beschrijft het vormen van lokaal uitgesneden groeven langs de snijkant van freesboren, meestal zichtbaar op de diepte-van-snijden-lijn waar de tool het werkstuk binnengaat en verlaat. Deze geconcentreerde slijtage op freesboren ontstaat omdat dat specifieke gebied de hoogste snijdrukken en -temperaturen ondergaat. Inkeping op uw freesboren wijst erop dat de tool aanzienlijke slijtage heeft opgelopen en dat afmetingsveranderingen waarschijnlijk van invloed zijn op de kwaliteit van de snede. Het voorkomen van inkeping op freesboren gaat vaak gepaard met ernstiger faalmodi.
Gelokaliseerde slijtagezones ontstaan wanneer bepaalde delen van uw freesboren veel sneller slijten dan andere gebieden, wat wijst op ongelijkmatige snijomstandigheden of spindelafwijking. Freesboren met ernstige gelokaliseerde slijtage moeten worden vervangen, omdat de ongelijkmatige vorm de sniprecisie vermindert en trillingen veroorzaakt. Het onderzoeken van het slijtpatroon op uw freesboren levert diagnostische informatie op over de staat van de machine, de uitlijning van de spindel en de snijparameters, die mogelijk moeten worden aangepast om de levensduur van toekomstige gereedschappen te verlengen.
Veelgestelde vragen
Hoe vaak moet ik mijn freesboren inspecteren op slijtage?
Controleer uw freesboren regelmatig op basis van de gebruiksfrequentie, meestal eenmaal per week tijdens normale productie en na het voltooien van grote werkzaamheden. Bij hoge snelheid of grote volumes is vaker inspectie vereist, mogelijk dagelijks of tussen belangrijke productieruns door. Het opstellen van een vaste inspectieroutine voor uw freesboren helpt slijtage op te sporen voordat kwaliteitsproblemen optreden en voorkomt onverwachte stilstand. Het documenteren van inspectiebevindingen helpt om slijtage van freesboren in verband te brengen met specifieke werkzaamheden en materiaalsoorten.
Kunnen gedeeltelijk versleten freesboren worden geslepen in plaats van vervangen?
Sommige freesboren kunnen worden geslepen als de schade beperkt is tot normale flankversleten en de gereedschapsgeometrie geschikt blijft voor slijpbewerkingen. Freesboren met kratering, insnoering of afbrokkeling kunnen echter doorgaans niet succesvol worden geslepen en dienen te worden vervangen. Het slijpen van freesboren is vaak duurder en tijdrovender dan het aankopen van nieuwe gereedschappen, vooral bij productie op grote schaal waar de tijd die nodig is voor gereedschapswisseling van belang is. Raadpleeg uw gereedschapsleverancier om te bepalen of specifieke freesboren, op basis van hun staat, geschikt zijn voor slijpen.
Welke snijparameters verlengen de levensduur van freesboren?
Het optimaliseren van de snijsnelheid, de voeding en het koelmiddelgebruik heeft direct invloed op de levensduur van freesboren. Het gebruik van geschikte snijsnelheden voorkomt overmatige warmteontwikkeling, wat slijtage aan freesboren versnelt, terwijl juiste voedsnelheden de belasting op de gereedschappen verminderen en afschilfering tegengaan. Het toepassen van voldoende koelmiddel tijdens het bewerken vermindert wrijving en plotselinge temperatuurstijgingen die freesboren vroegtijdig beschadigen. Elk materiaal vereist specifieke aanbevelingen voor deze parameters; het volgen van de richtlijnen van de leverancier voor uw specifieke freesboren zorgt daarom voor optimale prestaties en een langere gereedschapslevensduur.