
 EN
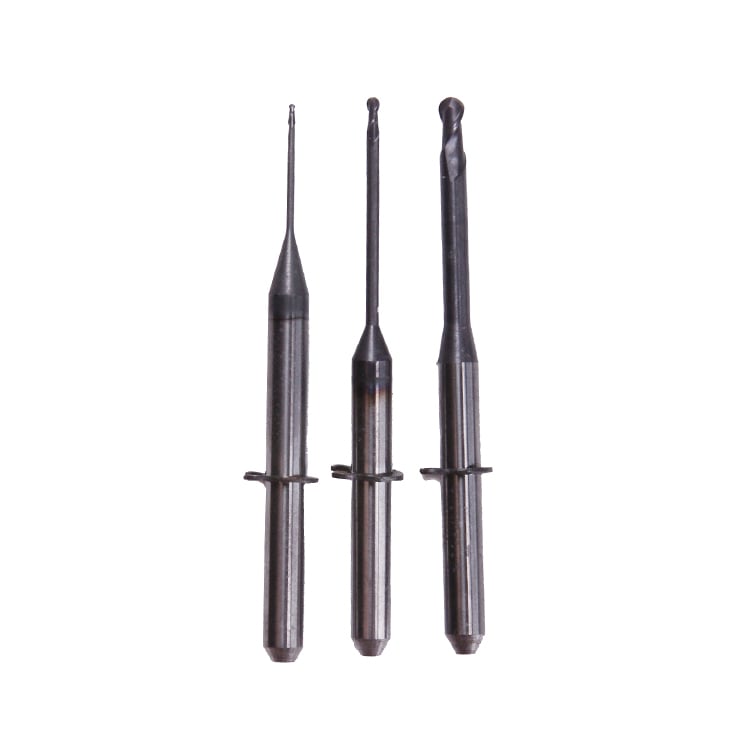
Rozpoznání okamžiku, kdy je třeba vaše frezovací bursy vyměnit, je zásadní pro udržení přesnosti a účinnosti vašich frézovacích operací. Opotřebované frézovací bursy přímo ovlivňují kvalitu řezu, povrchovou úpravu a celkovou produktivitu, takže jejich včasná detekce je nezbytná pro jakoukoli obráběcí operaci. Porozumění vizuálním i funkčním znakům, které ukazují, že vaše frézovací bursy dosáhly konce své životnosti, pomáhá předcházet nákladným chybám, snižuje prostoj stroje a zajišťuje konzistentní výsledky ve všech vašich projektech.

Degradace výkonu frézovacích burs probíhá postupně, avšak několik pozorovatelných indikátorů signalizuje, kdy je nutné nástroj vyměnit. Pokud operátoři naučí rozpoznávat tyto varovné znaky včas, mohou plánovat výměnu nástrojů preventivně, místo aby došlo k neočekávanému selhání nástroje během kritických operací. Tento průvodce vás provede nejběžnějšími indikátory opotřebení frézovacích burs a poskytne praktické poznatky pro efektivní správu vašeho nástrojového skladu.
Vizuální stopy opotřebení na frézovacích burs
Opotřebení boku a zpětný posun hrany
Opotřebení postranní plochy patří mezi nejzřetelnější znaky opotřebených frézovacích brousek. Postranní plocha brousku – tedy oblast za řeznou hranou – se postupně opotřebuje při každém průchodu materiálem. Při prohlídce frézovacích brousek pod zvětšením vyhledejte plochou, opotřebenou oblast vznikající podél řezné hrany. Nadměrné opotřebení postranní plochy u frézovacích brousek snižuje účinnou řeznou geometrii a nutí stroj pracovat intenzivněji, čímž vzniká dodatečné teplo, jež urychluje degradaci nástroje.
Ústup hrany popisuje postupné zkracování řezných hran frézy, když se materiál opotřebuje. Výrazný ústup hrany u fréz pro frézování signalizuje, že nástroj absolvoval tisíce řezných cyklů. Pokud frézy pro frézování vykazují patrný ústup hrany, geometrie nástroje již neodpovídá původním specifikacím a fréza není schopna dosáhnout přesnosti požadované pro konečné dokončovací operace. Měření ústupu hrany u vašich fréz pro frézování pomáhá stanovit intervaly výměny nástrojů a sledovat trendy výkonu nástrojů.
Vznik kráterů a tvorba nánosu na řezné hraně
Kraterování se projevuje jako malé jamky nebo prohlubně na čelní ploše frézovacích brousek, obvykle u měkčích materiálů nebo při nadměrných řezných rychlostech. Tyto krátery na opotřebovaných frézovacích brouskách vznikají, když se materiál obrobku chemicky naváže na nástroj a následně se odtrhne, čímž vzniknou nerovnosti povrchu. Vznik nánosu (built-up edge) nastává, když třísky lepí na řeznou plochu frézovacích brousek a vytvářejí zvětšenou efektivní řeznou geometrii. Jak kraterování, tak nános snižují přesnost frézovacích brousek a zvyšují vibrace během provozu.
Při prohlídce frézovacích brousek na kraterování zkoumejte čelní plochu přímo před řeznou hranou. Přítomnost kraterování na frézovacích brouscích ukazuje chemickou afinitu mezi materiálem nástroje a materiálem obrobku, což naznačuje potřebu jiných řezných podmínek nebo alternativních frézovacích brousek navržených pro daný konkrétní materiál. Nános na frézovacích brouscích také přispívá ke špatnému povrchovému dokončení a rozměrové nestabilitě.
Výkonnostní a provozní ukazatele opotřebení frézovacích brousek
Zhoršení povrchové úpravy a rozměrový posun
Zhoršená povrchová úprava je jedním z nejranějších provozních příznaků opotřebení vašich frézovacích brousek. Díly vyrobené opotřebovanými frézovacími brousky mají drsnější a nepravidelnější povrch ve srovnání s přesnou povrchovou úpravou dosaženou novými nástroji. S opotřebením frézovacích brousek se řezné geometrie stávají méně ostré, což způsobuje deformaci materiálu místo jeho čistého oddělení, a vede tak k viditelným stopám vibrací a vlnitosti na dokončeném povrchu. Monitorování kvality povrchové úpravy v průběhu výrobních šarží pomáhá identifikovat dobu, kdy je třeba frézovací brousky vyměnit, ještě než dojde ke zhoršení kvality.
Rozměrový posun nastává, když opotřebované frézovací nástroje již nedokážou udržet přesné tolerance. Postupným opotřebením frézovacích nástrojů se mírně mění jejich efektivní průměr a řezná geometrie, čímž se rozměry hotových dílů posunují mimo specifikaci. Díly opracované opotřebovanými frézovacími nástroji mohou na začátku splňovat požadavky, avšak postupně se vychylují mimo tolerance, jak se nástroj dále opotřebuje. Tato rozměrová nekonzistence je zvláště problematická v přesných aplikacích vyžadujících úzké tolerance, proto je výměna frézovacích nástrojů kritická ještě před tím, než dojde ke zvýšení podílu zmetků.
Zvýšená řezná síla a nárůst teploty
Opotřebované frézovací nástroje vyžadují výrazně vyšší řeznou sílu k odstraňování materiálu, což lze snadno zjistit sledováním zatížení stroje. V průběhu frezovací bursy kvalita nástroje se zhoršuje, řezné hrany ztrácejí ostrost a geometrie nástroje je méně účinná, což nutí vřeteno pracovat intenzivněji, aby dosáhlo stejné rychlosti odstraňování materiálu. Náhlý nárůst zátěže vřetena nebo slyšitelné napětí motoru signalizují, že vaše frézovací bory blíží konec své životnosti. Moderní CNC stroje často obsahují systémy sledování zátěže, které mohou operátora upozornit, pokud frézovací bory vykazují nadměrné opotřebení.
Zvýšení teploty během provozu poskytuje další jasný indikátor opotřebovaných frézovacích vrtáků. Opotřebované nástroje vyvolávají nadměrné tření a teplo na rozhraní nástroje a obrobku, často viditelné jako změna barvy na nedávno obráběných površích. Obsluha, která je obeznámena s normálními provozními teplotami svých frézovacích vrtáků, rychle zaznamená, když teploty řezání překročí obvyklé rozsahy. Prodloužený provoz přehřátých frézovacích vrtáků urychluje poškození jak nástroje, tak obrobku, a proto je včasná výměna nezbytná pro udržení integrity zařízení a prevenci tepelného poškození.
Poškození materiálu a vzory lomu u frézovacích vrtáků
Odlupování, lámání a odštěpování
Malé šupinky nebo třísky, které se oddělují od řezných hran, ukazují, že vaše frézovací bory začínají mechanicky selhat. Šupinování frézovacích borů nastává, pokud řezné síly překročí houževnatost materiálu vůči lomu nebo pokud nástroj narazí na přerušované řezy za nepříznivých podmínek. Na rozdíl od postupného opotřebení bokových ploch se šupinování opotřebených frézovacích borů urychlí prudce a může vést k úplnému selhání nástroje již během několika dalších průchodů. Prozkoumání třísek vzniklých při obrábění pomáhá určit, zda dochází ke šupinování frézovacích borů, což signalizuje nutnost okamžité výměny.
Větší praskliny nebo výrazné odlupování naznačují, že vaše frézovací bursy pravděpodobně utrpěly náraz nebo tepelné namáhání přesahující jejich konstrukční limity. Viditelná prasklina na řezné hraně znamená, že nástroj již není bezpečné dále používat, protože jeho další provoz hrozí náhlým katastrofálním selháním opotřebovaných frézovacích burs. To může poškodit obrobek, poškodit vřeteno stroje nebo vytvořit bezpečnostní rizika pro obsluhu. Jakákoli viditelná prasklina nebo rozsáhlá ztráta materiálu z vašich frézovacích burs vyžaduje okamžité odstranění a likvidaci nástroje.
Vznik drážek a místní opotřebení
Výřezy popisují lokální vznik drážek podél řezné hrany frézovacích buren, obvykle se objevují na čáře hloubky řezu, kde nástroj vstupuje do obrobku a z něj vystupuje. Toto koncentrované opotřebení frézovacích buren vzniká, protože právě tato oblast je vystavena nejvyšším řezným tlakům a teplotám. Výřezy na frézovacích burech signalizují výrazné opotřebení nástroje a pravděpodobně již dochází ke změnám jeho rozměrů, které negativně ovlivňují kvalitu řezu. Přítomnost výřezů na frézovacích burech často předchází vážnějším režimům poruch.
Místní opotřebení vzniká, když se některé části frézovacích burs opotřebují mnohem rychleji než jiné oblasti, což naznačuje nerovnoměrné řezné podmínky nebo problémy s běhovou vůlí nástroje. Frézovací burs s výrazným místním opotřebením je třeba vyměnit, protože nerovnoměrná geometrie narušuje přesnost řezání a způsobuje vibrace. Prozkoumání vzoru opotřebení na frézovacích burs poskytuje diagnostické informace o stavu stroje, zarovnání vřetene a řezných parametrech, které je možná nutné upravit, aby se prodloužila životnost nástrojů v budoucnu.
Časté otázky
Jak často bych měl/a kontrolovat své frézovací burs na opotřebení?
Pravidelně kontrolujte své frézovací bursy podle intenzity jejich používání – obvykle jednou týdně za normální výroby a po dokončení rozsáhlejších úkolů. U provozu při vysokých rychlostech nebo vysokém objemu je nutné frézovací bursy kontrolovat častěji, možná denně nebo mezi významnými frézovacími operacemi. Zavedení pravidelného kontrolního plánu pro frézovací bursy pomáhá zjistit opotřebení dříve, než dojde k problémům s kvalitou, a zabrání neočekávanému výpadku provozu. Dokumentace výsledků kontrol usnadňuje korelaci opotřebení frézovacích burs s konkrétními úkoly a typy materiálů.
Lze částečně opotřebované frézovací bursy znovu nabrousit místo jejich výměny?
Některé frézovací bursy lze znovu nabrousit, pokud je poškození omezeno na normální opotřebení boku a geometrie nástroje zůstává vhodná pro broušení. Frézovací bursy s vznikem kráterů, vybranin nebo štěpením se však obvykle nedají úspěšně znovu nabrousit a měly by být nahrazeny. Opětovné broušení frézovacích burs je často nákladnější a časově náročnější než zakoupení nových nástrojů, zejména u výrob, při nichž hraje roli doba výměny nástroje. Poradte se se svým dodavatelem nástrojů, abyste zjistili, zda jsou konkrétní frézovací bursy vzhledem ke svému stavu vhodné k opětovnému broušení.
Jaké řezné parametry pomáhají prodloužit životnost frézovacích burs?
Optimalizace rychlosti, posuvu a použití chladiva přímo ovlivňuje životnost frézovacích burs. Použití vhodných řezných rychlostí brání nadměrnému vzniku tepla, které urychluje opotřebení frézovacích burs, zatímco správné rychlosti posuvu snižují namáhání nástroje a odštěpování hran. Aplikace dostatečného množství chladiva během obrábění snižuje tření a náhlé teplotní skoky, které by jinak způsobily předčasné poškození frézovacích burs. Každý materiál vyžaduje specifické doporučení parametrů, proto dodržování pokynů výrobce pro vaše konkrétní frézovací burs zajišťuje optimální výkon a prodlouženou životnost nástroje.