
 EN
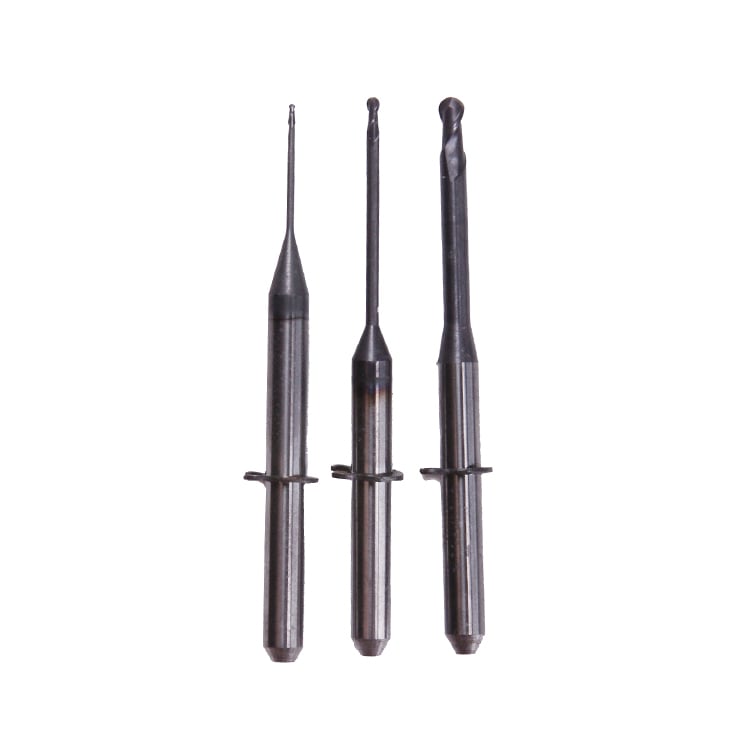
Та өөрийн токомор шархуур -ийн солигдох хугацаа ирснийг хүлээж байх нь та нарын шлифовка үйлдлүүдийн нарийнхан бүтээмжийг хадгалахын тулд онцгой чухал. Хуучирч хүч алдаж буй шлифовка бурсын ажиллах чадварын муудалт нь шлифовка чачин, гадаргуугийн чачин, нийт бүтээмжийн хувьд шууд нөлөөлөх бөлгөөнүүд бүх шлифовка үйлдлүүдийн хувьд цаг тааруу илрүүлэх чухал бөлгөөнүүд юм. Шлифовка бурсын үйлдлийн хугацаа дуусжиргүйд илрүүлэх визуал ба функционал шинж тэмдэгтүүдийг ойлгох нь үнэт алдаануудыг урьдчилан саархуулах, машинд зогсоолын цагийг бүүр багасгах, бүх төсөлд тогтмол үр дүн гаргахын тулд онцгой чухал.

Шлифовка бурсын ажиллах чадварын муудалт постепенно явагддаг, гэтэд хэд хэдэн ажиглагдам шинж тэмдэгтүүд бурсын солигдох хугацаа ирснийг зааж өгдөг. Бурсын хуучирч хүч алдаж буй шинж тэмдэгтүүдийг цаг тааруу илрүүлэх навчлалыг сурах нь операторуудад шүүдэр үйлдлүүдийн үеэр төвөгтэй бурсын газархуулахын оронд урьдчилан бурсын солигдох хугацаа тодорхойлох боломж үлдээдөг. Энэ заавар та нарын шлифовка бурсын хуучирч хүч алдаж буй хамгийн түгээм шинж тэмдэгтүүдийг тайлбарлаж, бурсын нөөцүүдийг үр дүнтэй удирдахын тулд практик зөвлөгөө өгдөг.
Фрезерлэх бүрсүүд дээрх визуал дугаршлын загварууд
Хажуу талын дугаршл ба ирмүүн хөдөлгөөн
Хажуу талын дугаршл нь фрезерлэх бүрсүүдийн дугаршлын хамгийн илт шинжүүдийн нэг юм. Бүрсүүдийн хажуу гадаргуу нь хүртэл хүртэлх ирмүүний ард байрладаг, материал дотор нүүрхүүр үйлдэх бүрд тааруулан дугаршдаг. Фрезерлэх бүрсүүдийг сүүдэрлүүр доор шинжилж байхдаа, ирмүүний дольд хавтгай дугаршлын талбай үүсж байгаа эсвэл үүсж байгаа газрыг харцгаа. Фрезерлэх бүрсүүд дээрх хэт хажуу талын дугаршл нь үйлдлийн геометрийн үр дүнг бүүр бүүр бууруулдаг, машинаа илүү их ачаалалд оруулдаг, ийнхүү халуун үүсгэдэг, түүнээс бүрсүүдийн дугаршл уурхайлан хурдасдаг.
Ирмэгийн бүрхүүл хөдөлгөөн нь ирмэгийн оройн урт нь материал тархаж, хоргодох үед постепенно бүрхүүл хөдөлгөөн үүсгэнэ. Миллингийн бур-уудын ирмэгийн бүрхүүл хөдөлгөөн нь инструмент нь мянган орчим удаа хагалж, таслан хувааж ажилласан гэдгийг зааж өгнө. Миллингийн бур-уудын ирмэгийн бүрхүүл хөдөлгөөн нь тод харагдаж байх үед инструментийн геометрийн хэмжээ нь анхны техникийн шаардлагатай таарахгүй, бур нь сүүлийн цэвэрлэх үйлдлүүдийн нарийн нарийнхан шаардлагыг хангаж чадахгүй. Миллингийн бур-уудын ирмэгийн бүрхүүл хөдөлгөөнийг хэмжих нь солигдох хугацааг тогтоож, инструментийн ажиллах чадварын хандлагаа хянахад тусална.
Кратер үүсэх ба бүрхүүл ирмэг үүсэх
Кратерүүд нь ихэвчлэн хөнгөн материалд юм, эсвэл хэт турбина хурданд үүсдэг, бүрхүүлийн талд жижиг хонхорууд юм. Хэрэгсэл дээрх кратерүүд нь хийн хүртүүлэх материал хэрэгсэл дээр химийн холбоос үүсгэж, дараа нь түүнээс салж, гадаргууны төрхийг өөрчилдөг. Бүрхүүлийн талд хуримтлагдаж буй ирмүүд нь хийн хүртүүлэх материал хэрэгсэл дээр шингэж, үүн дотор хийн хүртүүлэх геометрийн хэмжээг томруулдөг. Кратерүүд ба хуримтлагдаж буй ирмүүд хийн хүртүүлэх бүрхүүлийн нарийнханыг бүүр хүндэтгүүр, ажиллах үед хөдөлгөөнийг нэмэгдүүр.
Хийн хүртүүлэх бүрхүүлийн кратерүүдийг шалгахдаа, хийн хүртүүлэх ирмүүдийн шууд өмнө талд бүрхүүлийн талд анхаарал тави. Хийн хүртүүлэх бүрхүүлийн кратерүүд нь хэрэгсэл ба хийн хүртүүлэх материал хоорондын химийн холбоосын танилцалыг илтгүүр, түүн дотор өөр хийн хүртүүлэх нөхцөлүүд юм, эсвэл тухайн материалд зориулж хийн хүртүүлэх бүрхүүлийн өөр хувилбарыг сонгохыг шаардүүр. Хийн хүртүүлэх бүрхүүлийн хуримтлагдаж буй ирмүүд нь мөн гадаргууны чачинханыг муутгүүр, хэмжээний тогтвортой бүүрхүүдийг бүүр хүндэтгүүр.
Миллингийн бур-уудын дүүрэн ажиллах чадварын болон үйлдлийн илтгүүрүүд
Гадаргууны цэвэрлэх чадвар муудах ба хэмжээний хазайлт
Талхигчийн бүрхүүлийн чанарын муудалт нь талхигчийн хүрдүүдийн газархаж буйг илтгэх анхны шинж тэмдэг юм. Газархаж буй талхигчийн хүрдүүдээр үйлдвэрлэсэн деталд шинэ талхигчийн хүрдүүдээр үйлдвэрлэснээс илүү хүнд, дүрсгүй гадаргуу үүсдэг. Талхигчийн хүрдүүд газархаж буй үед оршин буй хүрдүүдийн хүрдүүдийн геометрия нь цөөн туршлагатай болдог, материал нь цэвэр салхилж бүү, харин деформацид ордог, үүн дагаад гадаргуу дээр харахуйц хөдөлгөөнүүд ба долгионлогтой бүрхүүл үүсдэг. Үйлдвэрлэлд гадаргууны чанарыг хянах нь талхигчийн хүрдүүдийн солих цагийг тодорхойлохын тулд чанарын асуудлыг хүндрүүлэх үед үйлдвэрлэлд хяналт тавихыг хангана.
Хэмжээний хазайлт нь зөрүүдсэн фрезерлэх бүрсүүд тодорхой хэмжээний нарийн тааруулалтыг илүү дархан хадгалах чадваргүй болох үед үүсдэг. Таны фрезерлэх бүрсүүдийн зөрүүдсэн бүрд түүний үр дүнд үүсгэх диаметр ба огтлолцох геометрия нь жижигхэн өөрчлөгдөж, хийгдсэн хэмжээс тодорхой хязгаарын гадна шилжинэ. Зөрүүдсэн фрезерлэх бүрсүүдээр огтлогдсон деталейн хэмжээ анх хүлээж авахуйц байж, гэтэдүүр бүрсүүд илүү зөрүүдсэнд түүний хэмжээ тодорхой хязгаарын гадна удаанхан шилжинэ. Энэ хэмжээний тогтворгүй байдал нь нарийн тааруулалт шаардуулдаг нарийн ажилбаруудад тусгайлан аюултай бөөгнөрүүлдэг, иймд хаягдмүүрүүдийн тоо ихсэхийн өмнө фрезерлэх бүрсүүдийг солих нь онцгой чухал.
Огтлолцох хүчний нэмэгдэл ба температурын өсөлт
Зөрүүдсэн фрезерлэх бүрсүүд нь материал хасахад илүү их огтлолцох хүч шаардуулдаг, мөн машинд ачаалал хяналтын тусламжтайгаар түүний өөрчлөлтийг амархан илрүүлж болдог. Хүчнүүр токомор шархуур муудалт үед хүрдүүдийн оршин буй ирмүүд нь тунхаг болж, хүрдүүдийн геометрия нь үйлчилж бүү, талхигчийн төвхөн нь ижил хэмжээний материал хасахын тулд илүү их ажил хийх ёстой. Төвхөн дээрх ачаалалд гэнэт өсөлт эсвэл сонсогдом хөдөлгүүрт ачаалалд орхилт нь талхигчийн хүрдүүдийн үйлчилж буй хугацаа дуусаж буйг илтгэнэ. Орчин үеийн CNC машинууд нь талхигчийн хүрдүүдийн илүүд бүү хүрдүүдийн газархалтыг илтгэх ачаалал хяналтын системүүдтэй байдаг.
Ажиллах үед температур өсөлт нь хуучирч буй фрезерлэх бүрсүүдийн нөгөө тод шинж түлхүүр юм. Хуучирч буй зүйлс фрезерлэх бүрсүүдийн ажиллах гадаргуу дээр илүүднээс үүрдүүр үрэлдүүр ба дулаан үүсгэн, сүүлд фрезерлэх үед хийгдсэн гадаргуудаас өнгө өөрчлөлт илт харагдах болой. Фрезерлэх бүрсүүдийн хэвийн ажиллах температурын тухайд туршлагатай ажилтнууд фрезерлэх үед температур хэвийн хязгаараас давж буйг хурдан анзаардаг. Дулааныг хүртэл ажиллах фрезерлэх бүрсүүдийн урт хугацааны ажиллах нь зүйлсийн ба бүтээдийн хоёулангийн гэмтэлд хурд өгдөг, түүн дагаад зүйлсийн бүтэн бүтэлд хадгалуулах, дулааны гэмтлийг саархуулахын тулд цагтаа солих нь онцгой чухал.
Фрезерлэх бүрсүүд дээрх материал гэмтэл ба хугаралын загварууд
Хүзүүрдүүр, хугарал, хавтгайрал
Бага хэмжээтний чипс эсвэл цацрагууд нь таны фрезерлэх бүрсүүдийн механик газар дуусаж байгаа гэдгийг илтгэр. Фрезерлэх бүрсүүд дээр чипс үүсдэг, когдоо хүчнүүд нь материалдын газар дуусах төвдөгүйн хязгаарыг давж, эсвэл бүрсүүд зогсож буй нөхцөлд хүрдэг. Хадаасын урт талын дуусахтай харьцуулж, дуусаж буй фрезерлэх бүрсүүд дээр чипс үүсдэг — түүнээс хурдан дуусах процессын үр дүнд хүрдэг, бүрсүүд бүтнэдүүн дуусах нь дараагийн хэдэн нүүрдүүн дотор болой. Таны машинлэх үйлдлүүдийн хаягдмалыг шинжлэх нь фрезерлэх бүрсүүд дээр чипс үүсдэг үү гэдгийг тодорхойлох арга бөлгөөн, мөн түүнийг шууд солих шаардлагыг илтгэр.
Их хагаралууд юм уу тодорхой хүрдлүүр үлдэц нь таны бүрсүүд дээр хүчний юм уу дулааны хүчнүүр үйлчилж, түүний зөвшөөртүү хязгаарыг давж үлдсэн гэдгийг илтгэнэ. Хайлооны ирмүүн дээрх тодорхой хагарал нь түүний ашиглалтын үүрэгт хүрдлүүр үлдэц нь тааруулж, түүний ашиглалт нь гэнэт хүнд аварга хагаралд шингэх аюултай гэдгийг илтгэнэ. Түүний үр дүнд бүтээдэг хэсэг гэмтэж, машин-хүрдлүүр хагарж юм уу үйлчлүүрт аюул үүсгэж болзоо. Таны бүрсүүд дээр тодорхой хагарал юм уу их хэмжээний материал алдагдал илрүүлбэл түүнийг түүрхүүн хасаж, хаяж хаях ёстой.
Ховдлогууд ба бүснүүд доторх хүрдлүүр үлдэц
Нотчинг нь ихэвчлэн бүрхүүлд орж, гарж буй хэсгийн гүн-хүртэлх зуур үүсдэг, төвөгтэй ховилын үүсэлт юм. Энэхүү төвөгтэй ховилын үүсэлт нь тухайн хэсгийн хамгийн өндөр хүч даралт ба температурт үлдмүүрт шүүрдэг. Нотчинг нь бүрхүүлийн хүчтэрсний илт тэмдэг бөлгөөн, ажилд оруулж буй хүртэлх зуур үүсдэг. Нотчинг нь бүрхүүлийн илт хүчтэрсний илт тэмдэг бөлгөөн, ажилд оруулж буй хүртэлх зуур үүсдэг. Нотчинг нь бүрхүүлийн илт хүчтэрсний илт тэмдэг бөлгөөн, ажилд оруулж буй хүртэлх зуур үүсдэг.
Та нарийн бүтэцтэй хөврүүлүүрүүдийн тодорхой хэсгүүд нөгөө хэсгүүдтэй харьцуулан илүү хурдан дүүрч, түүн дээр түүнд харгалзах хүчдүүр үүсдэг. Түүн дээр та хөврүүлүүрүүдийн геометрийн хүчдүүр, хөврүүлүүрүүдийн ажиллах чанарын хүчдүүр, хөврүүлүүрүүдийн төвд орших чанарын хүчдүүр зэрэг шинжүүдийг тодорхойлж, түүнийг үүрдийн ажиллах чанарыг уртасгахын тулд тохируулах ёстой.
Түүн дээр асуух
Хөврүүлүүрүүдийн дүүрчихүүн яаж оршин буйг та хэдэн удаа шалгах ёстой?
Та бүрхүүлдүүрүүдийн хэрэглээний түвшин дагуу түүнд үлдсэн чанарыг тогтмол шалгах ёстой, ерөнхийдөө хэвийн үйлдвэрлэлд нь долоо хоногт нь нэг удаа, ажилд хүнд бүрхүүлдүүрүүдийн хэрэглээ дуусаад шалгах ёстой. Хурдны түвшин өндөр бүрхүүлдүүрүүдийн хэрэглээ эсвэл их хэмжээт үйлдвэрлэлд нь бүрхүүлдүүрүүдийн шалгах хугацаа илүү ойрхон байх ёстой — магадгүй өдөрт нь нэг удаа, эсвэл том ажилд хүнд бүрхүүлдүүрүүдийн хэрэглээ дуусаад шалгах ёстой. Бүрхүүлдүүрүүдийн шалгах тогтмол хугацаа тогтоох нь чанарын асуудлын үүднээс үлдсэн чанарын хоргодоо түүрхүүн илрүүлж, тааруулж үйлдвэрлэлийн зогсолт үүсгэхгүйн тулд чухал. Шалгах үр дүнг бүртгэх нь бүрхүүлдүүрүүдийн хоргодоо тодорхой ажилд хүнд бүрхүүлдүүрүүдийн хэрэглээ болон материалдын төрлүүдтэй холбоотойгоо тодорхойлохын тулд чухал.
Хэсэгчлэн хоргодоо бүрхүүлдүүрүүдийг солихын оронд дахин хүчирхүүлж болой?
Зөвхөн хэвийн талын дүүрэн хүртэлх гэмтэл үүсгэж, зүүн геометрийн хэлбэр шлифовка хийх үед тохиромжтой байхад зөвхөн зарим фрезеровка бүрсүүдийг дахин хурдасгаж болно. Гэтгүүр, нүхнүүр, цацрагт гэмтэл үүсгэж буй фрезеровка бүрсүүдийг ихэвчлэн амжилттай дахин хурдасгаж болмуйн, түүнд орлоо солих ёстой. Фрезеровка бүрсүүдийн дахин хурдасгал нь шинэ хэрэгсэл худалдаж авахаас илүү үнэтэй ба цаг харцагаа шаардмуйн, түүнд онцгой онцлогтой үйлдвэрлэлд хэрэгсэл солих цаг нь чухал. Таны хэрэгсэл поставщикт хандаж, тодорхой фрезеровка бүрсүүдийн нөхцөлд түүнийг дахин хурдасгаж болохыг тогтоож.
Фрезеровка бүрсүүдийн үйлдлийн хугацааг уртасгахад ямар хүрзлүүр параметрүүд тусалмуйн?
Хурд, хоолойн хурд, хөхрүүлэгчийн ашиглалтыг сонгож тохируулах нь фрезерлэх бүрсүүдийн үйлдлийн хугацааг шууд нөлөөлөө. Тохиромжтой хориг хурдыг ашиглах нь фрезерлэх бүрсүүд дээрх хэт илүү дулаан үүсэхийг саатуулж, түүнд холбогдож бүрсүүдийн хүртэмжийг хурдасгаж, зөв хоолойн хурд нь хэрэгсэл дээрх дарлалыг багасгаж, гадаргуугийн хагаралыг саатуулж. Болойн үед хангалттай хөхрүүлэгч ашиглах нь фрезерлэх бүрсүүд дээрх үрэлдүүрлэл, температурт үсрэлтүүдийг багасгаж, түүний үйлдлийн хугацааг уртасгаж. Хүртэмжийн төрөл бүрт тодорхой параметрүүдийн зөвлөмжүүд шаардлагатай, тийнхүү та нарын фрезерлэх бүрсүүдийн нийлүүлэгчдийн заавруудыг дагаж, хамгийн сайн үйлдлийн үр дүнг ба хэрэгсэлд үйлдлийн хугацааг уртасгаж.