
 EN
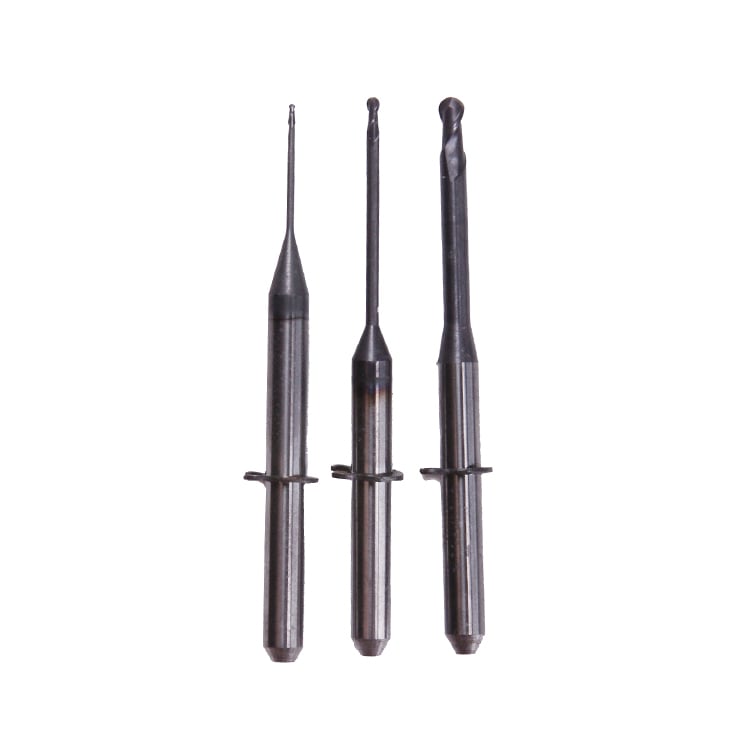
আপনার মিলিং বার্স প্রতিস্থাপনের প্রয়োজন হয়েছে কিনা তা চিহ্নিত করা আপনার ঘষণ কার্যক্রমে নির্ভুলতা এবং দক্ষতা বজায় রাখতে অত্যন্ত গুরুত্বপূর্ণ। ক্ষয়প্রাপ্ত ঘষণ বার্সগুলি সরাসরি কাটিং মান, পৃষ্ঠের সমাপ্তি এবং সামগ্রিক উৎপাদনশীলতাকে প্রভাবিত করে, ফলে যেকোনো যন্ত্রকর্ম অপারেশনের জন্য তাড়াতাড়ি সনাক্তকরণ অপরিহার্য হয়ে ওঠে। আপনার ঘষণ বার্সগুলি তাদের সেবা জীবনের শেষ পর্যন্ত পৌঁছেছে কিনা তা নির্দেশ করে এমন দৃশ্যমান ও কার্যকরী লক্ষণগুলি বোঝা খরচসাপেক্ষ ত্রুটি প্রতিরোধ করতে, মেশিনের অপারেশন বন্ধ হওয়া কমাতে এবং আপনার সমস্ত প্রকল্পে সুস্থির ফলাফল নিশ্চিত করতে সাহায্য করে।

মিলিং বার্সের কার্যকারিতা ধীরে ধীরে হ্রাস পায়, কিন্তু কয়েকটি লক্ষণীয় সূচক এই বিষয়টি নির্দেশ করে যে এগুলো প্রতিস্থাপন করা প্রয়োজন। এই সতর্কতা সংকেতগুলোকে তাড়াতাড়ি চিহ্নিত করতে শিখলে অপারেটররা গুরুত্বপূর্ণ অপারেশনের সময় অপ্রত্যাশিত টুল ব্যর্থতার পরিবর্তে টুল পরিবর্তন আগামীভাবে পরিকল্পনা করতে পারেন। এই গাইডটি সবচেয়ে সাধারণ ক্ষয় হওয়া মিলিং বার্সের সূচকগুলো আপনাকে দেখায় এবং আপনার টুল ইনভেন্টরি কার্যকরভাবে পরিচালনা করার জন্য ব্যবহারিক অন্তর্দৃষ্টি প্রদান করে।
মিলিং বার্সে দৃশ্যমান ক্ষয় প্যাটার্ন
ফ্ল্যাঙ্ক ক্ষয় এবং এজ রিসেশন
ফ্ল্যাঙ্ক ক্ষয় মিলিং বার্সের ক্ষয় হওয়ার সবচেয়ে স্পষ্ট লক্ষণগুলির মধ্যে একটি। বার্সের ফ্ল্যাঙ্ক পৃষ্ঠ, যা কাটিং এজের পিছনের অংশ, প্রতিবার উপাদানের মধ্য দিয়ে যাওয়ার সময় ধীরে ধীরে ক্ষয় হয়। আপনার মিলিং বার্সগুলি বড় করে দেখার সময়, কাটিং এজ বরাবর একটি সমতল ক্ষয় হওয়া অংশ খুঁজে বার করুন। মিলিং বার্সে অত্যধিক ফ্ল্যাঙ্ক ক্ষয় কাটিং-এর কার্যকরী জ্যামিতিক আকৃতি হ্রাস করে এবং মেশিনকে বেশি শক্তি ব্যয় করতে বাধ্য করে, যার ফলে অতিরিক্ত তাপ উৎপন্ন হয় যা টুলের ক্ষয় ত্বরান্বিত করে।
প্রান্ত সংকোচন বলতে মিলিং বার্সের কাটিং প্রান্তগুলির ধীরে ধীরে ছোট হয়ে যাওয়াকে বোঝায়, যখন উপাদানগুলি ক্ষয় হয়ে যায়। মিলিং বার্সের উল্লেখযোগ্য প্রান্ত সংকোচন দেখায় যে সরঞ্জামটি হাজার হাজার কাটিং চক্র সম্পন্ন করেছে। যখন মিলিং বার্সগুলিতে স্পষ্ট প্রান্ত সংকোচন দেখা যায়, তখন সরঞ্জামের জ্যামিতি আর মূল স্পেসিফিকেশনের সাথে মেল খায় না এবং বার্সটি চূড়ান্ত ফিনিশিং অপারেশনগুলির জন্য প্রয়োজনীয় নির্ভুলতা অর্জন করতে পারে না। আপনার মিলিং বার্সগুলিতে প্রান্ত সংকোচন পরিমাপ করা সরঞ্জাম প্রতিস্থাপনের সময়সীমা নির্ধারণ এবং সরঞ্জামের কার্যকারিতা প্রবণতা ট্র্যাক করতে সাহায্য করে।
ক্রেটারিং এবং বিল্ট-আপ এজ গঠন
ক্রেটারিং হলো মিলিং বার্সের রেক ফেসে ছোট গর্ত বা অবনতির আকারে প্রকাশিত হওয়া, যা সাধারণত নরম উপকরণ বা অত্যধিক কাটিং গতিতে ঘটে। এই ক্রেটারগুলি মিলিং বার্সের পৃষ্ঠে কাজের উপকরণের রাসায়নিক আবদ্ধতা ও পরবর্তী বিচ্ছিন্নতার ফলে তৈরি হয়, যার ফলে পৃষ্ঠের অনিয়মিততা দেখা দেয়। বিল্ট-আপ এজ গঠন ঘটে যখন চিপগুলি মিলিং বার্সের কাটিং পৃষ্ঠে লেগে থাকে এবং কার্যকরী কাটিং জ্যামিতিকে বৃহত্তর করে তোলে। ক্রেটারিং এবং বিল্ট-আপ এজ উভয়েই মিলিং বার্সের নির্ভুলতা হ্রাস করে এবং অপারেশনের সময় কম্পন বৃদ্ধি করে।
মিলিং বার্সে ক্রেটারিং পরীক্ষা করার সময়, কাটিং এজের সরাসরি সামনের দিকে রেক ফেসটি পরীক্ষা করুন। মিলিং বার্সে ক্রেটারিং দেখা দেওয়া মানে হলো টুল উপকরণ এবং কাজের উপকরণের মধ্যে রাসায়নিক আকর্ষণ রয়েছে, যা বিভিন্ন কাটিং শর্ত বা সেই নির্দিষ্ট উপকরণের জন্য ডিজাইন করা বিকল্প মিলিং বার্স ব্যবহারের প্রয়োজন নির্দেশ করে। মিলিং বার্সে বিল্ট-আপ এজ পৃষ্ঠের খারাপ ফিনিশ এবং মাত্রাগত অসঙ্গতিরও কারণ হয়ে থাকে।
মিলিং বার্সের ক্ষয়ক্ষতির পারফরম্যান্স ও অপারেশনাল নির্দেশকগুলি
সারফেস ফিনিশের অবনতি এবং মাত্রাগত বিচ্যুতি
ক্ষয় হওয়া মিলিং বার্সের প্রথম অপারেশনাল লক্ষণগুলির মধ্যে একটি হলো সারফেস ফিনিশের অবনতি। ক্ষয় হওয়া মিলিং বার্স দিয়ে তৈরি করা পার্টগুলি নতুন টুল দিয়ে তৈরি করা পার্টগুলির তুলনায় অধিক খারাপ ও অনিয়মিত সারফেস ফিনিশ প্রদর্শন করে। যখন মিলিং বার্স ক্ষয় হয়, তখন কাটিং জ্যামিতি কম ধারালো হয়ে যায়, ফলে উপাদানটি পরিষ্কারভাবে আলাদা না হয়ে বরং বিকৃত হয়, যার ফলে সমাপ্ত সারফেসে দৃশ্যমান চ্যাটার মার্ক এবং তরঙ্গাকার বিকৃতি তৈরি হয়। উৎপাদন চক্রের মধ্যে সারফেস ফিনিশের গুণগত মান পর্যবেক্ষণ করা হলে গুণগত সমস্যা আরও বাড়ার আগেই মিলিং বার্স প্রতিস্থাপনের সময় চিহ্নিত করা যায়।
মাত্রাগত বিচ্যুতি ঘটে যখন ক্ষয়প্রাপ্ত মিলিং বার্স আর কঠোর সহনশীলতা বজায় রাখতে পারে না। আপনার মিলিং বার্স যত বেশি ক্ষয় হয়, তাদের কার্যকরী ব্যাস এবং কাটিং জ্যামিতি তত সামান্য পরিবর্তিত হয়, ফলে সম্পন্ন অংশগুলির মাত্রা নির্দিষ্ট সীমার বাইরে সরে যায়। ক্ষয়প্রাপ্ত মিলিং বার্স দিয়ে কাটা অংশগুলি শুরুতে গ্রহণযোগ্য হলেও যন্ত্রটি আরও ক্ষয় হওয়ার সাথে সাথে ধীরে ধীরে সহনশীলতার বাইরে চলে যেতে পারে। এই মাত্রাগত অসঙ্গতি বিশেষভাবে সমস্যাযুক্ত, যেখানে কঠোর সহনশীলতা প্রয়োজন—এই কারণে ভাঙড়ের হার বৃদ্ধি পাওয়ার আগেই মিলিং বার্স প্রতিস্থাপন করা অত্যন্ত গুরুত্বপূর্ণ।
বৃদ্ধি পাওয়া কাটিং বল এবং তাপমাত্রা বৃদ্ধি
ক্ষয়প্রাপ্ত মিলিং বার্স উপাদান অপসারণের জন্য উল্লেখযোগ্যভাবে বেশি কাটিং বল প্রয়োজন করে, যা মেশিন লোড মনিটরিং-এর মাধ্যমে সহজেই শনাক্ত করা যায়। যেমন মিলিং বার্স অবনতি হয়, কাটিং এজগুলো ভালো করে কাটতে পারে না এবং টুল জ্যামিতি কম দক্ষ হয়ে ওঠে, ফলে স্পিন্ডলকে একই মেটেরিয়াল রিমুভাল রেট অর্জন করতে আরও বেশি কাজ করতে হয়। স্পিন্ডল লোডে হঠাৎ বৃদ্ধি বা শোনা যাওয়া মোটর চাপ নির্দেশ করে যে আপনার মিলিং বার্সগুলো তাদের সেবা জীবনের শেষ প্রান্তে পৌঁছে গেছে। আধুনিক সিএনসি মেশিনগুলোতে প্রায়শই লোড মনিটরিং সিস্টেম থাকে যা মিলিং বার্সে অতিরিক্ত ক্ষয় ঘটলে অপারেটরদের সতর্ক করতে পারে।
কাজ করার সময় তাপমাত্রা বৃদ্ধি হওয়া মিলিং বার্স-এর ক্ষয় হওয়ার আরেকটি স্পষ্ট নির্দেশক। ক্ষয়প্রাপ্ত যন্ত্রগুলি যন্ত্র-কাজের পৃষ্ঠের মধ্যবর্তী অঞ্চলে অত্যধিক ঘর্ষণ ও তাপ উৎপন্ন করে, যা সাম্প্রতিক মেশিন করা পৃষ্ঠে রঙের পরিবর্তন হিসেবে প্রায়শই দৃশ্যমান হয়। মিলিং বার্স-এর সাধারণ কাজের তাপমাত্রা সম্পর্কে পরিচিত অপারেটররা দ্রুত বুঝতে পারেন যখন কাটার তাপমাত্রা সাধারণ পরিসরের বাইরে যায়। অতিরিক্ত গরম হওয়া মিলিং বার্স দিয়ে দীর্ঘ সময় কাজ করলে যন্ত্র এবং কাজের উভয়েরই ক্ষতি ত্বরান্বিত হয়, ফলে সরঞ্জামের সমগ্রতা বজায় রাখা এবং তাপজনিত ক্ষতি প্রতিরোধ করার জন্য সময়মতো প্রতিস্থাপন অত্যাবশ্যক।
মিলিং বার্স-এ উপাদানের ক্ষতি এবং ভাঙনের ধরন
চিপিং, ফ্র্যাকচারিং এবং ফ্লেকিং
ছোট ছোট চিপ বা ফ্লেক কাটিং এজ থেকে বিচ্ছিন্ন হয়ে যাওয়া দেখা গেলে বোঝা যায় যে আপনার মিলিং বার্সগুলি যান্ত্রিকভাবে ব্যর্থ হতে শুরু করেছে। মিলিং বার্সে চিপিং ঘটে যখন কাটিং বল উপাদানের ভাঙন সহনশীলতা অতিক্রম করে অথবা যখন টুলটি উপযুক্ত অবস্থার অভাবে বিচ্ছিন্ন কাটিং-এর সম্মুখীন হয়। ধীরে ধীরে হওয়া ফ্ল্যাঙ্ক ওয়্যারের বিপরীতে, ক্ষয় হওয়া মিলিং বার্সে চিপিং খুব দ্রুত ত্বরান্বিত হয় এবং কয়েকটি অতিরিক্ত পাসের মধ্যেই সম্পূর্ণ টুল ব্যর্থতার কারণ হতে পারে। আপনার মেশিনিং অপারেশন থেকে উৎপন্ন ধ্বংসাবশেষ পরীক্ষা করে আপনি মিলিং বার্সে চিপিং হচ্ছে কিনা তা চিহ্নিত করতে পারেন, যা তাৎক্ষণিক প্রতিস্থাপনের প্রয়োজন ইঙ্গিত করে।
বড় ফাটল বা উল্লেখযোগ্য ছিঁড়ে যাওয়া নির্দেশ করে যে আপনার মিলিং বার্সগুলি সম্ভবত তাদের ডিজাইন সীমার বাইরে আঘাত বা তাপীয় চাপের শিকার হয়েছে। কাটিং এজে দৃশ্যমান ফাটল মানে হলো যে টুলটি আর নিরাপদে ব্যবহার করা যাবে না, কারণ এটি চালিয়ে যাওয়ার ফলে ক্ষয়কৃত মিলিং বার্সের হঠাৎ ও গুরুতর ব্যর্থতা ঘটতে পারে। এতে কাজের টুকরোটি ক্ষতিগ্রস্ত হতে পারে, মেশিনের স্পিন্ডেলে ক্ষতি হতে পারে অথবা অপারেটরদের জন্য নিরাপত্তা ঝুঁকি তৈরি হতে পারে। আপনার মিলিং বার্সে যেকোনো দৃশ্যমান ফাটল বা বৃহৎ পরিসরে উপাদান হারানো হলে টুলটি তৎক্ষণাৎ সরিয়ে ফেলা এবং নিষ্পেষণ করা আবশ্যিক।
নটচিং এবং স্থানীয় ক্ষয় অঞ্চল
নটচিং বলতে মিলিং বার্সের কাটিং এজ বরাবর স্থানীয়কৃত খাঁজ গঠনকে বোঝায়, যা সাধারণত টুলটি কাজের টুকরোতে প্রবেশ ও প্রস্থানের সময় কাটার গভীরতার রেখায় দেখা যায়। মিলিং বার্সে এই ঘনীভূত ক্ষয় ঘটে কারণ ঐ নির্দিষ্ট অঞ্চলে সর্বোচ্চ কাটিং চাপ ও তাপমাত্রা অনুভূত হয়। আপনার মিলিং বার্সে নটচিং দেখা দেওয়া মানে হলো যে টুলটি উল্লেখযোগ্য পরিমাণে ক্ষয় হয়েছে এবং মাত্রাগত পরিবর্তন সম্ভবত কাটার মানকে প্রভাবিত করছে। মিলিং বার্সে নটচিং দেখা দেওয়া প্রায়শই আরও গুরুতর ব্যর্থতার আগের লক্ষণ হয়ে থাকে।
স্থানীয়কৃত ক্ষয় অঞ্চলগুলি তখন গঠিত হয় যখন আপনার মিলিং বার্সের কিছু অংশ অন্যান্য অংশের তুলনায় অনেক দ্রুত ক্ষয় হয়, যা অসম কাটিং অবস্থা বা টুল রানআউট সমস্যার ইঙ্গিত দেয়। যেসব মিলিং বার্সে গুরুতর স্থানীয়কৃত ক্ষয় দেখা যায়, সেগুলি প্রতিস্থাপন করা উচিত, কারণ অসম জ্যামিতি কাটিং নির্ভুলতা কমিয়ে দেয় এবং কম্পন সৃষ্টি করে। আপনার মিলিং বার্সের ক্ষয় প্যাটার্ন পরীক্ষা করা মেশিনের অবস্থা, স্পিন্ডেল সাইডিং এবং কাটিং প্যারামিটার সম্পর্কে নৈদানিক তথ্য প্রদান করে, যা ভবিষ্যতে টুল জীবন বাড়ানোর জন্য সমন্বয় করা প্রয়োজন হতে পারে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
আমার মিলিং বার্সগুলি কত ঘন ঘন ক্ষয়ের জন্য পরীক্ষা করা উচিত?
আপনার মিলিং বার্সগুলির নিয়মিত পরীক্ষা-নিরীক্ষা করুন, যার ফ্রিক uয়েন্সি ব্যবহারের তীব্রতার উপর নির্ভর করে; সাধারণ উৎপাদনের সময় সপ্তাহে একবার এবং বড় চাকরি শেষ করার পরে পরীক্ষা করা হয়। উচ্চ-গতির বা উচ্চ-পরিমাণের অপারেশনের জন্য মিলিং বার্সগুলির আরও ঘন ঘন পরীক্ষা-নিরীক্ষা প্রয়োজন হতে পারে, সম্ভবত প্রতিদিন বা গুরুত্বপূর্ণ চালানোর মধ্যে মধ্যে। আপনার মিলিং বার্সগুলির জন্য একটি নিয়মিত পরীক্ষা-নিরীক্ষা সময়সূচী প্রতিষ্ঠা করা গুণগত সমস্যা দেখা দেওয়ার আগেই ক্ষয় ধরা দেয় এবং অপ্রত্যাশিত বন্ধের বিরুদ্ধে রক্ষা করে। পরীক্ষা-নিরীক্ষার ফলাফলের ডকুমেন্টেশন মিলিং বার্সের ক্ষয়কে নির্দিষ্ট চাকরি এবং উপাদানের প্রকারের সাথে সম্পর্কিত করতে সাহায্য করে।
অংশগতভাবে ক্ষয়প্রাপ্ত মিলিং বার্সগুলিকে প্রতিস্থাপন না করে পুনরায় শার্প করা যায়?
কিছু মিলিং বার্স পুনরায় শARPEN করা যেতে পারে যদি ক্ষতি সাধারণ ফ্ল্যাঙ্ক ওয়্যার পর্যন্ত সীমিত থাকে এবং টুলের জ্যামিতি গ্রাইন্ডিং অপারেশনের জন্য উপযুক্ত থাকে। তবে, ক্রেটারিং, নটচিং বা চিপিং সহ মিলিং বার্স সাধারণত সফলভাবে পুনরায় শARPEN করা যায় না এবং সেগুলো প্রতিস্থাপন করা উচিত। উচ্চ-খণ্ড অপারেশনের ক্ষেত্রে, যেখানে টুল পরিবর্তনের সময় গুরুত্বপূর্ণ, মিলিং বার্স পুনরায় শARPEN করা নতুন টুল ক্রয়ের চেয়ে প্রায়শই বেশি ব্যয়বহুল এবং সময়সাপেক্ষ। আপনার টুল সরবরাহকারীর সাথে পরামর্শ করুন যাতে বার্সের অবস্থা অনুযায়ী তাদের পুনরায় শARPEN করা যায় কিনা তা নির্ধারণ করা যায়।
মিলিং বার্সের আয়ু বৃদ্ধি করতে কোন কাটিং প্যারামিটারগুলো সহায়ক?
গতি, ফিড এবং কুল্যান্ট ব্যবহারের অপটিমাইজেশন সরাসরি মিলিং বার্সের আয়ু প্রভাবিত করে। উপযুক্ত কাটিং গতি ব্যবহার করলে অতিরিক্ত তাপ উৎপাদন রোধ করা যায়, যা মিলিং বার্সের ক্ষয়কে ত্বরান্বিত করে; অন্যদিকে, সঠিক ফিড হার ব্যবহার করলে টুলের চাপ ও চিপিং কমে। মেশিনিংয়ের সময় পর্যাপ্ত কুল্যান্ট প্রয়োগ করলে ঘর্ষণ ও তাপমাত্রা বৃদ্ধি কমে, যা মিলিং বার্সের প্রাথমিক ক্ষতি রোধ করে। প্রতিটি উপাদানের জন্য নির্দিষ্ট প্যারামিটার সুপারিশ প্রয়োজন, তাই আপনার বিশেষ মিলিং বার্সের জন্য সরবরাহকারীর নির্দেশিকা অনুসরণ করলে সর্বোত্তম কার্যকারিতা ও দীর্ঘ টুল আয়ু নিশ্চিত হয়।