
 EN
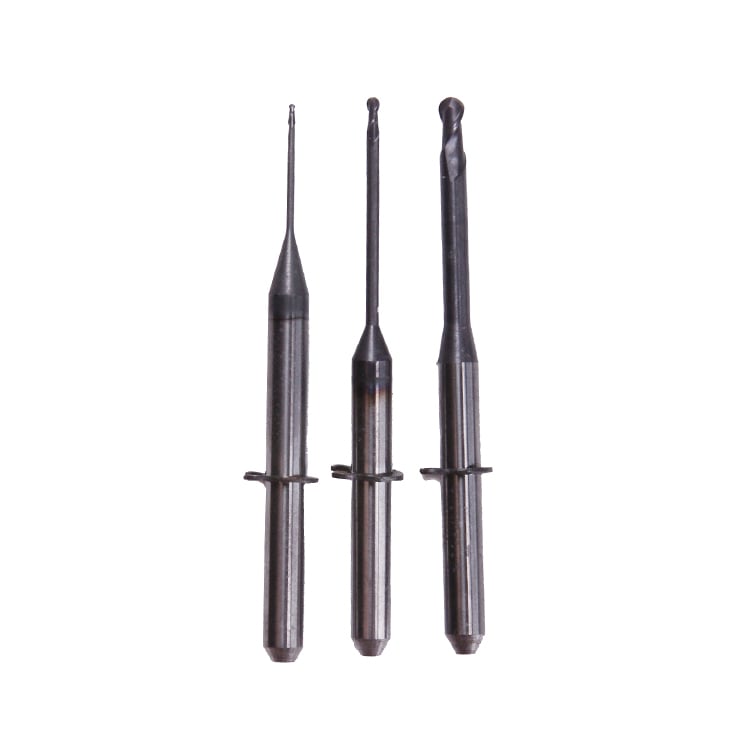
अपने मिलिंग बर्स को प्रतिस्थापित करने की आवश्यकता होती है, यह पहचानना आपके मिलिंग ऑपरेशन में सटीकता और दक्षता बनाए रखने के लिए आवश्यक है। घिसे हुए मिलिंग बर्स सीधे कट की गुणवत्ता, सतह के फ़िनिश और समग्र उत्पादकता को प्रभावित करते हैं, जिससे किसी भी मशीनिंग ऑपरेशन के लिए शुरुआती पहचान अत्यंत महत्वपूर्ण हो जाती है। यह समझना कि आपके मिलिंग बर्स के सेवा जीवन के अंत तक पहुँचने के संकेत क्या हैं—दृश्य और कार्यात्मक दोनों प्रकार के—आपको महँगी त्रुटियों से बचाने, मशीन के अवरोध को कम करने और अपने सभी परियोजनाओं में सुसंगत परिणाम सुनिश्चित करने में सहायता करता है।

मिलिंग बर्स के प्रदर्शन में कमी धीरे-धीरे होती है, लेकिन कई दृश्यमान संकेत यह बताते हैं कि इनका प्रतिस्थापन कब आवश्यक है। इन चेतावनी संकेतों को जल्दी पहचानना सीखकर, ऑपरेटर अप्रत्याशित उपकरण विफलता के बजाय महत्वपूर्ण कार्यों के दौरान सक्रिय रूप से उपकरण परिवर्तन की योजना बना सकते हैं। यह मार्गदर्शिका आपको मिलिंग बर्स के सबसे सामान्य पहने हुए संकेतों के माध्यम से ले जाती है और आपके उपकरण सूची के प्रभावी प्रबंधन के लिए व्यावहारिक अंतर्दृष्टि प्रदान करती है।
मिलिंग बर्स पर दृश्य पहन रूपांकन
फ्लैंक पहन और किनारे का पीछे हटना
फ्लैंक घिसावट मिलिंग बर्स के घिसे हुए होने के सबसे दृश्यमान संकेतों में से एक है। बर की फ्लैंक सतह, जो कटिंग एज के पीछे का क्षेत्र होता है, प्रत्येक पास के दौरान सामग्री के माध्यम से धीरे-धीरे घिस जाती है। जब आप अपनी मिलिंग बर्स का आवर्धन के तहत निरीक्षण करते हैं, तो कटिंग एज के नीचे एक सपाट घिसा हुआ क्षेत्र विकसित होते हुए देखें। मिलिंग बर्स पर अत्यधिक फ्लैंक घिसावट कटिंग की प्रभावी ज्यामिति को कम कर देती है और मशीन को अधिक काम करने के लिए मजबूर करती है, जिससे अतिरिक्त ऊष्मा उत्पन्न होती है जो औजार के क्षरण को तेज करती है।
किनारे का पीछे हटना उस प्रगतिशील छोटे होने का वर्णन करता है जिसमें मिलिंग बर के काटने वाले किनारे सामग्री के कट जाने के साथ-साथ क्षरित हो जाते हैं। मिलिंग बर्स में उल्लेखनीय किनारे का पीछे हटना यह संकेत देता है कि उपकरण ने हज़ारों काटने के चक्र पूरे कर लिए हैं। जब मिलिंग बर्स में स्पष्ट रूप से किनारे का पीछे हटना दिखाई देता है, तो उपकरण की ज्यामिति मूल विनिर्देशों से मेल नहीं खाती, और बर अंतिम समापन कार्यों के लिए आवश्यक सटीकता प्राप्त नहीं कर सकता। अपने मिलिंग बर्स पर किनारे के पीछे हटने को मापना उनके प्रतिस्थापन अंतराल निर्धारित करने और उपकरण के प्रदर्शन के रुझानों को ट्रैक करने में सहायता करता है।
क्रेटरिंग और बिल्ट-अप एज फॉर्मेशन
क्रेटरिंग छोटे गड्ढों या अवनमन के रूप में मिलिंग बर्स के रेक फेस पर दिखाई देती है, जो आमतौर पर नरम सामग्री में या अत्यधिक कटिंग गति पर होती है। ये क्रेटर घिसे हुए मिलिंग बर्स पर तब बनते हैं जब कार्य-टुकड़े की सामग्री औजार से रासायनिक रूप से जुड़ जाती है और फिर अलग हो जाती है, जिससे सतह पर अनियमितताएँ उत्पन्न होती हैं। बिल्ट-अप एज का निर्माण तब होता है जब चिप्स मिलिंग बर्स की कटिंग सतह पर चिपक जाती हैं, जिससे प्रभावी कटिंग ज्यामिति बढ़ जाती है। क्रेटरिंग और बिल्ट-अप एज दोनों ही आपके मिलिंग बर्स की सटीकता को कम करते हैं और संचालन के दौरान कंपन को बढ़ाते हैं।
मिलिंग बर्स की जाँच करते समय क्रेटरिंग के लिए, कटिंग एज के ठीक सामने रेक फेस का सीधे निरीक्षण करें। आपके मिलिंग बर्स पर क्रेटरिंग की उपस्थिति यह संकेत देती है कि औजार की सामग्री और आपके कार्य-टुकड़े के बीच रासायनिक आकर्षण है, जो भिन्न कटिंग स्थितियों या उस विशिष्ट सामग्री के लिए डिज़ाइन किए गए वैकल्पिक मिलिंग बर्स की आवश्यकता को दर्शाती है। मिलिंग बर्स पर बिल्ट-अप एज भी खराब सतह समाप्ति और आयामी असंगति के लिए योगदान देते हैं।
मिलिंग बर के घिसावट के प्रदर्शन एवं संचालन संकेतक
सतह के निष्पादन में कमी एवं आयामी विचलन
घिसे हुए मिलिंग बर के उपयोग से सतह के निष्पादन में कमी होना, यह एक प्रारंभिक संकेत है कि आपके मिलिंग बर क्षय के अधीन हैं। घिसे हुए मिलिंग बर से निर्मित भागों की सतह, नए उपकरणों से प्राप्त सटीक निष्पादन की तुलना में अधिक खुरदुरी और अनियमित होती है। जैसे-जैसे मिलिंग बर क्षयित होते हैं, उनकी कटिंग ज्यामिति कम तेज़ हो जाती है, जिससे सामग्री साफ़ अलग नहीं हो पाती बल्कि विकृत हो जाती है, जिसके परिणामस्वरूप अंतिम सतह पर दृश्यमान चैटर चिह्न और तरंगाकारता उत्पन्न होती है। उत्पादन चक्रों के दौरान सतह के निष्पादन की गुणवत्ता की निगरानी करने से मिलिंग बर को गुणवत्ता संबंधी समस्याओं के बढ़ने से पहले प्रतिस्थापित करने का समय निर्धारित किया जा सकता है।
आकारिक विस्थापन तब होता है जब पहने हुए मिलिंग बर्स द्वारा कड़ी सहिष्णुताएँ बनाए रखना संभव नहीं रहता। जैसे-जैसे आपके मिलिंग बर्स पहने जाते हैं, उनका प्रभावी व्यास और कटिंग ज्यामिति थोड़ा सा बदल जाती है, जिससे अंतिम आकार विनिर्देश से बाहर चले जाते हैं। पहने हुए मिलिंग बर्स के साथ काटे गए भाग शुरू में स्वीकार्य हो सकते हैं, लेकिन जैसे-जैसे उपकरण का और अधिक क्षरण होता है, वे धीरे-धीरे सहिष्णुता से बाहर चले जाते हैं। यह आकारिक असंगति विशेष रूप से उन सटीक अनुप्रयोगों में समस्याग्रस्त होती है जिनमें कड़ी सहिष्णुताएँ आवश्यक होती हैं, जिससे मिलिंग बर्स को कचरा दरों में वृद्धि से पहले बदलना आवश्यक हो जाता है।
बढ़ी हुई कटिंग बल और तापमान में वृद्धि
पहने हुए मिलिंग बर्स को सामग्री को हटाने के लिए काफी अधिक कटिंग बल की आवश्यकता होती है, जो मशीन लोड मॉनिटरिंग के माध्यम से आसानी से पता लगाया जा सकता है। जैसे-जैसे मिलिंग बर्स गुणवत्ता कमजोर हो जाती है, कटिंग किनारे कुंद हो जाते हैं और उपकरण की ज्यामिति कम कुशल हो जाती है, जिससे स्पिंडल को समान सामग्री अपवाह दर प्राप्त करने के लिए अधिक प्रयास करना पड़ता है। स्पिंडल लोड में अचानक वृद्धि या मोटर के ऑडिबल तनाव का होना इंगित करता है कि आपके मिलिंग बर्स अपने सेवा जीवन के अंत के करीब पहुँच गए हैं। आधुनिक सीएनसी मशीनों में अक्सर लोड मॉनिटरिंग प्रणालियाँ शामिल होती हैं, जो ऑपरेटरों को चेतावनी दे सकती हैं जब मिलिंग बर्स में अत्यधिक घिसावट दिखाई देती है।
कार्य के दौरान तापमान में वृद्धि मिलिंग बर्स के घिसावट का एक और स्पष्ट संकेत प्रदान करती है। घिसे हुए उपकरण उपकरण-कार्य टुकड़ा इंटरफ़ेस पर अत्यधिक घर्षण और ऊष्मा उत्पन्न करते हैं, जो अक्सर हाल ही में मशीन किए गए सतहों पर रंग परिवर्तन के रूप में दिखाई देता है। जो ऑपरेटर अपने मिलिंग बर्स के सामान्य कार्य तापमान से परिचित होते हैं, वे जल्दी ही ध्यान देते हैं जब कटिंग तापमान सामान्य सीमा से अधिक हो जाता है। अत्यधिक गर्म मिलिंग बर्स के साथ लंबे समय तक कार्य करने से उपकरण और कार्य टुकड़े दोनों को क्षति की दर तेज़ हो जाती है, जिससे उपकरण की अखंडता बनाए रखने और तापीय क्षति को रोकने के लिए समय पर प्रतिस्थापन आवश्यक हो जाता है।
मिलिंग बर्स में सामग्री क्षति और टूटने के पैटर्न
चिपिंग, फ्रैक्चरिंग और फ्लेकिंग
छोटे चिप्स या फ्लेक्स का काटने वाले किनारों से अलग होना यह संकेत देता है कि आपके मिलिंग बर्स की यांत्रिक विफलता शुरू हो गई है। मिलिंग बर्स पर चिपिंग तब होती है जब काटने के बल उसके सामग्री की भंगुरता की सीमा से अधिक हो जाते हैं या जब औजार उचित स्थितियों के बिना अवरोधित कट्स का सामना करता है। धीमी फ्लैंक पहनने के विपरीत, पहने हुए मिलिंग बर्स पर चिपिंग तेज़ी से बढ़ती है, जिससे कुछ और पासों के भीतर पूर्ण औजार विफलता हो सकती है। अपने मशीनिंग संचालन से अपशिष्ट की जाँच करने से यह पता लगाने में मदद मिलती है कि क्या मिलिंग बर्स पर चिपिंग हो रही है, जो तुरंत प्रतिस्थापन की आवश्यकता को दर्शाता है।
बड़ी दरारें या महत्वपूर्ण छीलन का होना इंगित करता है कि आपके मिलिंग बर्स पर संभवतः उनकी डिज़ाइन सीमाओं से अधिक धक्का या तापीय तनाव पड़ा है। कटिंग एज पर दिखाई देने वाली कोई भी दरार इस बात का संकेत है कि उपकरण का आगे उपयोग करना असुरक्षित है, क्योंकि इसके लगातार उपयोग से पहले से क्षतिग्रस्त मिलिंग बर्स के अचानक और भयानक रूप से विफल होने का खतरा होता है। इससे कार्य-टुकड़े को नुकसान पहुँच सकता है, मशीन के स्पिंडल को हानि पहुँच सकती है, या ऑपरेटरों के लिए सुरक्षा जोखिम पैदा कर सकती है। यदि आपके मिलिंग बर्स पर कोई भी दृश्यमान दरार या बड़े पैमाने पर सामग्री की हानि दिखाई दे, तो तुरंत उपकरण को हटाकर नष्ट कर देना आवश्यक है।
नॉचिंग और स्थानीय पहन ज़ोन
नॉचिंग का अर्थ है मिलिंग बर्स के कटिंग एज के साथ स्थानिक ग्रूव का निर्माण, जो आमतौर पर उस गहराई-ऑफ-कट रेखा पर दिखाई देता है जहाँ औजार कार्य-टुकड़े में प्रवेश करता है और बाहर निकलता है। मिलिंग बर्स पर यह संकेंद्रित घिसावट इसलिए विकसित होती है क्योंकि उस विशिष्ट क्षेत्र में सबसे अधिक कटिंग दबाव और तापमान का अनुभव किया जाता है। आपके मिलिंग बर्स पर नॉचिंग का होना इंगित करता है कि औजार काफी घिस चुका है और आकार में परिवर्तन हो चुके हैं, जिससे कट की गुणवत्ता प्रभावित हो रही है। मिलिंग बर्स पर नॉचिंग की उपस्थिति अक्सर अधिक गंभीर विफलता मोड्स से पहले आती है।
स्थानीय क्षरण क्षेत्र तब विकसित होते हैं जब आपके मिलिंग बर्स के कुछ हिस्से अन्य क्षेत्रों की तुलना में काफ़ी तेज़ी से क्षरित हो जाते हैं, जो असमान कटिंग स्थितियों या टूल रनआउट समस्याओं को दर्शाता है। गंभीर स्थानीय क्षरण वाले मिलिंग बर्स को प्रतिस्थापित करना चाहिए, क्योंकि असमान ज्यामिति कटिंग की सटीकता को समाप्त कर देती है और कंपन उत्पन्न करती है। अपने मिलिंग बर्स पर क्षरण पैटर्न की जाँच करने से मशीन की स्थिति, स्पाइंडल संरेखण और कटिंग पैरामीटर्स के बारे में नैदानिक जानकारी प्राप्त होती है, जिन्हें भविष्य में टूल जीवन को बढ़ाने के लिए समायोजित करने की आवश्यकता हो सकती है।
अक्सर पूछे जाने वाले प्रश्न
मैं अपने मिलिंग बर्स की क्षरण के लिए निरीक्षण कितनी बार करूँ?
अपने मिलिंग बर्स का नियमित रूप से निरीक्षण करें, जिसकी आवृत्ति उपयोग की तीव्रता पर निर्भर करती है—सामान्य उत्पादन के दौरान आमतौर पर साप्ताहिक रूप से और प्रमुख कार्यों को पूरा करने के बाद निरीक्षण किया जाता है। उच्च-गति या उच्च-मात्रा वाले संचालन के लिए मिलिंग बर्स का अधिक बार निरीक्षण आवश्यक होता है, जिसमें दैनिक या महत्वपूर्ण चलाने के बीच का समय शामिल हो सकता है। मिलिंग बर्स के लिए एक नियमित निरीक्षण कार्यक्रम स्थापित करने से गुणवत्ता संबंधी समस्याओं के उदय से पहले ही घिसावट का पता लगाया जा सकता है और अप्रत्याशित अवरोध को रोका जा सकता है। निरीक्षण के निष्कर्षों का दस्तावेज़ीकरण मिलिंग बर्स की घिसावट को विशिष्ट कार्यों और सामग्री प्रकारों से सहसंबद्ध करने में सहायता करता है।
क्या आंशिक रूप से घिसे हुए मिलिंग बर्स को प्रतिस्थापित करने के बजाय पुनः तेज़ किया जा सकता है?
कुछ मिलिंग बर्स को तब तक पुनः शार्पन किया जा सकता है जब तक कि क्षति सामान्य फ्लैंक वियर तक ही सीमित हो और उपकरण की ज्यामिति ग्राइंडिंग ऑपरेशन के लिए उपयुक्त बनी रहे। हालाँकि, क्रेटरिंग, नॉचिंग या चिपिंग वाले मिलिंग बर्स को आमतौर पर सफलतापूर्वक पुनः शार्पन नहीं किया जा सकता और उनका प्रतिस्थापन करना चाहिए। उच्च-आयतन ऑपरेशनों में, जहाँ उपकरण परिवर्तन का समय महत्वपूर्ण होता है, मिलिंग बर्स को पुनः शार्पन करना अक्सर नए उपकरण खरीदने की तुलना में अधिक महंगा और समय-साध्य होता है। यह निर्धारित करने के लिए अपने उपकरण आपूर्तिकर्ता से परामर्श करें कि किन विशिष्ट मिलिंग बर्स को उनकी स्थिति के आधार पर पुनः शार्पन करने के लिए उपयुक्त माना जा सकता है।
मिलिंग बर्स के जीवनकाल को बढ़ाने में कौन से कटिंग पैरामीटर सहायक होते हैं?
गति, फीड और कूलेंट के उपयोग का अनुकूलन सीधे मिलिंग बर्स की आयु पर प्रभाव डालता है। उचित कटिंग गति का उपयोग करने से अत्यधिक ऊष्मा उत्पादन रोका जाता है, जो मिलिंग बर्स पर पहनने की दर को तेज़ करता है, जबकि उचित फीड दरें औजार पर तनाव और चिपिंग को कम करती हैं। मशीनिंग के दौरान पर्याप्त कूलेंट लगाने से घर्षण और तापमान में अचानक वृद्धि कम हो जाती है, जो मिलिंग बर्स को पहले से ही क्षतिग्रस्त कर सकती है। प्रत्येक सामग्री के लिए विशिष्ट पैरामीटर सिफारिशें आवश्यक होती हैं, इसलिए अपने विशिष्ट मिलिंग बर्स के लिए आपूर्तिकर्ता के दिशानिर्देशों का पालन करना अनुकूल प्रदर्शन और लंबे औजार जीवन को सुनिश्चित करता है।