
 EN
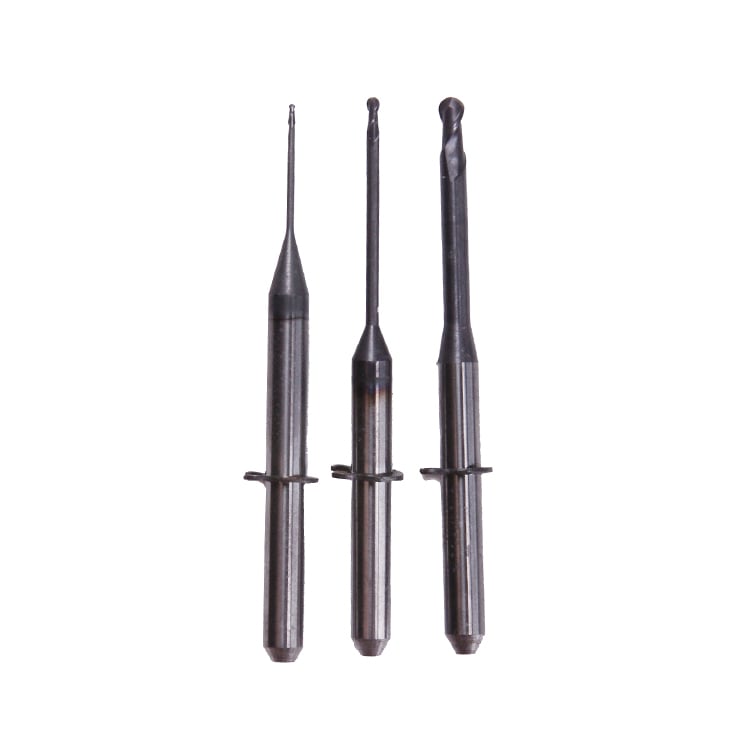
Att känna igen när dina fräsborr behöver bytas är avgörande för att bibehålla precision och effektivitet i dina fräsoperationer. Slitna fräsborrar påverkar direkt skärkvaliteten, ytytan och den totala produktiviteten, vilket gör tidig upptäckt avgörande för alla maskinbearbetningsoperationer. Att förstå de visuella och funktionella tecknen som indikerar att dina fräsborrar har nått slutet av sin livslängd hjälper till att förhindra kostsamma fel, minskar maskinstillestånd och säkerställer konsekventa resultat i alla dina projekt.

Prestandaförsvagningen hos fräsborrar sker gradvis, men flera iakttagbara indikatorer signalerar när utbyte är nödvändigt. Genom att lära sig identifiera dessa varningstecken tidigt kan operatörer schemalägga verktygsbyten proaktivt istället för att uppleva oväntad verktygsbrott under kritiska operationer. Den här guiden går igenom de vanligaste indikatorerna på slitna fräsborrar och ger praktiska insikter för effektiv hantering av ditt verktygsinventarie.
Synliga slitage mönster på fräsborrar
Sidoytslitage och skärgångsminskning
Sidoförslitning utgör ett av de mest synliga tecknen på slitna fräsborrar. Sidoytan på borrarna, det vill säga området bakom skärytan, slits gradvis vid varje genomgång genom materialet. När du undersöker dina fräsborrar under förstoring bör du leta efter en platt, sliten yta som bildas längs skärytan. Överdriven sidoförslitning på fräsborrar minskar den effektiva skärgeometrin och tvingar maskinen att arbeta hårdare, vilket genererar extra värme som accelererar verktygets försämring.
Kantförminskning beskriver den progressiva förkortningen av fräsens skärande kanter när materialet eroderar bort. En betydande kantförminskning hos fräsar indikerar att verktyget har utfört flera tusen skärningscykler. När fräsar visar påfallande kantförminskning stämmer verktygets geometri inte längre överens med de ursprungliga specifikationerna, och fräsen kan inte uppnå den precision som krävs för slutbearbetningsoperationer. Att mäta kantförminskning på dina fräsar hjälper till att fastställa utbytesintervall och spåra trender i verktygets prestanda.
Kraterbildning och byggnad av skärgård
Kraterbildning uppstår som små gropar eller fördjupningar på framsidan av fräsborrar, vanligtvis vid bearbetning av mjukare material eller vid för hög skärhastighet. Dessa kratrar på slitna fräsborrar bildas när arbetsstyckematerialet kemiskt binder till verktyget och sedan lossnar, vilket skapar ytojämnheter. Byggnad av en uppsamlad kant (built-up edge) sker när spån fastnar vid skärytan på fräsborrar, vilket leder till en förstorad effektiv skärgeometri. Både kraterbildning och uppsamlade kanter minskar noggrannheten hos dina fräsborrar och ökar vibrationerna under drift.
När du undersöker fräsborrar på kraterbildning ska du granska framsidan direkt framför skärgen. Förekomsten av kraterbildning på dina fräsborrar indikerar kemisk affinitet mellan verktygsmaterialet och ditt arbetsstycke, vilket tyder på att andra skärparametrar eller alternativa fräsborrar anpassade för just det materialet bör användas. Uppsamlade kanter på fräsborrar orsakar också dålig ytkvalitet och dimensionsosäkerhet.
Prestanda- och driftindikatorer för slitage på fräsborrar
Försämrad ytyta och dimensionsdrift
En försämrad ytyta utgör ett av de tidigaste drifttecknen på att dina fräsborrar slits. Delar som tillverkas med slitna fräsborrar får en grovare och mer oregelbunden yta jämfört med den precisionsyta som nya verktyg ger. När fräsborrar slits blir skärgeometrin mindre skarp, vilket gör att materialet deformeras istället for att separera rent, vilket resulterar i synliga vibreringsmärken och vågighet på den färdiga ytan. Övervakning av ytkvaliteten under produktionen hjälper till att identifiera när fräsborrarna behöver bytas ut innan kvalitetsproblem eskalerar.
Dimensionell förskjutning uppstår när slitna fräsar inte längre kan upprätthålla strikta toleranser. När dina fräsar slits gradvis ändras deras effektiva diameter och skärgemetri något, vilket orsakar att de färdiga måtten avviker från specifikationen. Delar som fräsas med slitna fräsar kan inledningsvis vara acceptabla men försämras successivt ur toleransnivå när verktyget försämras ytterligare. Denna dimensionella inkonsekvens är särskilt problematisk i precisionsapplikationer som kräver strikta toleranser, vilket gör att utbyte av fräsar är avgörande innan utslagsgraden ökar.
Ökad skärkraft och temperaturhöjning
Slitna fräsar kräver betydligt större skärkraft för att ta bort material, en förändring som lätt kan upptäckas genom övervakning av maskinbelastningen. När fräsborr försämras, blir skärkanten slö och verktygsgeometrin mindre effektiv, vilket tvingar spindeln att arbeta hårdare för att uppnå samma materialavtagshastighet. En plötslig ökning av spindellasten eller hörbar motorbelastning indikerar att dina fräsborrar närmar sig slutet på sin livslängd. Moderna CNC-maskiner inkluderar ofta lastövervakningssystem som kan varna operatörer när fräsborrar visar överdriven slitage.
Temperaturökning under drift ger ett annat tydligt indikator på slitna fräsar. Slitna verktyg genererar överdriven friktion och värme vid verktygs-arbetsstycksgränsen, ofta synlig som färgförändring på nyligen bearbetade ytor. Operatörer som är bekanta med normala drifttemperaturer för sina fräsar märker snabbt när skärtillfällena överskrider vanliga temperaturområden. Långvarig drift med överhettade fräsar förvärrar skadorna både på verktyget och på arbetsstycket, vilket gör att tidig utbyte är avgörande för att bibehålla utrustningens integritet och förhindra termiska skador.
Materialskador och brostmönster i fräsar
Kapsling, sprickbildning och flagningsbildning
Små skärvor eller flisor som lossnar från skärkanterna indikerar att dina fräsborrar börjat misslyckas mekaniskt. Skärvbildning på fräsborrar uppstår när skärkrafterna överskrider materialets brottseghet eller när verktyget möter avbrutna snitt utan rätt förhållanden. Till skillnad från gradvis flankslitage accelererar skärvbildning på slitna fräsborrar snabbt och kan potentiellt leda till fullständig verktygsbortfall inom bara några få ytterligare passager. Att undersöka restmaterial från dina bearbetningsoperationer hjälper till att identifiera om fräsborrar bildar skärvor, vilket signalerar att omedelbar utbyte krävs.
Större sprickor eller omfattande flagningsfenomen indikerar att dina fräsborrar troligen utsatts för stötlaster eller termisk påverkan som överstiger deras konstruktionsgränser. En synlig spricka på skärytan innebär att verktyget är osäkert att använda vidare, eftersom fortsatt drift riskerar plötslig katastrofal bortfall av de slitna fräsborrarna. Detta kan skada arbetsstycket, skada maskinens spindel eller skapa säkerhetsrisker för operatörer. All synlig sprickbildning eller omfattande materialförlust från dina fräsborrar kräver omedelbar verktygsuttagning och förstöring.
Skåror och lokaliserade slitagezoner
Notching beskriver lokal bildning av spår längs skärkanten på fräsborrar, vanligtvis vid skärningsdjupslinjen där verktyget går in i och ut ur arbetsstycket. Denna koncentrerade slitage på fräsborrar uppstår eftersom just detta område utsätts för högst skärtryck och temperaturer. Notching på dina fräsborrar indikerar att verktyget har uppnått betydande slitage och att dimensionsförändringar troligen påverkar skärkvaliteten. Förekomsten av notching på fräsborrar föregår ofta allvarligare felmoder.
Lokaliserade slitagezoner uppstår när vissa delar av dina fräsborrar slits mycket snabbare än andra områden, vilket indikerar ojämna skärningsförhållanden eller verktygscentrumfel. Fräsborrar som visar allvarligt lokaliserat slitage bör bytas ut, eftersom den ojämna geometrin försämrar skärningsprecisionen och orsakar vibrationer. Att undersöka slitemönstret på dina fräsborrar ger diagnostisk information om maskinens skick, spindelns justering och skärningsparametrar som eventuellt behöver justeras för att förlänga verktygets livslängd.
Vanliga frågor
Hur ofta ska jag kontrollera mina fräsborrar för slitage?
Undersök dina fräsborrar regelbundet baserat på användningsintensiteten – vanligtvis en gång i veckan under normal produktion och efter att större arbetsuppgifter slutförts. Vid höghastighets- eller högvolymsdrift krävs mer frekventa undersökningar av fräsborrar, möjligen dagligen eller mellan större produktionssatser. Att etablera en rutinmässig undersökningsplan för dina fräsborrar hjälper till att upptäcka slitage innan kvalitetsproblem uppstår och förhindrar oväntad driftstopp. Dokumentation av undersökningsresultat hjälper till att koppla samman slitage hos fräsborrar med specifika arbetsuppgifter och materialtyper.
Kan delvis slitna fräsborrar slipas om istället for att bytas ut?
Vissa fräsborrar kan släpas om skadan är begränsad till normal flankslitage och verktygsgeometrin fortfarande är lämplig för slipning. Fräsborrar med kraterbildning, notching eller avskavning kan dock vanligtvis inte släpas framgångsrikt och bör ersättas. Att släpa fräsborrar är ofta dyrare och mer tidskrävande än att köpa nya verktyg, särskilt i högvolymsdrift där verktygsbytestid är avgörande. Kontakta din verktygsleverantör för att fastställa om specifika fräsborrar är lämpliga för släpning baserat på deras skick.
Vilka skärparametrar hjälper till att förlänga livslängden för fräsborrar?
Att optimera snittfart, fördjupning och kylvätskeanvändning påverkar direkt livslängden för fräsborrar. Att använda lämpliga skärhastigheter förhindrar överdriven värmeutveckling som accelererar slitage på fräsborrar, medan riktiga fördjupningshastigheter minskar verktygsbelastningen och sprickbildningen. Att tillämpa tillräcklig kylvätska under bearbetningen minskar friktionen och temperaturspikarna som skadar fräsborrar för tidigt. Varje material kräver specifika parametervärden, så att följa leverantörens riktlinjer för dina specifika fräsborrar säkerställer optimal prestanda och förlängd verktygslivslängd.