
 EN
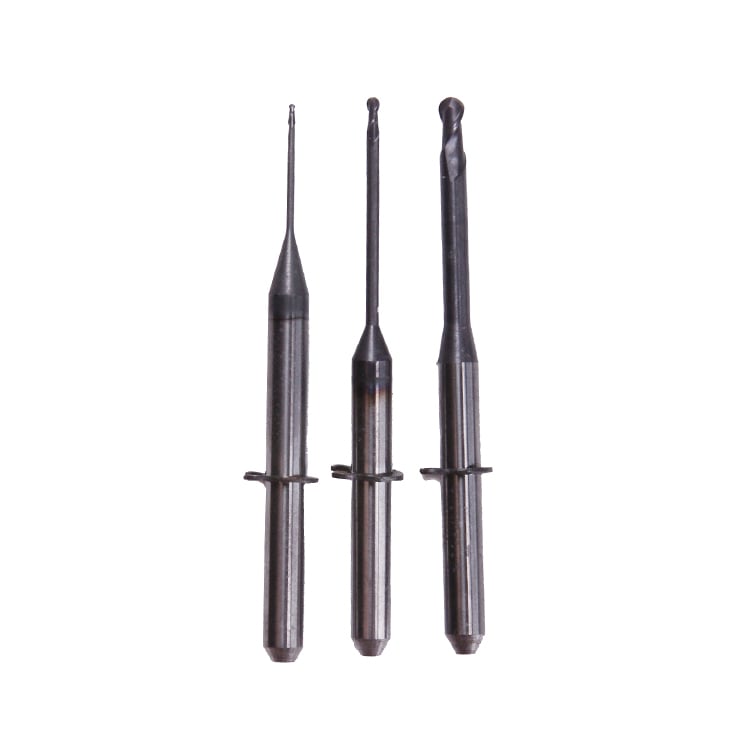
Silliq burrlaringizni millashuv Burmlari almashtirish kerakligini vaqtida aniqlash — silliq ishlov berish operatsiyalari davomida aniqlik va samaradorlikni saqlash uchun juda muhim. Eski silliq burrlar kesish sifatiga, sirtning yopishqoqlik darajasiga va umumiy ishlab chiqarish quvvatiga bevosita ta'sir qiladi; shu sababli har qanday ishlov berish operatsiyasida ularni vaqtida aniqlash juda muhim. Silliq burrlaringiz xizmat muddati tugaganini ko'rsatuvchi ko'rinadigan va funktsional belgilarni tushunish — qimmatbaho xatoliklarni oldini olishga, uskunaning ishlamay qolish vaqtini kamaytirishga va barcha loyihalaringiz bo'ylab doimiy natijalar olishga yordam beradi.

Freze burrlarining ishlash samaradorligi asta-sekin pasayadi, lekin ularni almashtirish kerakligini ko'rsatuvchi bir nechta kuzatiladigan belgilar mavjud. Ushbu ogohlantiruvchi belgilarni dastlabki bosqichda aniqlashni o'rganish orqali operatorlar muhim operatsiyalar davomida kutilmagan burrlarning uzilishini boshdan kechirmasdan, oldindan burrlarni almashtirishni rejalashtirishlari mumkin. Ushbu qo'llanma sizga freze burrlarining eng ko'p uchraydigan yeyilish belgilarini tushuntirib beradi va burrlar inventarizatsiyasini samarali boshqarish bo'yicha amaliy tavsiyalarni beradi.
Freze burrlaridagi ko'rinadigan yeyilish namunalari
Yon yuz yeyilishi va kesuvchi qirralarning ortga siljishi
Yon yuzli ishlash — frezalash burilari yopishganligining eng ko'rinib turadigan belgilaridan biridir. Burilarning kesuv qirrasi orqasidagi yon yuzi har bir materialdan o'tishda asta-sekin ishlanadi. Frezalash burilaringizni kengaytirilgan ko'rinishda tekshirganda, kesuv qirrasida tekis ishlangan maydonni qidiring. Frezalash burilari yon yuzlarining ortiqcha ishlashi kesuv geometriyasining samaradorligini pasaytiradi va mashinani qo'shimcha ishlashga majbur qiladi, bu esa burilarning tezroq yopishishiga sabab bo'ladi.
Yon tomonning qisqarishi — buraning kesish yuzasining materialning yo'qolishi natijasida asta-sekin qisqarishini anglatadi. Milliy buralarning yon tomonlarining kengaytirilgan qisqarishi uskuna minglab kesish sikllarini bajarishini ko'rsatadi. Agar milliy buralarda yon tomonlarning sezilarli darajada qisqarishi kuzatilsa, uskuna geometriyasi endi dastlabki texnik talablarga mos kelmaydi va bur oxirgi yakunlash operatsiyalari uchun kerakli aniqlikni ta'minlay olmaydi. Milliy buralardagi yon tomon qisqarishini o'lchash uskunani almashtirish muddatlarini belgilash va uskuna ishlashining dinamikasini kuzatishda yordam beradi.
Kraterlanish va qurilgan yuzaning hosil bo'lishi
Kraterlanish — odatda yumshoqroq materiallarda yoki ortiqcha kesish tezliklarida kuzatiladigan, frezalash burrlarining kesish yuzasida kichik cho'kkanliklar yoki qovuqlar shaklida namoyon bo'ladigan hodisa. Eski frezalash burrlarida hosil bo'lgan bu kraterlar ishlov berilayotgan materialning burrlarga kimyoviy ravishda birikib, so'ngra ajralib ketishidan vujudga keladi va sirt nozikliklarini yaratadi. Qoplamali kesish yuzasi — frezalash burrlarining kesish yuzasiga chip (kesilgan qism) qo'nilib qolganida vujudga keladi va natijada samarali kesish geometriyasi kengayadi. Kraterlanish hamda qoplamali kesish yuzasi frezalash burrlarining aniqlik darajasini pasaytiradi va ish paytida vibratsiyani oshiradi.
Frezalash burrlarini kraterlanish belgilari bo'yicha tekshirishda, kesish chetidan to'g'ridan-to'g'ri oldingi kesish yuzasini tekshiring. Frezalash burrlarida kraterlanish borligi burrlar materiali bilan ishlov berilayotgan material o'rtasidagi kimyoviy moslikni ko'rsatadi; bu esa boshqa kesish sharoitlarini yoki ma'lum bir material uchun mo'ljallangan boshqa frezalash burrlarini tanlashni talab qiladi. Frezalash burrlarida qoplamali kesish yuzasi shuningdek, yomon sirt sifati va o'lchamlarning noaniqlikka olib keladi.
Millga ishlov berish burilari yirtilishining ishlash va samaradorlik ko'rsatkichlari
Yuzning sifati pasayishi va o'lchamlarning siljishi
Yuzning sifati pasayishi millga ishlov berish burilari yirtila boshlaganini ko'rsatuvchi dastlabki ishlab chiqarish belgilaridan biridir. Yangi asboblar bilan ishlangan detallarga nisbatan yirtilgan millga ishlov berish burilari bilan ishlangan detallarning yuzi g'ayrioddiy, xiralashgan bo'ladi. Millga ishlov berish burilari yirtilganda kesish geometriyasi o'tkirlikdan mahrum bo'ladi, natijada material tozalik bilan ajralmasdan deformatsiyaga uchraydi va yakuniy yuzda ko'rinadigan titroq izlari va to'lqinlanish hosil bo'ladi. Ishlab chiqarish jarayonida yuz sifatini doim kuzatib borish yirtilgan millga ishlov berish burilarini sifat muammolari kengayishidan oldin almashtirish vaqtini aniqlashga yordam beradi.
O'lchamlar siljishi, ishlatilgan frezalar aniq o'lchamlarga ega bo'la olmay qolganda yuzaga keladi. Frezalaringiz ishlatilish jarayonida ularning samarali diametri va kesish geometriyasi biroz o'zgarib ketadi, bu esa yakuniy o'lchamlarning talablarga mos kelmasligiga sabab bo'ladi. Ishlatilgan frezalar bilan kesilgan detallar dastlab qabul qilinishi mumkin, lekin frezaning yanada yomonlashishi bilan ularning o'lchamlari asta-sekin talabdan chetga chiqadi. Bu o'lchamlar noaniqlik ayniqsa, aniq o'lchamlarga ega bo'lishi talab qilinadigan aniq ishlash sohalari uchun muammoli bo'lib, chiqindilar soni ko'payishidan oldin frezalarni almashtirish juda muhim.
Kesish kuchining oshishi va haroratning ko'tarilishi
Ishlatilgan frezalar materialni olib tashlash uchun ancha katta kesish kuchini talab qiladi, bu o'zgarish mashina yukini nazorat qilish orqali osongina aniqlanadi. Qachonki millashuv Burmlari sifat yomonlashadi, kesish qirralari o'tkirsizlanadi va asbobning geometriyasi samaradorligini yo'qotadi; bu esa o'zgartirilgan materialni olib tashlash tezligini saqlash uchun vertikal o'q (shpindel)ga qo'shimcha yuk qo'yadi. Vertikal o'q (shpindel)ga qo'shimcha yuk qo'yilishi yoki eshitiladigan dvigatel kuchlanishi — sizning frezalash burutlaringiz xizmat muddati tugaymoqda degan belgidir. Zamonaviy CNC uskunalari ko'pincha frezalash burutlarida ortiqcha yaxshilanishni aniqlaganida operatorlarga ogohlantirish beradigan yukni nazorat qilish tizimlarini o'z ichiga oladi.
Operatsiya davomida haroratning ko'tarilishi silliqlash burrlarining yaxshi ishlamay qolganligini ko'rsatuvchi yana bir aniq belgidir. Yaxshi ishlamay qolgan asboblar asbob-ishlov berilayotgan detallar orasidagi chegarada ortiqcha ishqalanish va issiqlik hosil qiladi, bu ko'pincha so'nggi ishlov berilgan sirtlarda rang o'zgarish sifatida ko'rinadi. Silliqlash burrlari uchun normal ish haroratlarini biladigan operatorlar kesish harorati odatdagi diapazondan oshganda darhol e'tibor beradi. Issiqlikdan qizigan silliqlash burrlari bilan uzun muddat ishlash asbob va ishlov berilayotgan detallarga zarar yetkazishni tezlashtiradi; shuning uchun uskunaning butunligini saqlash va issiqlikdan kelib chiqqan zararlarni oldini olish uchun vaqtida almashtirish juda muhim.
Silliqlash burrlaridagi material zararlanishi va sindirish namunalari
Chiplanish, singanlik va qobig'lanish
Maydalash burilari mexanik jihatdan buzilishni boshlaganligini maydalash yuzalaridan mayda chiplar yoki parçalar ajralib chiqishi ko'rsatadi. Maydalash burilari chiplanishi, kesish kuchlari materialning sindirishga qarshilik ko'rsatish qobiliyatini yoki burilar to'g'ri shartlar yo'qligida uzil-uzil kesishga duch kelganda sodir bo'ladi. Gradual yon yuzali ishlashdan farqli o'laroq, ishlatilgan maydalash burilari chiplanishi tezda tezlashadi va bir necha qo'shimcha o'tishdan keyin butunlay vosita buzilishiga sabab bo'ladi. Ishlab chiqarish operatsiyalari natijasida hosil bo'lgan chiqindilarni tekshirish maydalash burilari chiplanayotganligini aniqlashga yordam beradi, bu esa darhol almashtirish talab qilinishini bildiradi.
Kattaroq shaffofliklar yoki keng miqyosda qoplamalarning ajralib chiqishi sizning frezalariz ta'sirga yoki ishlatish chegarasidan tashqari issiqlik ta'siriga uchrab qolganligini ko'rsatadi. Kesuvchi yuzada ko'rinadigan shaffoflik frezaning qo'llashga noaniq ekanligini anglatadi, chunki bundan keyingi foydalanish frezaning to'liq buzilishiga olib kelishi mumkin. Buning natijasida ishlov berilayotgan detallarga zarar yetkazish, frezaning o'qiga zarar yetkazish yoki operatorlarga xavf tug'dirish mumkin. Frezalarda ko'rinadigan shaffofliklar yoki keng miqyosda material yo'qolishi frezaning darhol olib tashlanib, yo'q qilinishini talab qiladi.
Chuqurliklar va mahalliy yaxshilanish zonalari
Notching — bu odatda miller burilari kesish chetida, asbob ishchi detaldan kirish va chiqish joyida chuqurlik chizig'ida joylashgan mahalliy o'roq shaklidagi teshiklarning hosil bo'lishini anglatadi. Bu miller burilari ustida lokalizatsiya qilingan yeyilish shu ayni hududda eng yuqori kesish bosimi va harorat ta'sirida rivojlanadi. Miller burilaringizda notching mavjudligi asbobning kengaytirilgan yeyilishga uchraganligini va kesish sifatini ta'sirlaydigan o'lchamlar o'zgarishlarining sodir bo'lganligini ko'rsatadi. Miller burilari ustida notching ko'pincha jiddiyroq muvaffaqiyatsizlik rejimlaridan oldin paydo bo'ladi.
Mahalliy yaxshilash zonalari — millovchi burrlaringizning ba'zi qismlari boshqa qismlariga qaraganda ancha tezroq yaxshilanib ketganda hosil bo'ladi; bu tengsiz kesish sharoitlarini yoki asbobning aylanishini ko'rsatadi. Qattiq mahalliy yaxshilashni namoyish etuvchi millovchi burrlar almashtirilishi kerak, chunki tengsiz geometriya kesish aniqligini buzadi va vibratsiyaga sabab bo'ladi. Millovchi burrlaringizdagi yaxshilash namunalarini tekshirish — kelajakda asbobning xizmat muddatini uzaytirish uchun moslashish talab qilinadigan stanok holati, o'qni tekislash va kesish parametrlari haqida diagnostik ma'lumot beradi.
Tez-tez beriladigan savollar
Millovchi burrlaringizni yaxshilash uchun qanchalik tez-tez tekshirish kerak?
Sizning frezeralaringizni ishlatish intensivligiga qarab muntazam ravishda tekshiring, odatda normal ishlab chiqarish jarayonida haftasiga bir marta va katta hajmdagi vazifalarni bajarishdan keyin tekshiring. Yuqori tezlikda yoki katta hajmda ishlashda frezeralarni ko'proq marta tekshirish talab qilinadi — ehtimol, kunlik yoki muhim ishlar orasida ham. Frezeralaringiz uchun muntazam tekshiruv rejasi belgilash sifat muammolarini oldini olish va kutulmagan to'xtashlarni oldini olish uchun ulardagi yeyilishni vaqtida aniqlashga yordam beradi. Tekshiruv natijalarini hujjatlarga tushirish frezeralarning yeyilishini aniq vazifalar va material turlari bilan bog'lash imkonini beradi.
Qisman yeyilgan frezeralarni almashtirish o'rniga qayta sharplashtirish mumkinmi?
Ba'zi frezalar, agar shikastlanish faqat normal yon yopishqoqlikdan iborat bo'lsa va asbobning geometriyasi silliqlash operatsiyalari uchun mos qolsa, qayta silliqlanishi mumkin. Biroq, kraterlanish, tishlarning kesilishi yoki chiplanishi bilan ifodalanadigan frezalar odatda muvaffaqiyatli qayta silliqlanmaydi va ularni almashtirish kerak. Frezalarni qayta silliqlash ko'pincha yangi asboblar sotib olishdan qimmatroq va vaqt talab qiluvchi jarayon bo'ladi, ayniqsa, asbobni almashtirish vaqti muhim bo'lgan yuqori hajmli ishlab chiqarishda. Aniq frezalarning qayta silliqlanishga mos kelishini ularning holatiga qarab aniqlash uchun asbob etkazib beruvchingiz bilan maslahatlashing.
Frezalarning xizmat ko'rsatish muddatini uzaytirishga qanday kesish parametrlari yordam beradi?
Tezlikni, podacha tezligini va sovutish suyuqligini optimallashtirish bevosita frezalash burrlarining xizmat ko'rsatish muddatiga ta'sir qiladi. To'g'ri kesish tezligidan foydalanish frezalash burrlarida yaxshi ishlashni tezlashtiruvchi ortiqcha issiqlik hosil bo'lishini oldini oladi, shu bilan birga to'g'ri podacha tezligi asbobga kuchlanishni kamaytiradi va chiplanishni kamaytiradi. Ishlov berish jarayonida yetarli miqdorda sovutish suyuqligini qo'llash frezalash burrlarini erta buzilishiga sabab bo'ladigan ishqalanish va haroratning keskin oshishini kamaytiradi. Har bir material uchun maxsus parametrlar tavsiya etiladi, shuning uchun sizning frezalash burrlaringiz uchun yetkazib beruvchining ko'rsatmalariga amal qilish optimal ishlashni va asbobning xizmat ko'rsatish muddatini uzaytirishni ta'minlaydi.