
 EN
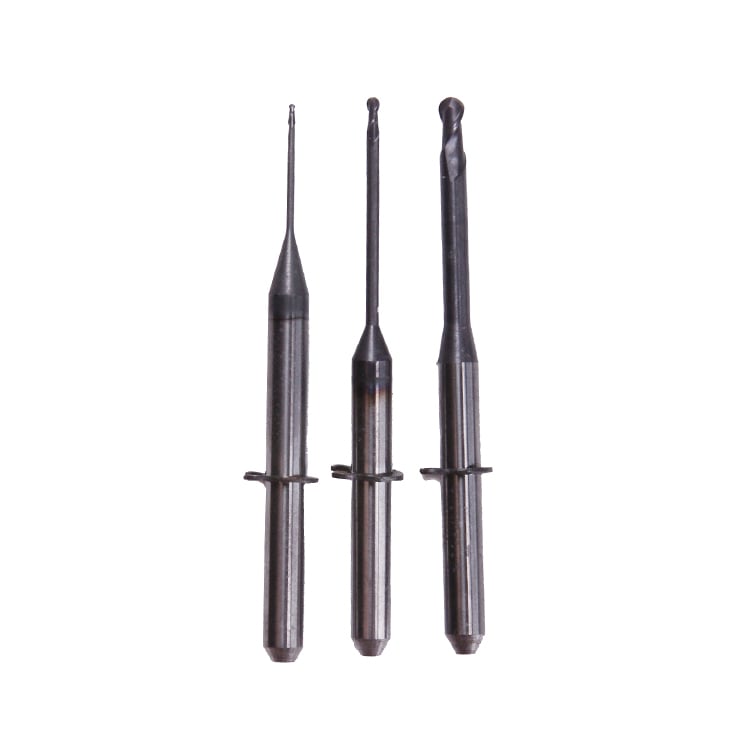
การรู้ทันเวลาที่ บาร์มิลลิ่ง จำเป็นต้องเปลี่ยนใหม่ ถือเป็นสิ่งสำคัญยิ่งต่อการรักษาความแม่นยำและประสิทธิภาพในการดำเนินงานมิลลิงของคุณ ดอกกัดแบบมิลลิงที่สึกหรอจะส่งผลกระทบโดยตรงต่อคุณภาพของการตัด พื้นผิวหลังการตัด และผลผลิตโดยรวม ดังนั้นการตรวจจับแต่เนิ่นๆ จึงมีความจำเป็นอย่างยิ่งสำหรับการดำเนินงานด้านเครื่องจักรกลทุกประเภท การเข้าใจสัญญาณทั้งในเชิงภาพและเชิงการทำงานที่บ่งชี้ว่าดอกกัดแบบมิลลิงของคุณได้ถึงจุดสิ้นสุดของอายุการใช้งานแล้ว จะช่วยป้องกันข้อผิดพลาดที่ก่อให้เกิดค่าใช้จ่ายสูง ลดเวลาที่เครื่องจักรหยุดทำงาน และรับประกันผลลัพธ์ที่สม่ำเสมอในทุกโครงการของคุณ

การเสื่อมประสิทธิภาพของดอกกัดมีความค่อยเป็นค่อยไป แต่มีสัญญาณที่สังเกตได้หลายประการซึ่งบ่งชี้ว่าถึงเวลาที่ควรเปลี่ยนแล้ว การเรียนรู้ที่จะระบุสัญญาณเตือนเหล่านี้ตั้งแต่เนิ่นๆ จะช่วยให้ผู้ปฏิบัติงานสามารถวางแผนการเปลี่ยนเครื่องมือล่วงหน้าได้ แทนที่จะเผชิญกับความล้มเหลวของเครื่องมืออย่างไม่คาดคิดในระหว่างการดำเนินการที่สำคัญ คู่มือนี้จะพาคุณผ่านสัญญาณที่พบบ่อยที่สุดของการสึกหรอของดอกกัด และให้ข้อมูลเชิงปฏิบัติที่เป็นประโยชน์สำหรับการจัดการสินค้าคงคลังเครื่องมือของคุณอย่างมีประสิทธิภาพ
รูปแบบการสึกหรอที่มองเห็นได้บนดอกกัด
การสึกหรอของผิวด้านข้างและการหดตัวของขอบตัด
การสึกหรอของผิวด้านข้างเป็นหนึ่งในสัญญาณที่มองเห็นได้ชัดเจนที่สุดของการใช้งานบูร์รี milling จนเสื่อมสภาพ ผิวด้านข้างของบูร์รี ซึ่งอยู่บริเวณด้านหลังของคมตัด จะค่อยๆ สึกหรอลงทุกครั้งที่บูร์รีเคลื่อนผ่านวัสดุ เมื่อตรวจสอบบูร์รี milling ภายใต้กล้องขยาย ให้สังเกตบริเวณที่คมตัดเริ่มแบนราบจากการสึกหรอ หากบูร์รี milling สึกหรอของผิวด้านข้างมากเกินไป จะทำให้รูปทรงเรขาคณิตในการตัดมีประสิทธิภาพลดลง และทำให้เครื่องจักรต้องทำงานหนักขึ้น ส่งผลให้เกิดความร้อนเพิ่มขึ้น ซึ่งเร่งกระบวนการเสื่อมสภาพของเครื่องมือ
การหดตัวของขอบตัด หมายถึง การสั้นลงอย่างค่อยเป็นค่อยไปของขอบตัดของดอกกัด เนื่องจากการสึกกร่อนของวัสดุ ถ้าเกิดการหดตัวของขอบตัดอย่างมากกับดอกกัด แสดงว่าเครื่องมือชิ้นนั้นได้ผ่านการตัดมาแล้วหลายพันรอบ เมื่อดอกกัดเริ่มแสดงอาการหดตัวของขอบตัดอย่างชัดเจน รูปทรงเรขาคณิตของเครื่องมือจะไม่สอดคล้องกับข้อกำหนดเดิมอีกต่อไป และดอกกัดนั้นจะไม่สามารถให้ความแม่นยำที่จำเป็นสำหรับขั้นตอนการตกแต่งขั้นสุดท้ายได้ การวัดการหดตัวของขอบตัดบนดอกกัดของท่าน จะช่วยกำหนดช่วงเวลาที่ควรเปลี่ยนเครื่องมือใหม่ และติดตามแนวโน้มประสิทธิภาพการใช้งานของเครื่องมือ
การเกิดหลุมบุ๋มและการสะสมของเศษวัสดุที่ขอบตัด
การเกิดหลุมเล็กๆ หรือแอ่งบนผิวด้านหน้าของใบมีดไส (rake face) ของดอกไส มักเกิดขึ้นเมื่อไสวัสดุที่นุ่มกว่า หรือใช้ความเร็วในการตัดสูงเกินไป หลุมเหล่านี้เกิดขึ้นบนดอกไสที่สึกหรอ เมื่อวัสดุชิ้นงานยึดติดกับผิวเครื่องมือทางเคมี แล้วหลุดออก ส่งผลให้เกิดความไม่เรียบบนผิว ปรากฏการณ์ขอบเศษโลหะสะสม (built-up edge) เกิดขึ้นเมื่อเศษวัสดุยึดติดอยู่กับผิวตัดของดอกไส ทำให้รูปทรงเรขาคณิตของการตัดมีขนาดใหญ่ขึ้นจริง ทั้งการเกิดหลุมและการสะสมขอบเศษโลหะล้วนลดความแม่นยำของดอกไส และเพิ่มการสั่นสะเทือนขณะทำงาน
เมื่อตรวจสอบดอกไสเพื่อหาอาการเกิดหลุม ให้สังเกตผิวด้านหน้า (rake face) โดยตรงบริเวณด้านหน้าของขอบตัด การพบหลุมบนดอกไสของท่านบ่งชี้ว่ามีปฏิกิริยาทางเคมีระหว่างวัสดุของเครื่องมือกับวัสดุชิ้นงาน ซึ่งบ่งบอกว่าอาจจำเป็นต้องปรับเงื่อนไขการตัด หรือเปลี่ยนไปใช้ดอกไสแบบอื่นที่ออกแบบมาเฉพาะสำหรับวัสดุนั้นๆ โดยเฉพาะ ขอบเศษโลหะสะสมบนดอกไสยังส่งผลให้พื้นผิวงานมีคุณภาพต่ำ และขนาดชิ้นงานไม่สม่ำเสมอ
ตัวชี้วัดประสิทธิภาพและการดำเนินงานของการสึกหรอของดอกกัด
คุณภาพพื้นผิวแย่ลงและการเบี่ยงเบนของมิติ
คุณภาพพื้นผิวที่ลดลงถือเป็นหนึ่งในสัญญาณแรกที่บ่งชี้ว่าดอกกัดเริ่มสึกหรอ ชิ้นส่วนที่ผลิตด้วยดอกกัดที่สึกหรอจะมีพื้นผิวหยาบและไม่สม่ำเสมอมากกว่าพื้นผิวที่ได้จากเครื่องมือใหม่ที่ให้ความแม่นยำสูง เมื่อดอกกัดสึกหรอ รูปทรงคมตัดจะทื่นลง ส่งผลให้วัสดุเกิดการเปลี่ยนรูปแทนที่จะถูกตัดออกอย่างสะอาด ส่งผลให้เกิดรอยสั่นสะเทือน (chatter marks) และความไม่เรียบของพื้นผิวที่มองเห็นได้ชัดเจน การตรวจสอบคุณภาพพื้นผิวอย่างต่อเนื่องระหว่างการผลิตช่วยให้ระบุเวลาที่ควรเปลี่ยนดอกกัดก่อนที่ปัญหาคุณภาพจะลุกลาม
การเปลี่ยนแปลงของมิติเกิดขึ้นเมื่อหัวกัดที่สึกหรอไม่สามารถรักษาความแม่นยำตามค่าที่กำหนดได้อีกต่อไป ขณะที่หัวกัดสึกหรอไปเรื่อย ๆ ขนาดเส้นผ่านศูนย์กลางที่ใช้งานจริงและรูปทรงของคมตัดจะเปลี่ยนแปลงไปเล็กน้อย ส่งผลให้มิติของชิ้นงานที่ผลิตเสร็จสิ้นเบี่ยงเบนออกจากค่าที่กำหนด ชิ้นงานที่ตัดด้วยหัวกัดที่สึกหรออาจเริ่มต้นอยู่ในเกณฑ์ที่ยอมรับได้ แต่จะค่อย ๆ ออกนอกขอบเขตความคลาดเคลื่อนที่ยอมรับได้เมื่อเครื่องมือเสื่อมสภาพเพิ่มขึ้นเรื่อย ๆ ความไม่สม่ำเสมอของมิตินี้เป็นปัญหาอย่างยิ่งในงานที่ต้องการความแม่นยำสูงและมีขอบเขตความคลาดเคลื่อนแคบมาก จึงจำเป็นต้องเปลี่ยนหัวกัดก่อนที่อัตราการทิ้งของชิ้นงานจะเพิ่มสูงขึ้น
แรงตัดเพิ่มขึ้นและการเพิ่มขึ้นของอุณหภูมิ
หัวกัดที่สึกหรอต้องใช้แรงตัดมากขึ้นอย่างมีนัยสำคัญในการกำจัดวัสดุ ซึ่งการเปลี่ยนแปลงนี้สามารถตรวจจับได้อย่างง่ายดายผ่านระบบตรวจสอบภาระการทำงานของเครื่องจักร เมื่อ บาร์มิลลิ่ง คุณภาพลดลง ขอบตัดทื่นลง และรูปทรงเรขาคณิตของเครื่องมือมีประสิทธิภาพลดลง ส่งผลให้แกนหมุนต้องทำงานหนักขึ้นเพื่อให้ได้อัตราการตัดวัสดุเท่าเดิม การเพิ่มขึ้นอย่างฉับพลันของภาระที่ตกกระทบต่อแกนหมุน หรือเสียงที่บ่งชี้ว่ามอเตอร์กำลังทำงานหนักเกินไป แสดงว่าดอกกัดกำลังใกล้หมดอายุการใช้งานแล้ว เครื่อง CNC รุ่นใหม่ส่วนใหญ่มักมีระบบตรวจสอบภาระงาน ซึ่งสามารถแจ้งเตือนผู้ปฏิบัติงานเมื่อดอกกัดแสดงอาการสึกหรอมากเกินไป
การเพิ่มขึ้นของอุณหภูมิระหว่างการใช้งานเป็นสัญญาณที่ชัดเจนอีกประการหนึ่งของการสึกหรอของดอกกัด ดอกเครื่องมือที่สึกหรอจะสร้างแรงเสียดทานและความร้อนมากเกินไปที่บริเวณผิวสัมผัสระหว่างเครื่องมือกับชิ้นงาน ซึ่งมักสังเกตเห็นได้จากสีผิดปกติบนพื้นผิวที่ผ่านการกลึงมาใหม่ๆ ผู้ปฏิบัติงานที่คุ้นเคยกับช่วงอุณหภูมิการใช้งานปกติของดอกกัดแต่ละชนิดจะสังเกตได้ทันทีเมื่ออุณหภูมิขณะตัดสูงกว่าค่าปกติ ถ้าใช้งานต่อเนื่องภายใต้อุณหภูมิสูงเกินไป จะเร่งให้เกิดความเสียหายทั้งต่อเครื่องมือและชิ้นงาน ดังนั้นการเปลี่ยนดอกกัดอย่างทันเวลาจึงจำเป็นอย่างยิ่งต่อการรักษาสภาพสมบูรณ์ของอุปกรณ์และป้องกันความเสียหายจากความร้อน
ความเสียหายต่อวัสดุและรูปแบบการหักของดอกกัด
การกระเด็น การหัก และการลอก
เศษชิ้นเล็กๆ หรือเกล็ดที่หลุดออกจากขอบตัด แสดงว่าหัวกัดของท่านเริ่มเสื่อมสภาพเชิงกลแล้ว การแตกร้าวของหัวกัดเกิดขึ้นเมื่อแรงตัดสูงกว่าความต้านทานการแตกหักของวัสดุ หรือเมื่อเครื่องมือต้องเผชิญกับการตัดแบบไม่ต่อเนื่องโดยไม่มีเงื่อนไขที่เหมาะสม ต่างจากความสึกหรอแบบค่อยเป็นค่อยไปที่ผิวด้านข้าง การแตกร้าวของหัวกัดที่สึกหรอจะรุนแรงขึ้นอย่างรวดเร็ว และอาจทำให้เครื่องมือพังทลายอย่างสมบูรณ์ภายในไม่กี่รอบการใช้งานถัดไป การตรวจสอบเศษวัสดุที่เกิดจากการกลึงจะช่วยระบุได้ว่าหัวกัดกำลังแตกร้าวหรือไม่ ซึ่งเป็นสัญญาณว่าจำเป็นต้องเปลี่ยนหัวกัดทันที
รอยร้าวขนาดใหญ่หรือการลอกของวัสดุอย่างมีนัยสำคัญ บ่งชี้ว่าดอกกัดของท่านอาจได้รับแรงกระแทกหรือความร้อนเกินขีดจำกัดที่ออกแบบไว้ รอยร้าวที่มองเห็นได้บนคมตัดหมายความว่าเครื่องมือไม่ปลอดภัยต่อการใช้งานต่อไป เนื่องจากการใช้งานต่อไปอาจทำให้เกิดความล้มเหลวอย่างรุนแรงและฉับพลันของดอกกัดที่สึกกร่อน ซึ่งอาจส่งผลให้ชิ้นงานเสียหาย ทำให้หัวจับเครื่องจักรเสียหาย หรือก่อให้เกิดอันตรายต่อผู้ปฏิบัติงาน ดังนั้น หากพบว่ามีรอยร้าวที่มองเห็นได้หรือการสูญเสียมวลวัสดุในวงกว้างจากดอกกัด จำเป็นต้องถอดเครื่องมือออกทันทีและกำจัดทิ้ง
รอยหยักและบริเวณที่สึกหรอเฉพาะจุด
การเกิดร่องลึก (Notching) หมายถึง การเกิดร่องเฉพาะจุดตามขอบตัดของหัวกัดแบบมิลลิง โดยทั่วไปจะปรากฏที่แนวความลึกของการตัด ซึ่งเป็นตำแหน่งที่เครื่องมือเข้าและออกจากชิ้นงาน ความสึกหรอแบบเข้มข้นนี้เกิดขึ้นกับหัวกัดแบบมิลลิง เพราะบริเวณดังกล่าวรับแรงกดและอุณหภูมิขณะตัดสูงที่สุด การเกิดร่องลึกบนหัวกัดแบบมิลลิงบ่งชี้ว่าเครื่องมือสึกหรอมากแล้ว และอาจมีการเปลี่ยนแปลงมิติจนส่งผลต่อคุณภาพของการตัด ทั้งนี้ การเกิดร่องลึกมักเป็นสัญญาณนำมาก่อนความล้มเหลวที่รุนแรงยิ่งขึ้น
โซนการสึกหรอแบบเฉพาะที่เกิดขึ้นเมื่อส่วนหนึ่งของดอกกัดสึกหรอเร็วกว่าส่วนอื่นอย่างชัดเจน ซึ่งบ่งชี้ถึงสภาวะการตัดที่ไม่สม่ำเสมอ หรือปัญหาความคลาดเคลื่อนของการหมุนของเครื่องมือ (tool runout) ดอกกัดที่แสดงอาการสึกหรอแบบเฉพาะที่รุนแรงควรเปลี่ยนทันที เนื่องจากรูปร่างที่ไม่สม่ำเสมอดังกล่าวจะลดความแม่นยำในการตัด และก่อให้เกิดการสั่นสะเทือน การตรวจสอบลักษณะการสึกหรอของดอกกัดจึงให้ข้อมูลเชิงวินิจฉัยเกี่ยวกับสภาพเครื่องจักร การจัดแนวแกนหมุน (spindle alignment) และพารามิเตอร์การตัด ซึ่งอาจจำเป็นต้องปรับเพื่อยืดอายุการใช้งานของเครื่องมือในอนาคต
คำถามที่พบบ่อย
ควรตรวจสอบดอกกัดเพื่อหาอาการสึกหรอบ่อยแค่ไหน
ตรวจสอบดอกกัดแบบมิลลิงเป็นประจำตามความถี่ในการใช้งาน โดยทั่วไปควรตรวจสอบทุกสัปดาห์ในช่วงการผลิตปกติ และหลังจากเสร็จสิ้นงานขนาดใหญ่แต่ละครั้ง การดำเนินการที่มีความเร็วสูงหรือปริมาณงานสูงจำเป็นต้องตรวจสอบดอกกัดแบบมิลลิงบ่อยขึ้น อาจต้องทำทุกวัน หรือระหว่างการรันงานสำคัญแต่ละครั้ง การจัดทำตารางการตรวจสอบอย่างสม่ำเสมอสำหรับดอกกัดแบบมิลลิงจะช่วยให้ตรวจพบการสึกหรอได้ก่อนที่จะเกิดปัญหาด้านคุณภาพ และป้องกันการหยุดทำงานโดยไม่คาดคิด การบันทึกผลการตรวจสอบจะช่วยให้สามารถเชื่อมโยงระดับการสึกหรอของดอกกัดแบบมิลลิงกับงานเฉพาะและประเภทของวัสดุที่ใช้ได้
ดอกกัดแบบมิลลิงที่สึกหรอเพียงบางส่วนสามารถนำไปลับคมใหม่ได้หรือไม่ แทนที่จะเปลี่ยนใหม่ทั้งหมด
บูร์ที่ใช้กับเครื่องมิลลิงบางชนิดสามารถลับคมใหม่ได้ ถ้าความเสียหายจำกัดอยู่แค่การสึกหรอตามปกติบริเวณผิวด้านข้าง และเรขาคณิตของเครื่องมือยังเหมาะสมสำหรับการลับคม อย่างไรก็ตาม บูร์ที่มีรอยแอ่ง (cratering) รอยหยัก (notching) หรือรอยกระเทาะ (chipping) มักไม่สามารถลับคมใหม่ได้ผลดีนัก และควรเปลี่ยนชิ้นใหม่แทน การลับคมบูร์ที่ใช้กับเครื่องมิลลิงมักมีค่าใช้จ่ายสูงกว่าและใช้เวลานานกว่าการซื้อเครื่องมือชิ้นใหม่ โดยเฉพาะในการผลิตปริมาณมาก ซึ่งเวลาที่ใช้เปลี่ยนเครื่องมือมีความสำคัญมาก โปรดปรึกษาผู้จัดจำหน่ายเครื่องมือของท่านเพื่อประเมินว่าบูร์ที่ใช้กับเครื่องมิลลิงแต่ละชนิดยังเหมาะสำหรับการลับคมใหม่หรือไม่ ขึ้นอยู่กับสภาพจริงของเครื่องมือ
พารามิเตอร์การตัดแบบใดช่วยยืดอายุการใช้งานของบูร์ที่ใช้กับเครื่องมิลลิง
การปรับแต่งความเร็ว ป้อนวัสดุ และการใช้น้ำหล่อเย็นอย่างเหมาะสม ส่งผลโดยตรงต่ออายุการใช้งานของดอกกัด การใช้ความเร็วในการตัดที่เหมาะสมจะช่วยป้องกันไม่ให้เกิดความร้อนสูงเกินไป ซึ่งเป็นสาเหตุให้ดอกกัดสึกหรอเร็วขึ้น ขณะที่อัตราการป้อนวัสดุที่ถูกต้องจะช่วยลดแรงเครียดที่กระทำต่อเครื่องมือและลดโอกาสเกิดการกระเทาะของปลายดอกกัด การใช้น้ำหล่อเย็นอย่างเพียงพอในระหว่างการกลึงจะช่วยลดแรงเสียดทานและภาวะอุณหภูมิพุ่งสูงผิดปกติ ซึ่งอาจทำให้ดอกกัดเสียหายก่อนเวลาอันควร วัสดุแต่ละชนิดจำเป็นต้องใช้ค่าพารามิเตอร์ที่เฉพาะเจาะจง ดังนั้นการปฏิบัติตามคำแนะนำจากผู้ผลิตสำหรับดอกกัดที่ท่านใช้อยู่ จะช่วยให้ได้ประสิทธิภาพสูงสุดและยืดอายุการใช้งานของเครื่องมือให้นานขึ้น