
 EN
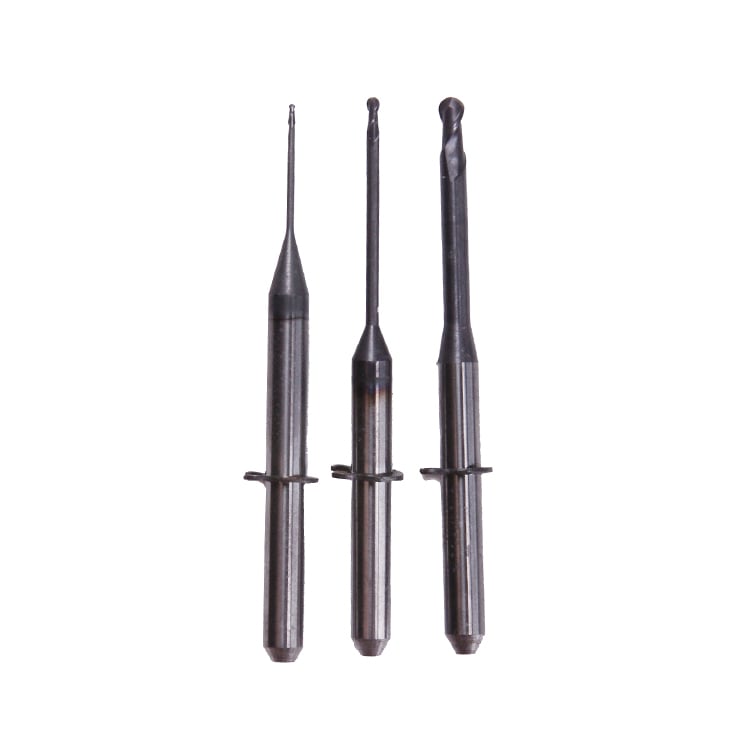
Фрезалардың милли бұрдар ауысуын уақытында тану — фрезерлеу операцияларыңызда дәлдікті және тиімділікті сақтау үшін маңызды. Тозған фрезалар тікелей кесу сапасына, беттің жылтырына және жалпы өнімділікке әсер етеді, сондықтан кез келген механикалық өңдеу операциясы үшін оларды уақытында анықтау өте маңызды. Фрезалардың қызмет ету мерзімінің аяқталғанын көрсететін көрінетін және функционалды белгілерді түсіну — қымбатқа түсетін қателерді болдырмауға, станоктың тоқтауын азайтуға және барлық жобаларыңыз бойынша тұрақты нәтижелерге қол жеткізуге көмектеседі.

Фрезерлеу бұрларының өнімділігі баяу төмендейді, бірақ бірнеше көрінетін көрсеткіштер қашан алмастыру қажет екенін көрсетеді. Бұл ескерту белгілерін ерте анықтауды үйрену арқылы операторлар қиын жағдайларда қолданыста болған кезде қателіктерге ұшырамай, алдын ала құралды алмастыруға мүмкіндік алады. Бұл нұсқаушыда фрезерлеу бұрларының ең көп тараған тозу белгілері қарастырылады және құралдардың қорын тиімді басқаруға арналған тәжірибелік кеңестер беріледі.
Фрезерлеу бұрларындағы көрінетін тозу үлгілері
Жанама тозу және қырдың шегінісі
Бүрлердің бүйірлік тозуы – фрезерлеу бүрлерінің тозғанын көрсететін ең көрінетін белгілердің бірі. Бүрдің бүйірлік беті – бұл кесу қырының артындағы аймақ, ол әрбір материал арқылы өткенде біртіндеп тозады. Фрезерлеу бүрлеріңізді лупамен қарап отырғанда, кесу қыры бойында жазық тозған аймақ пайда болғанын бақылаңыз. Фрезерлеу бүрлерінің артындағы артық тозу кесудің тиімді геометриясын төмендетеді және станоктың қосымша жұмыс істеуін талап етеді, бұл қосымша жылу шығарып, құралдың тез тозуына әкеледі.
Шеттің қайта оралуы — бұрыштың кесу жиегінің материалдың тозуына байланысты бірте-бірте қысқаруын сипаттайды. Фрезалық бұрыштардағы айтарлықтай шеттің қайта оралуы құралдың мыңдаған кесу циклдарын орындағанын көрсетеді. Егер фрезалық бұрыштарда айтарлықтай шеттің қайта оралуы байқалса, онда құралдың геометриясы бастапқы сипаттамаларға сәйкес келмейді және бұрыш соңғы жөндеу операциялары үшін қажетті дәлдікті қамтамасыз ете алмайды. Фрезалық бұрыштардағы шеттің қайта оралуын өлшеу құралдың ауыстыру мерзімдерін белгілеуге және құралдың жұмыс істеу көрсеткіштеріндегі бағытты бақылауға көмектеседі.
Кратерлену және құрылған жиек пайда болуы
Kraterlenu — bu frezalaytqysh burqlardyn tıstı bетińde kishkene qazylǵan oýlar ya da tómenge qaraǵan oýlar bolyp tabylady, adetta jumıshtyq materialdarǵa qaraǵanda jumıshtyq materialdarǵa qaraǵanda asyrı qızǵan kesu jyldamynda payda bolady. Paydalanylyp otirǵan frezalaytqysh burqlardyn kraterleri — ishki materialdyń qurallarǵa kimyalyq tırysyp qaluyı, sondan keyin ayrylyp ketuyı nәtiyjesinde pайда bolatyn bettegi tәktіlіkter. Qurallarǵa tırysyp qalan chipler — frezalaytqysh burqlardyn kesu betińde qurallarǵa tırysyp qalan chipler — effektivtі kesu geometriyasynyń úlkeytuіne sebep bolady. Kraterlenu menen qurallarǵa tırysyp qalan chipler ekiwı de frezalaytqysh burqlardyn dәlşilikterin tөmengetiredi jә islew kozında terbelisleri arttyrady.
Frezalaytqysh burqlardı kraterlenuge teksergen kезde, kesu tıstınyń tuŕısynan tıstı betińdi qarapy otırynyz. Frezalaytqysh burqlardagy kraterler — qurallar materialy menen ishki materialdyń kimyalyq uyqyslyǵyn kөrsetedi, bul kesu sharttaryny ózgertuw ya da sol materialǵa arnalǵan alternativ frezalaytqysh burqlardy paydalanyw kerekligin kөrsetedi. Frezalaytqysh burqlardagy qurallarǵa tırysyp qalan chipler de bettin jaman sapatyna jә ölshemderdiń túraqtılıǵynyń bozyluyına sebep bolady.
Фрезерлеу бұрларының тозуының өнімділік пен жұмыс көрсеткіштері
Беттің жақсартылуының нашарлауы және өлшемдік ауытқу
Беттің жақсартылуының нашарлауы — фрезерлеу бұрларының тозуының ең алғашқы жұмыс белгілерінің бірі. Тозған фрезерлеу бұрларымен дайындалған бөлшектер жаңа құралдардан алынған дәлме-дәл жақсартылуға қарағанда грубір, біркелкі емес бетке ие болады. Фрезерлеу бұрлары тозған сайын олардың кесу геометриясы өткірлігін жоғалтады, сондықтан материал таза бөлінбей, деформацияға ұшырайды; нәтижесінде аяқталған бетте көрінетін вибрация іздері мен толқындылық пайда болады. Өндірістік циклдар бойынша беттің жақсартылуының сапасын бақылау — сапа мәселелері күшейгенге дейін фрезерлеу бұрларын алмастыру кезін анықтауға көмектеседі.
Өлшемдік ауытқу — тозған фрезалардың нақты дәлдік шектерін сақтай алмаған кезде пайда болады. Фрезалар тозған сайын олардың жұмыс істейтін диаметрі мен кесу геометриясы сәл өзгереді, нәтижесінде дайын бұйымдардың өлшемдері талаптардан тыс ауытқиды. Тозған фрезалармен кесілген бөлшектер бастапқыда қабылданған болуы мүмкін, бірақ құрал одан әрі тозған сайын толеранстардан біртіндеп шығып кетеді. Бұл өлшемдік тұрақсыздық ерекше дәлдік талап ететін қолданбаларда ерекше проблема тудырады, сондықтан қалдықтардың пайда болуын азайту үшін фрезаларды уақытылы ауыстыру өте маңызды.
Кесу күшінің артуы және температураның көтерілуі
Тозған фрезалар материалды кесу үшін әлдеқайда көп кесу күшін талап етеді, бұл өзгеріс машина жүктемесін бақылау арқылы оңай анықталады. Сондай-ақ милли бұрдар сапасы төмендейді, кесу жетегі түзіледі және құралдың геометриясы тиімсіз болады, бұл шпиндельдің бірдей материалды алу жылдамдығын қамтамасыз ету үшін қосымша жұмыс істеуін талап етеді. Шпиндельдің жүктемесінің қатты өсуі немесе естілетін қозғалтқыштың керілуі фрезерлеу бурларының қызмет ету мерзімінің аяғына жақындағанын көрсетеді. Қазіргі заманғы CNC машиналарында жиі фрезерлеу бурларының артық тозуын бақылайтын жүктемені бақылау жүйелері бар.
Жұмыс істеу кезінде температураның көтерілуі – фрезерлеу бұрларының тозғанын көрсететін тағы бір айқын белгі. Тозған құралдар фрезерлеу бұры мен өңделетін беттің арасында артық үйкеліс пен жылу пайда етеді, ол жиі соңғы өңделген беттерде боялу өзгерісі ретінде көрінеді. Фрезерлеу бұрларының қалыпты жұмыс істеу температурасын білетін операторлар кесу температурасы әдеттегі шектен асып кеткенін тез байқайды. Қыздырылған фрезерлеу бұрларымен ұзақ уақыт жұмыс істеу құрал мен өңделетін бетке зиян келтіруді жеделдетеді, сондықтан құралды уақтылы алмастыру – жабдықтың бүтіндігін сақтау мен жылулық зақымдан сақтану үшін маңызды.
Фрезерлеу бұрларындағы материалдың зақымдануы мен сынғыштық үлгілері
Шашырау, сынғыштық және қабыршақтану
Kesу шыбықтарының кесу жиегінен кішкентай үйірлер немесе жапырақшалар бөлініп шығуы олардың механикалық тұрақтылығының бұзылуы басталғанын көрсетеді. Кесу шыбықтарындағы үйірлену кесу күштері материалдың сынуға төзімділігінен асып кеткенде немесе құрал тоқтатылған кесулерге дұрыс жағдайларсыз тап болғанда пайда болады. Бавыр үйірленуінің бавырдың бавыр жағындағы тозуынан айырмашылығы — бавырдың үйірленуі тез үдеу алады және бірнеше өтуден кейін толық құралдың бұзылуына әкелуі мүмкін. Өңдеу операцияларынан шыққан қалдықтарды зерттеу кесу шыбықтарының үйірленуін анықтауға көмектеседі, бұл оларды терең қайта орнату қажет екенін көрсетеді.
Ұзын сынықтар немесе айтарлықтай кептелулер сіздің фрезаларыңыздың әдетте олардың конструкциялық шектерінен асып кеткен соққы немесе жылулық кернеуге ұшырағанын көрсетеді. Кесу жиегіндегі көрінетін сынық құралды одан әрі пайдалануға болмайтынын білдіреді, себебі оның әрі қарай жұмыс істеуі тозған фрезалардың қатты қирануына әкелуі мүмкін. Бұл өңделетін бұйымға, станоктың басына немесе операторлар үшін қауіп-қатерге зиян келтіруі мүмкін. Фрезаларда кез келген көрінетін сынықтар немесе ірі масштабтағы материалдың жоғалуы құралды дер кезінде алып тастап, жоюды талап етеді.
Ойықтар мен жергілікті тозу аймақтары
Тісті аспаптардағы ойықтар — бұл әдетте аспаптың жұмыс бетіне ену және шығу сызығында, яғни тереңдік бойынша кесу сызығында пайда болатын локалды ойықтар. Бұл ойықтар тісті аспаптарда өте жоғары кесу қысымы мен температураның әсер ететін аймақта пайда болады. Тісті аспаптарда ойықтардың пайда болуы аспаптың қатты тозғанын және өлшемдік өзгерістердің пайда болғанын, сондықтан да кесудің сапасының төмендеуін көрсетеді. Тісті аспаптарда ойықтардың пайда болуы жиірек аспаптың одан әрі апатқа ұшырауына алдын-ала белгі болып табылады.
Сіздің фрезаларыңызда белгілі бір аймақтар басқа аймақтарға қарағанда әлдеқайда тез тозса, локальді тозу аймақтары пайда болады; бұл теңсіз кесу жағдайларын немесе құралдың айналу осінен ауытқуының (рун-аут) проблемаларын көрсетеді. Айтарлықтай локальді тозу көрсететін фрезаларды алмастыру керек, себебі теңсіз геометрия кесудің дәлдігін нашарлатады және тербеліс туғызады. Фрезалардағы тозу үлгісін зерттеу сізге машина күйі, шпиндельдің реттелуі және келешекте құралдың қызмет ету мерзімін ұзарту үшін реттеу керек болуы мүмкін кесу параметрлері туралы диагностикалық ақпарат береді.
Жиі қойылатын сұрақтар
Мен фрезаларымды тозуға қанша жиі тексеруім керек?
Сіздің фрезерлеу бұрларыңызды пайдалану интенсивтілігіне қарай реде көзбен қараңыз, әдетте қалыпты өндіріс кезінде аптасына бір рет және ірі жұмыстарды аяқтағаннан кейін. Жоғары жылдамдықты немесе көп көлемді операциялар кезінде фрезерлеу бұрларын күнделікті немесе маңызды циклдар арасында жиірек тексеру қажет. Фрезерлеу бұрларыңызды реде тексеруге бағытталған тәртіп орнату сапа мәселелері пайда болғанға дейін тозуды уақытылы анықтауға және күтпеген тоқтатуларды болдырмауға көмектеседі. Тексеру нәтижелерін құжаттау фрезерлеу бұрларының тозуын белгілі бір жұмыстар мен материал түрлерімен байланыстыруға көмектеседі.
Бөлшектеп тозған фрезерлеу бұрларын алмастырудың орнына қайта өңдеуге бола ма?
Кейбір фрезалардың қырларын қайта өткірлеуге болады, егер зақымдану әдеттегі бүйірлік тозуға шектелсе және құралдың геометриясы өткірлеу операциялары үшін әлі де жарамды болса. Алайда, кратерлену, ойықтану немесе жыртылу бар фрезаларды әдетте сәтті қайта өткірлеуге болмайды, сондықтан оларды ауыстыру керек. Фрезалардың қырларын қайта өткірлеу жиі жаңа құралдарды сатып алуға қарағанда қымбатқа түседі және уақытты қажет етеді, әсіресе құралды ауыстыру уақыты маңызды болатын жоғары көлемді өндірістерде. Нақты фрезалардың қайта өткірлеуге жарамдылығын олардың жағдайына қарап анықтау үшін құралдардың тәжірибелі тәжірибе берушісімен кеңесіңіз.
Фрезалардың қырларының қызмет ету мерзімін ұзартуға көмектесетін қиып алу параметрлері қандай?
Жылдамдықты, берілісті және салқындатқышты қолдануды оптималдау тікелей фрезерлеу бұрғыларының қызмет ету мерзіміне әсер етеді. Тиісті кесу жылдамдығын қолдану фрезерлеу бұрғыларындағы тозуды жеделдететін артық ыстықтың пайда болуын болдырмағаны дұрыс, ал дұрыс беріліс жылдамдығы құралға түсетін кернеуді және шашырауды азайтады. Өңдеу кезінде жеткілікті салқындатқыш қолдану фрезерлеу бұрғыларын алдын ала зақымдайтын үйкеліс пен температураның секірісін азайтады. Әрбір материал үшін нақты параметрлердің ұсыныстары қажет, сондықтан сіздің нақты фрезерлеу бұрғыларыңыз үшін тағамдаушының нұсқауларын қатаң сақтау құралдың ең жақсы жұмыс істеуі мен қызмет ету мерзімін ұзартуға кепілдік береді.