
 EN
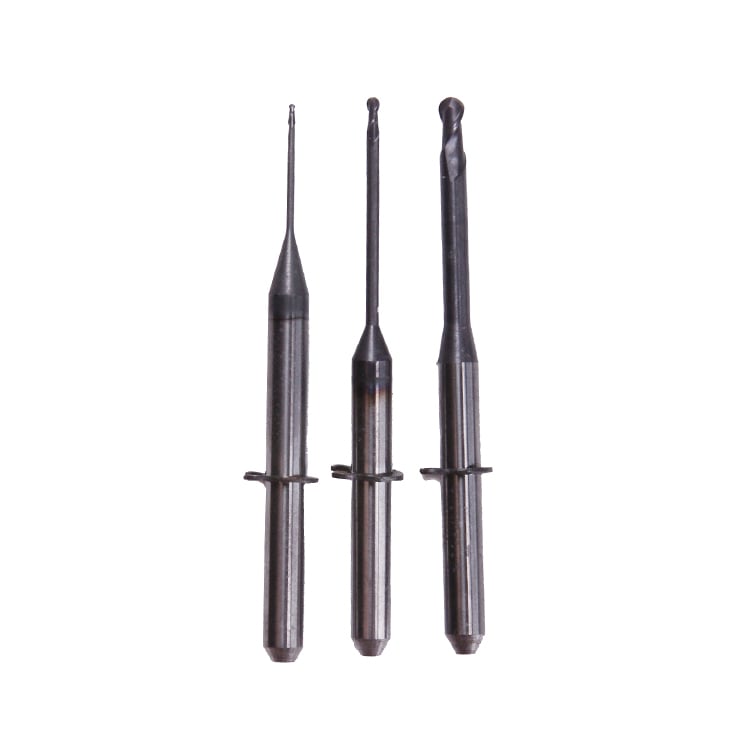
Nhận biết thời điểm cần thay thế bit phay là điều thiết yếu nhằm duy trì độ chính xác và hiệu suất trong các quy trình phay của bạn. Mũi phay bị mòn ảnh hưởng trực tiếp đến chất lượng đường cắt, độ nhẵn bề mặt và năng suất tổng thể, do đó việc phát hiện sớm là rất quan trọng đối với mọi hoạt động gia công. Hiểu rõ các dấu hiệu thị giác và chức năng cho thấy mũi phay của bạn đã đạt đến cuối vòng đời sử dụng sẽ giúp ngăn ngừa các sai sót tốn kém, giảm thời gian ngừng máy và đảm bảo kết quả ổn định trên toàn bộ các dự án của bạn.

Sự suy giảm hiệu suất của các đầu phay xảy ra dần dần, nhưng một số dấu hiệu quan sát được cho biết khi nào cần thay thế. Bằng cách học cách nhận diện sớm những dấu hiệu cảnh báo này, người vận hành có thể chủ động lên lịch thay dụng cụ thay vì đối mặt với sự cố dụng cụ bất ngờ trong các thao tác quan trọng. Hướng dẫn này sẽ dẫn bạn qua những dấu hiệu phổ biến nhất cho thấy đầu phay đã mòn và cung cấp những hiểu biết thực tiễn để quản lý hiệu quả kho dụng cụ của bạn.
Các mô hình mài mòn trực quan trên đầu phay
Mài mòn mặt bên và thụt lùi cạnh
Mài mòn mặt bên là một trong những dấu hiệu rõ ràng nhất cho thấy mũi phay đã bị mòn. Bề mặt bên của mũi phay — tức phần nằm phía sau lưỡi cắt — dần bị mài mòn sau mỗi lần đi qua vật liệu. Khi kiểm tra mũi phay dưới kính phóng đại, hãy quan sát xem có vùng mòn phẳng hình thành dọc theo lưỡi cắt hay không. Mài mòn mặt bên quá mức trên mũi phay làm giảm hiệu quả hình học cắt và buộc máy phải hoạt động mạnh hơn, sinh ra nhiệt dư thừa làm gia tốc quá trình suy giảm dụng cụ.
Sự co rút mép cắt mô tả hiện tượng thu ngắn dần các mép cắt của đầu phay khi vật liệu bị mài mòn. Sự co rút đáng kể ở mép cắt của các đầu phay cho thấy dụng cụ đã thực hiện hàng ngàn chu kỳ cắt. Khi các đầu phay xuất hiện rõ dấu hiệu co rút mép cắt, hình dạng hình học của dụng cụ không còn phù hợp với thông số kỹ thuật ban đầu, và đầu phay không thể đạt được độ chính xác cần thiết cho các công đoạn gia công hoàn thiện cuối cùng. Việc đo lường mức độ co rút mép cắt trên các đầu phay giúp xác định khoảng thời gian thay thế và theo dõi xu hướng hiệu suất của dụng cụ.
Hiện tượng tạo hố và hình thành lớp kim loại bám dính
Hiện tượng lõm bề mặt xuất hiện dưới dạng những hố nhỏ hoặc vùng lõm trên mặt trước của mũi phay, thường xảy ra khi gia công vật liệu mềm hơn hoặc ở tốc độ cắt quá cao. Những hố lõm này trên mũi phay đã mòn hình thành khi vật liệu phôi liên kết hóa học với dụng cụ rồi bong ra, gây ra các khuyết tật bề mặt. Hiện tượng mép tích tụ xảy ra khi vụn phoi bám dính vào mặt cắt của mũi phay, làm thay đổi hình học cắt hiệu dụng theo hướng tăng kích thước. Cả hiện tượng lõm bề mặt lẫn mép tích tụ đều làm giảm độ chính xác của mũi phay và làm tăng rung động trong quá trình vận hành.
Khi kiểm tra mũi phay để phát hiện hiện tượng lõm bề mặt, hãy quan sát trực tiếp mặt trước ngay phía trước lưỡi cắt. Sự xuất hiện của các hố lõm trên mũi phay cho thấy có ái lực hóa học giữa vật liệu dụng cụ và vật liệu phôi, điều này gợi ý rằng cần điều chỉnh lại chế độ cắt hoặc chọn loại mũi phay khác phù hợp hơn với vật liệu cụ thể đó. Mép tích tụ trên mũi phay cũng góp phần làm giảm chất lượng bề mặt gia công và gây sai lệch về kích thước.
Các chỉ số hiệu suất và vận hành về độ mài mòn của mũi phay
Suy giảm độ hoàn thiện bề mặt và sai lệch kích thước
Độ hoàn thiện bề mặt suy giảm là một trong những dấu hiệu vận hành sớm nhất cho thấy mũi phay của bạn đang bị mài mòn. Các chi tiết được gia công bằng mũi phay đã mòn sẽ có bề mặt thô ráp và không đều hơn so với độ hoàn thiện chính xác đạt được khi sử dụng dụng cụ mới. Khi mũi phay mòn, hình học cắt trở nên ít sắc bén hơn, khiến vật liệu bị biến dạng thay vì tách rời sạch sẽ, dẫn đến các vệt rung và độ gợn sóng dễ quan sát trên bề mặt thành phẩm. Việc theo dõi chất lượng độ hoàn thiện bề mặt trong suốt các ca sản xuất giúp xác định thời điểm cần thay thế mũi phay trước khi các vấn đề về chất lượng trở nên nghiêm trọng.
Sự sai lệch kích thước xảy ra khi các mũi phay bị mòn không còn duy trì được dung sai chặt chẽ. Khi các mũi phay của bạn mòn dần, đường kính hiệu dụng và hình dạng lưỡi cắt của chúng thay đổi nhẹ, dẫn đến kích thước chi tiết hoàn thành lệch khỏi thông số kỹ thuật. Các chi tiết gia công bằng mũi phay đã mòn có thể ban đầu đạt yêu cầu nhưng sẽ từ từ vượt quá dung sai khi mũi phay tiếp tục suy giảm. Sự không nhất quán về kích thước này đặc biệt gây vấn đề trong các ứng dụng độ chính xác cao đòi hỏi dung sai chặt chẽ, do đó việc thay thế mũi phay là điều thiết yếu trước khi tỷ lệ phế phẩm tăng lên.
Lực cắt tăng và nhiệt độ tăng
Các mũi phay bị mòn đòi hỏi lực cắt lớn hơn đáng kể để loại bỏ vật liệu, sự thay đổi này dễ dàng phát hiện thông qua việc giám sát tải máy. bit phay suy giảm, các cạnh cắt trở nên cùn và hình học dụng cụ kém hiệu quả hơn, buộc trục chính phải hoạt động mạnh hơn để đạt được cùng tốc độ loại bỏ vật liệu. Sự gia tăng đột ngột về tải trên trục chính hoặc tiếng kêu căng thẳng từ động cơ cho thấy mũi phay của bạn đang tiến gần đến cuối vòng đời sử dụng. Các máy CNC hiện đại thường được tích hợp hệ thống giám sát tải có thể cảnh báo người vận hành khi mũi phay biểu hiện dấu hiệu mài mòn quá mức.
Sự gia tăng nhiệt độ trong quá trình vận hành cung cấp một chỉ báo rõ ràng khác về tình trạng mòn của các đầu phay. Các dụng cụ bị mòn tạo ra ma sát và nhiệt lượng quá mức tại vùng tiếp xúc giữa dụng cụ và phôi, thường biểu hiện dưới dạng đổi màu trên các bề mặt vừa được gia công. Những người vận hành quen thuộc với dải nhiệt độ vận hành bình thường của đầu phay sẽ nhanh chóng nhận ra khi nhiệt độ cắt vượt quá giới hạn thông thường. Việc tiếp tục vận hành trong thời gian dài với đầu phay bị quá nhiệt sẽ làm tăng tốc độ hư hại cả đối với dụng cụ lẫn phôi, do đó việc thay thế kịp thời là điều thiết yếu nhằm duy trì độ nguyên vẹn của thiết bị và ngăn ngừa tổn thương do nhiệt.
Hư hỏng vật liệu và các kiểu gãy vỡ ở đầu phay
Bong mẻ, nứt vỡ và bong tróc
Những mảnh vụn nhỏ hoặc những mảnh vỡ tách ra từ các cạnh cắt cho thấy dụng cụ phay của bạn đã bắt đầu hỏng về mặt cơ học. Hiện tượng bong mẻ trên dụng cụ phay xảy ra khi lực cắt vượt quá độ bền chống nứt của vật liệu hoặc khi dụng cụ gặp phải các vị trí cắt gián đoạn mà không có điều kiện phù hợp. Khác với hiện tượng mài mòn dần ở mặt bên, hiện tượng bong mẻ trên dụng cụ phay đã bị mòn sẽ gia tăng rất nhanh, có thể dẫn đến hỏng hoàn toàn dụng cụ chỉ sau vài lần chạy thêm. Việc kiểm tra phoi cắt từ các thao tác gia công giúp xác định xem dụng cụ phay có đang bị bong mẻ hay không, từ đó cảnh báo cần thay thế ngay lập tức.
Các vết nứt lớn hơn hoặc hiện tượng bong tróc đáng kể cho thấy mũi phay của bạn có thể đã chịu tác động cơ học hoặc ứng suất nhiệt vượt quá giới hạn thiết kế. Một vết nứt nhìn thấy được trên lưỡi cắt nghĩa là dụng cụ không còn an toàn để sử dụng tiếp; việc tiếp tục vận hành có nguy cơ gây hỏng hóc đột ngột và nghiêm trọng đối với các mũi phay đã mòn. Điều này có thể làm hư hỏng phôi, gây hại cho trục chính máy hoặc tạo ra các mối nguy hiểm về an toàn cho người vận hành. Bất kỳ vết nứt nào nhìn thấy được hoặc sự mất mát vật liệu quy mô lớn từ mũi phay đều yêu cầu loại bỏ và tiêu hủy dụng cụ ngay lập tức.
Các vết khía và vùng mài mòn cục bộ
Rãnh khía mô tả hiện tượng hình thành rãnh cục bộ dọc theo cạnh cắt của các đầu phay, thường xuất hiện tại đường giới hạn chiều sâu cắt—nơi dụng cụ tiếp xúc và rời khỏi phôi. Hiện tượng mài mòn tập trung này trên đầu phay phát sinh do vùng cụ thể đó chịu áp lực cắt và nhiệt độ cao nhất. Việc xuất hiện rãnh khía trên đầu phay cho thấy dụng cụ đã bị mài mòn đáng kể và các thay đổi về kích thước có khả năng ảnh hưởng đến chất lượng bề mặt gia công. Sự xuất hiện của rãnh khía trên đầu phay thường là dấu hiệu báo trước các dạng hỏng nghiêm trọng hơn.
Các vùng mài mòn cục bộ hình thành khi một số phần của mũi phay bị mài mòn nhanh hơn nhiều so với các vùng khác, cho thấy điều kiện cắt không đồng đều hoặc vấn đề rung động công cụ. Cần thay thế ngay các mũi phay có hiện tượng mài mòn cục bộ nghiêm trọng vì hình học không đồng đều làm giảm độ chính xác khi cắt và gây rung động. Việc kiểm tra mô hình mài mòn trên mũi phay cung cấp thông tin chẩn đoán về tình trạng máy, độ thẳng hàng của trục chính và các thông số cắt — những yếu tố có thể cần điều chỉnh nhằm kéo dài tuổi thọ công cụ trong tương lai.
Câu hỏi thường gặp
Tôi nên kiểm tra độ mài mòn của mũi phay bao nhiêu lần?
Kiểm tra thường xuyên các đầu phay của bạn dựa trên mức độ sử dụng, thông thường là kiểm tra hàng tuần trong quá trình sản xuất bình thường và sau khi hoàn tất các công việc lớn. Các hoạt động vận hành tốc độ cao hoặc khối lượng lớn đòi hỏi tần suất kiểm tra đầu phay thường xuyên hơn, có thể hàng ngày hoặc giữa các ca chạy quan trọng. Thiết lập lịch kiểm tra định kỳ cho các đầu phay giúp phát hiện mài mòn trước khi phát sinh vấn đề về chất lượng và ngăn ngừa thời gian ngừng hoạt động bất ngờ. Việc ghi chép kết quả kiểm tra giúp xác lập mối liên hệ giữa mức độ mài mòn của đầu phay với từng công việc cụ thể và loại vật liệu.
Có thể mài lại các đầu phay bị mài mòn một phần thay vì thay thế chúng không?
Một số mũi phay có thể được mài lại nếu hư hỏng chỉ giới hạn ở mức mài mòn bình thường trên mặt bên và hình dạng công cụ vẫn phù hợp cho các thao tác mài. Tuy nhiên, những mũi phay bị ăn mòn thành hố (cratering), bị khuyết cạnh (notching) hoặc bị vỡ mẻ (chipping) thường không thể mài lại thành công và cần được thay thế. Việc mài lại mũi phay thường tốn kém và mất nhiều thời gian hơn so với việc mua công cụ mới, đặc biệt trong các quy trình sản xuất khối lượng lớn, nơi thời gian thay công cụ là yếu tố quan trọng. Hãy tham khảo nhà cung cấp công cụ của bạn để xác định xem các mũi phay cụ thể có đủ điều kiện để mài lại hay không, dựa trên tình trạng thực tế của chúng.
Những thông số cắt nào giúp kéo dài tuổi thọ của mũi phay?
Tối ưu hóa tốc độ, lượng chạy dao và lưu lượng chất làm mát ảnh hưởng trực tiếp đến tuổi thọ của các đầu phay. Sử dụng tốc độ cắt phù hợp giúp ngăn ngừa sinh nhiệt quá mức – nguyên nhân đẩy nhanh quá trình mài mòn đầu phay; trong khi đó, lượng chạy dao thích hợp giảm ứng suất tác động lên dụng cụ và hạn chế hiện tượng vỡ mẻ. Việc cấp đủ chất làm mát trong quá trình gia công giúp giảm ma sát và các đợt tăng nhiệt đột ngột gây hư hại đầu phay trước tuổi. Mỗi loại vật liệu đều yêu cầu các thông số cụ thể; do đó, tuân thủ hướng dẫn của nhà cung cấp dành riêng cho đầu phay bạn đang sử dụng sẽ đảm bảo hiệu suất tối ưu và kéo dài tuổi thọ dụng cụ.