
 EN
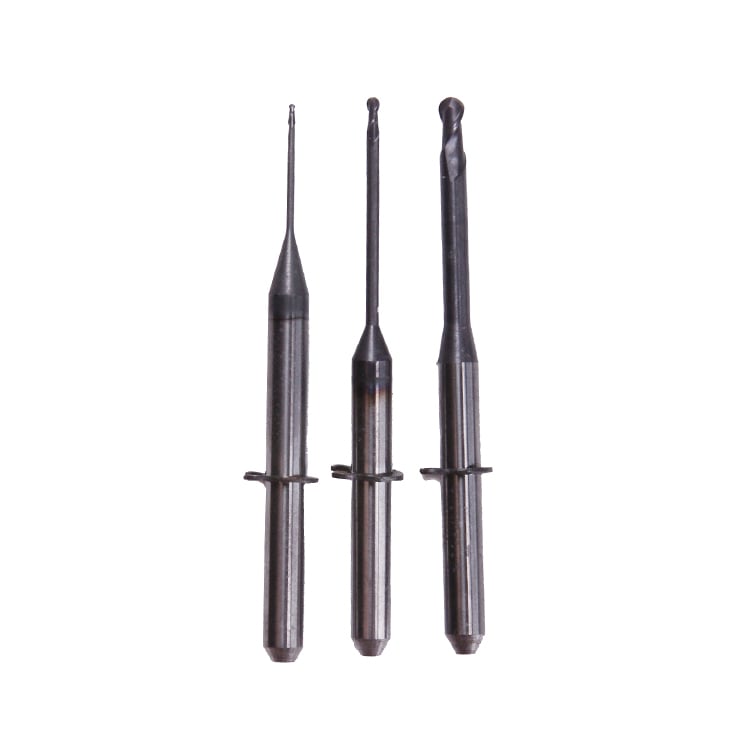
تشخیص زمانی که برسهای میلکننده نیاز به تعویض دارند، برای حفظ دقت و کارایی در عملیات فرزکاری شما ضروری است. بورهای فرزکاری ساییدهشده بهطور مستقیم بر کیفیت برش، پرداخت سطحی و بهرهوری کلی تأثیر میگذارند؛ بنابراین تشخیص زودهنگام آنها برای هر عملیات ماشینکاری حیاتی است. درک علائم بصری و عملکردی که نشاندهندهی پایان عمر مفید بورهای فرزکاری شما هستند، به جلوگیری از خطاها با هزینهی بالا، کاهش زمان ایستکاری دستگاه و تضمین نتایج یکنواخت در تمام پروژههای شما کمک میکند.

کاهش عملکرد بورهای فرز کاری بهتدریج رخ میدهد، اما چند نشانهٔ قابل مشاهده وجود دارد که زمان نیاز به تعویض را نشان میدهند. با یادگیری شناسایی این نشانههای هشداردهنده در مراحل اولیه، اپراتورها میتوانند تعویض ابزار را پیشبینیشده برنامهریزی کنند، نه اینکه در حین عملیاتهای حیاتی با شکست ناگهانی ابزار مواجه شوند. این راهنما شما را از طریق رایجترین نشانههای سایش بورهای فرز کاری هدایت میکند و بینشهای کاربردی برای مدیریت مؤثر موجودی ابزارهای شما ارائه میدهد.
الگوهای سایشی قابل مشاهده روی بورهای فرز کاری
سایش سطح جانبی و عقبنشینی لبه
سایش در سطح جانبی یکی از آشکارترین نشانههای فرسودگی بورهای فرزکاری است. سطح جانبی بور، یعنی ناحیهای که پشت لبه برشی قرار دارد، با هر بار عبور از ماده بهتدریج ساییده میشود. هنگام بررسی بورهای فرزکاری با ذرهبین یا زیر بزرگنمایی، به دنبال ایجاد ناحیه تخت و ساییدهشده در امتداد لبه برشی باشید. سایش بیش از حد در سطح جانبی بورهای فرزکاری، هندسه مؤثر برش را کاهش داده و موجب میشود دستگاه با تلاش بیشتری کار کند؛ این امر گرمای اضافی تولید کرده و فرآیند فرسایش ابزار را تسریع میکند.
کاهش لبهها به کوتاهشدن تدریجی لبههای برشی فرز اشاره دارد که در اثر فرسایش مواد رخ میدهد. کاهش قابلتوجه لبهها در فرزهای ماشینکاری نشاندهندهی انجام هزاران چرخهی برش توسط ابزار است. وقتی فرزهای ماشینکاری دارای کاهش مشهود لبهها باشند، هندسهی ابزار دیگر با مشخصات اصلی مطابقت ندارد و فرز قادر به دستیابی به دقت مورد نیاز برای عملیات پرداخت نهایی نخواهد بود. اندازهگیری کاهش لبهها روی فرزهای ماشینکاری شما به تعیین بازههای جایگزینی و پایش روندهای عملکرد ابزار کمک میکند.
تشکیل حفرهها و لبهی تجمعی
حفرهزدایی بهصورت حفرههای کوچک یا فرورفتگیهایی روی سطح پیشروی نوک برشی متههای فرز ظاهر میشود و معمولاً در مواد نرمتر یا با سرعتهای برشی بیش از حد رخ میدهد. این حفرهها در متههای فرز فرسوده زمانی ایجاد میشوند که ماده قطعهکار بهصورت شیمیایی به ابزار متصل شده و سپس از آن جدا میشود و ناهمواریهای سطحی ایجاد میکند. تشکیل لبه تراکمیافته زمانی رخ میدهد که برادهها به سطح برشی متههای فرز چسبیده و هندسه مؤثر برش را بزرگتر کنند. هم حفرهزدایی و هم لبههای تراکمیافته دقت متههای فرز شما را کاهش داده و ارتعاش را در حین کار افزایش میدهند.
هنگام بازرسی متههای فرز برای حفرهزدایی، سطح پیشروی لبه برشی را مستقیماً بررسی کنید. وجود حفرهزدایی در متههای فرز شما نشاندهنده تمایل شیمیایی بین جنس ابزار و قطعهکار است و نیازمند تغییر شرایط برش یا استفاده از متههای فرز جایگزینی است که برای آن ماده خاص طراحی شدهاند. لبههای تراکمیافته در متههای فرز نیز منجر به پایینآمدن کیفیت سطح و ناسازگانی ابعادی میشوند.
شاخصهای عملکردی و بهرهبرداری سایش بورهای فرزکاری
بدتر شدن پرداخت سطح و انحراف ابعادی
کاهش کیفیت پرداخت سطح یکی از اولین نشانههای بهرهبرداری است که نشان میدهد بورهای فرزکاری شما در حال ساییدگی هستند. قطعات تولیدشده با بورهای فرزکاری ساییدهشده سطحی خشنتر و نامنظمتر دارند، در مقایسه با پرداخت دقیق حاصل از ابزارهای تازه. هنگامی که بورهای فرزکاری ساییده میشوند، هندسه برشی آنها تیزی خود را از دست میدهد و باعث میشود ماده دچار تغییر شکل شود نه اینکه بهصورت تمیز جدا گردد؛ در نتیجه علامتهای لرزشی و ناهمواریهای مشهودی روی سطح پایانی ایجاد میشود. نظارت بر کیفیت پرداخت سطح در طول نوبتهای تولید، به شناسایی زمان مناسب تعویض بورهای فرزکاری کمک میکند تا پیش از تشدید مشکلات کیفی، اقدام لازم انجام شود.
انحراف ابعادی زمانی رخ میدهد که بورهای فرزکاری ساییدهشده دیگر نمیتوانند تلرانسهای دقیق را حفظ کنند. هنگامی که بورهای فرزکاری شما بهتدریج ساییده میشوند، قطر مؤثر و هندسه برش آنها کمی تغییر میکند و این امر باعث میشود ابعاد قطعات تولیدشده از حد مشخصشده خارج شوند. قطعاتی که با بورهای ساییدهشده فرزکاری میشوند ممکن است در ابتدا قابل قبول باشند، اما بهتدریج و با پیشرفت بیشتر سایش ابزار، از تلرانس خارج میشوند. این ناسازگانی ابعادی بهویژه در کاربردهای دقیق که نیازمند تلرانسهای بسیار تنگ هستند، مشکلساز میشود؛ بنابراین تعویض بورهای فرزکاری پیش از افزایش نرخ ضایعات امری حیاتی است.
افزایش نیروی برش و افزایش دما
بورهای ساییدهشده فرزکاری برای جداکردن مواد به نیروی برشی بسیار بیشتری نیاز دارند؛ این تغییر را میتوان بهراحتی از طریق نظارت بر بار ماشین تشخیص داد. هنگامی که برسهای میلکننده کیفیت ابزار کاهش مییابد، لبههای برش تیزی خود را از دست میدهند و هندسه ابزار کارایی کمتری پیدا میکند؛ در نتیجه موتور اصلی مجبور میشود برای دستیابی به نرخ مشابه برداشتن مواد، تلاش بیشتری انجام دهد. افزایش ناگهانی بار روی موتور اصلی یا صدای آشکار تنش موتور نشاندهنده نزدیک شدن بورهای فرزکاری به اتمام عمر کاریشان است. ماشینهای سیانسی مدرن اغلب دارای سیستمهای نظارت بر بار هستند که میتوانند در صورت نشان دادن سایش بیش از حد توسط بورهای فرزکاری، اپراتورها را هشدار دهند.
افزایش دما در حین کار، نشانهای واضح دیگر از ساییدگی بورهای فرزکاری است. ابزارهای ساییدهشده اصطکاک و گرمای بیش از حد را در محل تماس ابزار با قطعهکار ایجاد میکنند که اغلب بهصورت تغییر رنگ روی سطوح اخیراً ماشینکاریشده دیده میشود. اپراتورهایی که با دمای عادی کار بورهای فرزکاری خود آشنا هستند، بهسرعت متوجه میشوند که دمای برش از محدودههای معمول فراتر رفته است. ادامهٔ کار با بورهای فرزکاری داغشده، آسیب به هم ابزار و هم قطعهکار را تسریع میکند؛ بنابراین تعویض بهموقع آنها برای حفظ سلامت تجهیزات و جلوگیری از آسیب حرارتی ضروری است.
الگوهای آسیب و شکست مواد در بورهای فرزکاری
تکهشدن، ترکخوردن و لایهلایهشدن
ریزش تکههای کوچک یا برادههای ریز از لبههای برشی نشاندهندهی آغاز شکست مکانیکی بورهای فرزکاری شماست. این پدیده در بورهای فرزکاری زمانی رخ میدهد که نیروهای برشی از مقاومت شکست مواد بیشتر شوند یا ابزار در شرایط نامناسب با برشهای قطعشده مواجه شود. برخلاف سایش تدریجی سطح جانبی، این پدیده در بورهای فرزکاری فرسوده بهسرعت تشدید میشود و ممکن است منجر به شکست کامل ابزار در چند مرحلهی بعدی شود. بررسی برادههای حاصل از عملیات ماشینکاری به شناسایی این پدیده در بورهای فرزکاری کمک میکند و نشاندهندهی نیاز فوری به تعویض آنهاست.
شکستگیهای بزرگتر یا ترکیدن قابلمشاهدهٔ ماده نشاندهندهٔ آن است که بورهای فرزکاری شما احتمالاً تحت تأثیر ضربه یا تنش حرارتی فراتر از حد مجاز طراحی قرار گرفتهاند. وجود ترکی قابلرویت در لبهٔ برشی به این معناست که ابزار دیگر از نظر ایمنی قابل استفاده نیست، زیرا ادامهٔ کار با آن خطر شکست ناگهانی و کامل بورهای فرسوده را به همراه دارد. این امر ممکن است قطعهٔ کار را آسیب بزند، محور دستگاه را خراب کند یا خطرات ایمنی برای اپراتورها ایجاد نماید. هرگونه ترکخوردگی قابلمشاهده یا از دستدادن گستردهٔ ماده از بورهای فرزکاری، نیازمند خارجکردن فوری و دورریختن ابزار است.
بریدگیها و مناطق سایش موضعی
بریدن محلی شیار در لبه برشی بورهای فرزکاری را توصیف میکند که معمولاً در خط عمق برش—جایی که ابزار وارد و خارج قطعه کار میشود—ظاهر میگردد. این سایش متمرکز روی بورهای فرزکاری به دلیل این است که این ناحیه خاص بالاترین فشار و دمای برش را تجربه میکند. وجود بریدن محلی روی بورهای فرزکاری نشاندهنده سایش قابل توجه ابزار و احتمال تغییرات ابعادی است که کیفیت برش را تحت تأثیر قرار میدهد. حضور بریدن محلی روی بورهای فرزکاری اغلب پیش از حالتهای شکست جدیتر رخ میدهد.
منطقههای سایشی محلی زمانی ایجاد میشوند که بخشهای خاصی از بورهای فرزکاری شما بسیار سریعتر از سایر نواحی ساییده شوند؛ این امر نشاندهندهی شرایط برش نامتعادل یا مشکلات انحراف ابزار است. بورهای فرزکاری که دارای سایش شدید محلی هستند باید تعویض شوند، زیرا هندسهی نامتعادل دقت برش را کاهش داده و باعث ایجاد لرزش میشود. بررسی الگوی سایش روی بورهای فرزکاری شما اطلاعات تشخیصی دربارهی وضعیت دستگاه، تراز بودن مهرهی چرخان و پارامترهای برش ارائه میدهد که ممکن است برای افزایش طول عمر آیندهی ابزار نیاز به تنظیم داشته باشند.
پرسشهای متداول
چه زمانی باید بورهای فرزکاری خود را برای بررسی سایش بازرسی کنم؟
بررسی بورهای فرزکاری خود را بهطور منظم بر اساس شدت استفاده انجام دهید؛ معمولاً در شرایط عادی تولید هفتگی و پس از اتمام کارهای اصلی این بررسی را انجام دهید. در عملیات با سرعت بالا یا حجم بالا، بررسی بورهای فرزکاری باید بارها بیشتر انجام شود—شاید روزانه یا بین اجرایهای مهم. تعیین یک برنامهٔ منظم برای بررسی بورهای فرزکاری به شناسایی سایش قبل از بروز مشکلات کیفیت کمک میکند و از توقف غیرمنتظرهٔ تولید جلوگیری مینماید. ثبت یافتههای بررسی به ارتباطدادن سایش بورهای فرزکاری با کارهای خاص و انواع مواد کمک میکند.
آیا بورهای فرزکاری که بهصورت جزئی ساییده شدهاند را میتوان بهجای تعویض، دوباره تیز کرد؟
برخی از بورهای فرزکاری را میتوان در صورتی که آسیب تنها به سایش عادی سطح جانبی محدود شده و هندسه ابزار همچنان برای عملیات سنگزنی مناسب باشد، دوباره تیز کرد. با این حال، بورهای فرزکاری که دارای حفرهزدگی، بریدگی یا ترکخوردگی هستند، معمولاً نمیتوانند بهطور موفقیتآمیزی دوباره تیز شوند و باید جایگزین شوند. دوباره تیز کردن بورهای فرزکاری اغلب گرانتر و زمانبرتر از خرید ابزارهای جدید است، بهویژه در عملیاتهای پرحجم که زمان تعویض ابزار اهمیت دارد. برای اینکه بدانید آیا بورهای فرزکاری خاصی با توجه به وضعیت فعلیشان قابلیت دوباره تیز شدن را دارند یا خیر، با تأمینکننده ابزار خود مشورت کنید.
چه پارامترهای برشی به افزایش عمر بورهای فرزکاری کمک میکنند؟
بهینهسازی سرعت، نرخ پیشبرد و مصرف روانکننده بهطور مستقیم بر طول عمر بورهای فرزکاری تأثیر میگذارد. استفاده از سرعتهای برش مناسب از تولید بیشازحد گرما جلوگیری میکند که باعث سایش تسریعشدهٔ بورهای فرزکاری میشود؛ درعینحال، نرخهای پیشبرد مناسب تنش ابزار و ترکخوردگی را کاهش میدهند. اعمال روانکنندهٔ کافی در حین ماشینکاری اصطکاک و افزایش ناگهانی دما را کاهش داده و از آسیب زودهنگام بورهای فرزکاری جلوگیری میکند. هر مادهای نیازمند توصیههای خاصی برای این پارامترهاست؛ بنابراین رعایت دستورالعملهای تأمینکنندهٔ بورهای فرزکاری شما، عملکرد بهینه و افزایش طول عمر ابزار را تضمین میکند.