
 EN
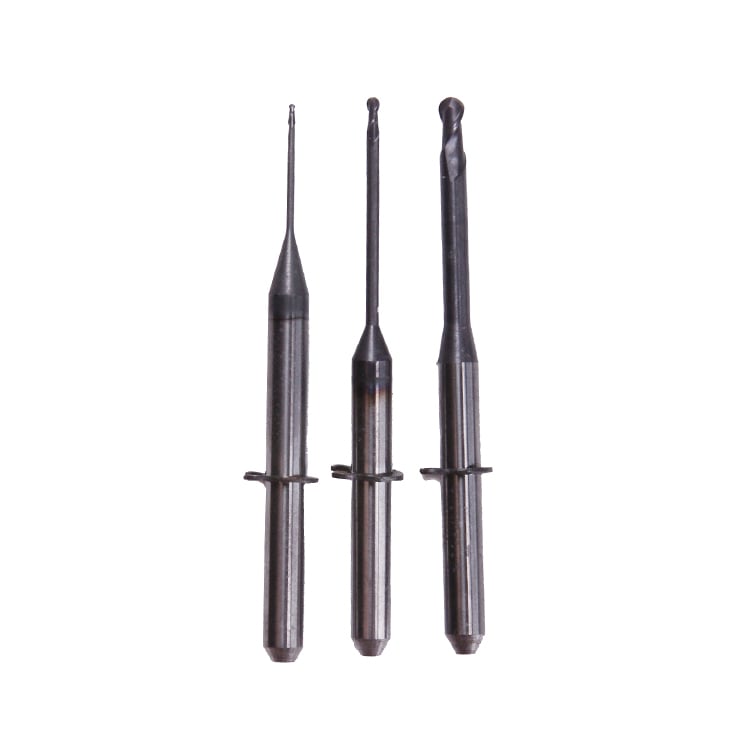
あなたの ミリングバース 交換時期を把握することは、フライス加工の精度と効率を維持するために不可欠です。摩耗したフライスバーやは、切削品質、表面仕上げ、全体的な生産性に直接影響を与えます。そのため、早期に摩耗を検知することが、あらゆる機械加工作業において極めて重要です。フライスバーやが寿命を迎えた際に現れる視覚的・機能的な兆候を理解しておくことで、高額なミスを未然に防ぎ、機械のダウンタイムを削減し、すべてのプロジェクトで一貫した加工結果を確保できます。

フライスバーズの性能低下は徐々に進行しますが、交換が必要なタイミングを示すいくつかの目視可能な兆候があります。これらの警告サインを早期に見極めることで、作業者は重要な加工中に予期せぬ工具破損を招くことなく、計画的に工具交換を行うことができます。本ガイドでは、摩耗したフライスバーズによく見られる兆候を解説し、工具在庫の効果的な管理に役立つ実践的な知見を提供します。
フライスバーズの目視による摩耗パターン
面摩耗と刃先後退
フランク摩耗は、ミリングバーやの摩耗が進行していることを示す最も目立つ兆候の一つです。フランク面とは、切削刃の後方にある面のことで、材料を切削するたびに徐々に摩耗していきます。ミリングバーやを拡大して観察すると、切削刃に沿って平らな摩耗面が形成されているのが確認できます。フランク面の過度な摩耗は、実効的な切削形状を損ない、機械に過剰な負荷をかけ、結果として発熱が増し、工具の劣化を加速させます。
エッジ・レセッションとは、切削刃の先端が摩耗により徐々に短くなっていく現象を指します。ミーリングバーやカッタのエッジ・レセッションが顕著になるということは、工具が数千回に及ぶ切削サイクルを経ていることを示します。ミーリングバーのエッジ・レセッションが目立つ場合、工具の形状はもはや元の仕様と一致しておらず、最終仕上げ工程に必要な精度を達成できなくなります。ミーリングバーのエッジ・レセッションを定期的に測定することで、交換時期の判断や工具の性能変化の傾向把握が可能になります。
クラタリングおよびビルドアップエッジの形成
クレータリングは、フライスバーやの前刀面に小さなくぼみや凹みとして現れ、通常は軟質な材料や過大な切削速度で発生します。摩耗したフライスバーやの前刀面に形成されるこれらのクレーターは、被削材が工具表面と化学的に結合した後に剥離することによって生じ、表面の不規則性を引き起こします。ビルドアップエッジ(付着刃先)は、切屑がフライスバーやの切削面に付着して、実効的な切削形状が大きくなる現象です。クレータリングとビルドアップエッジの両方が、フライスバーやの加工精度を低下させ、運転中の振動を増加させます。
フライスバーやのクレータリングを点検する際は、切削刃の直前に位置する前刀面を直接観察してください。フライスバーやの前刀面にクレータリングが見られる場合、工具材と被削材との間に化学的親和性があることを示しており、切削条件の見直しや、当該材料専用に設計された別のフライスバーやへの変更が必要である可能性があります。また、フライスバーやにビルドアップエッジが形成されると、仕上げ面の粗さや寸法ばらつきといった品質不良も引き起こします。
フライスバーリングカッターの摩耗に関する性能および運用指標
表面粗さの悪化と寸法ずれ
表面粗さの悪化は、フライスバーリングカッターの摩耗が進行していることを示す最も初期の運用サインの一つです。摩耗したフライスバーリングカッターで加工された部品は、新品工具による高精度な仕上げと比べて、より粗く不規則な表面を呈します。摩耗が進むと切削刃の幾何形状が鋭さを失い、材料がきれいに切り離されるのではなく変形するようになるため、完成面には目立つチャターマークやうねりが生じます。生産ロットごとの表面粗さ品質をモニタリングすることで、品質問題が深刻化する前に、フライスバーリングカッターの交換時期を把握できます。
寸法ずれとは、摩耗したフライスバーやカッターが所定の公差を維持できなくなった状態を指します。フライスバーやカッターが使用とともに徐々に摩耗すると、実効直径や切削形状がわずかに変化し、加工後の部品の寸法が仕様から外れる原因となります。摩耗したフライスバーやカッターで加工した部品は、初期には許容範囲内であっても、工具の劣化が進行するにつれて徐々に公差外へと移行していきます。このような寸法のばらつきは、特に厳密な公差が求められる高精度加工において深刻な問題であり、不良率の上昇を防ぐためには、適切なタイミングでのフライスバーやカッターの交換が不可欠です。
切削抵抗の増加と温度上昇
摩耗したフライスバーやカッターでは、材料を除去するために大幅に高い切削抵抗が必要となり、工作機械の負荷監視によってその変化を容易に検知できます。 ミリングバース 劣化が進むと、切削刃が鈍くなり、工具の幾何形状も効率が低下します。その結果、同じ材料除去率を得るために主軸に過剰な負荷がかかります。主軸負荷が急激に増加したり、モーターの異音や負荷感が聞こえたりする場合は、ミリングバーやが寿命に近づいているサインです。最近のCNC工作機械では、多くの場合、ミリングバーやの摩耗が過度になった際にオペレーターに警告を発する負荷監視機能が搭載されています。
運転中の温度上昇は、フライスバーやの摩耗を示すもう一つの明確な指標です。摩耗した工具は、工具と被削材の接触面で過剰な摩擦と熱を発生させ、最近加工された表面に変色として目視できることがあります。作業者は、自社で使用しているフライスバーやの通常の運転温度を把握しているため、切削時の温度が通常の範囲を超えたことをすぐに気づきます。過熱状態での長時間運転は、工具および被削材双方への損傷を加速させるため、設備の信頼性を保ち、熱による損傷を防ぐために、適切なタイミングでの交換が不可欠です。
フライスバーやにおける材質の損傷および破断パターン
欠け・亀裂・剥離
切削刃から小さな欠片やチップが剥がれ落ち始めている場合は、ミリングバーやが機械的に劣化し始めているサインです。ミリングバーやのチッピングは、切削力が材料の破壊靭性を上回った場合、あるいは適切な条件が整っていない状態で断続切削に遭遇した場合に発生します。徐々に進行する面摩耗とは異なり、摩耗したミリングバーやのチッピングは急速に進行し、数回の切削で工具全体が破損する可能性があります。加工中に発生する切屑を確認することで、ミリングバーやにチッピングが生じているかどうかを判断でき、その場合は直ちに交換が必要です。
大きな亀裂や著しい剥離が見られる場合、ミーリングバーやが衝撃または熱応力によって設計限界を超えて損傷を受けている可能性があります。切削刃に目に見える亀裂がある場合は、その工具はこれ以上使用してはならず、継続使用すると摩耗したミーリングバーやが突然破断する危険性があります。これにより、加工物が損傷したり、機械のスピンドルに悪影響を及ぼしたり、作業者に安全上のリスクが生じるおそれがあります。ミーリングバーやに目に見える亀裂や大規模な材料欠損が確認された場合は、直ちに工具を取り外し、廃棄してください。
ノッチおよび局所的な摩耗領域
ノッチングとは、ミーリングバーやの切削刃に局所的に溝が形成される現象で、通常は工具が被削材に進入・離脱する際の切り込み深さ線上に現れます。この部分は最も高い切削圧力と温度にさらされるため、ミーリングバーやの該当部位に集中した摩耗が生じます。ミーリングバーやにノッチングが見られる場合、工具はすでに著しい摩耗に達しており、寸法変化によって切削品質が影響を受ける可能性があります。また、ノッチングの発生は、より重大な破損モードへと至る前兆であることが多くあります。
局所摩耗は、ミリングバーズの特定の部分が他の部分よりも著しく早く摩耗することによって生じます。これは、不均一な切削条件や工具のランアウトの問題を示しています。重度の局所摩耗が見られるミリングバーズは、形状の不均一により切削精度が低下し、振動が発生するため、交換が必要です。ミリングバーズの摩耗パターンを観察することで、機械の状態、スピンドルのアライメント、および今後の工具寿命を延ばすために調整が必要な切削条件に関する診断情報が得られます。
よくある質問
ミリングバーズの摩耗点検はどのくらいの頻度で行えばよいですか?
ミリングバーズの点検は、使用頻度に応じて定期的に行う必要があります。通常の生産では週1回の点検が推奨され、大規模な加工作業の完了後にも必ず点検してください。高速または大量生産を行う場合は、さらに頻繁な点検(場合によっては毎日、あるいは重要な加工工程ごと)が必要です。ミリングバーズの点検を定例化することで、品質問題が発生する前の摩耗を早期に発見でき、予期せぬダウンタイムも防げます。また、点検結果を記録しておくと、特定の加工作業や材料種別とミリングバーズの摩耗状況との関連性を把握しやすくなります。
部分的に摩耗したミリングバーズは、交換ではなく再研削できますか?
一部のミリングバーズは、損傷が通常の flank wear(側面摩耗)にとどまり、工具の形状が研削作業に適していれば再研削可能です。ただし、クレータリング、ノッチング、または欠けが生じたミリングバーズは、通常、再研削に成功せず、交換が必要です。特に工具交換時間の短縮が重要な大量生産工程では、ミリングバーズの再研削は新品購入よりも高コスト・高時間となることが多く、経済的ではありません。具体的なミリングバーズが再研削可能かどうかは、その状態を確認したうえで、工具サプライヤーにご相談ください。
ミリングバーズの寿命を延ばすための切削条件とは?
切削速度、送り速度、冷却液の使用量を最適化することは、ミリングバーの寿命に直接影響します。適切な切削速度を使用することで、ミリングバーの摩耗を加速させる過度な熱発生を防げます。また、適正な送り速度を設定すれば、工具への負荷や欠け(チッピング)を低減できます。加工中に十分な冷却液を供給することで、摩擦や急激な温度上昇を抑え、ミリングバーの早期損傷を防ぐことができます。なお、加工対象となる材料ごとに最適な切削条件が異なりますので、ご使用のミリングバーのメーカーが推奨する条件に従うことで、最高の加工性能と長い工具寿命を実現できます。